
La répétabilité des pièces de rechange d'emballage dépend du retour de chaque composant démonté à sa position de travail prévue, et pas seulement de la conformité des dimensions à un plan. La répétabilité dépend de la façon dont la pièce se positionne, de la gestion du jeu et du serrage, de la reconnaissance de l'usure et de l'installation par les opérateurs dans une orientation définie. Un guide, une butée, une entretoise ou un support peuvent être usinés avec précision et pourtant se décaler d'un changement de format à l'autre si le schéma de positionnement repose sur des fixations desserrées ou sur un bord ambigu. Concevez l'interface autour des références fonctionnelles de la machine et faites en sorte que la réception reproduise la condition installée.
Identifier la source de variation lors du changement de format
Observez ce qui bouge lorsque le format change. La pièce est-elle démontée et remplacée, ajustée le long d'une lumière, retournée, ou échangée dans le cadre d'un kit ? Identifiez les surfaces de contact qui arrêtent le mouvement, les fixations qui serrent la pièce et les jeux qui permettent le réglage. Un problème de changement de format peut provenir de débris sur un siège, de la séquence opérateur, de faces de contact usées, d'un serrage incohérent ou d'un élément de positionnement qui n'a jamais contraint la direction requise.
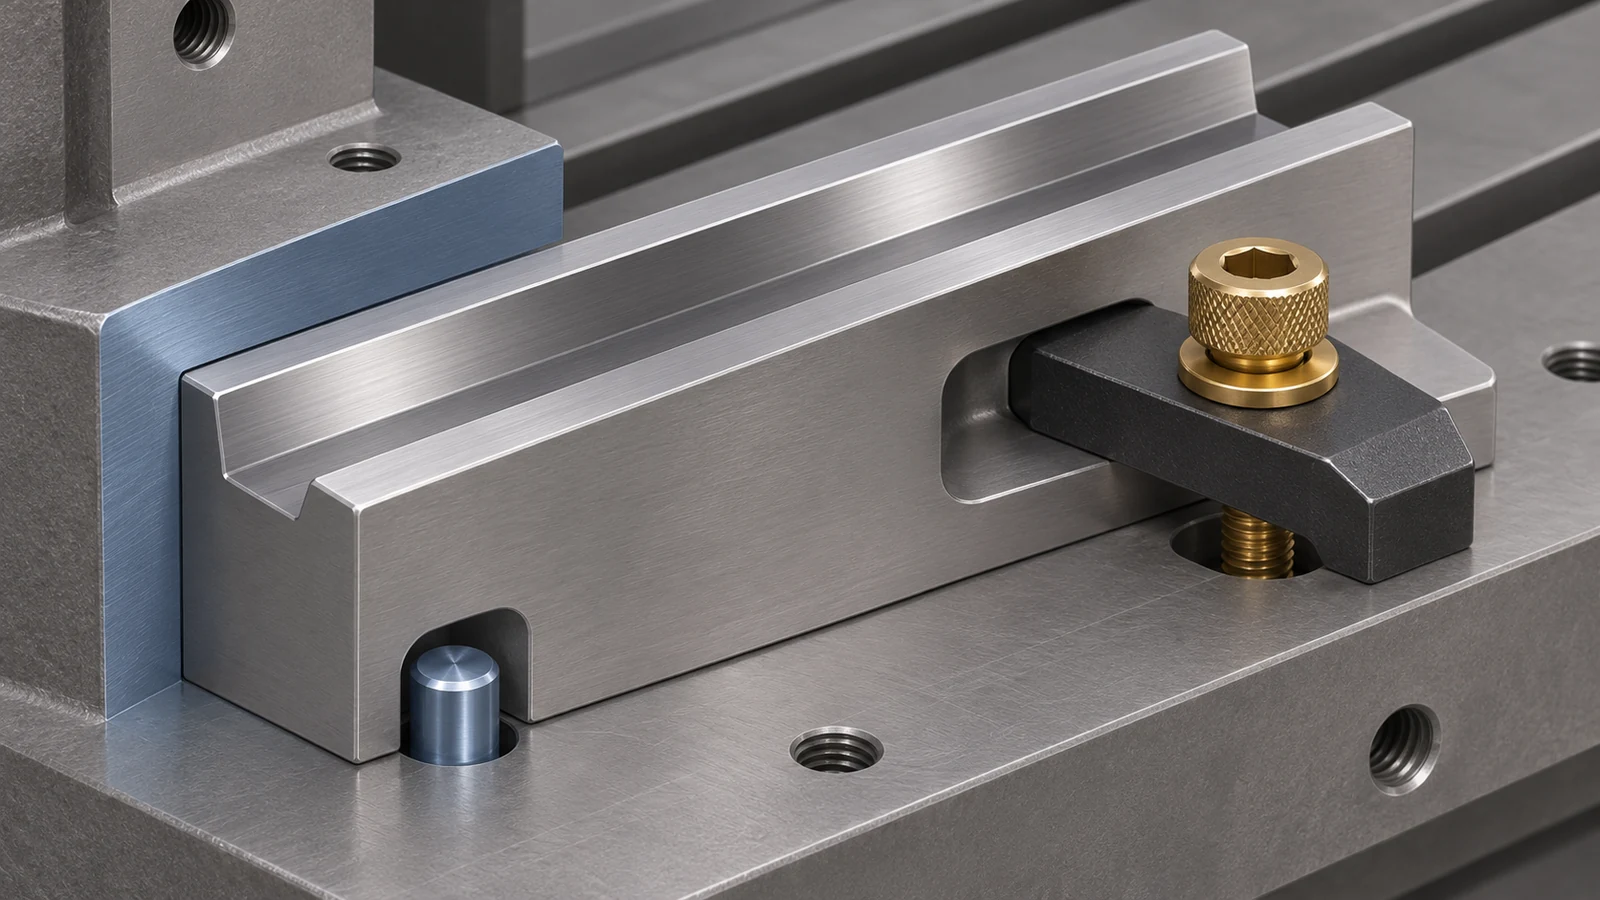
Séparez le positionnement du serrage. Une vis peut maintenir une pièce en place tout en lui permettant de glisser dans le plan. Un épaulement, une goupille, une clavette, un rail ou une face appariée peuvent établir la position tandis que la fixation fournit la force de serrage. Si une seule vis doit à la fois positionner et serrer, définissez son ajustement et sa méthode d'installation afin que le résultat soit répétable.
Donner à la pièce un schéma de positionnement répétable
Construisez une référence à partir de la façon dont la pièce de rechange entre en contact avec la machine. Une face de base peut définir la hauteur, une face de butée peut contrôler le trajet du produit, et une goupille ou un rail peut définir la position latérale. Les caractéristiques fonctionnelles dépendent du fait que le composant guide un contenant, supporte un produit, positionne un capteur ou établit une position d'outil. Utilisez le bâti de la machine et la pièce d'accouplement pour identifier la référence ; la plus grande face n'est pas automatiquement la référence fonctionnelle.
Pour les composants remplaçables, évitez la surcontrainte inutile. Plusieurs goupilles serrées et une large face peuvent se bloquer si la machine et la pièce varient, tandis qu'un jeu excessif peut permettre une dérive. Décidez quelles caractéristiques positionnent et lesquelles fournissent le jeu, puis cotisez-les en conséquence. Si le réglage est intentionnel, définissez sa plage et la façon dont le réglage final est enregistré. Cette hiérarchie de positionnement est essentielle à la répétabilité des pièces de rechange d'emballage : contraignez les directions requises et laissez le réglage intentionnel libre.
Placer la tolérance là où le format en dépend
Priorisez les dimensions qui contrôlent la position du produit, l'étanchéité, l'alignement de coupe ou de remplissage, la réponse des capteurs ou le jeu de sécurité. Les bords extérieurs non fonctionnels peuvent ne pas nécessiter la même tolérance. Construisez une chaîne depuis la référence machine en passant par l'interface de montage jusqu'à la surface de travail pour voir où la variation entre et quel composant en possède chaque portion. Resserrer toutes les dimensions sans chaîne fonctionnelle peut augmenter le coût sans améliorer le changement de format.
| Élément d'interface | Risque de répétabilité | Définition utile |
|---|---|---|
| Face ou épaulement de positionnement | Débris, bavures, basculement ou usure | Zone de contact, orientation et état des arêtes selon le besoin |
| Goupille, axe ou rail | Jeu, dommage ou engagement irrégulier | Ajustement, position, sens d'insertion et méthode de remplacement |
| Fixation du serrage | Glissement lors du serrage ou précharge variable | Emplacement du serrage, séquence et contrôle du couple |
| Rainure réglable | Dérive de réglage non consignée | Plage de réglage, référence et état de verrouillage |
| Surface de travail | L'usure modifie la trajectoire du produit ou le jeu | Profil critique, points d'inspection et limite de remplacement |
Les valeurs correctes proviennent de l'exigence fonctionnelle de la machine et de la conception d'appariement. Il s'agit d'un cadre d'allocation des tolérances, et non d'une spécification universelle d'équipement d'emballage.
Rendre l'usure et l'orientation visibles
Des pièces inversées, mélangées entre formats ou installées à un poste voisin peuvent produire le même symptôme qu'une erreur dimensionnelle. Utilisez une identification claire des pièces, des caractéristiques d'orientation ou une liste d'assemblage lorsque le risque le justifie. Si les pièces gauche et droite sont presque identiques, une asymétrie physique ou un marquage sans équivoque peut prévenir une mauvaise installation, sous réserve des exigences de propreté et de contact produit.
Définissez quelles surfaces de contact sont censées s'user et comment l'état est évalué. Un contrôle visuel peut convenir à un protecteur non critique, tandis qu'un guide qui contrôle le trajet du produit peut nécessiter une limite mesurable ou un critère de remplacement défini par le concepteur de la machine. N'inventez pas d'intervalle de vie ; l'usure dépend du produit, de la vitesse, du contact, du nettoyage et de l'exploitation.
Vérifier le positionnement tel que la machine l'utilise
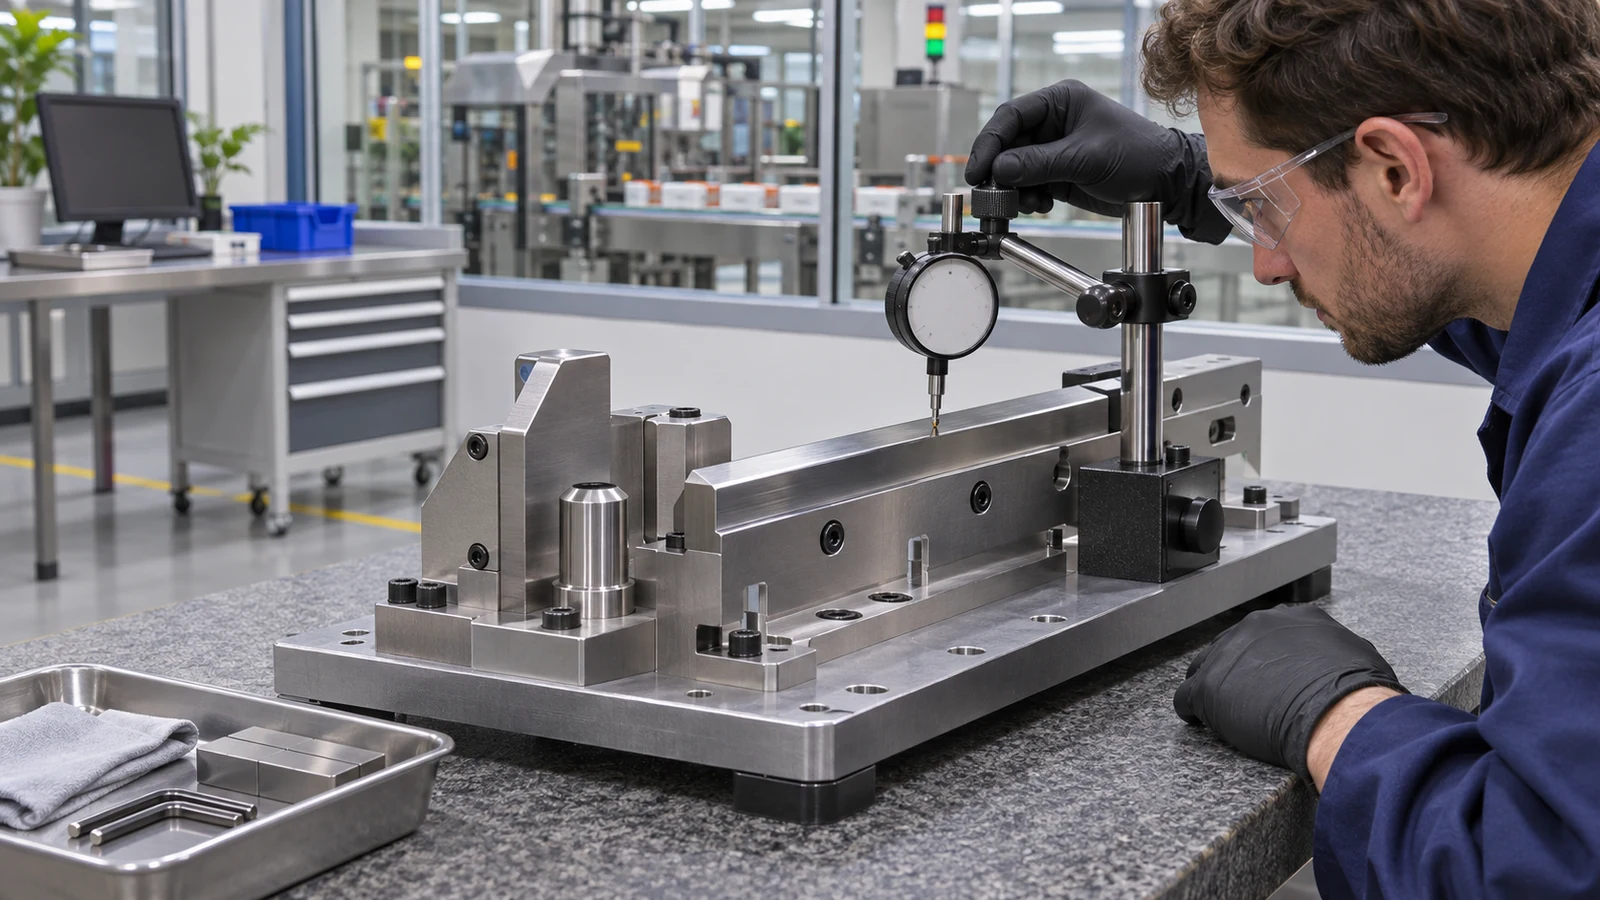
Inspectez les caractéristiques critiques par rapport à leurs références de localisation, puis vérifiez la relation installée sur un montage représentatif lorsque le plan l'exige. Le montage doit reproduire les butées, broches, points de serrage et l'orientation réels. Une pièce mesurée à partir de bords arbitraires sur un marbre peut être conforme tout en étant mal positionnée dans la machine.
Un contrôle de répétabilité utile démonte et remonte le composant selon la séquence documentée, puis mesure la caractéristique fonctionnelle par rapport à la référence machine. Si les opérateurs l'ajustent lors du réglage, enregistrez le réglage et la référence. L'inspection doit distinguer la variation des pièces de la variation du montage et de la méthode de l'opérateur ; sinon, le rapport ne peut pas identifier quelle partie du système doit être corrigée.
Le site Fraisage CNC la page fournit un contexte d'usinage. Cet article ne prétend pas que le site fournit des machines d'emballage ni ne valide une ligne de production entière.
Préparer un plan de pièce de rechange et un dossier de demande de devis
Indiquez le fabricant et le modèle de la machine lorsqu'ils sont connus, le poste et le format, l'identifiant et la révision de la pièce, l'interface d'appariement, les références de travail, les exigences de matériau et de finition, les dimensions critiques, la plage de réglage, les besoins d'identification, la quantité et la méthode d'inspection. La CAO aide à communiquer la géométrie, mais ne remplace pas un plan publié ni une définition d'acceptation. Si un échantillon usé est fourni, précisez s'il est uniquement à titre de référence ; le copier aveuglément peut reproduire l'usure au lieu de la géométrie prévue.
Précisez quels éléments sont inclus dans le lot de pièces de changement et lesquels restent côté machine. Si un fournisseur n'usine qu'un support ou un guide, ne supposez pas que l'installation, le calage, la configuration des capteurs ou la validation de production sont inclus. Un périmètre clair facilite la comparaison des commandes répétées et maintient l'acceptation de l'usinage distincte de la mise en service de la machine. Pour la répétabilité des pièces de changement d'emballage, consignez le schéma de localisation, la plage de réglage, l'orientation d'installation et la condition de vérification dans le dossier de la pièce.
Le site qualité fournit des informations générales sur son approche ; les enregistrements d'inspection propres au projet doivent être précisés dans la demande de devis.