
Die Wiederholbarkeit von Verpackungswechselteilen hängt davon ab, dass jede entnommene Komponente in ihre vorgesehene Arbeitsposition zurückkehrt, und nicht nur davon, dass die Maße mit einer Zeichnung übereinstimmen. Die Wiederholbarkeit hängt davon ab, wie das Teil positioniert wird, wie Spiel und Klemmung gehandhabt werden, wie Verschleiß erkannt wird und ob Bediener es in einer definierten Ausrichtung einbauen. Eine Führung, ein Anschlag, ein Distanzstück oder ein Halter kann präzise gefertigt sein und sich dennoch zwischen Umrüstungen verschieben, wenn das Positionierungskonzept auf lockeren Befestigungselementen oder einer uneindeutigen Kante beruht. Gestalten Sie die Schnittstelle um die funktionalen Bezüge der Maschine herum und lassen Sie die Abnahme den eingebauten Zustand nachbilden.
Die Ursache der Umrüstabweichung finden
Beobachten Sie, was sich bewegt, wenn das Format wechselt. Wird das Teil entnommen und ersetzt, entlang eines Langlochs verstellt, umgedreht oder als Teil eines Sets ausgetauscht? Identifizieren Sie Kontaktflächen, die Bewegung stoppen, Befestigungselemente, die das Teil klemmen, und Spiele, die eine Verstellung erlauben. Ein Umrüstproblem kann von Schmutz auf einer Auflagefläche, der Bedienreihenfolge, verschlissenen Kontaktflächen, uneinheitlichem Anziehen oder einem Positionierungsmerkmal herrühren, das die erforderliche Richtung nie eingeschränkt hat.
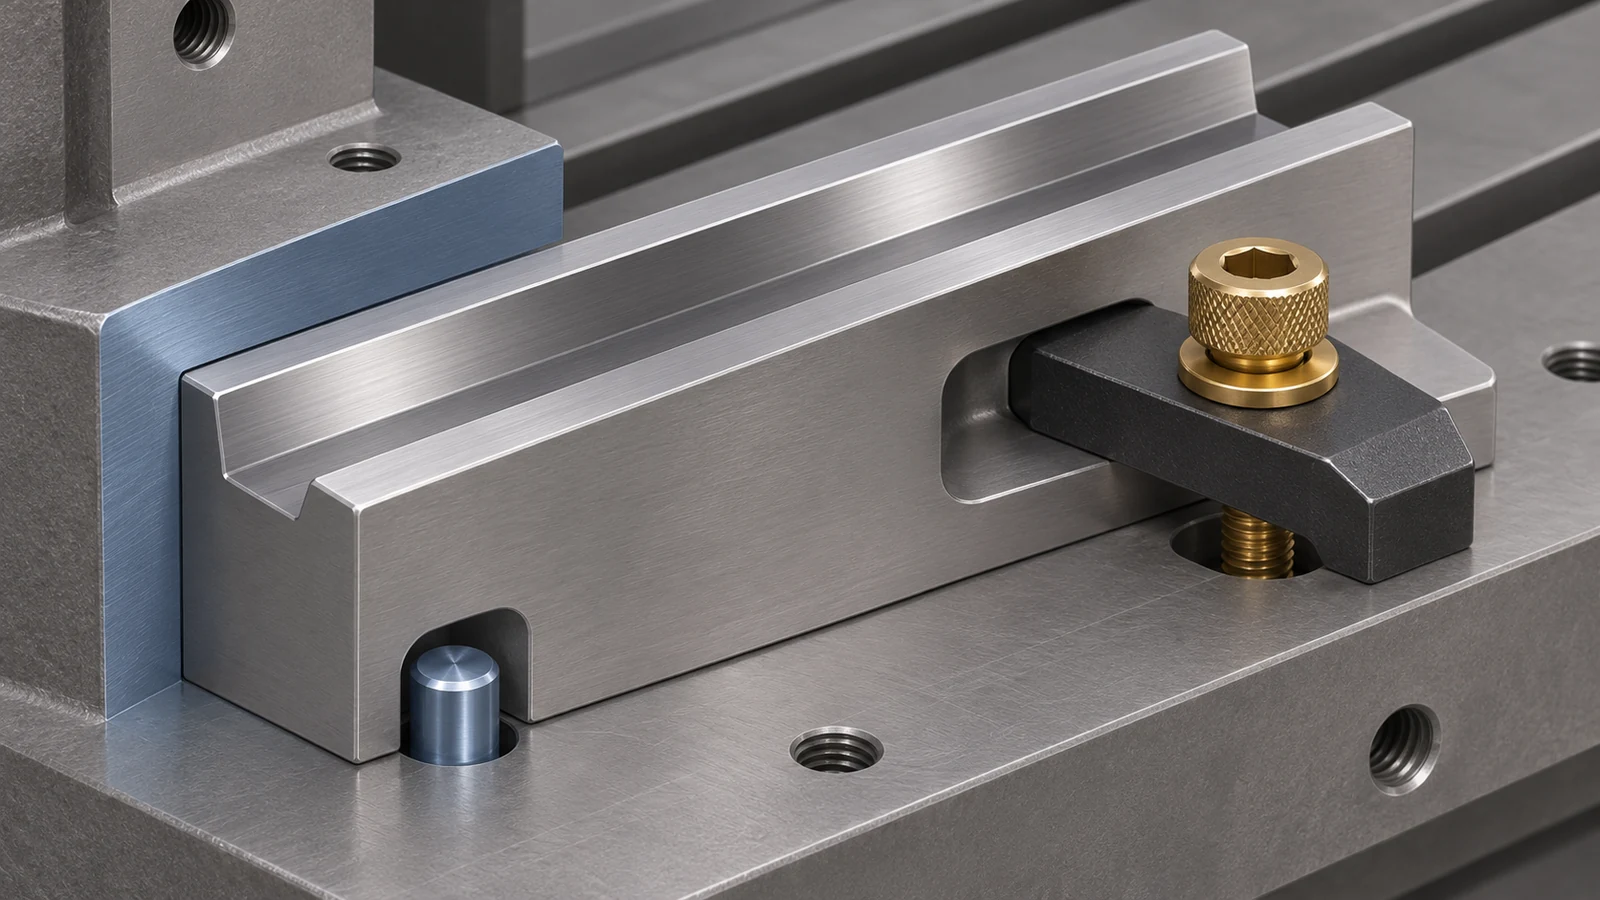
Trennen Sie Positionierung von Klemmung. Eine Schraube kann ein Teil niederhalten und ihm zugleich ein Gleiten in der Ebene erlauben. Ein Absatz, ein Stift, eine Passfeder, eine Schiene oder eine gepaarte Fläche können die Position festlegen, während das Befestigungselement die Klemmkraft liefert. Wenn eine einzige Schraube sowohl positionieren als auch klemmen soll, definieren Sie ihre Passung und Einbaumethode so, dass das Ergebnis wiederholbar ist.
Dem Teil ein wiederholbares Positionierungskonzept geben
Erstellen Sie einen Bezugsrahmen aus der Art und Weise, wie das Wechselteil die Maschine kontaktiert. Eine Grundfläche kann die Höhe festlegen, eine Anschlagfläche den Produktweg steuern und ein Stift oder eine Schiene die seitliche Position bestimmen. Die funktionalen Merkmale hängen davon ab, ob die Komponente einen Behälter führt, ein Produkt trägt, einen Sensor festlegt oder eine Werkzeugposition bestimmt. Verwenden Sie den Maschinenrahmen und das Gegenstück, um den Bezug zu identifizieren; die größte Fläche ist nicht automatisch der funktionale Bezug.
Vermeiden Sie bei austauschbaren Komponenten unnötige Überbestimmung. Mehrere enge Stifte und eine breite Fläche können klemmen, wenn Maschine und Teil variieren, während übermäßiges Spiel eine Drift zulassen kann. Legen Sie fest, welche Merkmale positionieren und welche Spiel bieten, und bemaßen Sie sie entsprechend. Wenn eine Verstellung beabsichtigt ist, definieren Sie ihren Bereich und wie die endgültige Einstellung dokumentiert wird. Diese Positionierungshierarchie ist zentral für die Wiederholbarkeit von Verpackungswechselteilen: die erforderlichen Richtungen einschränken und beabsichtigte Verstellung frei lassen.
Toleranz dort aufwenden, wo das Format davon abhängt
Priorisieren Sie Maße, die Produktposition, Dichtheit, Schneid- oder Füllausrichtung, Sensoransprechen oder sicheren Freiraum steuern. Nichtfunktionale Außenkanten benötigen möglicherweise nicht dieselbe Toleranz. Bilden Sie eine Kette vom Maschinenbezug über die Montageschnittstelle bis zur Arbeitsfläche, um zu sehen, wo Abweichung entsteht und welche Komponente welchen Anteil trägt. Jedes Maß ohne funktionale Kette enger zu tolerieren kann die Kosten erhöhen, ohne die Umrüstung zu verbessern.
| Schnittstellenelement | Risiko für die Wiederholbarkeit | Nützliche Definition |
|---|---|---|
| Anlagefläche oder Schulter | Rückstände, Grate, Kippeln oder Verschleiß | Kontaktfläche, Ausrichtung und Kantenzustand nach Bedarf |
| Passstift, Stift oder Schiene | Freigang, Beschädigung oder ungleichmäßiger Eingriff | Passung, Position, Einführrichtung und Austauschmethode |
| Spannbefestiger | Verrutschen während des Anziehens oder variable Vorspannung | Spannposition, Reihenfolge und ob das Drehmoment kontrolliert wird |
| Verstellbarer Schlitz | Nicht dokumentierte Einrichtungsdrift | Verstellbereich, Referenz und Verriegelungszustand |
| Arbeitsfläche | Verschleiß verändert Produktweg oder Freigang | Kritisches Profil, Prüfpunkte und Austauschgrenze |
Korrekte Werte ergeben sich aus der funktionalen Anforderung der Maschine und dem Paarungsdesign. Dies ist ein Rahmenwerk zur Toleranzzuweisung, keine universelle Spezifikation für Verpackungsausrüstung.
Verschleiß und Ausrichtung sichtbar machen
Teile, die verkehrt herum, zwischen Formaten vertauscht oder an einer benachbarten Station montiert werden, können dasselbe Symptom wie ein Maßfehler erzeugen. Verwenden Sie eine eindeutige Teilekennzeichnung, Orientierungsmerkmale oder eine Montageliste, wo das Risiko dies rechtfertigt. Wenn linke und rechte Teile nahezu identisch sind, können eine physische Asymmetrie oder eine unmissverständliche Markierung eine falsche Montage verhindern, vorbehaltlich Anforderungen an Sauberkeit und Produktkontakt.
Legen Sie fest, welche Kontaktflächen voraussichtlich verschleißen und wie der Zustand beurteilt wird. Eine Sichtprüfung kann für eine unkritische Schutzabdeckung geeignet sein, während eine Führung, die den Produktweg steuert, ein messbares Grenzkriterium oder ein Austauschkriterium seitens des Maschinenkonstrukteurs erfordern kann. Erfinden Sie kein Lebensdauerintervall; der Verschleiß hängt von Produkt, Geschwindigkeit, Kontakt, Reinigung und Betrieb ab.
Die Position so prüfen, wie die Maschine sie nutzt
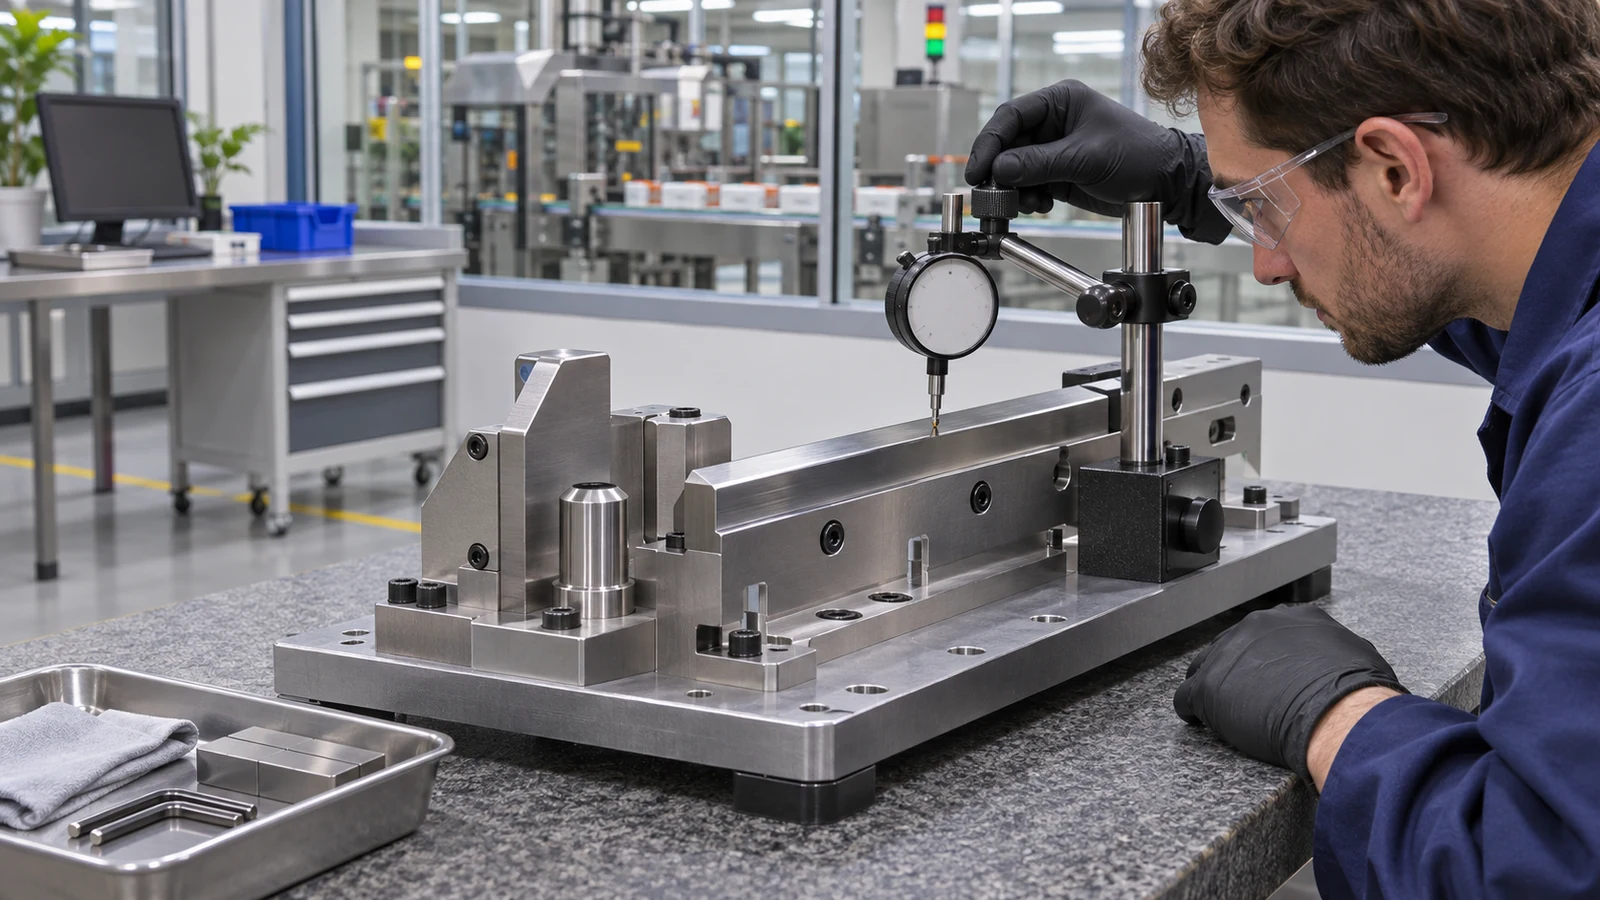
Prüfen Sie kritische Merkmale relativ zu ihren Positionierbezügen und kontrollieren Sie anschließend die montierte Beziehung an einer repräsentativen Vorrichtung, wenn die Zeichnung dies verlangt. Die Vorrichtung muss tatsächliche Anschläge, Stifte, Spannpunkte und Orientierung reproduzieren. Ein Teil, das von beliebigen Kanten auf einer Messplatte gemessen wird, kann bestehen, während es in der Maschine falsch sitzt.
Eine aussagekräftige Wiederholbarkeitsprüfung entfernt und montiert die Komponente in der dokumentierten Reihenfolge erneut und misst anschließend das Funktionsmerkmal von der Maschinenreferenz aus. Wenn Bediener sie während der Einrichtung verstellen, zeichnen Sie die Einstellung und die Referenz auf. Die Prüfung sollte Teilevariation von Vorrichtungsvariation und Bedienermethode unterscheiden; andernfalls kann der Bericht nicht erkennen, welcher Teil des Systems korrigiert werden muss.
Die Seite der Website CNC-Fräsen Die Seite liefert Bearbeitungskontext. Dieser Artikel erhebt nicht den Anspruch, dass die Website Verpackungsmaschinen liefert oder eine gesamte Produktionslinie validiert.
Eine Zeichnung für Wechselteile und ein RFQ-Paket vorbereiten
Geben Sie, sofern bekannt, Maschinenhersteller und -modell, Station und Format, Teilekennung und Revision, Paarungsschnittstelle, Arbeitsbezüge, Material- und Oberflächenanforderungen, kritische Maße, Verstellbereich, Kennzeichnungsanforderungen, Menge und Prüfmethode an. CAD hilft, die Geometrie zu kommunizieren, ersetzt jedoch keine freigegebene Zeichnung oder Abnahmedefinition. Wenn ein verschlissenes Muster geliefert wird, geben Sie an, ob es nur als Referenz dient; das blinde Kopieren kann Verschleiß statt der beabsichtigten Geometrie reproduzieren.
Klären Sie, welche Positionen im Wechselteilpaket enthalten sind und welche maschinenseitig verbleiben. Wenn ein Lieferant nur einen Halter oder eine Führung bearbeitet, gehen Sie nicht davon aus, dass Montage, Taktung, Sensoreinrichtung oder Produktionsvalidierung enthalten sind. Ein klarer Umfang erleichtert den Vergleich von Nachbestellungen und trennt die Bearbeitungsabnahme von der Maschineninbetriebnahme. Für die Wiederholbarkeit von Verpackungswechselteilen erfassen Sie das Positionierungsschema, den Verstellbereich, die Montageorientierung und die Verifikationsbedingung im Teilepaket.
Die Seite der Website Qualitätsseite gibt allgemeine Informationen über seinen Ansatz; projektspezifische Prüfaufzeichnungen sollten in der Anfrage angegeben werden.