
La ripetibilità delle parti di cambio per il confezionamento dipende dal riportare ogni componente rimosso nella sua posizione di lavoro prevista, non semplicemente dal corrispondere alle dimensioni di un disegno. La ripetibilità dipende da come la parte si posiziona, da come vengono gestiti gioco e serraggio, da come si riconosce l'usura e se gli operatori la installano in un orientamento definito. Una guida, un arresto, uno spessore o una staffa possono essere lavorati con precisione ma spostarsi comunque tra un cambio e l'altro se lo schema di posizionamento si basa su fissaggi allentati o su un bordo ambiguo. Progettare l'interfaccia attorno ai datum funzionali della macchina e fare in modo che il collaudo riproduca la condizione installata.
Individuare l'origine della variazione nei cambi
Osservare ciò che si muove quando cambia il formato. La parte viene rimossa e sostituita, regolata lungo una scanalatura, capovolta o scambiata come parte di un kit? Identificare le superfici di contatto che arrestano il movimento, i fissaggi che serrano la parte e i giochi che consentono la regolazione. Un problema di cambio può derivare da detriti su una sede, dalla sequenza dell'operatore, da facce di contatto usurate, da un serraggio incoerente o da una caratteristica di posizionamento che non ha mai vincolato la direzione richiesta.
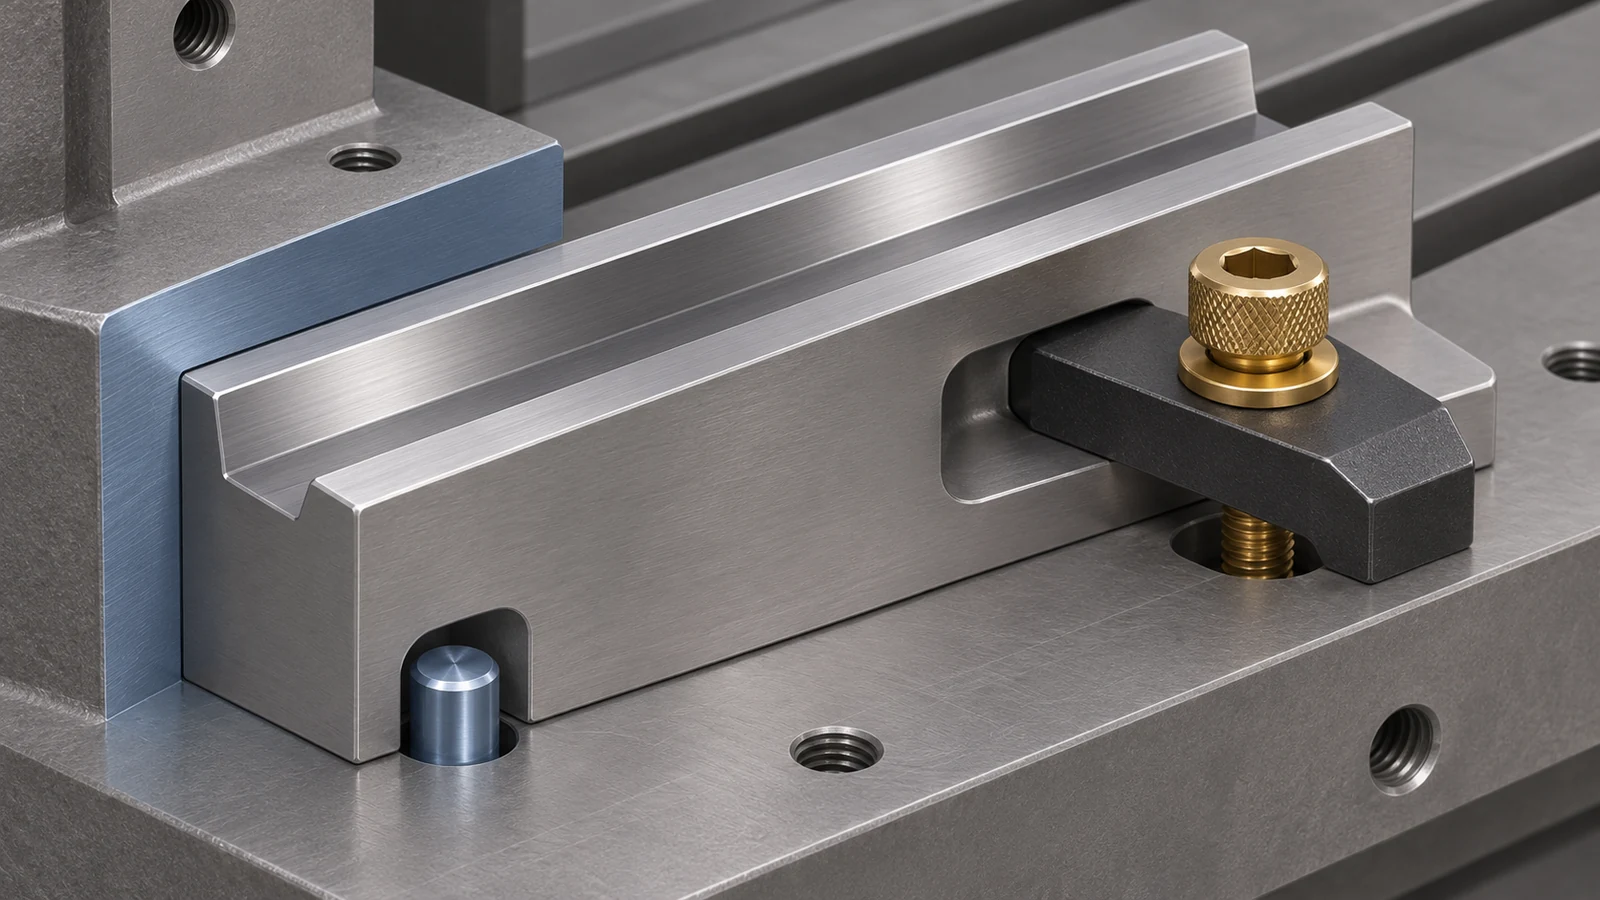
Separare il posizionamento dal serraggio. Una vite può tenere una parte premuta verso il basso consentendole al contempo di scorrere nel piano. Uno spallamento, un perno, una chiavetta, una guida o una faccia accoppiata possono stabilire la posizione mentre il fissaggio fornisce la forza di serraggio. Se si prevede che un'unica vite posizioni e serri, definire l'accoppiamento e il metodo di installazione affinché il risultato sia ripetibile.
Conferire alla parte uno schema di posizionamento ripetibile
Costruire un riferimento di datum a partire da come la parte di cambio contatta la macchina. Una faccia di base può stabilire l'altezza, una faccia di arresto può controllare il percorso del prodotto e un perno o una guida possono stabilire la posizione laterale. Le caratteristiche funzionali dipendono dal fatto che il componente guidi un contenitore, supporti un prodotto, stabilisca un sensore o definisca la posizione di un utensile. Usare il telaio della macchina e la parte accoppiata per identificare il riferimento; la faccia più grande non è automaticamente il datum funzionale.
Per i componenti sostituibili, evitare inutili sovravincolamenti. Più perni stretti e una faccia ampia possono bloccarsi se macchina e parte variano, mentre un gioco eccessivo può consentire derive. Decidere quali caratteristiche posizionano e quali forniscono gioco, quindi quotarle di conseguenza. Se la regolazione è intenzionale, definirne l'intervallo e come viene registrata l'impostazione finale. Questa gerarchia di posizionamento è centrale per la ripetibilità delle parti di cambio per il confezionamento: vincolare le direzioni richieste e lasciare libera la regolazione intenzionale.
Concentrare la tolleranza dove il formato la richiede
Dare priorità alle dimensioni che controllano la posizione del prodotto, la tenuta, l'allineamento di taglio o riempimento, la risposta del sensore o il gioco di sicurezza. I bordi esterni non funzionali possono non richiedere la stessa tolleranza. Costruire una catena dal datum della macchina attraverso l'interfaccia di montaggio fino alla superficie di lavoro per vedere dove entra la variazione e quale componente ne possiede ciascuna porzione. Stringere ogni dimensione senza una catena funzionale può aumentare il costo senza migliorare il cambio.
| Elemento dell'interfaccia | Rischio per la ripetibilità | Definizione utile |
|---|---|---|
| Faccia o spallamento di posizionamento | Detriti, bave, oscillazione o usura | Area di contatto, orientamento e condizione del bordo secondo necessità |
| Spina cilindrica, perno o guida | Gioco, danneggiamento o impegno incoerente | Accoppiamento, posizione, direzione di inserimento e metodo di sostituzione |
| Elemento di fissaggio del morsetto | Scorrimento durante il serraggio o precarico variabile | Posizione del morsetto, sequenza e se la coppia è controllata |
| Asola regolabile | Deriva di regolazione non registrata | Campo di regolazione, riferimento e stato di blocco |
| Superficie di lavoro | L'usura modifica il percorso del prodotto o il gioco | Profilo critico, punti di ispezione e limite di sostituzione |
I valori corretti derivano dal requisito funzionale della macchina e dalla progettazione dell'accoppiamento. Questo è un quadro di allocazione delle tolleranze, non una specifica universale per apparecchiature di confezionamento.
Rendere visibili usura e orientamento
Parti invertite, scambiate tra formati o installate in una stazione adiacente possono creare lo stesso sintomo di un errore dimensionale. Utilizzare un'identificazione chiara delle parti, caratteristiche di orientamento o una distinta di assemblaggio laddove il rischio lo giustifichi. Se le parti sinistra e destra sono quasi identiche, un'asimmetria fisica o una marcatura inequivocabile possono prevenire un'installazione errata, nel rispetto dei requisiti di pulizia e di contatto con il prodotto.
Definire quali superfici di contatto si prevede si usurino e come viene valutata la condizione. Un controllo visivo può essere adatto a una protezione non critica, mentre una guida che controlla il percorso del prodotto può richiedere un limite misurabile o un criterio di sostituzione fornito dal progettista della macchina. Non inventare un intervallo di durata; l'usura dipende da prodotto, velocità, contatto, pulizia e funzionamento.
Verificare la posizione come la utilizza la macchina
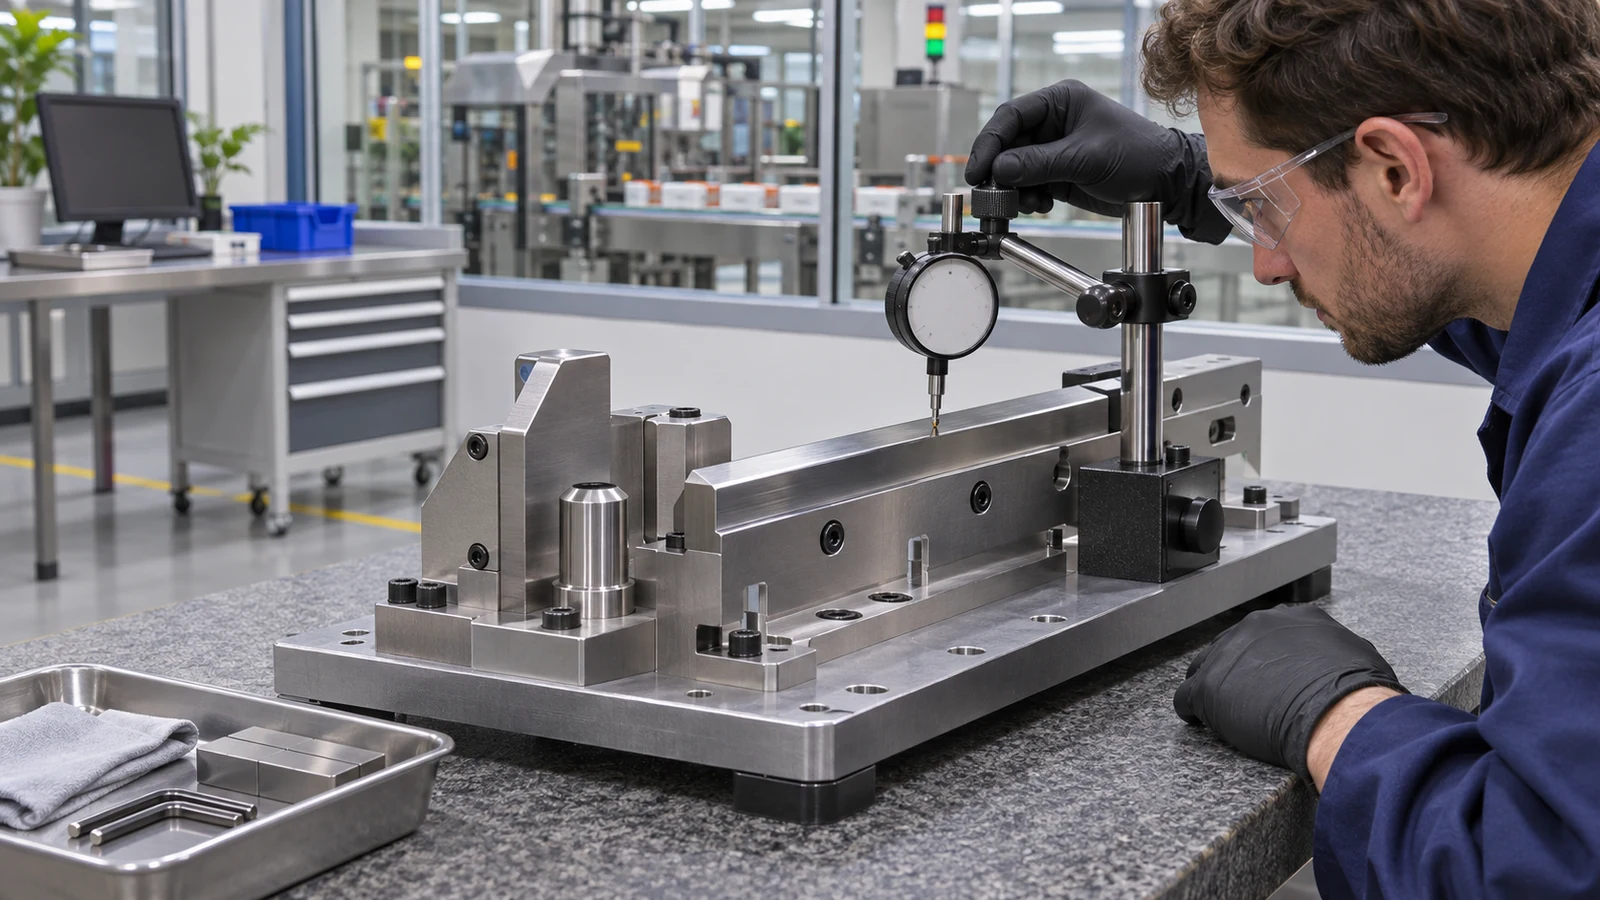
Ispezionare le caratteristiche critiche rispetto ai loro datum di posizionamento, quindi verificare la relazione installata su un'attrezzatura rappresentativa quando il disegno lo richiede. L'attrezzatura deve riprodurre gli arresti, i perni, i punti di serraggio e l'orientamento reali. Una parte misurata da bordi arbitrari su un piano di riscontro può risultare conforme pur essendo posizionata in modo errato nella macchina.
Un utile controllo di ripetibilità rimuove e reinstalla il componente seguendo la sequenza documentata, quindi misura la caratteristica funzionale rispetto al riferimento della macchina. Se gli operatori lo regolano durante l'installazione, registrare l'impostazione e il riferimento. L'ispezione deve distinguere la variazione della parte dalla variazione dell'attrezzatura e dal metodo dell'operatore; altrimenti il rapporto non può identificare quale parte del sistema necessiti di correzione.
La pagina Fresatura CNC la pagina fornisce il contesto di lavorazione. Questo articolo non afferma che il sito fornisca macchine per il confezionamento o convalidi un'intera linea di produzione.
Preparare un disegno della parte di cambio e un pacchetto RFQ
Fornire produttore e modello della macchina quando noti, stazione e formato, identificativo e revisione della parte, interfaccia di accoppiamento, datum di lavoro, requisiti di materiale e finitura, dimensioni critiche, campo di regolazione, esigenze di identificazione, quantità e metodo di ispezione. Il CAD aiuta a comunicare la geometria, ma non sostituisce un disegno rilasciato o una definizione di accettazione. Se viene fornito un campione usurato, indicare se è solo di riferimento; copiarlo ciecamente può riprodurre l'usura invece della geometria prevista.
Chiarire quali elementi sono inclusi nel pacchetto di parti di cambio e quali rimangono a carico della macchina. Se un fornitore lavora solo una staffa o una guida, non presumere che installazione, sincronizzazione, configurazione dei sensori o convalida della produzione siano inclusi. Un ambito chiaro rende più facile confrontare gli ordini ripetuti e mantiene l'accettazione della lavorazione separata dalla messa in servizio della macchina. Per la ripetibilità delle parti di cambio nel confezionamento, registrare lo schema di posizionamento, il campo di regolazione, l'orientamento di installazione e la condizione di verifica nel pacchetto della parte.
La pagina pagina qualità fornisce informazioni generali sul proprio approccio; i registri di ispezione specifici del progetto devono essere indicati nella RFQ.