
A repetibilidade das peças de troca de embalagem depende de retornar cada componente removido à sua posição de trabalho pretendida, não apenas de corresponder às dimensões de um desenho. A repetibilidade depende de como a peça se localiza, de como a folga e a fixação são gerenciadas, de como o desgaste é reconhecido e se os operadores a instalam em uma orientação definida. Um guia, batente, espaçador ou suporte pode ser usinado com precisão e ainda assim se deslocar entre trocas se o esquema de localização depender de fixadores soltos ou de uma borda ambígua. Projete a interface em torno dos datums funcionais da máquina e faça com que a aceitação reproduza a condição instalada.
Encontre a origem da variação na troca
Observe o que se move quando o formato muda. A peça é removida e substituída, ajustada ao longo de uma ranhura, invertida ou trocada como parte de um kit? Identifique as superfícies de contato que impedem o movimento, os fixadores que fixam a peça e as folgas que permitem ajuste. Um problema de troca pode vir de detritos em um assento, da sequência do operador, de faces de contato desgastadas, de aperto inconsistente ou de um recurso de localização que nunca restringiu a direção necessária.
Separe o posicionamento da fixação. Um parafuso pode prender uma peça enquanto permite que ela deslize no plano. Um ressalto, pino, chaveta, trilho ou face combinada pode estabelecer a posição enquanto o fixador fornece a força de fixação. Se um único parafuso deve tanto localizar quanto fixar, defina seu ajuste e método de instalação para que o resultado seja repetível.
Dê à peça um esquema de localização repetível
Construa uma referência de datum a partir de como a peça de troca entra em contato com a máquina. Uma face de base pode definir a altura, uma face de batente pode controlar o caminho do produto e um pino ou trilho pode definir a posição lateral. Os recursos funcionais dependem de o componente guiar um recipiente, suportar um produto, definir um sensor ou estabelecer a posição de uma ferramenta. Use a estrutura da máquina e a peça de acoplamento para identificar a referência; a maior face não é automaticamente o datum funcional.
Para componentes substituíveis, evite sobre-restrição desnecessária. Múltiplos pinos apertados e uma face ampla podem travar se a máquina e a peça variarem, enquanto folga excessiva pode permitir deriva. Decida quais recursos localizam e quais fornecem folga, depois dimensione-os de acordo. Se o ajuste for intencional, defina sua faixa e como a configuração final é registrada. Essa hierarquia de localização é central para a repetibilidade das peças de troca de embalagem: restrinja as direções necessárias e deixe o ajuste intencional livre.
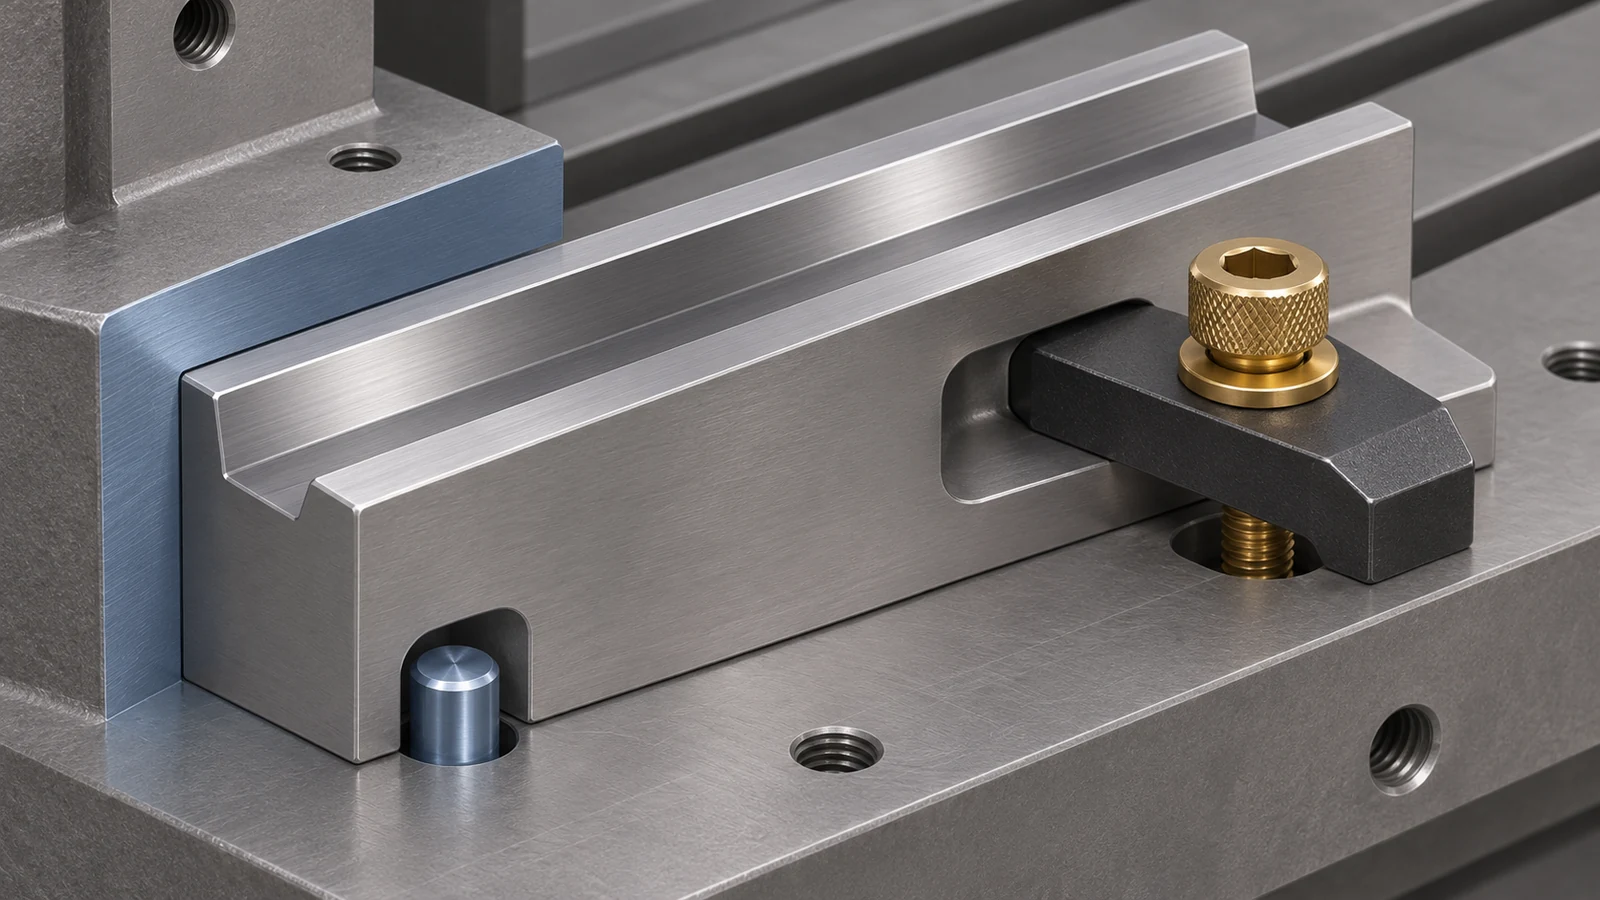
Aplique tolerância onde o formato depende dela
Priorize as dimensões que controlam a posição do produto, a vedação, o alinhamento de corte ou enchimento, a resposta do sensor ou a folga de segurança. As bordas externas não funcionais podem não precisar da mesma tolerância. Construa uma cadeia a partir do datum da máquina, passando pela interface de montagem até a superfície de trabalho, para ver onde a variação entra e qual componente é responsável por cada porção. Apertar todas as dimensões sem uma cadeia funcional pode aumentar o custo sem melhorar a troca.
| Elemento da interface | Risco de repetibilidade | Definição útil |
|---|---|---|
| Face ou ressalto de localização | Detritos, rebarbas, oscilação ou desgaste | Área de contato, orientação e condição da borda conforme necessário |
| Cavilha, pino ou trilho | Folga, dano ou engate inconsistente | Ajuste, posição, direção de inserção e método de substituição |
| Fixador do grampo | Deslizamento durante o aperto ou pré-carga variável | Localização do grampo, sequência e se o torque é controlado |
| Ranhura ajustável | Deriva de configuração não registrada | Faixa de ajuste, referência e estado de travamento |
| Superfície de trabalho | O desgaste altera o caminho do produto ou a folga | Perfil crítico, pontos de inspeção e limite de substituição |
Os valores corretos vêm do requisito funcional da máquina e do projeto de acoplamento. Trata-se de uma estrutura de alocação de tolerâncias, não de uma especificação universal de equipamento de embalagem.
Torne o desgaste e a orientação visíveis
Peças invertidas, misturadas entre formatos ou instaladas em uma estação vizinha podem criar o mesmo sintoma que um erro dimensional. Use identificação clara das peças, recursos de orientação ou uma lista de montagem quando o risco justificar. Se as peças esquerda e direita forem quase idênticas, uma assimetria física ou marcação inequívoca pode evitar uma instalação incorreta, sujeita às necessidades de limpeza e de contato com o produto.
Defina quais superfícies de contato devem sofrer desgaste e como a condição é avaliada. Uma verificação visual pode ser adequada para uma proteção não crítica, enquanto um guia que controla o caminho do produto pode exigir um limite mensurável ou critério de substituição definido pelo projetista da máquina. Não invente um intervalo de vida útil; o desgaste depende do produto, da velocidade, do contato, da limpeza e da operação.
Verifique a localização como a máquina a utiliza
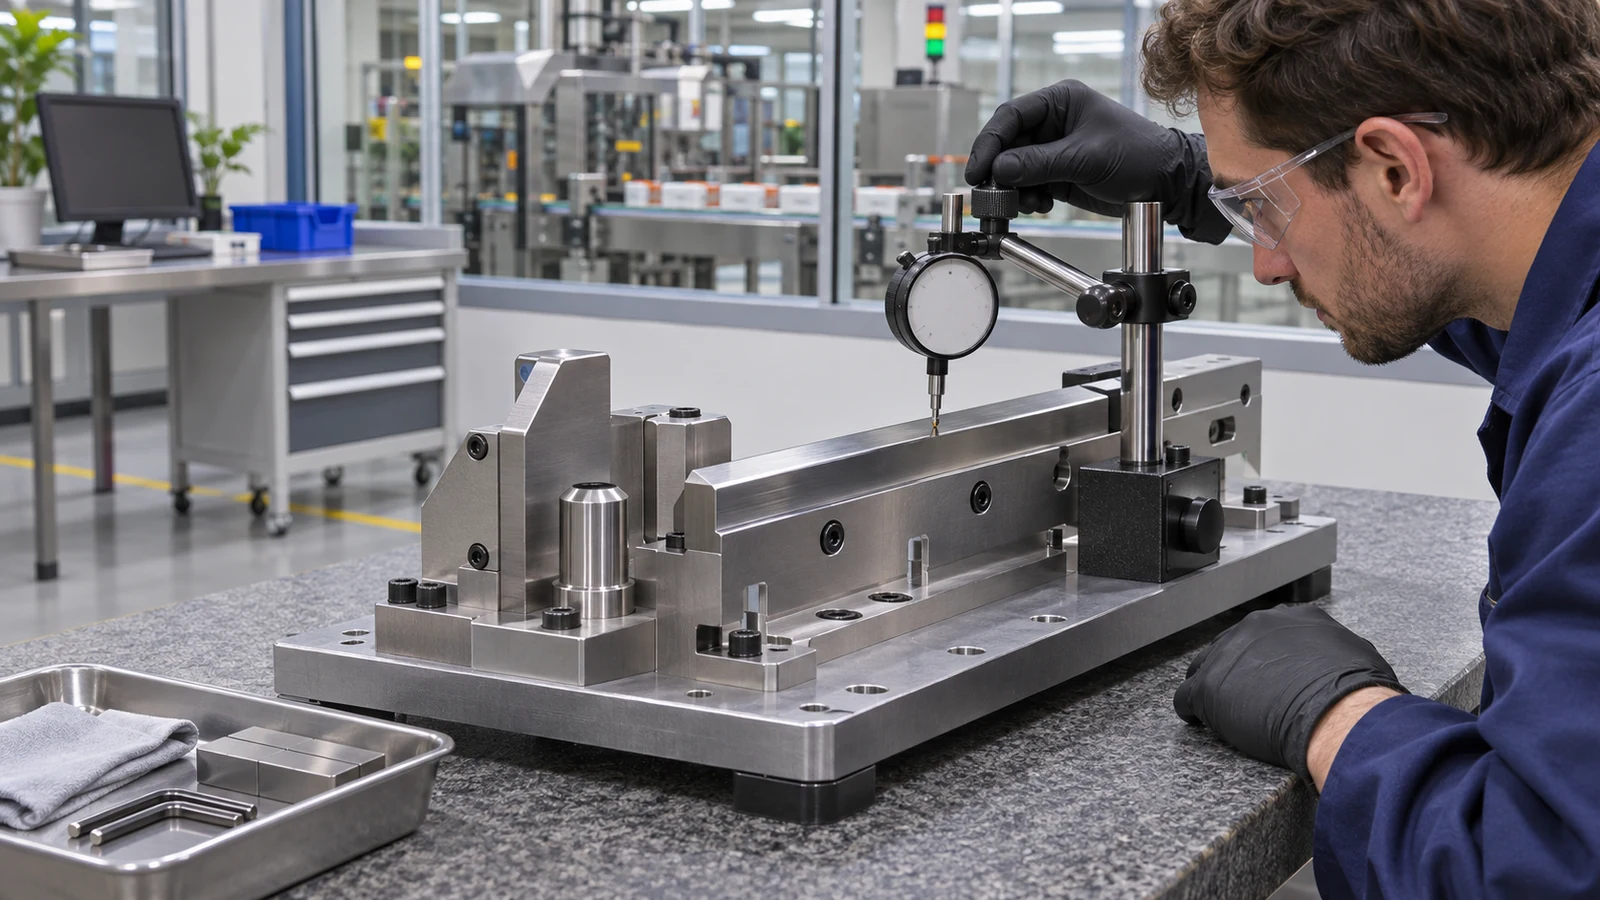
Inspecione os recursos críticos em relação aos seus datums de localização e, em seguida, verifique a relação instalada em um dispositivo representativo quando o desenho exigir. O dispositivo deve reproduzir os batentes, pinos, pontos de fixação e orientação reais. Uma peça medida a partir de bordas arbitrárias sobre uma mesa de desempeno pode ser aprovada enquanto está assentada incorretamente na máquina.
Uma verificação de repetibilidade útil remove e reinstala o componente usando a sequência documentada e, em seguida, mede o recurso de trabalho a partir da referência da máquina. Se os operadores o ajustarem durante a configuração, registre o ajuste e a referência. A inspeção deve distinguir a variação da peça da variação do dispositivo e do método do operador; caso contrário, o relatório não poderá identificar qual parte do sistema precisa de correção.
O site CNC milling a página fornece contexto de usinagem. Este artigo não afirma que o site fornece máquinas de embalagem ou valida uma linha de produção inteira.
Prepare um desenho da peça de troca e um pacote de RFQ
Informe o fabricante e o modelo da máquina quando conhecidos, a estação e o formato, o identificador e a revisão da peça, a interface de acoplamento, os datums de trabalho, os requisitos de material e acabamento, as dimensões críticas, a faixa de ajuste, as necessidades de identificação, a quantidade e o método de inspeção. O CAD ajuda a comunicar a geometria, mas não substitui um desenho liberado ou uma definição de aceitação. Se uma amostra desgastada for fornecida, declare se ela é apenas de referência; copiá-la cegamente pode reproduzir o desgaste em vez da geometria pretendida.
Esclareça quais itens estão incluídos no pacote de peças de troca e quais permanecem do lado da máquina. Se um fornecedor usinar apenas um suporte ou guia, não presuma que a instalação, a sincronização, a configuração de sensores ou a validação de produção estejam incluídas. Um escopo claro facilita a comparação de pedidos repetidos e mantém a aceitação da usinagem separada do comissionamento da máquina. Para a repetibilidade das peças de troca de embalagem, registre o esquema de localização, a faixa de ajuste, a orientação de instalação e a condição de verificação no pacote da peça.
O site qualidade fornece informações gerais sobre sua abordagem; os registros de inspeção específicos do projeto devem ser declarados na RFQ.