
Повторяемость сменных частей упаковочного оборудования зависит от возврата каждого снятого компонента в его предусмотренное рабочее положение, а не только от соответствия размеров чертежу. Повторяемость зависит от того, как деталь базируется, как управляются зазор и зажим, как распознается износ и устанавливает ли оператор деталь в заданной ориентации. Направляющая, упор, прокладка или кронштейн могут быть точно обработаны, но всё равно смещаться между переналадками, если схема базирования опирается на незатянутые крепежи или неоднозначную кромку. Проектируйте интерфейс вокруг функциональных баз станка и обеспечьте, чтобы приемка воспроизводила установленное состояние.
Найдите источник вариации при переналадке
Наблюдайте, что перемещается при смене формата. Снимается ли деталь и устанавливается заново, регулируется ли вдоль паза, переворачивается или заменяется в составе комплекта? Определите контактные поверхности, останавливающие движение, крепежи, зажимающие деталь, и зазоры, допускающие регулировку. Проблема переналадки может возникать из-за загрязнений на посадочном месте, последовательности действий оператора, изношенных контактных поверхностей, неравномерной затяжки или базирующего элемента, который никогда не ограничивал требуемое направление.
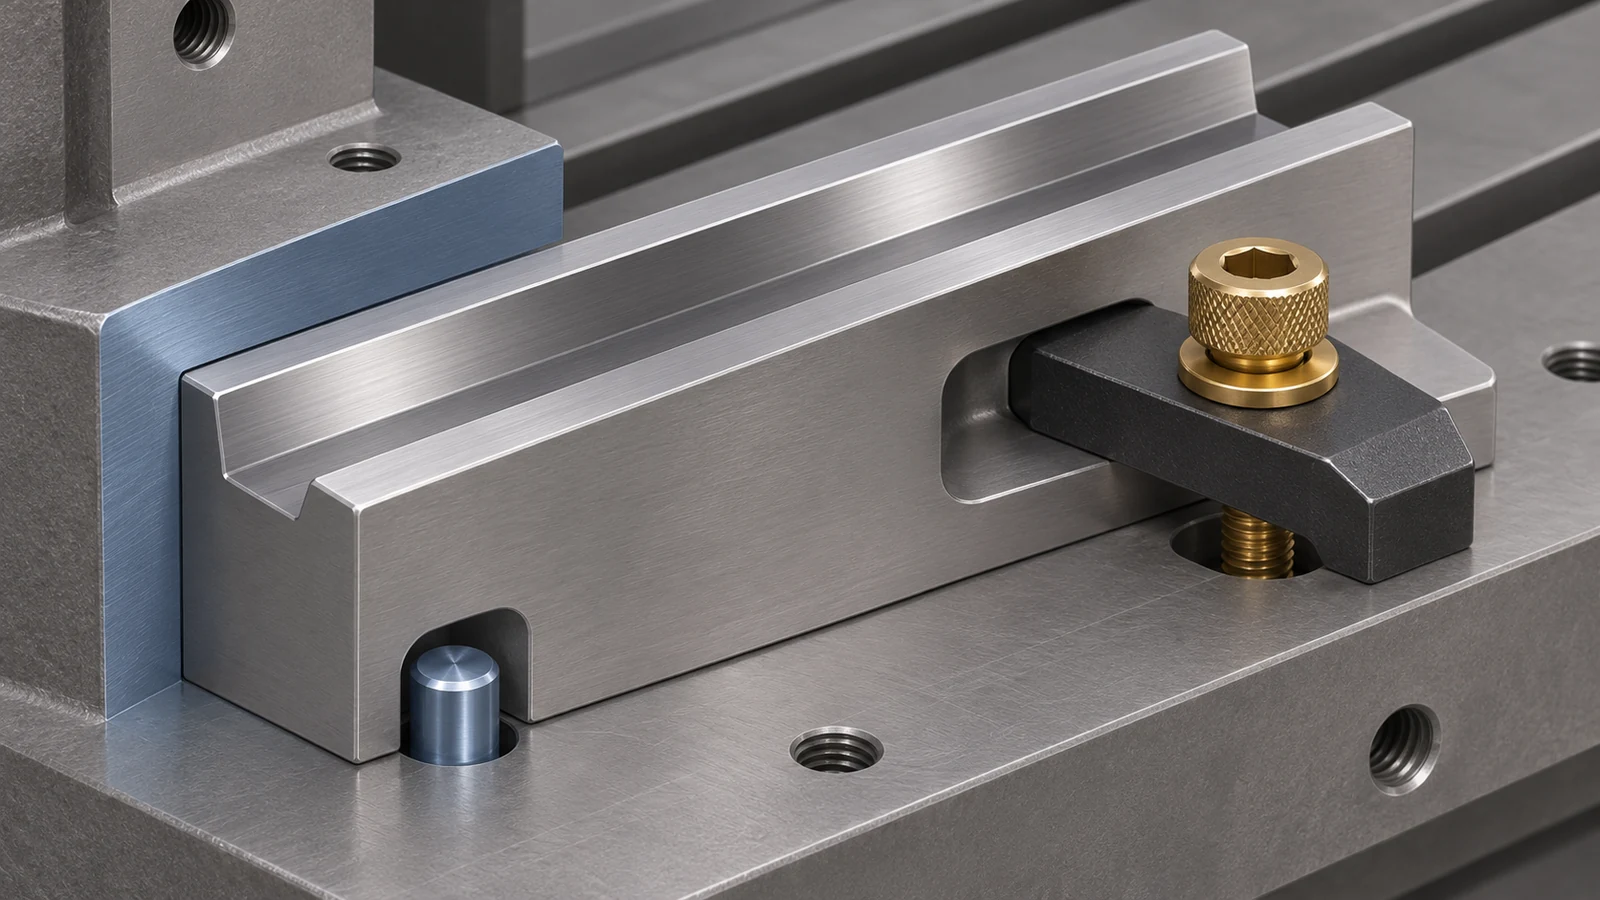
Отделяйте позиционирование от зажима. Винт может прижимать деталь, позволяя ей скользить в плоскости. Буртик, штифт, шпонка, рельс или сопряженная поверхность могут задавать положение, а крепеж обеспечивает усилие зажима. Если один винт должен и базировать, и зажимать, определите его посадку и способ установки так, чтобы результат был повторяемым.
Обеспечьте детали повторяемую схему базирования
Стройте базу отсчета исходя из того, как сменная часть контактирует со станком. Базовая поверхность может задавать высоту, упорная поверхность может управлять траекторией продукта, а штифт или рельс могут задавать боковое положение. Функциональные элементы зависят от того, направляет ли компонент тару, поддерживает продукт, задает положение датчика или устанавливает положение инструмента. Используйте станину станка и сопрягаемую деталь для определения базы; наибольшая поверхность не обязательно является функциональной базой.
Для заменяемых компонентов избегайте излишнего переопределения. Множество плотных штифтов и широкая поверхность могут вызвать заклинивание при вариации станка и детали, а чрезмерный зазор может допустить смещение. Определите, какие элементы базируют, а какие обеспечивают зазор, и назначайте размеры соответственно. Если регулировка предусмотрена намеренно, определите ее диапазон и способ фиксации конечной настройки. Эта иерархия базирования имеет ключевое значение для повторяемости сменных частей упаковочного оборудования: ограничьте требуемые направления и оставьте намеренную регулировку свободной.
Расходуйте допуск там, где от него зависит формат
Отдавайте приоритет размерам, которые управляют положением продукта, герметизацией, совмещением реза или наполнения, срабатыванием датчика или безопасным зазором. Нефункциональные наружные кромки могут не требовать такого же допуска. Постройте размерную цепь от базы станка через монтажный интерфейс к рабочей поверхности, чтобы увидеть, откуда вносится вариация и какой компонент отвечает за каждую ее часть. Ужесточение каждого размера без функциональной цепи может увеличить стоимость, не улучшив переналадку.
| Элемент интерфейса | Риск повторяемости | Полезное определение |
|---|---|---|
| Установочная поверхность или буртик | Загрязнения, заусенцы, качание или износ | Площадь контакта, ориентация и состояние кромок по необходимости |
| Штифт, палец или направляющая | Зазор, повреждение или непостоянное зацепление | Посадка, положение, направление установки и способ замены |
| Крепёж зажима | Скольжение при затяжке или переменное предварительное натяжение | Положение зажима, последовательность и контролируется ли момент затяжки |
| Регулируемый паз | Незадокументированное смещение настройки | Диапазон регулировки, база отсчёта и состояние фиксации |
| Рабочая поверхность | Износ изменяет траекторию изделия или зазор | Критический профиль, точки контроля и предельный износ для замены |
Правильные значения определяются функциональными требованиями машины и сопрягаемой конструкцией. Это методика распределения допусков, а не универсальная спецификация упаковочного оборудования.
Сделайте износ и ориентацию видимыми
Детали, установленные наоборот, перепутанные между форматами или установленные на соседнюю позицию, могут давать тот же симптом, что и размерная ошибка. Используйте четкую идентификацию деталей, элементы ориентации или монтажный лист там, где риск это оправдывает. Если левая и правая детали почти идентичны, физическая асимметрия или безошибочная маркировка могут предотвратить неправильную установку с учетом требований к чистоте и контакту с продуктом.
Определите, какие контактные поверхности должны изнашиваться и как оценивается их состояние. Визуальный контроль может подойти для неответственного ограждения, тогда как направляющая, управляющая траекторией продукта, может требовать измеримого предела или критерия замены от разработчика машины. Не придумывайте интервал замены; износ зависит от продукта, скорости, контакта, очистки и эксплуатации.
Проверяйте положение так, как его использует станок
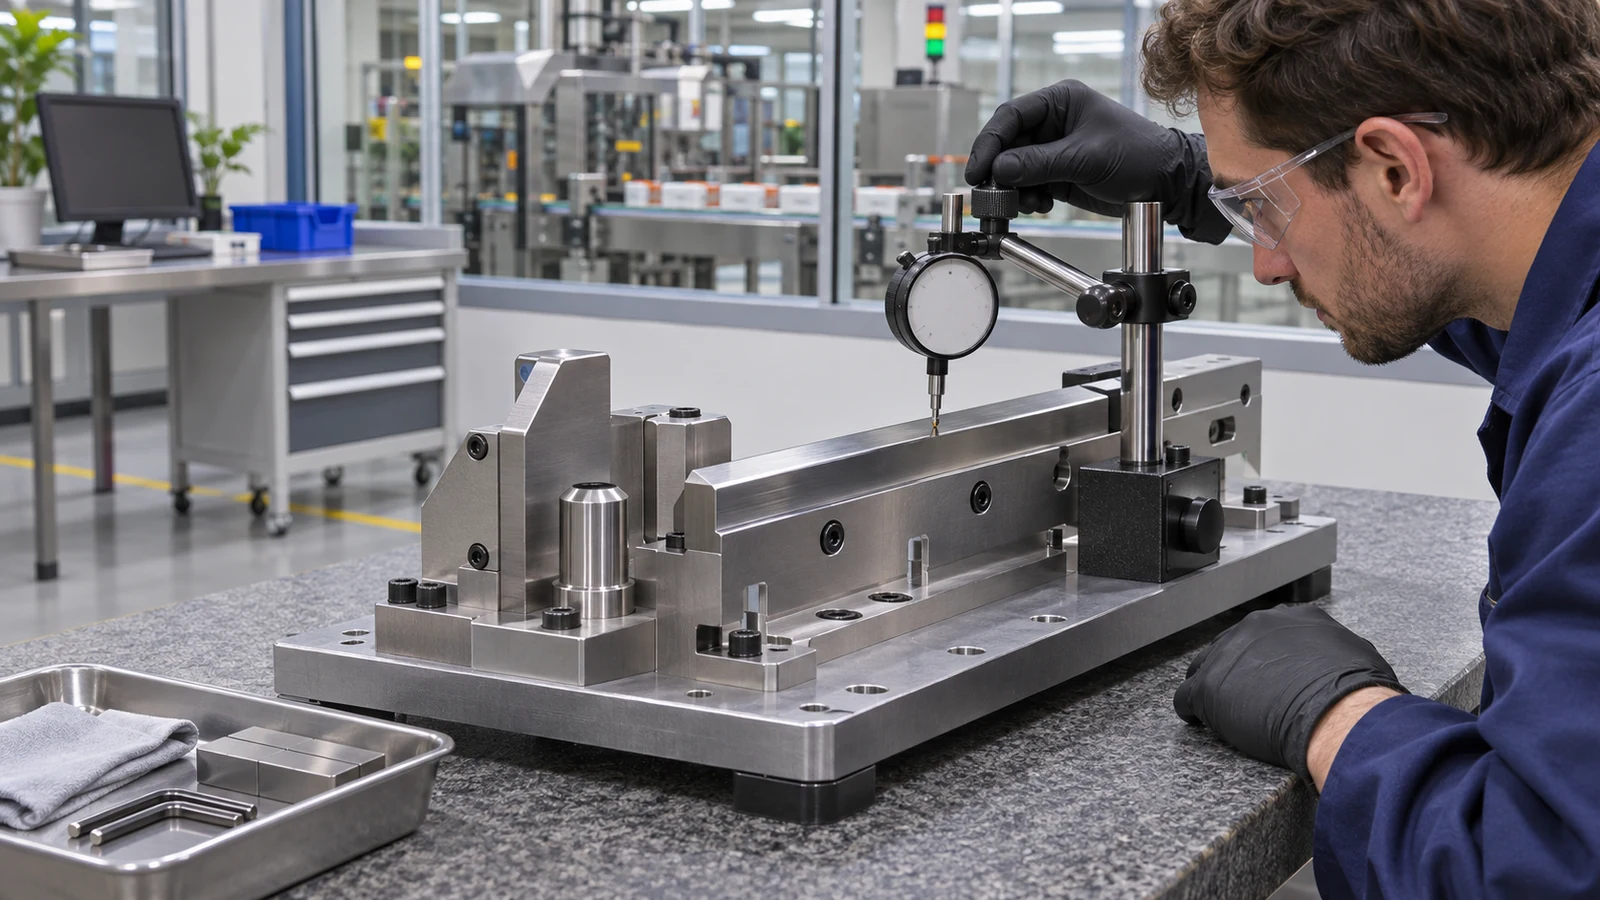
Проверяйте критичные элементы относительно их установочных баз, затем проверяйте взаимное расположение в собранном виде на представительном приспособлении, если это требуется чертежом. Приспособление должно воспроизводить фактические упоры, штифты, точки зажима и ориентацию. Деталь, измеренная от произвольных кромок на плите, может пройти контроль, но при этом неправильно сидеть в машине.
Полезная проверка повторяемости включает снятие и повторную установку компонента по документированной последовательности, после чего рабочий элемент измеряется от базовой точки машины. Если операторы регулируют его при наладке, фиксируйте настройку и базовую точку. Контроль должен отличать вариацию детали от вариации приспособления и метода оператора; иначе отчет не позволит определить, какую часть системы нужно корректировать.
Страница сайта фрезерование с ЧПУ страница предоставляет контекст по механической обработке. В данной статье не утверждается, что сайт поставляет упаковочное оборудование или валидирует всю производственную линию.
Подготовьте чертеж сменной части и пакет для запроса предложений
Укажите производителя и модель машины, если известны, позицию и формат, идентификатор и ревизию детали, сопрягаемый интерфейс, рабочие базы, требования к материалу и отделке, критичные размеры, диапазон регулировки, требования к идентификации, количество и метод контроля. CAD помогает передать геометрию, но не заменяет выпущенный чертеж или определение приемки. Если предоставлен изношенный образец, укажите, является ли он только справочным; слепое копирование может воспроизвести износ вместо требуемой геометрии.
Уточните, какие позиции входят в комплект сменных деталей, а какие остаются на стороне машины. Если поставщик обрабатывает только кронштейн или направляющую, не предполагайте, что установка, синхронизация, настройка датчиков или валидация производства включены. Четкий объем работ упрощает сравнение повторных заказов и отделяет приемку механической обработки от пусконаладки машины. Для повторяемости сменных деталей упаковочного оборудования фиксируйте в комплекте деталей схему базирования, диапазон регулировки, ориентацию при установке и условия проверки.
Страница сайта страница качества дает общую информацию о своем подходе; записи контроля для конкретного проекта должны быть указаны в запросе предложения.