
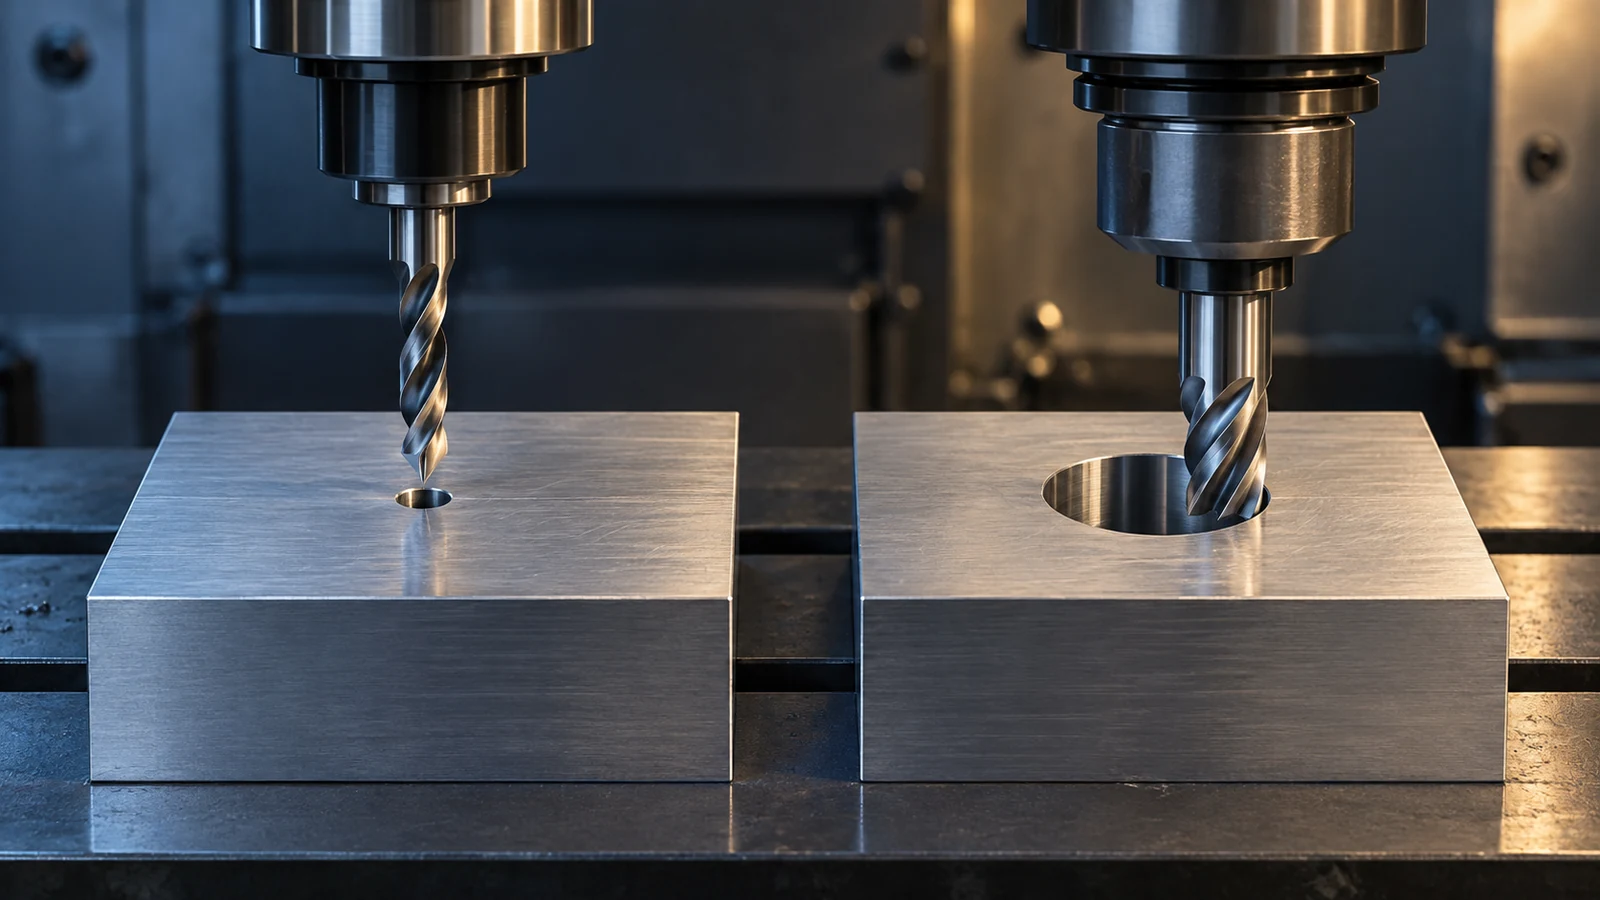
図面には穴径、深さ、位置公差が指定されていても、その加工方法までは指定されていないことがあります。ある部品ではドリルが明白な選択肢となります。別の部品では、制御されたヘリカルパスで進入するミーリングカッターの方が柔軟に対応できる場合があります。どちらの方法も、組立に必要な完成したボア、嵌合、位置を自動的に実現するものではありません。.
この比較は、ねじ切りミーリングではなく、ねじのないCNC穴を対象としています。穴形状、バッチサイズ、工具アクセス、切りくず排出、および後続の仕上げ工程に基づいて、ドリル加工とヘリカル補間のどちらを選ぶべきかを示します。より広範な CNC穴加工ガイド では、両方の工程を穴あけの全工程の中に位置づけています。.
カッターではなく、必要な穴から始める
フィーチャーを径、深さ、位置、形状、表面、機能に分けて考えます。ブラケットのクリアランス穴と、ハウジングの位置決めボアでは、合格判定の課題が異なります。止まり穴では底面形状と切りくず排出の問題が生じ、貫通穴では突き抜けと出口バリの問題が生じます。径だけの指示では、ドリルで最終面を残せるのか、別の工程が必要なのかを機械工に伝えることはできません。.
また、部品およびバッチ全体でいくつのサイズが発生するかを確認してください。共通の繰り返し穴のセットは、専用サイズのドリルに有利に働く場合があります。短いランで複数の大きな径または非標準の径がある場合、プログラム可能なカッター経路が有用になることがあります。これはツーリングとサイクルタイムの議論であり、あるプロセスが普遍的に高速または安価であるという主張ではありません。.
最後に、データム構造を確認してください。嵌合シャフトを位置決めする穴は、その位置および他のフィーチャとの関係が管理され、検査される必要があります。ヘリカル経路を選択しても、不安定な段取りや不明確な図面を修正することはできません。精密ドリルを選択しても同様です。.
ドリル加工が適する場面
ドリル加工は、特定の径範囲と深さ用に設計された工具で、穴の軸に沿って材料を除去します。単純な穴をあける、または後続の仕上げ加工のために素材を準備する効率的な方法であることがよくあります。工具、機械、クーラント、材料、および深さ対径比が、安定したサイクルで穴を加工できるかどうかを決定します。一般的に公開されているドリル加工深さを、特定の部品に対する保証として扱わないでください。.
ドリルは、最後の工程でなくても、最良の最初の工程となり得ます。ドリルで下穴をあけることで、ボーリングやリーミングへのアクセスを確立したり、後続のカッターが除去すべき材料を減らしたり、より大きな開口部への入口形状を作成したりできます。スポッティング、パイロットドリル加工、ペック加工、スルークーラント、バリ取りは、材料と形状に結びついた選択肢であり、すべてのプログラムに自動的に追加すべきではありません。.
制限は、ドリル加工が本質的に不正確であるということではありません。むしろ、専用のドリルサイズ、工具状態、振れ、入口挙動、突き抜け、およびワークの支持がすべて結果に影響します。ボアが機能的な嵌合を満たす必要がある場合、その最終的なサイズと形状は、公称ドリル径から推測するのではなく、検証する必要があります。.
ヘリカルツールパスが変えるもの
ヘリカル補間では、回転するミリングカッターが軸方向に送りながら円を描きます。その中心は穴の中心の周りを移動するため、プログラムされた経路とカッター径が相まって開口部を決定します。1つの適切なカッターで複数の穴径に対応できる場合があり、試作品やサイズ混在部品に魅力的です。また、大きなドリルが段取りに望ましくない入口荷重をかける場合にも、この経路が役立つことがあります。.
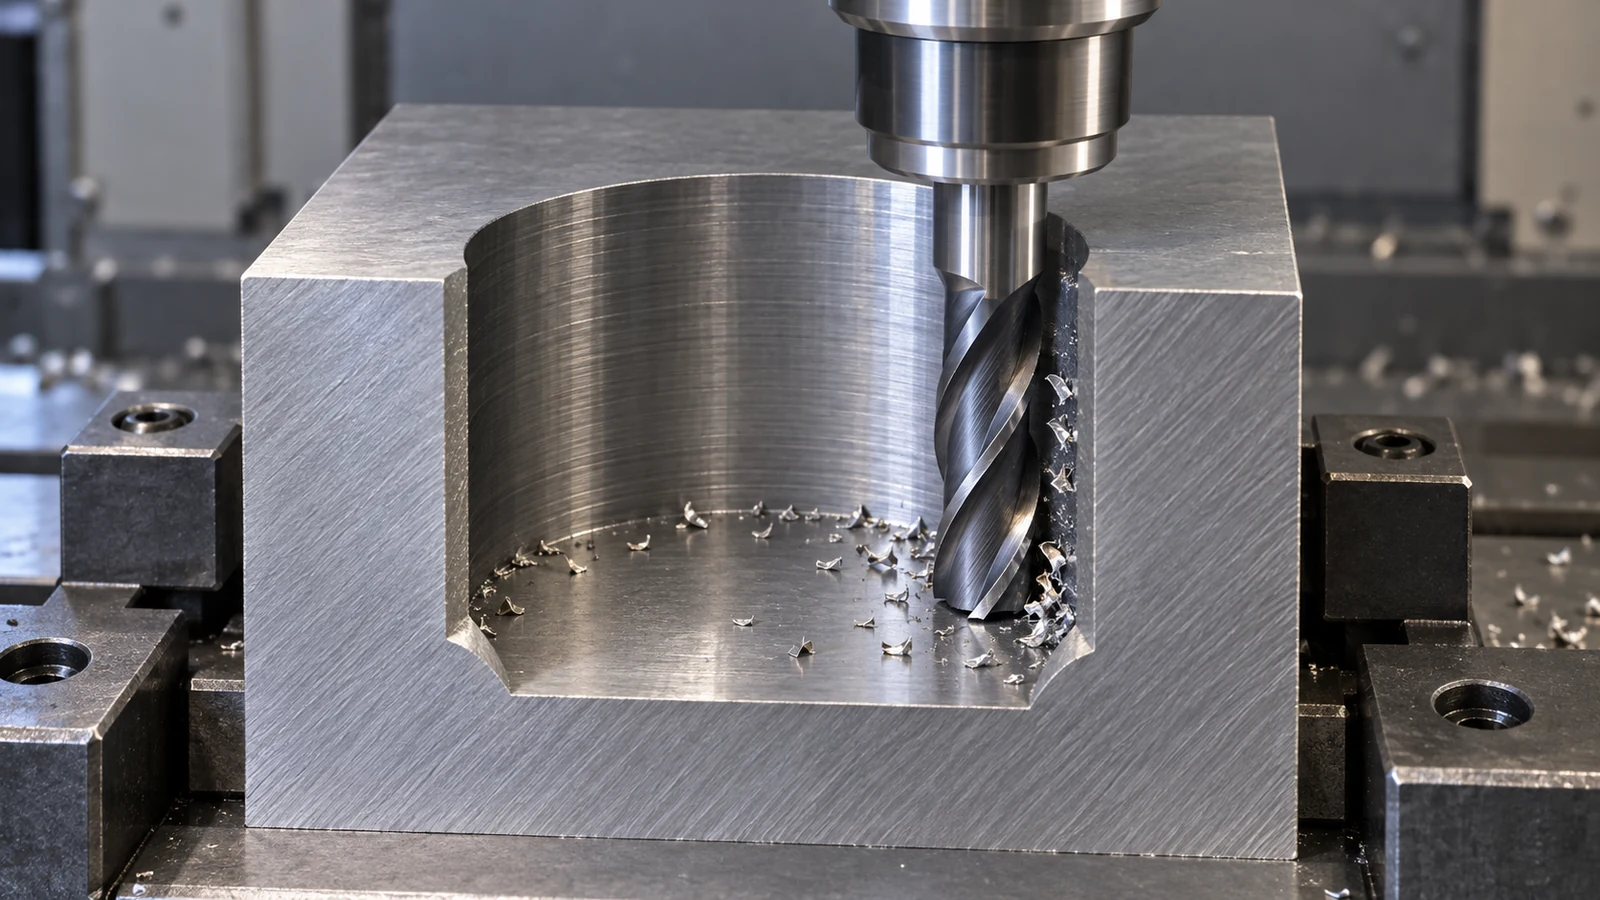
その柔軟性には要件が伴います。カッターは、材料と入口条件に対して適切な形状と許可されたランプ戦略を備えている必要があります。プログラムされたヘリックスには、十分な半径方向のクリアランス、適切なピッチまたはステップダウン、信頼できる切りくず排出、およびツールホルダーのためのスペースが必要です。穴径に近いカッターでは、実用的な軌道のための余地がほとんどありません。過度に小さなカッターは、サイクルタイムを延ばし、たわみを生じる可能性があります。メーカーの適用限界と実際の機械経路は、普遍的な比率よりも重要です。.
一部の穴は、最初にドリル加工し、残りの径を補間することで開けられます。その他は、適切なカッターとプログラムで直接進入できます。したがって、「ヘリカル補間」という表現は、一つの工程を説明するものであるべきで、穴全体がその工具だけで素材から生成されることを意味するものではありません。.
実際のRFQのための判断表
| 決定要因 | ドリル加工が適する場合 | ヘリカル補間が適する場合 | 解決すべき課題 |
|---|---|---|---|
| 径の混在 | 繰り返しの標準サイズ穴 | 互換性のあるカッターを使用した複数の径 | バッチ内にはいくつの工具、工具交換、穴がありますか? |
| 穴深さ | 深さと材質に合わせて設計されたドリル | 切削工具、ホルダー、切りくず排出経路が到達できる深さ | 実際の深さ対直径比とアクセス条件は何ですか? |
| 大きな入口開口部 | 適切なインサート式またはその他の専用ドリル | 制御された円形入口または拡大 | どの経路が機械の出力、安定性、サイクル目標に適合しますか? |
| 最終的なボア要件 | 別の仕上げパスが必要になる場合があります | 別の仕上げパスが必要になる場合があります | 嵌合、形状、仕上げ、位置は明示的に指定されていますか? |
| バッチサイズ | 繰り返し穴加工により専用工具が正当化される場合があります | 小規模で多品種のロットではプログラム可能な柔軟性が重要になる場合があります | どの段取りと部品ごとのコストが支配的ですか? |
この表はスクリーニングの補助であり、価格表ではありません。ドリル加工穴はある段取りでは速く、別の段取りでは遅くなる場合があります。ヘリカル経路は特殊工具を減らせる一方で、ツールパス時間を増やすことがあります。見積もりでは、選択した加工順序と、想定している仕上げや検査を明記すべきです。.
答えを変える4つの条件
1. 薄い、または支持が不十分な壁
ドリルの軸方向荷重とミリングカッターの変化する横方向荷重の両方が、柔軟な部品を動かす可能性があります。重要な問いは、ワーク保持が歪みを与えずに耐えられる力はどちらかということです。公称工具サイクルを比較する前に、支持方法を検討してください。.
2. 別の面に近い止まり底
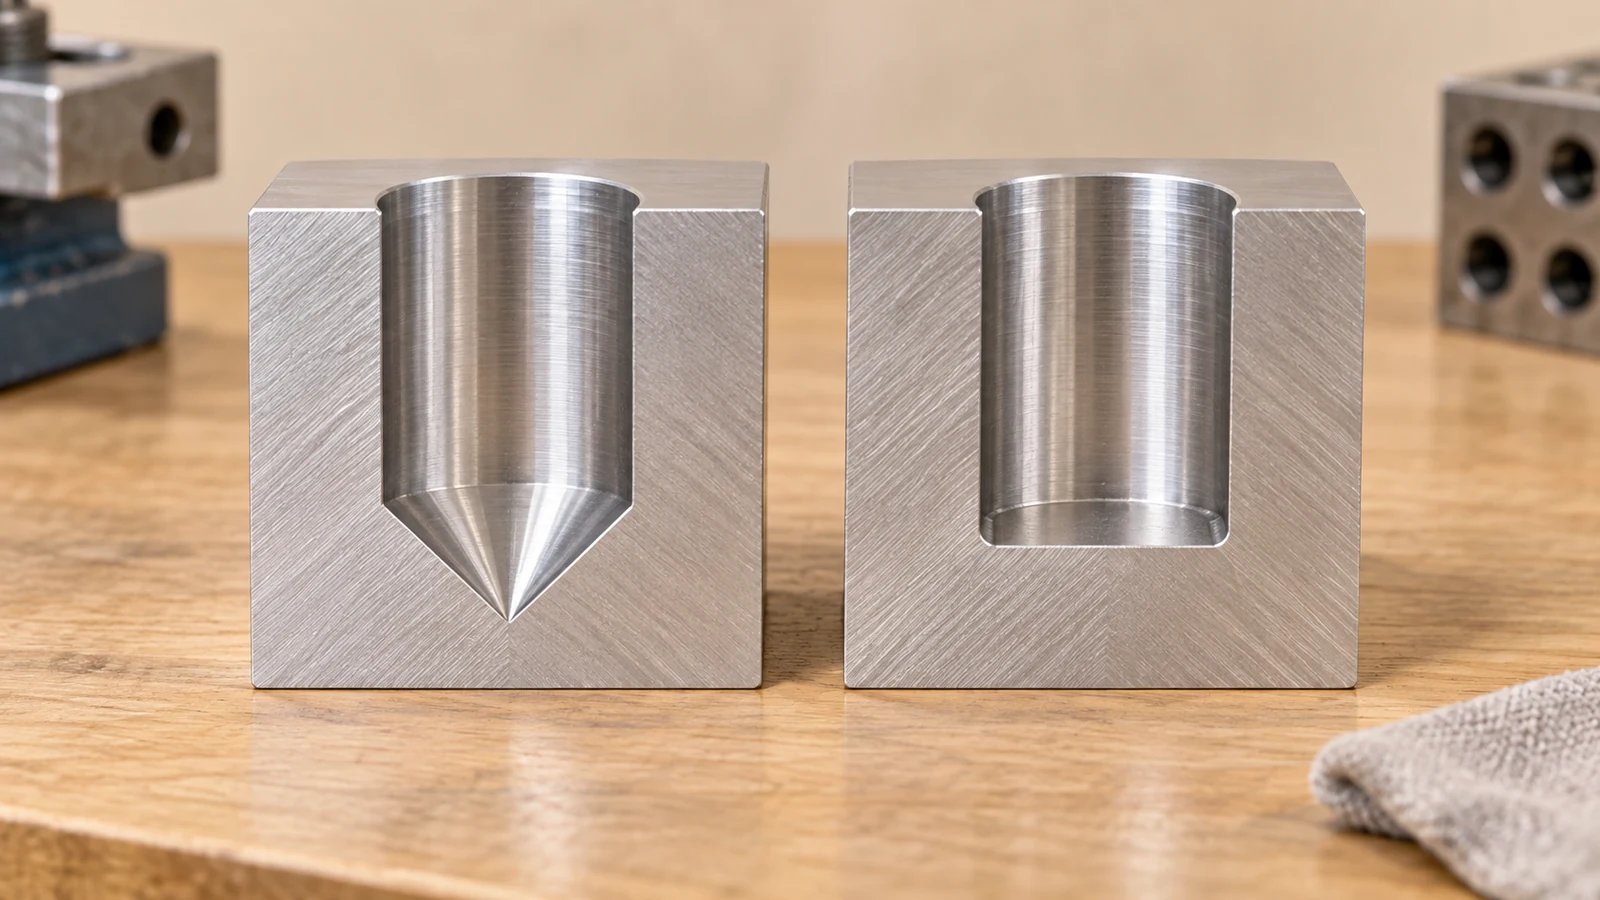
ドリル先端とミリング底面では、底の状態が異なります。ファスナー、ピン、流体ポート、またはカウンターボアが依存する場合、有効な円筒深さを総ドリル深さとは別に指定してください。切りくずとカッターのクリアランスにも注意が必要です。.
3. 深く狭い形状
工具の到達距離、ホルダーのクリアランス、切りくずの流れ、剛性から、専用ドリルが有利になる場合があります。機械がヘリカルを生成できるからといって、補間カッターが自動的に適しているわけではありません。逆に、ドリル加工方法は、大まかな経験則ではなく、実際の深さと材料に基づいて選択すべきです。.
4. 表面処理後の密着嵌合
穴がアルマイト処理、めっき、またはその他の処理を施される場合、検査状態と寸法許容差を定義してください。初期の穴あけ方法だけでは、完成したインターフェースは決まりません。より広い CNC加工公差ガイド は、機能寸法をプロセスと測定条件に結び付ける必要がある理由を説明しています。.
穴あけと穴仕上げを混同しないこと
開孔加工はアクセスと形状の多くを確立し、仕上げは異なる役割を担う場合があります。リーマ加工は、適切な下準備の後で管理された直径を得るために一般に検討されます。ボーリングは、直径の的を絞った修正を可能にし、プロセス限界内で機械基準への位置合わせを改善できます。仕上げの補間パスは開孔を精密化できますが、その結果は工具、機械の動き、ワークの安定性に依然として依存します。.
穴が位置決めや軸受の機能である場合、最後の切削で何を管理するかを決めてください。ボーリングとリーマ加工の比較は、穴の仕上げに関する後段の決定です。この記事の選択はより前段にあります。つまり、その仕上げ加工を難しくすることなく、穴をどのように作成または開孔するかです。.
ある経路は、パイロットドリル、粗補間、最終ボーリングを組み合わせるかもしれません。別の経路は、サイズ専用ドリルとバリ取りを使用するかもしれません。第三の経路は、工具アクセスや図面要件により両方の候補が魅力的でないため、代替プロセスを必要とするかもしれません。これらは経路の例であり、完了した顧客作業の説明ではありません。.
図面が実際に管理しているフィーチャーを検査する
クリアランス穴の場合、組立に必要な直径と位置を確認してください。位置決めボアの場合、直径だけでは不十分です。指定された通り、位置、形状、およびデータム構造との関係を検査してください。丸く見える穴でも位置がずれている可能性があり、正しく位置決めされたパイロットでも仕上げが必要な場合があります。.
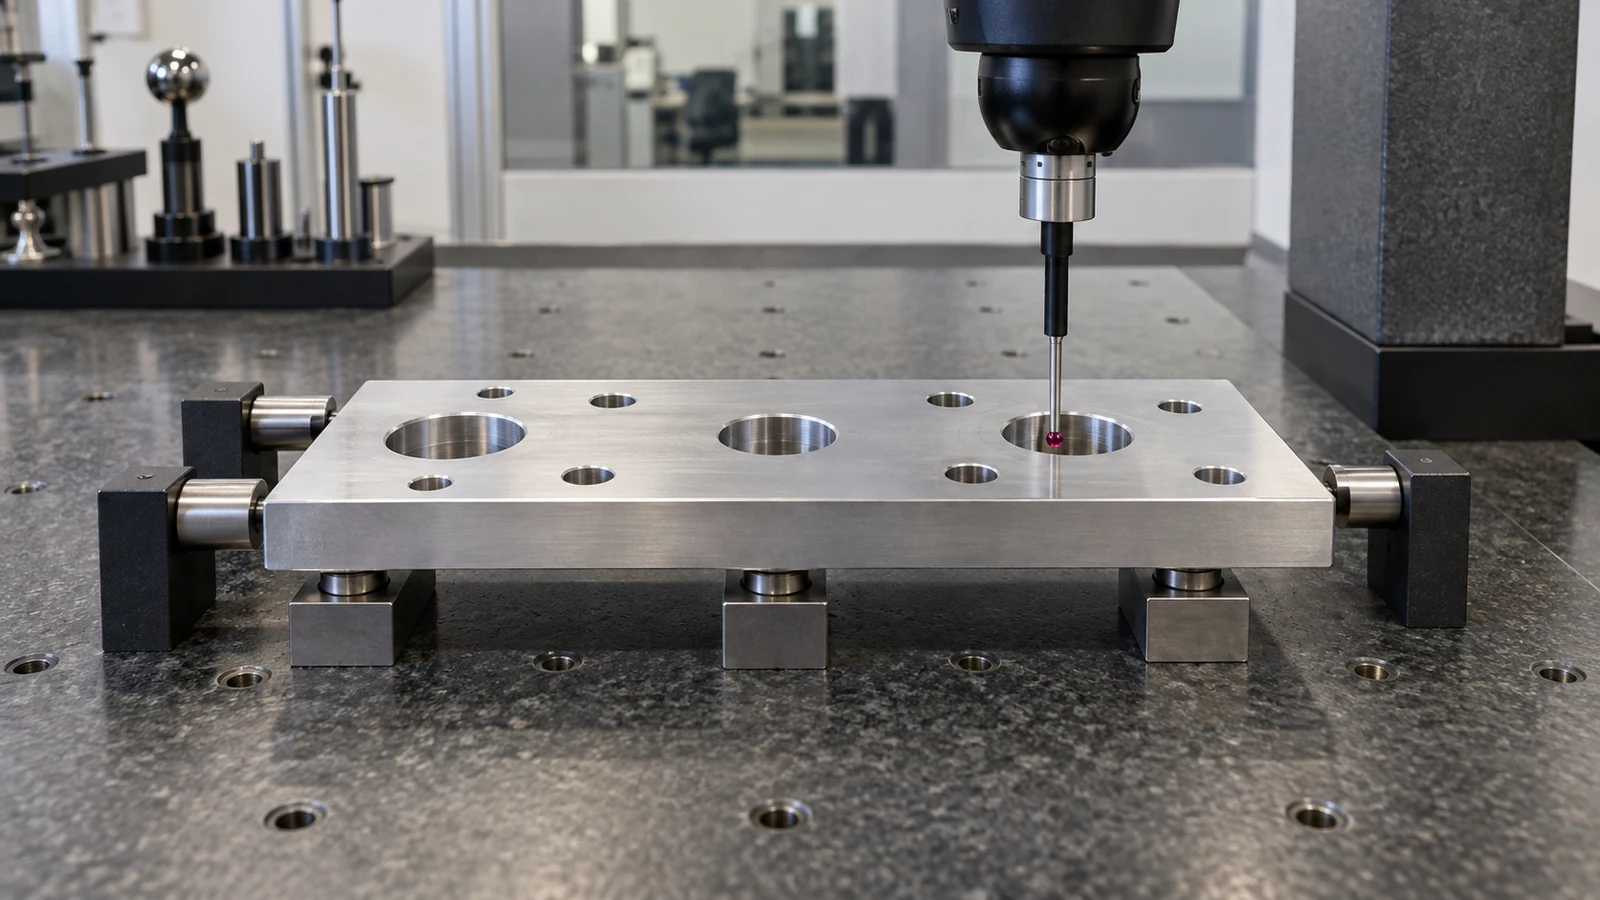
要求が面取りおよび表面処理の前後どちらに適用されるか、また検査が治具内か自由状態かを合意する。公差が重要な場合は、それを解決できる方法を使用し、測定条件を文書化する。サイトの 品質ページ には会社の状況が記載されているが、特定のゲージ、レポート、または受入計画は注文ごとに確認する必要がある。.
図面に穴の機能、深さ、重要寸法、データム関係、材料と仕上げ、目標数量が示されていると、RFQの評価が容易になる。完全な CNC機械加工プロセス は、それを孤立したツールパスとして扱うのではなく、選択した穴加工ルートに基づいて計画できる。.
ドリル加工と補間に関するFAQ
ヘリカル補間は常にドリル加工より高精度か?
いいえ。精度は形状、工具と機械の状態、ワーク保持、プログラム、検査に依存する。どちらの方法でも、密着嵌合のために別の仕上げ工程が必要になる場合がある。.
1本のフライス工具で全てのドリルサイズを置き換えられるか?
いいえ。工具には穴サイズ、材料、深さ、進入、到達距離、切りくず排出に関する限界がある。複数の直径に対応できる柔軟性は、万能な適用範囲を意味しない。.
全ての穴をヘリカル補間の前にドリル加工すべきか?
いいえ。互換性のある工具の中には制御されたヘリックスで進入できるものもあり、他のルートではパイロット穴や事前にドリル加工した開口部を使用する。工具メーカーのガイダンスと部品形状が実行可能な進入方法を決定する。.
見積もりのために選択する最速の方法は?
管理された図面とモデルを提供し、単にファスナーを通すだけの穴と、位置決め、シール、または嵌合を担う穴を特定する。各重要グループについて、想定される工程と最終検査を明記するようサプライヤーに依頼する。.