
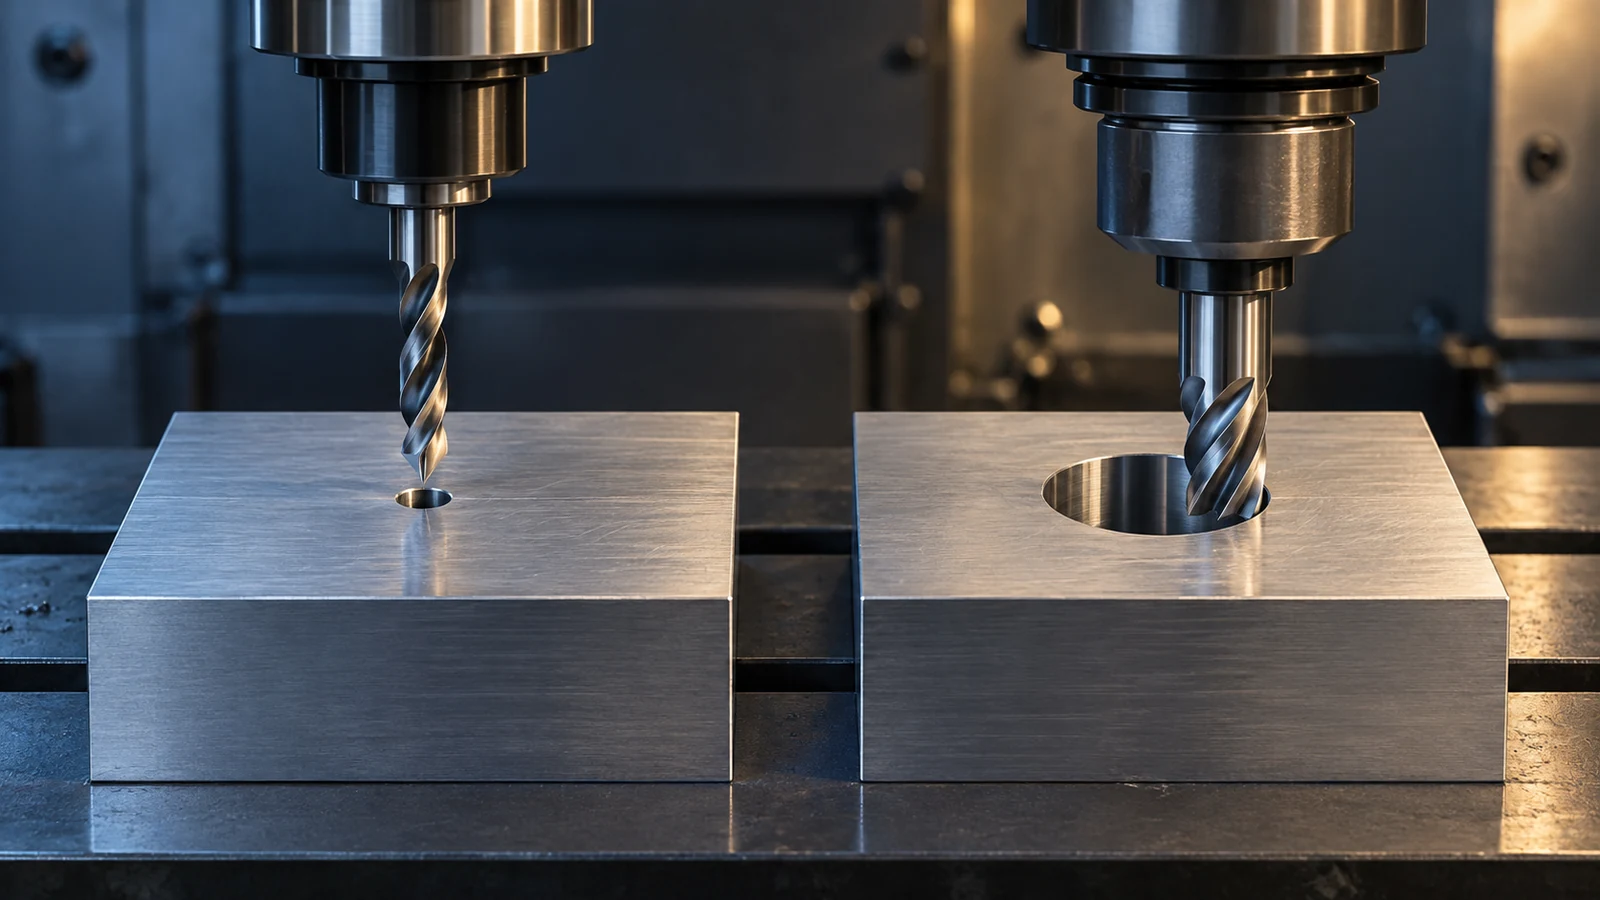
Un plan peut indiquer un diamètre de trou, une profondeur et une tolérance de position sans préciser comment le réaliser. Pour une pièce, le foret est le choix le plus simple. Pour une autre, une fraise engagée sur une trajectoire hélicoïdale contrôlée peut offrir plus de flexibilité. Aucune des deux méthodes ne garantit à elle seule l'alésage fini, l'ajustement ou la position dont un assemblage a besoin.
Cette comparaison porte sur les trous CNC non filetés, et non sur le fraisage de filets. Elle montre comment choisir entre le perçage et l'interpolation hélicoïdale selon la géométrie du trou, la taille du lot, l'accès de l'outil, l'évacuation des copeaux et l'opération de finition qui suit. La vue d'ensemble guide d'usinage des trous CNC replace les deux opérations dans la séquence complète de réalisation des trous.
Partir du trou requis, pas de l'outil
Décomposez la caractéristique en diamètre, profondeur, position, forme, état de surface et fonction. Un trou de passage dans une équerre pose un problème d'acceptation différent d'un alésage de positionnement dans un carter. Une cavité borgne soulève des questions de géométrie de fond et d'évacuation des copeaux ; un trou débouchant soulève des questions de perçage traversant et de bavure de sortie. Une simple indication de diamètre ne dit pas à l'opérateur si un foret peut laisser la surface finale ou si une autre opération est nécessaire.
Demandez aussi combien de tailles apparaissent sur la pièce et dans le lot. Un ensemble de trous courants et répétés peut favoriser des forets aux dimensions adaptées. Plusieurs diamètres importants ou non standard sur une petite série peuvent rendre une trajectoire d'outil programmable utile. C'est une discussion sur l'outillage et le temps de cycle, et non l'affirmation qu'un procédé est universellement plus rapide ou moins coûteux.
Enfin, lisez la structure de références. Un trou qui positionne un arbre d'accouplement exige que sa position et sa relation aux autres caractéristiques soient contrôlées et vérifiées. Choisir une trajectoire hélicoïdale ne peut pas corriger un montage instable ou un plan ambigu ; choisir un foret de précision non plus.
Là où le perçage s'impose
Le perçage enlève de la matière le long de l'axe du trou avec un outil conçu pour une plage de diamètres et une profondeur données. C'est souvent un moyen efficace de réaliser un trou simple ou de préparer une ébauche pour une opération de finition ultérieure. L'outil, la machine, le liquide de refroidissement, la matière et le rapport profondeur/diamètre déterminent si le trou peut être réalisé dans un cycle stable. Évitez de considérer une profondeur de perçage générique publiée comme une garantie pour une pièce particulière.
Un foret peut être la meilleure première opération même lorsqu'il n'est pas la dernière. Un avant-trou peut établir l'accès pour l'alésage ou l'alésoir, réduire la matière qu'un outil ultérieur doit enlever, ou créer une entrée pour une ouverture plus grande. Le pointage, le perçage pilote, le débourrage, le refroidissement traversant et l'ébavurage sont des choix liés à la matière et à la géométrie ; ils ne doivent pas être ajoutés automatiquement à chaque programme.
La limitation ne tient pas au fait que le perçage serait intrinsèquement imprécis. En réalité, une taille de foret dédiée, l'état de l'outil, le faux rond, le comportement à l'entrée, la percée et le maintien de la pièce influent tous sur le résultat. Si un alésage doit satisfaire un ajustement fonctionnel, sa taille et sa forme finales doivent être vérifiées plutôt que supposées à partir du diamètre nominal du foret.
Ce que change une trajectoire hélicoïdale
En interpolation hélicoïdale, une fraise en rotation décrit un cercle tout en avançant axialement. Son centre se déplace autour du centre du trou, de sorte que la trajectoire programmée et le diamètre de la fraise déterminent ensemble l'ouverture. Une seule fraise adaptée peut couvrir plusieurs diamètres de trou, ce qui peut être intéressant pour des prototypes ou des pièces de tailles mixtes. Cette méthode peut aussi être utile lorsqu'un foret de grand diamètre imposerait une charge d'entrée indésirable au montage.
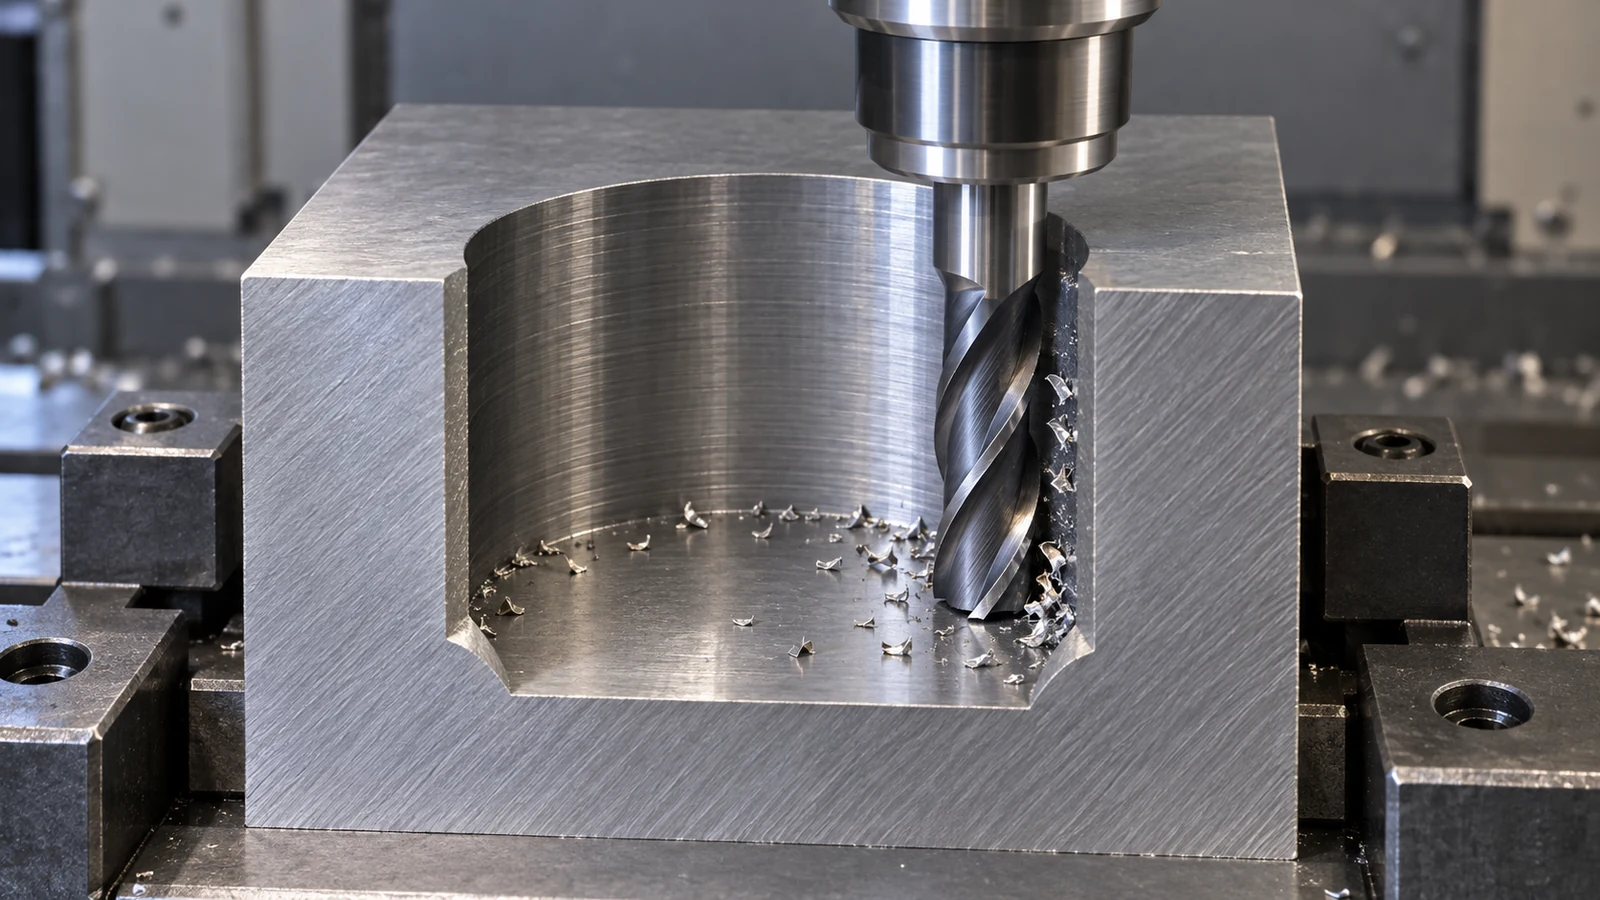
Cette flexibilité s'accompagne d'exigences. La fraise doit avoir une géométrie et une stratégie de rampe autorisées pour la matière et les conditions d'entrée. L'hélice programmée nécessite un dégagement radial suffisant, un pas ou une descente appropriés, une évacuation fiable des copeaux et de la place pour le porte-outil. Une fraise proche du diamètre du trou laisse peu de marge pour une orbite pratique ; une fraise trop petite peut allonger le temps de cycle et fléchir. Les limites d'application du fabricant et la trajectoire réelle de la machine importent davantage qu'un ratio universel.
Certains trous sont ouverts par un perçage initial puis une interpolation du diamètre restant. D'autres peuvent être attaqués directement avec une fraise et un programme appropriés. L'expression “ interpolation hélicoïdale ” doit donc décrire une opération, et non impliquer que tout le trou est généré dans la masse par cet outil seul.
Un tableau de décision pour de vraies demandes de devis
| Facteur de décision | Le perçage peut convenir | L'interpolation hélicoïdale peut convenir | Question à résoudre |
|---|---|---|---|
| Variété de diamètres | Trous répétés de taille standard | Plusieurs diamètres avec une fraise compatible | Combien d'outils, de changements et de trous compte le lot ? |
| Profondeur du trou | Un foret conçu pour la profondeur et la matière | Profondeur que l'outil, le porte-outil et l'évacuation des copeaux peuvent atteindre | Quel est le rapport profondeur/diamètre réel et la condition d'accès ? |
| Grande ouverture d'entrée | Foret indexable adapté ou autre foret dédié | Entrée ou agrandissement circulaire contrôlé | Quelle voie correspond à la puissance machine, à la stabilité et à l'objectif de cycle ? |
| Exigence finale d'alésage | Peut nécessiter une passe de finition séparée | Peut nécessiter une passe de finition séparée | L'ajustement, la forme, la finition et la position sont-ils explicitement spécifiés ? |
| Taille de lot | Un outillage dédié peut être justifié par des trous répétés | La flexibilité programmable peut compter pour de petits lots variés | Quels coûts de réglage et par pièce dominent ? |
Le tableau est une aide au tri, pas une liste de prix. Un trou foré peut être plus rapide dans un réglage et plus lent dans un autre. Une trajectoire hélicoïdale peut réduire l'outillage spécial tout en ajoutant du temps de trajectoire d'outil. Un devis doit indiquer la séquence d'opérations choisie et toute finition ou inspection qu'il suppose.
Quatre conditions qui changent la réponse
1. Une paroi mince ou mal soutenue
La charge axiale d’un foret comme la charge latérale variable d’une fraise peuvent déplacer une pièce flexible. La question pertinente est de savoir quelle force le maintien en position peut supporter sans déformer la caractéristique. Vérifiez le soutien avant de comparer les cycles d’outils nominaux.
2. Un fond borgne proche d’une autre surface
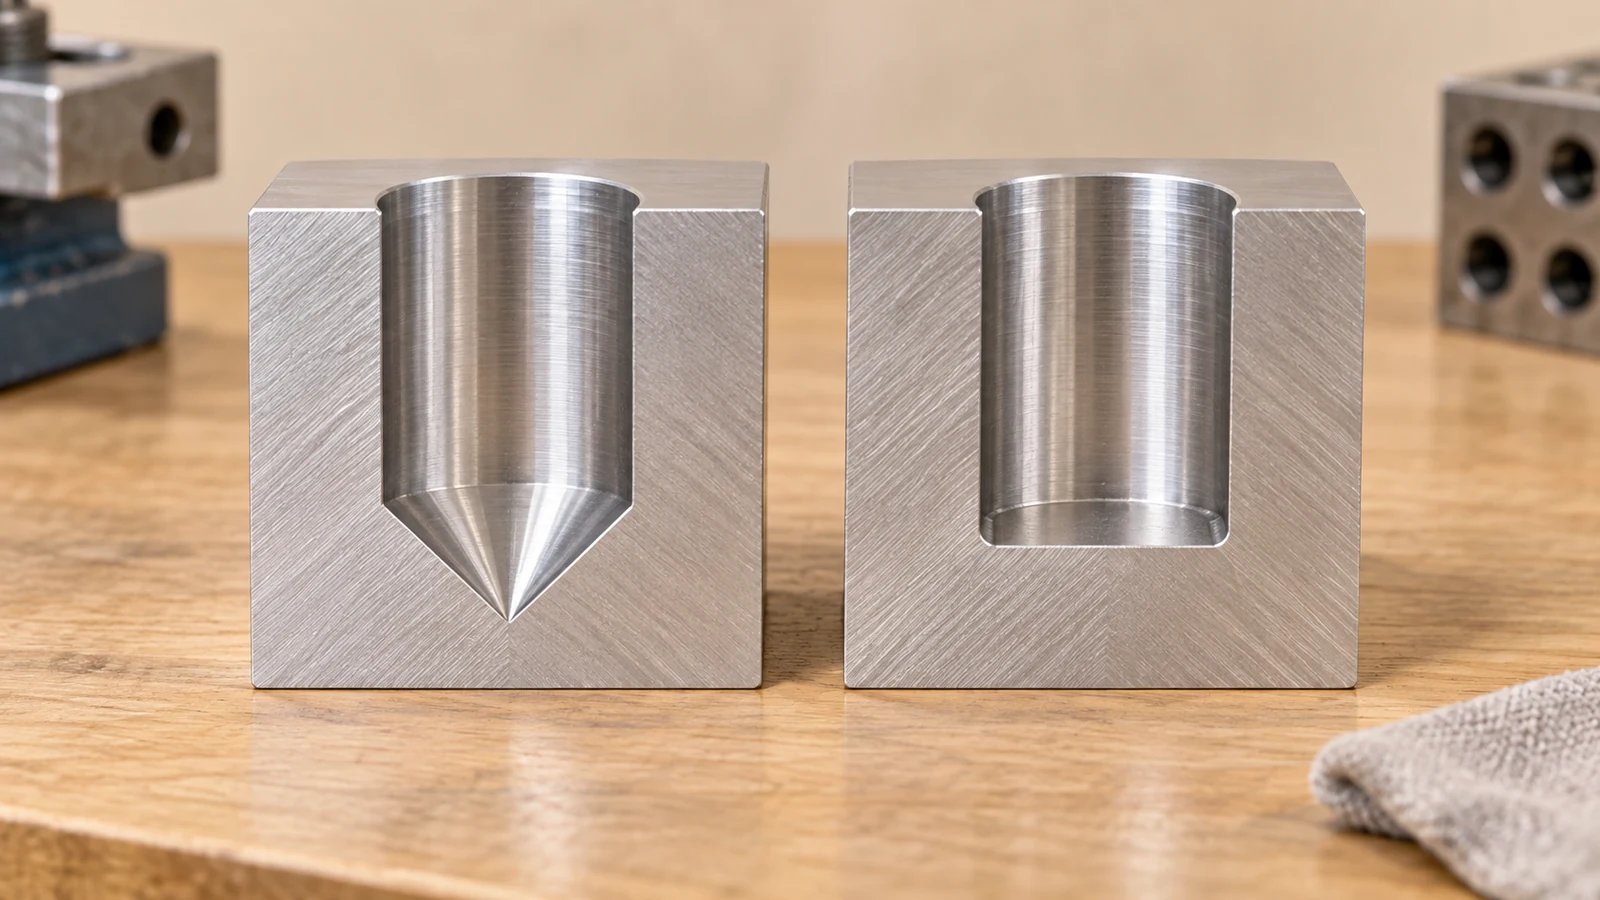
La pointe d’un foret et un fond fraisé laissent des conditions de fond différentes. Spécifiez la profondeur cylindrique utile séparément de la profondeur totale percée lorsqu’une fixation, une goupille, un orifice fluidique ou un lamage en dépend. Le dégagement pour les copeaux et l’outil doit également être pris en compte.
3. Une caractéristique profonde et étroite
La portée de l’outil, le dégagement du porte-outil, l’évacuation des copeaux et la rigidité peuvent favoriser un foret dédié. Une fraise interpolante n’est pas automatiquement adaptée simplement parce que la machine peut générer une hélice. Inversement, une méthode de perçage doit être choisie en fonction de la profondeur et du matériau réels plutôt que selon une règle empirique générale.
4. Un ajustement serré après traitement de surface
Si le trou doit être anodisé, plaqué ou autrement traité, définissez l’état d’inspection et la tolérance dimensionnelle. La méthode initiale de perçage seule ne détermine pas l’interface finie. Le contexte plus large guide des tolérances d'usinage CNC explique pourquoi les dimensions fonctionnelles doivent être liées au procédé et aux conditions de mesure.
Ne pas confondre création et finition du trou
L’opération d’ouverture établit l’accès et une grande partie de la géométrie ; la finition peut avoir un rôle différent. L’alésage de finition (reaming) est couramment envisagé pour un diamètre contrôlé après une préparation appropriée. L’alésage (boring) peut permettre une correction ciblée du diamètre et, dans les limites du procédé, améliorer l’alignement par rapport à une référence machine. Une passe d’interpolation de finition peut affiner une ouverture, mais son résultat dépend toujours de l’outil, du mouvement de la machine et de la stabilité de la pièce.
Si le trou est une caractéristique de localisation ou de palier, déterminez ce que la dernière coupe doit contrôler. Le choix entre alésage et alésage de finition est une décision ultérieure concernant la finition du trou ; le choix de cet article est antérieur : comment le créer ou l’ouvrir sans rendre cette opération de finition plus difficile.
Une voie peut combiner un avant-trou, une interpolation d’ébauche et un alésage final. Une autre peut utiliser un foret de dimension spécifique et un ébavurage. Une troisième peut nécessiter un procédé alternatif parce que l’accès de l’outil ou l’exigence du plan rendent les deux candidats peu attrayants. Ce sont des exemples de gammes, et non des descriptions de travaux clients réalisés.
Contrôler la caractéristique réellement spécifiée par le plan
Pour un trou de passage, vérifiez le diamètre et la position requis pour l’assemblage. Pour un alésage de localisation, le diamètre seul ne suffit pas : inspectez la position, la forme et la relation avec la structure de référence telle que spécifiée. Un trou d’apparence ronde peut tout de même être mal positionné ; un avant-trou correctement positionné peut encore nécessiter une finition.
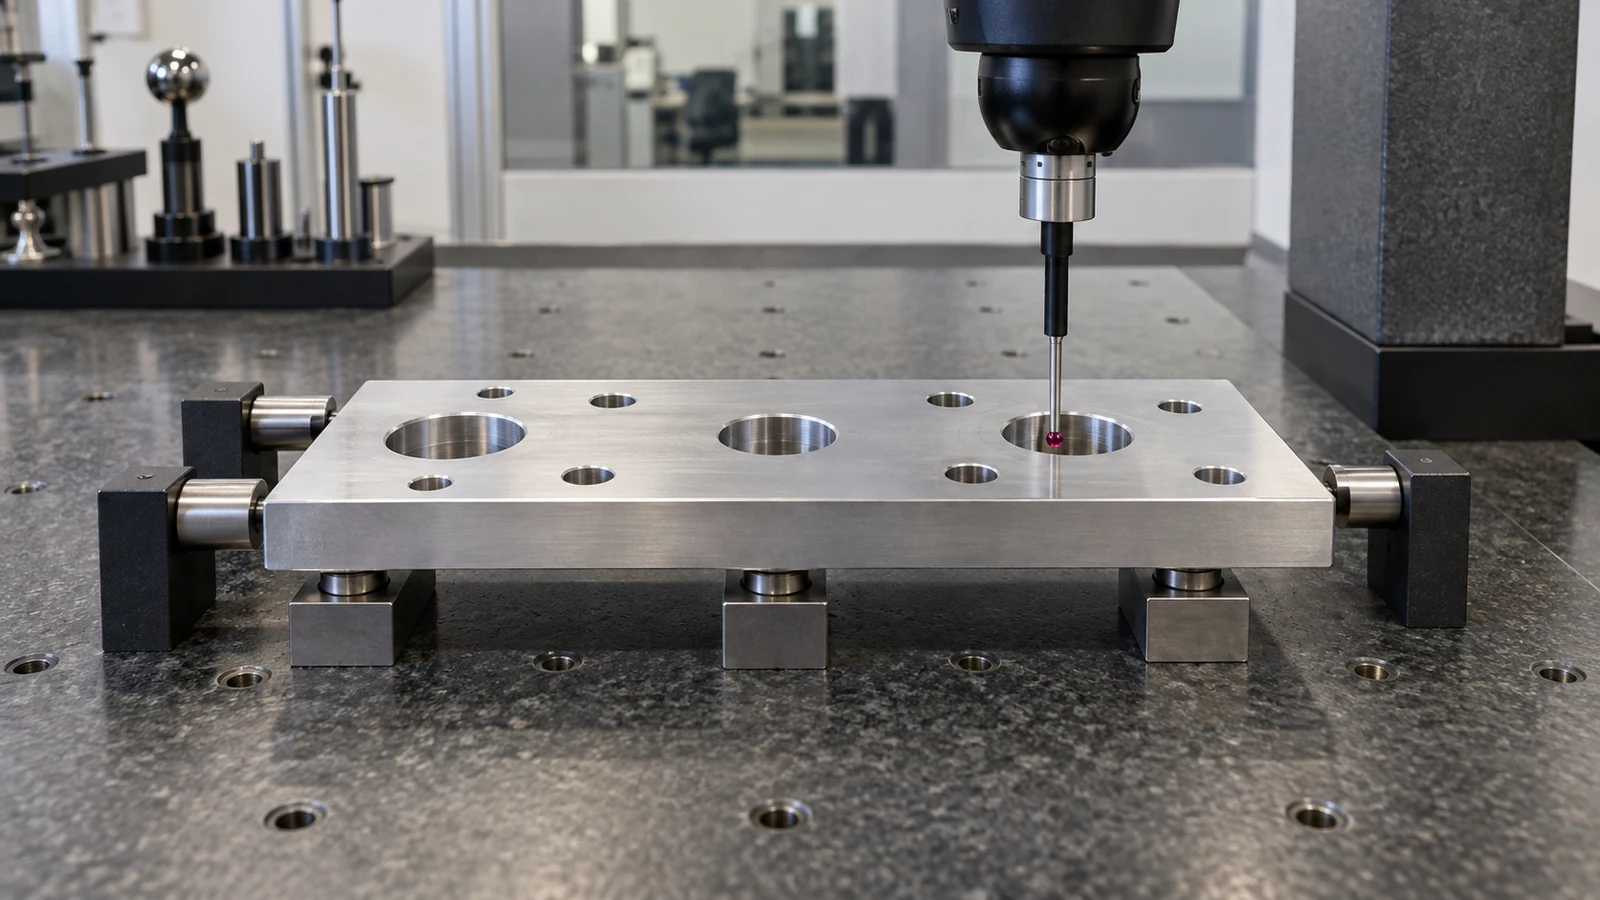
Convenez si l’exigence s’applique avant ou après l’ébavurage et le traitement de surface, et si l’inspection est réalisée en montage ou à l’état libre. Lorsqu’une tolérance est critique, utilisez une méthode capable de la résoudre et documentez la condition de mesure. Le site qualité fournit le contexte de l’entreprise, mais un gabarit, un rapport ou un plan d’acceptation particulier doit être confirmé pour la commande.
Une demande de prix est plus facile à évaluer lorsque le plan indique la fonction du trou, la profondeur, la cote critique, la relation avec les références, le matériau et la finition, ainsi que la quantité cible. L'ensemble processus d'usinage CNC peut ensuite être planifié autour de la trajectoire de perçage retenue au lieu d'être traité comme une trajectoire d'outil isolée.
FAQ sur le perçage et l'interpolation
L'interpolation hélicoïdale est-elle toujours plus précise que le perçage ?
Non. La précision dépend de la caractéristique, de la fraise et de l'état de la machine, du maintien en position, du programme et du contrôle. L'une ou l'autre méthode peut nécessiter une étape de finition séparée pour un ajustement serré.
Une seule fraise peut-elle remplacer toutes les tailles de foret ?
Non. Une fraise a des limites en termes de taille de trou, de matériau, de profondeur, d'entrée, de portée et d'évacuation des copeaux. La flexibilité sur plusieurs diamètres ne signifie pas une couverture universelle.
Faut-il percer chaque trou avant de l'interpoler ?
Non. Certains outils compatibles peuvent entrer sur une hélice contrôlée, tandis que d'autres trajectoires utilisent un avant-trou ou une ouverture pré-percée. Les recommandations du fabricant de la fraise et la géométrie de la pièce déterminent l'entrée viable.
Quelle est la méthode la plus rapide pour choisir lors d'une demande de prix ?
Fournir le plan et le modèle contrôlés, puis identifier quels trous servent simplement au passage de fixations et lesquels assurent un positionnement, une étanchéité ou un ajustement. Demander au fournisseur de préciser l'opération supposée et le contrôle final pour chaque groupe critique.