
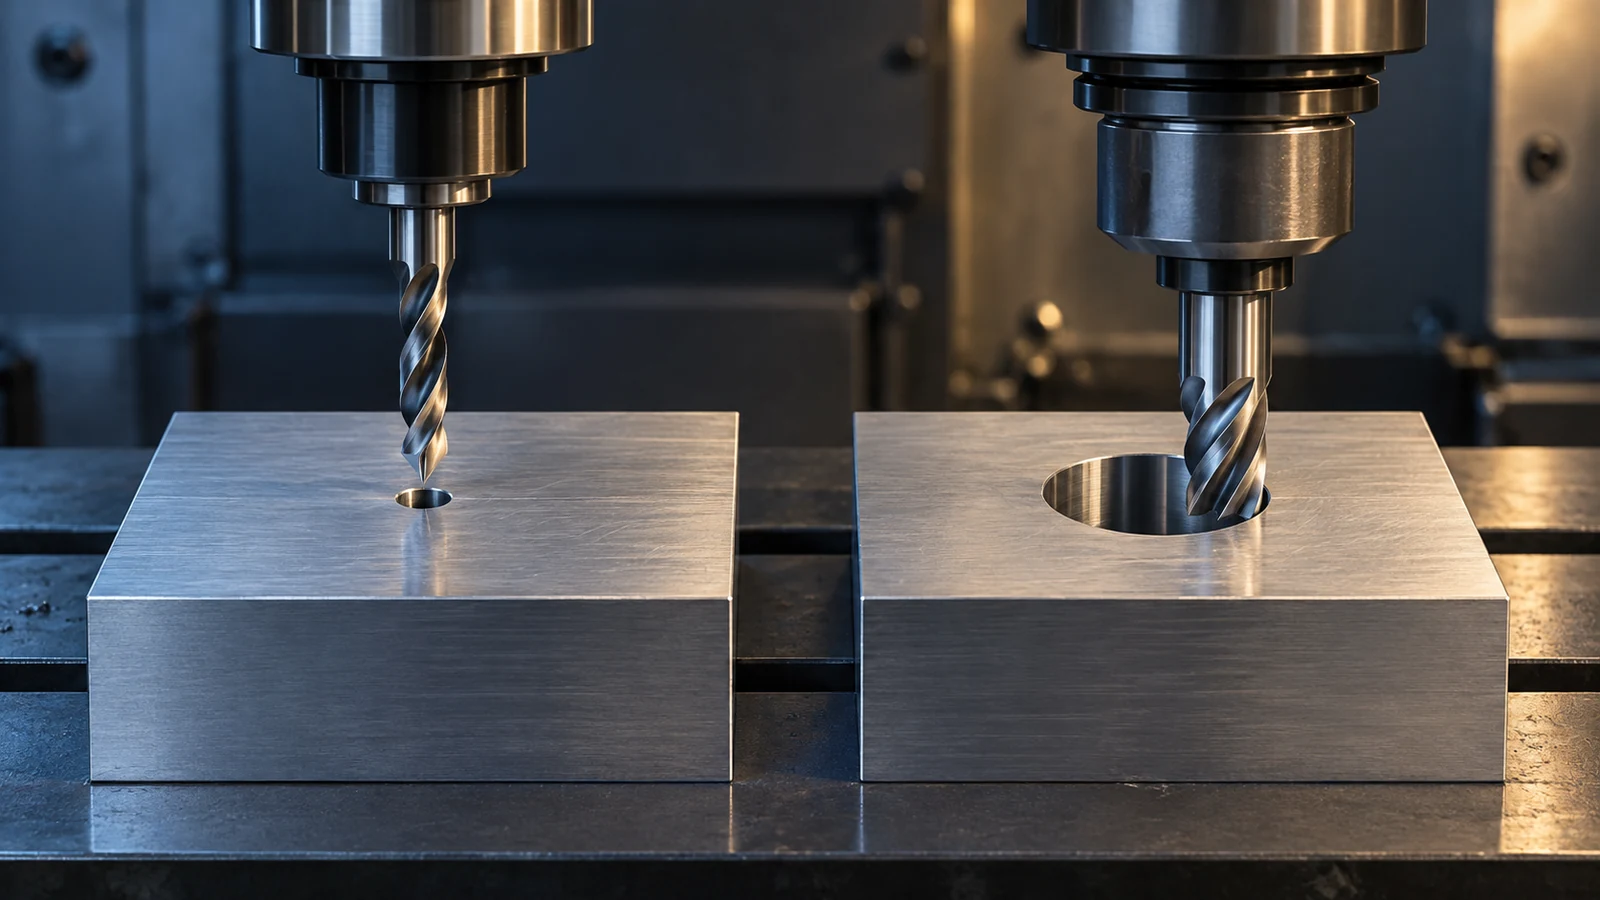
Um desenho pode indicar um diâmetro de furo, profundidade e limite de posição sem especificar como fazê-lo. Para uma peça, uma broca é a escolha direta. Para outra, uma fresa entrando em um caminho helicoidal controlado pode ser mais flexível. Nenhum método entrega automaticamente o furo acabado, o ajuste ou a posição que uma montagem precisa.
Esta comparação aborda furos CNC não roscados, não fresamento de roscas. Mostra como escolher entre perfuração e interpolação helicoidal pela geometria do furo, tamanho do lote, acesso da ferramenta, fluxo de cavacos e a operação de acabamento que se segue. O guia mais amplo guia de usinagem de furos CNC coloca ambas as operações dentro da sequência completa de fabricação de furos.
Comece pelo furo necessário, não pela fresa
Separe o recurso em diâmetro, profundidade, posição, forma, superfície e função. Um furo de passagem em um suporte tem um problema de aceitação diferente de um furo de localização em uma carcaça. Uma cavidade cega levanta questões de geometria de fundo e remoção de cavacos; um furo passante levanta questões de rompimento e rebarba de saída. Uma indicação apenas de diâmetro não diz ao maquinista se uma broca pode deixar a superfície final ou se outra operação é necessária.
Pergunte também quantos tamanhos ocorrem na peça e no lote. Um conjunto de furos comuns e repetidos pode favorecer brocas de tamanho específico. Vários diâmetros grandes ou não padronizados em uma produção curta podem tornar útil um caminho de corte programável. Essa é uma discussão sobre ferramental e tempo de ciclo, não uma afirmação de que um processo é universalmente mais rápido ou mais barato.
Por fim, leia a estrutura de datum. Um furo que posiciona um eixo de acoplamento precisa ter sua posição e relação com outros recursos controladas e verificadas. Selecionar um caminho helicoidal não pode reparar uma montagem instável ou um desenho pouco claro; selecionar uma broca de precisão também não.
Onde a perfuração se destaca
A furação remove material ao longo do eixo do furo com uma ferramenta projetada para uma faixa específica de diâmetro e profundidade. Muitas vezes é uma maneira eficiente de fazer um furo simples ou preparar o material para uma operação de acabamento subsequente. A ferramenta, a máquina, o fluido de corte, o material e a relação profundidade-diâmetro determinam se o furo pode ser produzido em um ciclo estável. Evite tratar uma profundidade de furação genérica publicada como garantia para um componente específico.
Uma broca pode ser a melhor primeira operação mesmo quando não é a última. Um furo-piloto pode estabelecer acesso para mandrilamento ou alargamento, reduzir o material que uma ferramenta subsequente deve remover ou criar um recurso de entrada para uma abertura maior. Ponto de centragem, furação-piloto, furação em etapas, refrigeração interna e rebarbação são escolhas ligadas ao material e à geometria; elas não devem ser adicionadas automaticamente a todos os programas.
A limitação não é que a furação seja inerentemente imprecisa. Em vez disso, um tamanho de broca dedicado, a condição da ferramenta, o desvio radial, o comportamento de entrada, a saída da broca e o suporte da peça de trabalho afetam o resultado. Se um furo deve atender a um ajuste funcional, seu tamanho e forma finais devem ser verificados em vez de assumidos a partir do diâmetro nominal da broca.
O que uma trajetória helicoidal muda
Na interpolação helicoidal, uma fresa rotativa percorre um círculo enquanto avança axialmente. Seu centro se move ao redor do centro do furo, de modo que o caminho programado e o diâmetro da fresa juntos determinam a abertura. Uma única fresa adequada pode cobrir vários diâmetros de furo, o que pode ser atraente para protótipos ou peças de tamanhos variados. A trajetória também pode ajudar quando uma broca grande imporia uma carga de entrada indesejável à montagem.
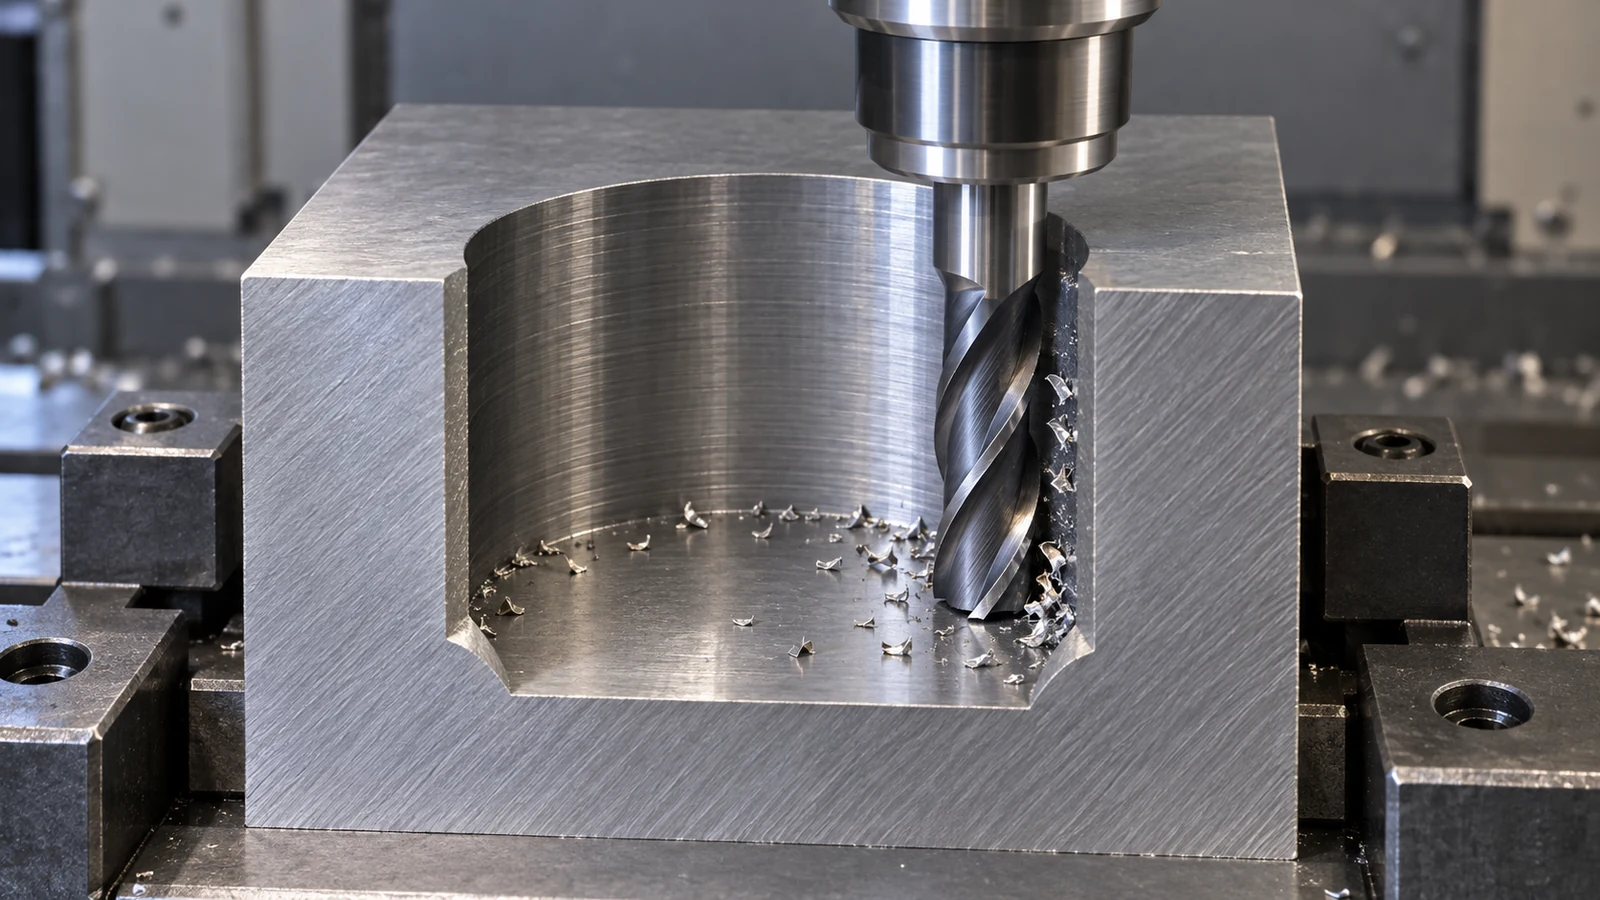
Essa flexibilidade vem com requisitos. A fresa deve ter geometria e uma estratégia de rampa permitida para o material e a condição de entrada. A hélice programada precisa de folga radial adequada, um passo ou profundidade de corte adequados, evacuação confiável de cavacos e espaço para o porta-ferramentas. Uma fresa próxima ao diâmetro do furo deixa pouco espaço para uma órbita prática; uma fresa excessivamente pequena pode aumentar o tempo de ciclo e sofrer deflexão. Os limites de aplicação do fabricante e a trajetória real da máquina importam mais do que uma proporção universal.
Alguns furos são abertos por furação primeiro e interpolação do diâmetro restante. Outros podem ser abertos diretamente com uma fresa e um programa apropriados. A expressão “interpolação helicoidal” deve, portanto, descrever uma operação, não implicar que todo o furo seja gerado a partir de material maciço apenas por essa ferramenta.
Uma tabela de decisão para RFQs reais
| Fator de decisão | A furação pode ser adequada | A interpolação helicoidal pode ser adequada | Questão a resolver |
|---|---|---|---|
| Variedade de diâmetros | Furos padronizados repetidos | Vários diâmetros usando uma fresa compatível | Quantas ferramentas, trocas e furos há no lote? |
| Profundidade do furo | Uma broca projetada para a profundidade e o material | Profundidade que a fresa, o suporte e o caminho das cavacas podem alcançar | Qual é a relação profundidade-diâmetro real e a condição de acesso? |
| Abertura de entrada grande | Broca indexável adequada ou outra broca dedicada | Entrada circular controlada ou alargamento | Qual rota se adequa à potência da máquina, à estabilidade e à meta de ciclo? |
| Requisito final do furo | Pode exigir um passe de acabamento separado | Pode exigir um passe de acabamento separado | Ajuste, forma, acabamento e posição estão explicitamente especificados? |
| Tamanho do lote | Ferramentas dedicadas podem ser justificadas por furos repetidos | A flexibilidade programável pode ser importante em lotes pequenos e variados | Quais custos de setup e por peça dominam? |
A tabela é um auxílio de triagem, não uma lista de preços. Um furo broqueado pode ser mais rápido em um setup e mais lento em outro. Uma trajetória helicoidal pode reduzir ferramental especial mas acrescentar tempo de trajetória. Um orçamento deve indicar a sequência de operações escolhida e qualquer acabamento ou inspeção que pressupõe.
Quatro condições que mudam a resposta
1. Uma parede fina ou mal apoiada
Tanto o carregamento axial de uma broca quanto a carga lateral variável de uma fresa podem deslocar uma peça flexível. A questão relevante é qual força a fixação consegue resistir sem distorcer a feature. Revise o apoio antes de comparar ciclos nominais de ferramenta.
2. Um fundo cego próximo a outra superfície
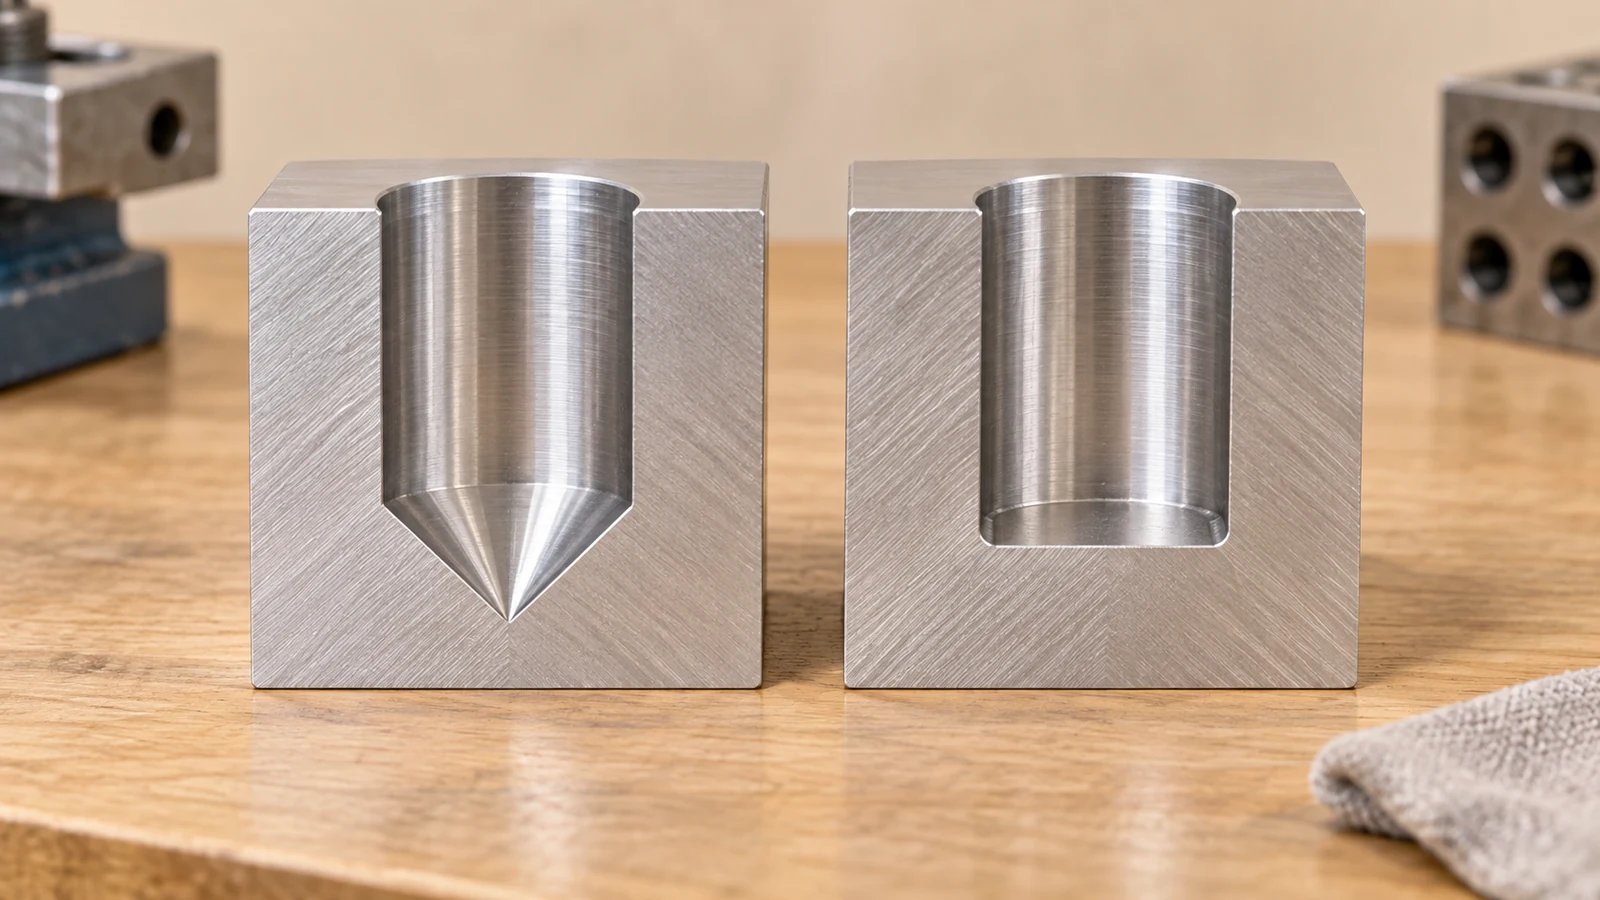
A ponta de uma broca e um fundo fresado deixam condições de fundo diferentes. Especifique a profundidade cilíndrica útil separadamente da profundidade total broqueada quando um fixador, pino, porta de fluido ou rebaixo depende disso. A folga para cavacos e para a fresa também precisa de atenção.
3. Uma feature profunda e estreita
O alcance da ferramenta, a folga do porta-ferramenta, o fluxo de cavacos e a rigidez podem favorecer uma broca dedicada. Uma fresa de interpolação não é automaticamente adequada só porque a máquina consegue gerar uma hélice. Por outro lado, um método de furação deve ser selecionado para a profundidade e o material reais, e não por uma regra geral ampla.
4. Um ajuste justo após tratamento superficial
Se o furo for anodizado, galvanizado ou de outra forma tratado, defina o estado de inspeção e a tolerância dimensional. O método inicial de furação por si só não resolve a interface acabada. O mais amplo tolerâncias de usinagem CNC explica por que as dimensões funcionais devem estar vinculadas ao processo e às condições de medição.
Não confunda criação de furo com acabamento de furo
A operação de abertura estabelece o acesso e boa parte da geometria; o acabamento pode ter uma função diferente. O alargamento é comumente considerado para um diâmetro controlado após preparação adequada. O mandrilamento pode permitir correção direcionada do diâmetro e, dentro dos limites do processo, melhorar o alinhamento a uma referência da máquina. Um passe de interpolação de acabamento pode refinar uma abertura, mas seu resultado ainda depende da ferramenta, do movimento da máquina e da estabilidade da peça.
Se o furo for uma feature de localização ou de rolamento, decida o que o último corte deve controlar. Mandrilar versus alargar é uma decisão posterior sobre o acabamento do furo; a escolha deste artigo é anterior: como criá-lo ou abri-lo sem tornar essa operação de acabamento mais difícil.
Uma rota pode combinar uma broca piloto, interpolação de desbaste e mandrilamento final. Outra pode usar uma broca de tamanho específico e um rebarbamento. Uma terceira pode exigir um processo alternativo porque o acesso da ferramenta ou a exigência do desenho torna ambos os candidatos pouco atrativos. Estes são exemplos de rotas, não descrições de trabalhos concluídos de clientes.
Inspecione o recurso que o desenho realmente controla
Para um furo de passagem, verifique o diâmetro e a localização exigidos para a montagem. Para um furo de localização, o diâmetro sozinho é insuficiente: inspecione a posição, a forma e a relação com a estrutura de datum conforme especificado. Um furo de aparência redonda ainda pode estar fora de posição; um piloto corretamente localizado ainda pode precisar de acabamento.
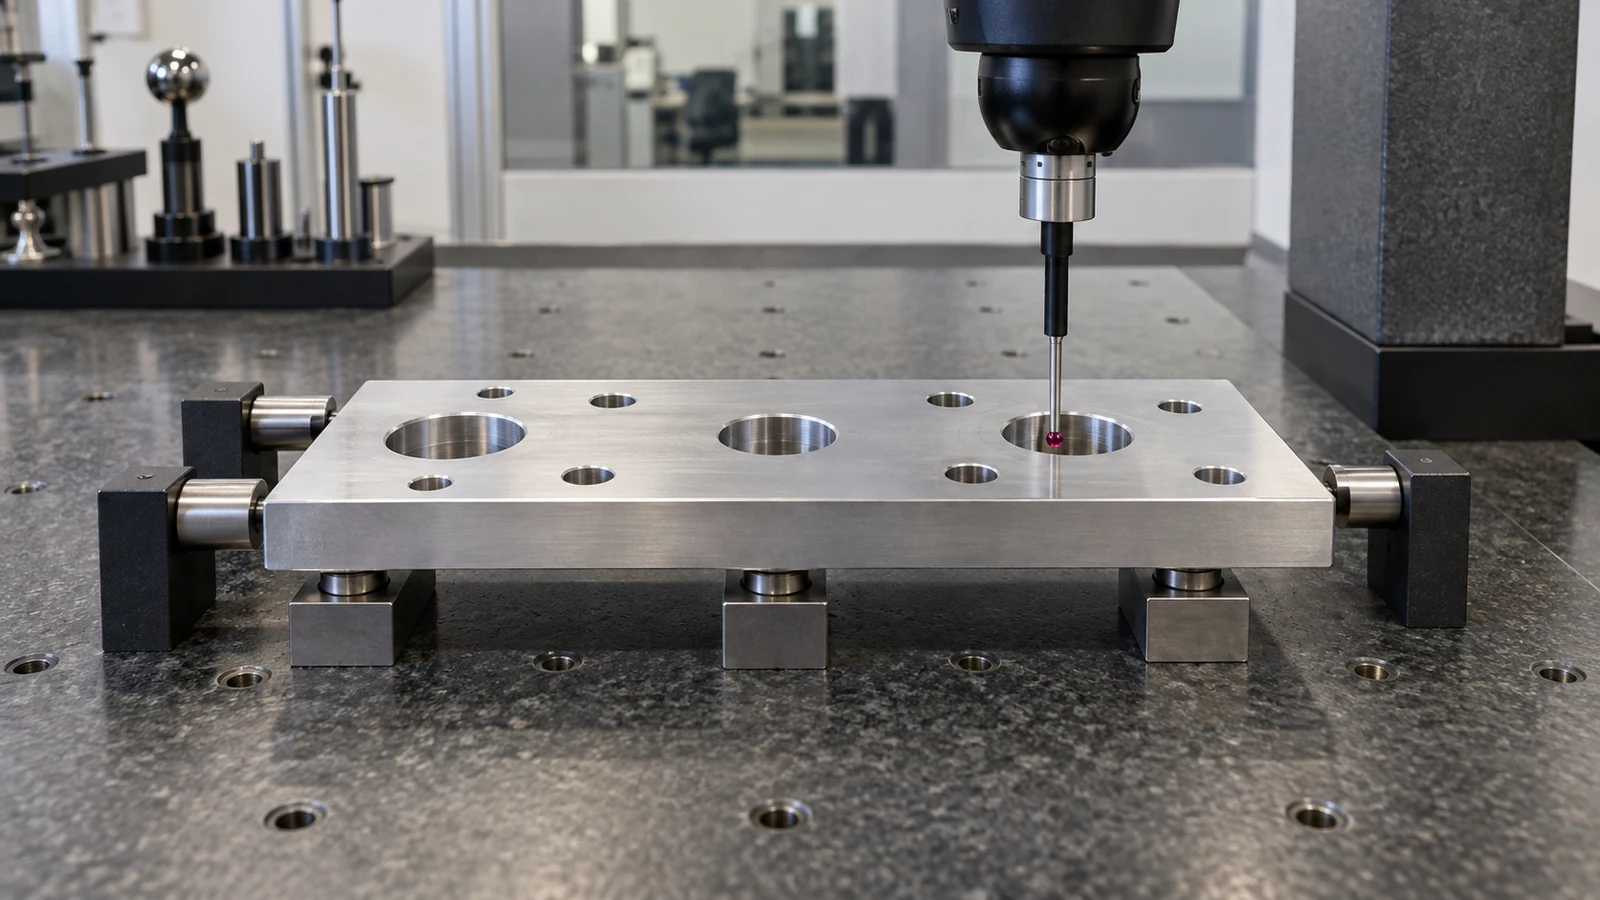
Concorde se o requisito se aplica antes ou depois do rebarbamento e do tratamento superficial, e se a inspeção é feita em dispositivo de fixação ou em estado livre. Quando uma tolerância for crítica, use um método capaz de resolvê-la e documente a condição de medição. O site da qualidade fornece contexto da empresa, mas um calibre, relatório ou plano de aceitação específico deve ser confirmado para o pedido.
Uma RFQ é mais fácil de avaliar quando o desenho indica a função do furo, a profundidade, o tamanho crítico, a relação com o datum, o material e o acabamento, e a quantidade alvo. O processo de usinagem CNC completo pode então ser planejado em torno da rota de furação selecionada, em vez de tratá-la como uma trajetória de ferramenta isolada.
Perguntas frequentes sobre perfuração e interpolação
A interpolação helicoidal é sempre mais precisa do que a furação?
Não. A precisão depende da característica, da fresa e da condição da máquina, da fixação da peça, do programa e da inspeção. Qualquer um dos métodos pode exigir uma etapa de acabamento separada para um ajuste justo.
Uma única fresa pode substituir todos os tamanhos de broca?
Não. Uma fresa tem limites quanto ao tamanho do furo, material, profundidade, entrada, alcance e evacuação de cavacos. A flexibilidade em vários diâmetros não significa cobertura universal.
Todo furo deve ser furado antes de ser interpolado?
Não. Algumas ferramentas compatíveis podem entrar em uma hélice controlada, enquanto outras rotas usam uma pré-furação ou abertura pré-perfurada. As orientações do fabricante da fresa e a geometria da peça determinam a entrada viável.
Qual é a maneira mais rápida de escolher para uma cotação?
Forneça o desenho controlado e o modelo, depois identifique quais furos apenas passam fixadores e quais localizam, vedam ou suportam um ajuste. Peça ao fornecedor que declare a operação assumida e a inspeção final para cada grupo crítico.