
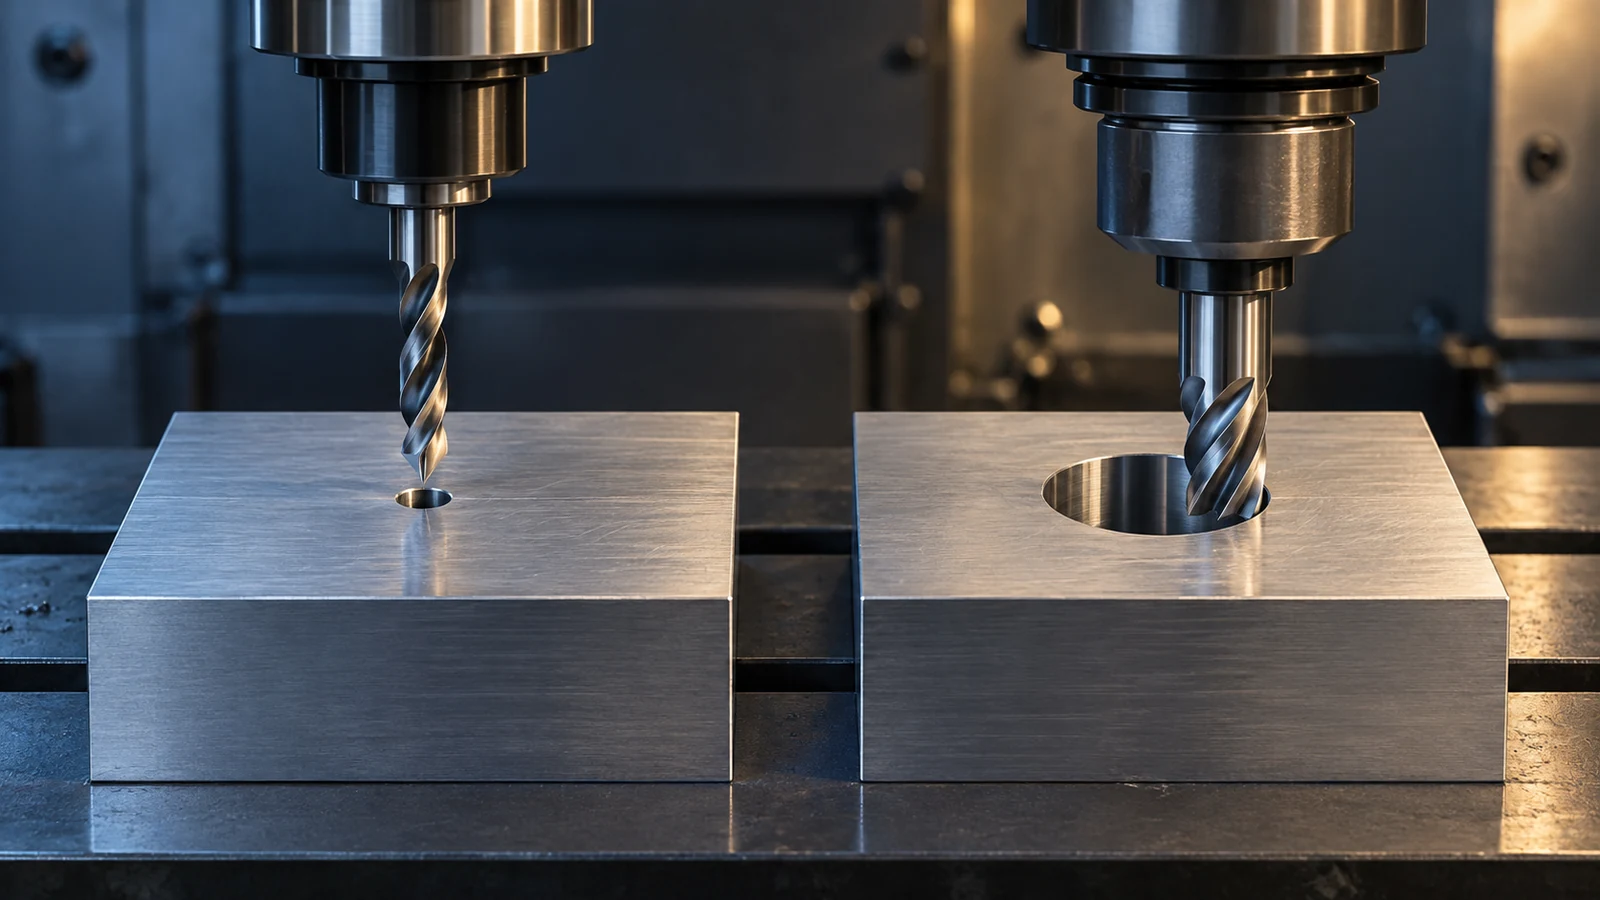
Eine Zeichnung kann einen Lochdurchmesser, eine Tiefe und eine Positionsgrenze angeben, ohne festzulegen, wie das Loch hergestellt werden soll. Bei einem Teil ist ein Bohrer die naheliegende Wahl. Bei einem anderen kann ein Fräser, der auf einer kontrollierten helixförmigen Bahn eintaucht, flexibler sein. Keine der beiden Methoden liefert automatisch die fertige Bohrung, Passung oder Position, die eine Baugruppe benötigt.
Dieser Vergleich behandelt ungewindete CNC-Löcher, nicht das Gewindefräsen. Er zeigt, wie man anhand von Lochgeometrie, Losgröße, Werkzeugzugänglichkeit, Spanfluss und der nachfolgenden Schlichtoperation zwischen Bohren und helixförmiger Interpolation wählt. Der übergeordnete CNC-Bohrbearbeitungsleitfaden ordnet beide Operationen in die vollständige Abfolge der Lochherstellung ein.
Beginne mit dem geforderten Loch, nicht mit dem Werkzeug
Unterteile das Merkmal in Durchmesser, Tiefe, Position, Form, Oberfläche und Funktion. Ein Durchgangsloch in einem Halter hat ein anderes Abnahmeproblem als eine Positionierbohrung in einem Gehäuse. Ein Sackloch wirft Fragen zur Bodengeometrie und zum Spanabtransport auf; ein Durchgangsloch wirft Fragen zum Durchbruch und zum Grat am Austritt auf. Eine Angabe nur für den Durchmesser sagt dem Zerspaner nicht, ob ein Bohrer die endgültige Oberfläche hinterlassen kann oder ob eine weitere Operation erforderlich ist.
Frage außerdem, wie viele Größen am Teil und über das Los hinweg vorkommen. Eine Reihe gängiger, wiederkehrender Löcher kann zweckgebundene Bohrer begünstigen. Mehrere große oder nicht genormte Durchmesser in einer kleinen Serie können eine programmierbare Werkzeugbahn sinnvoll machen. Das ist eine Diskussion über Werkzeuge und Zykluszeit, nicht die Behauptung, dass ein Verfahren generell schneller oder günstiger ist.
Lies schließlich die Bezugsstruktur. Ein Loch, das eine Gegenwelle positioniert, erfordert, dass seine Position und seine Beziehung zu anderen Merkmalen kontrolliert und geprüft werden. Die Wahl einer helixförmigen Bahn kann einen instabilen Aufbau oder eine unklare Zeichnung nicht beheben; die Wahl eines Präzisionsbohrers ebenso wenig.
Wo das Bohren seinen Platz verdient
Bohren trägt Material entlang der Lochachse mit einem Werkzeug ab, das für einen bestimmten Durchmesserbereich und eine bestimmte Tiefe ausgelegt ist. Es ist oft eine effiziente Methode, um ein einfaches Loch zu erzeugen oder das Rohteil für einen nachfolgenden Schlichtvorgang vorzubereiten. Werkzeug, Maschine, Kühlmittel, Werkstoff und das Verhältnis von Tiefe zu Durchmesser bestimmen, ob das Loch in einem stabilen Zyklus gefertigt werden kann. Vermeiden Sie es, eine allgemein veröffentlichte Bohrtiefe als Garantie für ein bestimmtes Bauteil zu betrachten.
Ein Bohrer kann selbst dann die beste erste Operation sein, wenn er nicht die letzte ist. Eine Bohrung als Pilotloch kann den Zugang zum Ausbohren oder Reiben schaffen, das von einem nachfolgenden Fräser abzutragende Material reduzieren oder ein Eintrittsmerkmal für eine größere Öffnung erzeugen. Anbohren, Pilotbohren, Peckern, Innenkühlung und Entgraten sind Optionen, die an Werkstoff und Geometrie gebunden sind; sie sollten nicht automatisch in jedes Programm aufgenommen werden.
Die Einschränkung besteht nicht darin, dass Bohren von Natur aus ungenau ist. Vielmehr beeinflussen eine spezielle Bohrerabmessung, der Werkzeugzustand, der Rundlauf, das Einlaufverhalten, der Durchbruch und die Werkstückauflage das Ergebnis. Wenn eine Bohrung eine funktionale Passung erfüllen muss, sollten ihre endgültige Größe und Form überprüft und nicht aus dem Nennbohrerdurchmesser angenommen werden.
Was eine helixförmige Werkzeugbahn verändert
Bei der Helixinterpolation beschreibt ein rotierender Fräser einen Kreis, während er axial vordringt. Sein Mittelpunkt bewegt sich um den Lochmittelpunkt, sodass die programmierte Bahn und der Fräserdurchmesser gemeinsam die Öffnung bestimmen. Ein geeigneter Fräser kann mehrere Lochdurchmesser abdecken, was für Prototypen oder Teile mit gemischten Größen attraktiv sein kann. Die Route kann auch dann hilfreich sein, wenn ein großer Bohrer eine unerwünschte Eintrittsbelastung auf die Aufspannung ausüben würde.
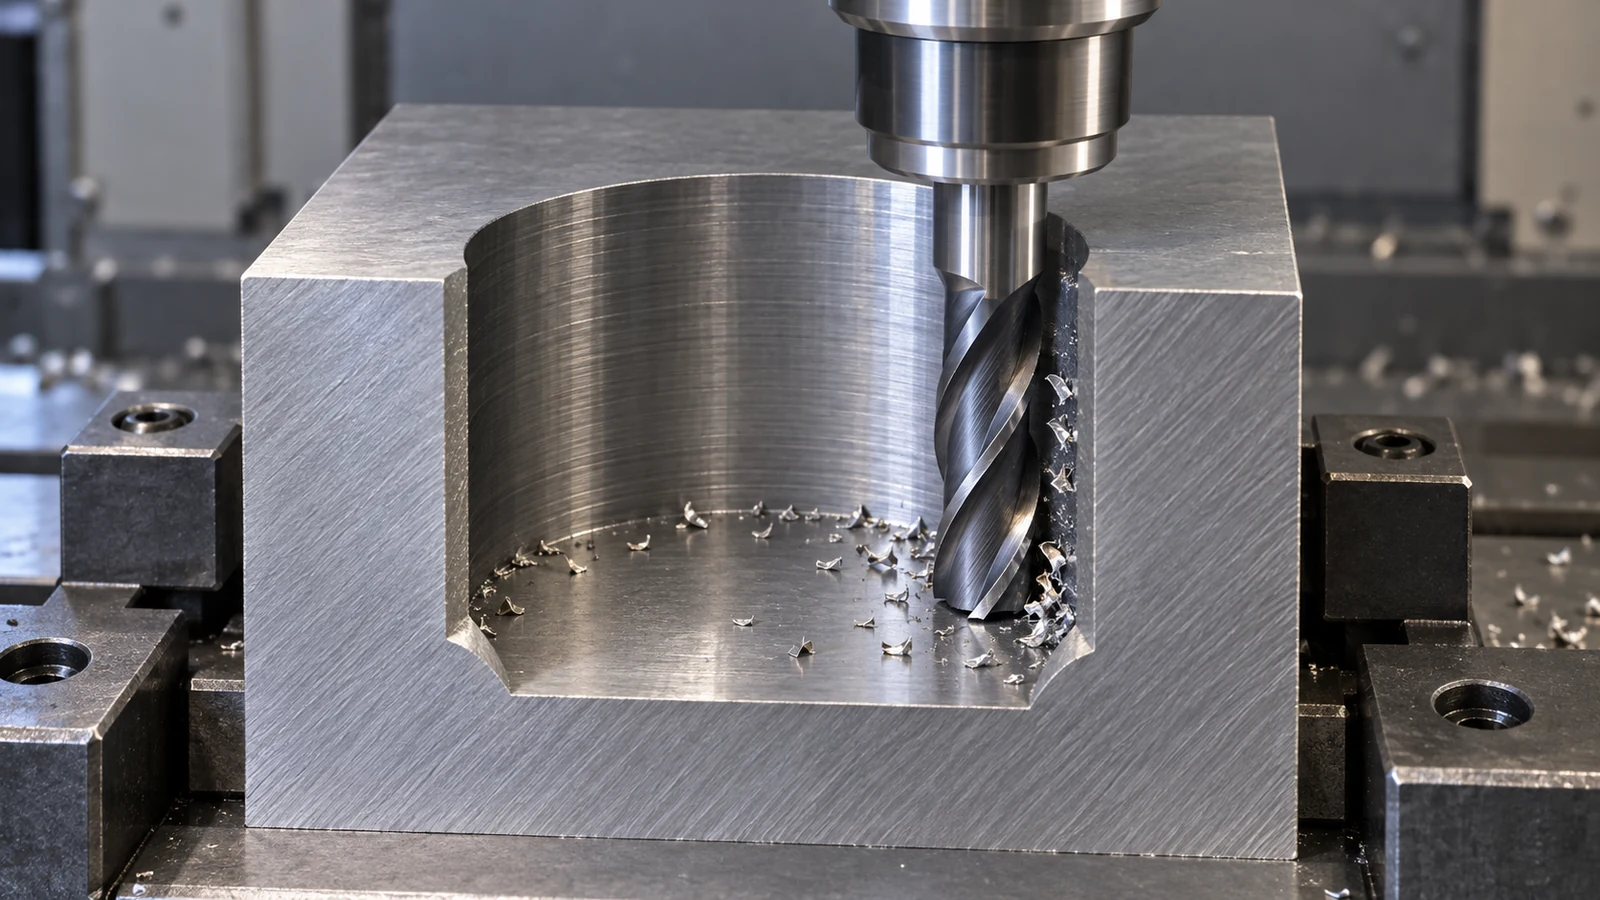
Diese Flexibilität bringt Anforderungen mit sich. Der Fräser muss eine Geometrie und eine zulässige Rampenstrategie für den Werkstoff und die Eintrittsbedingung aufweisen. Die programmierte Helix benötigt ausreichenden radialen Freiraum, eine geeignete Steigung bzw. Zustellung, eine zuverlässige Spanabfuhr und Platz für den Werkzeughalter. Ein Fräser nahe am Lochdurchmesser lässt wenig Raum für eine praktikable Orbitbewegung; ein übermäßig kleiner Fräser kann die Zykluszeit verlängern und zum Ausweichen neigen. Anwendungsgrenzen des Herstellers und die tatsächliche Maschinenroute sind wichtiger als ein universelles Verhältnis.
Manche Löcher werden durch Vorbohren und Interpolieren des verbleibenden Durchmessers geöffnet. Andere können direkt mit einem geeigneten Fräser und Programm angefahren werden. Der Begriff “Helixinterpolation” sollte daher einen Vorgang beschreiben und nicht implizieren, dass das gesamte Loch allein mit diesem Werkzeug aus dem Vollen erzeugt wird.
Eine Entscheidungstabelle für reale Anfragen
| Entscheidungsfaktor | Bohren kann geeignet sein | Helixinterpolation kann geeignet sein | Zu klärende Frage |
|---|---|---|---|
| Durchmesser-Mix | Wiederkehrende Löcher in Standardgrößen | Mehrere Durchmesser mit einem kompatiblen Fräser | Wie viele Werkzeuge, Wechsel und Löcher umfasst die Charge? |
| Lochtiefe | Ein Bohrer, ausgelegt für Tiefe und Werkstoff | Tiefe, die Schneidwerkzeug, Halter und Spanweg erreichen können | Wie groß sind das tatsächliche Tiefen-Durchmesser-Verhältnis und die Zugangsbedingungen? |
| Große Eintrittsöffnung | Geeigneter Wendeschneidplatten- oder anderer Spezialbohrer | Kontrollierter kreisförmiger Eintritt oder Aufweitung | Welche Route passt zu Maschinenleistung, Stabilität und Zyklusziel? |
| Endgültige Bohrungsanforderung | Möglicherweise ist ein separater Schlichtdurchgang erforderlich | Möglicherweise ist ein separater Schlichtdurchgang erforderlich | Sind Passung, Form, Oberfläche und Position explizit spezifiziert? |
| Losgröße | Spezialwerkzeuge lassen sich durch wiederkehrende Bohrungen rechtfertigen | Programmierbare Flexibilität kann bei kleinen, variierenden Losen wichtig sein | Welche Rüst- und Stückkosten dominieren? |
Die Tabelle ist eine Entscheidungshilfe, keine Preisliste. Eine gebohrte Bohrung kann in einer Aufspannung schneller und in einer anderen langsamer sein. Eine helixförmige Route kann Spezialwerkzeuge reduzieren, aber Werkzeugwegzeit hinzufügen. Ein Angebot sollte die gewählte Operationsfolge sowie jegliche Schlicht- oder Prüfschritte angeben, die es voraussetzt.
Vier Bedingungen, die die Antwort ändern
1. Eine dünne oder schlecht gestützte Wand
Sowohl die axiale Belastung eines Bohrers als auch die wechselnde Seitenlast eines Fräsers können ein flexibles Teil bewegen. Die entscheidende Frage ist, welcher Kraft die Werkstückaufnahme widerstehen kann, ohne das Merkmal zu verformen. Prüfen Sie die Abstützung, bevor Sie nominelle Werkzeugzyklen vergleichen.
2. Ein Sackboden nahe an einer anderen Oberfläche
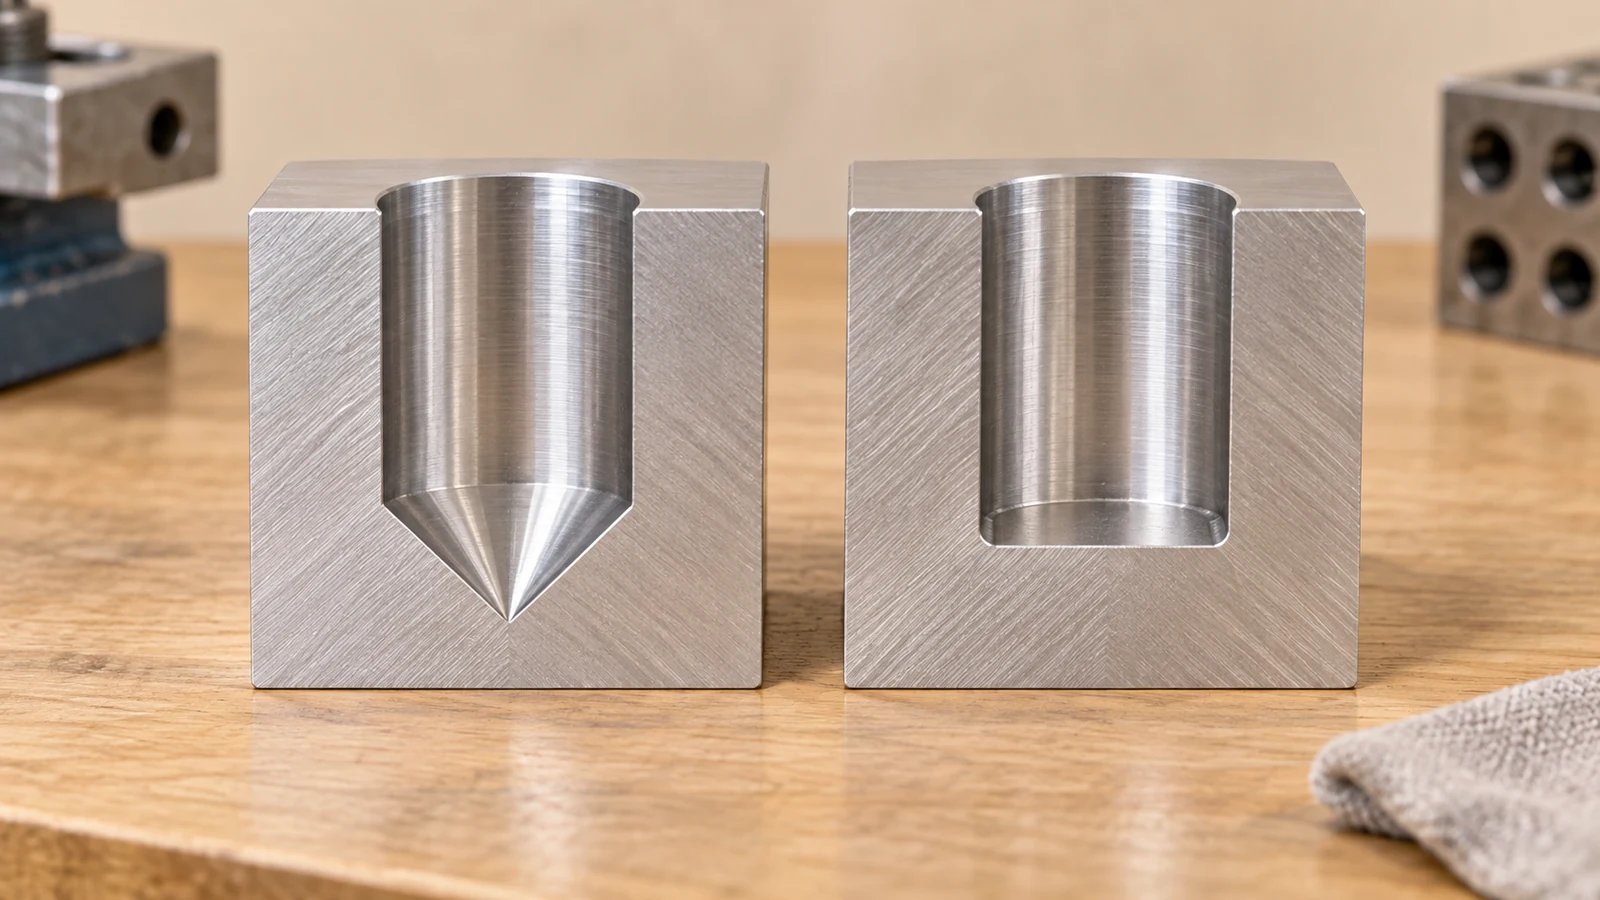
Eine Bohrerspitze und ein gefräster Boden hinterlassen unterschiedliche Bodenbedingungen. Geben Sie die nutzbare zylindrische Tiefe getrennt von der gesamten Bohrtiefe an, wenn ein Befestigungselement, ein Stift, ein Fluidanschluss oder eine Senkung davon abhängt. Auch der Freiraum für Späne und den Fräser muss beachtet werden.
3. Ein tiefes, enges Merkmal
Werkzeugerreichbarkeit, Halterfreiraum, Spanfluss und Steifigkeit können einen speziellen Bohrer begünstigen. Ein interpolierender Fräser ist nicht automatisch geeignet, nur weil die Maschine eine Helix erzeugen kann. Umgekehrt sollte eine Bohrmethode für die tatsächliche Tiefe und das Material ausgewählt werden und nicht nach einer groben Faustregel.
4. Eine enge Passung nach der Oberflächenbehandlung
Wenn das Loch eloxiert, galvanisiert oder anderweitig behandelt wird, definieren Sie den Prüfzustand und die Maßzugabe. Die anfängliche Lochherstellungsmethode allein entscheidet nicht über die fertige Schnittstelle. Die umfassendere Leitfaden für CNC-Bearbeitungstoleranzen erklärt, warum funktionale Maße an Prozess- und Messbedingungen gebunden sein müssen.
Locherzeugung nicht mit Lochfertigbearbeitung verwechseln
Die Eröffnungsoperation schafft den Zugang und einen Großteil der Geometrie; die Fertigbearbeitung kann eine andere Aufgabe haben. Reiben wird üblicherweise für einen kontrollierten Durchmesser nach geeigneter Vorbereitung in Betracht gezogen. Bohren kann eine gezielte Korrektur des Durchmessers ermöglichen und, innerhalb der Prozessgrenzen, die Ausrichtung zu einer Maschinenreferenz verbessern. Ein Fertigbearbeitungs-Interpolationsdurchgang kann eine Öffnung verfeinern, aber sein Ergebnis hängt weiterhin vom Werkzeug, der Maschinenbewegung und der Stabilität des Werkstücks ab.
Wenn das Loch ein Positionier- oder Lagermerkmal ist, legen Sie fest, was der letzte Schnitt steuern soll. Bohren versus Reiben ist eine spätere Entscheidung über die Fertigbearbeitung des Lochs; die Wahl in diesem Artikel ist früher angesiedelt: wie man es erzeugt oder öffnet, ohne diese Fertigbearbeitung zu erschweren.
Ein Weg kann einen Pilotbohrer, eine Schrupp-Interpolation und eine abschließende Bohrung kombinieren. Ein anderer kann einen größenbezogenen Bohrer und ein Entgraten verwenden. Ein dritter kann einen alternativen Prozess erfordern, weil der Werkzeugzugang oder die Zeichnungsanforderung beide Kandidaten unattraktiv macht. Dies sind Routenbeispiele, keine Beschreibungen abgeschlossener Kundenarbeiten.
Das Merkmal prüfen, das die Zeichnung tatsächlich kontrolliert
Für ein Durchgangsloch prüfen Sie den für die Montage erforderlichen Durchmesser und die Position. Für eine Positionierbohrung reicht der Durchmesser allein nicht aus: Prüfen Sie Position, Form und Beziehung zur Datumstruktur wie angegeben. Ein rund aussehendes Loch kann dennoch falsch platziert sein; ein korrekt positionierter Pilotbohrer kann dennoch eine Fertigbearbeitung benötigen.
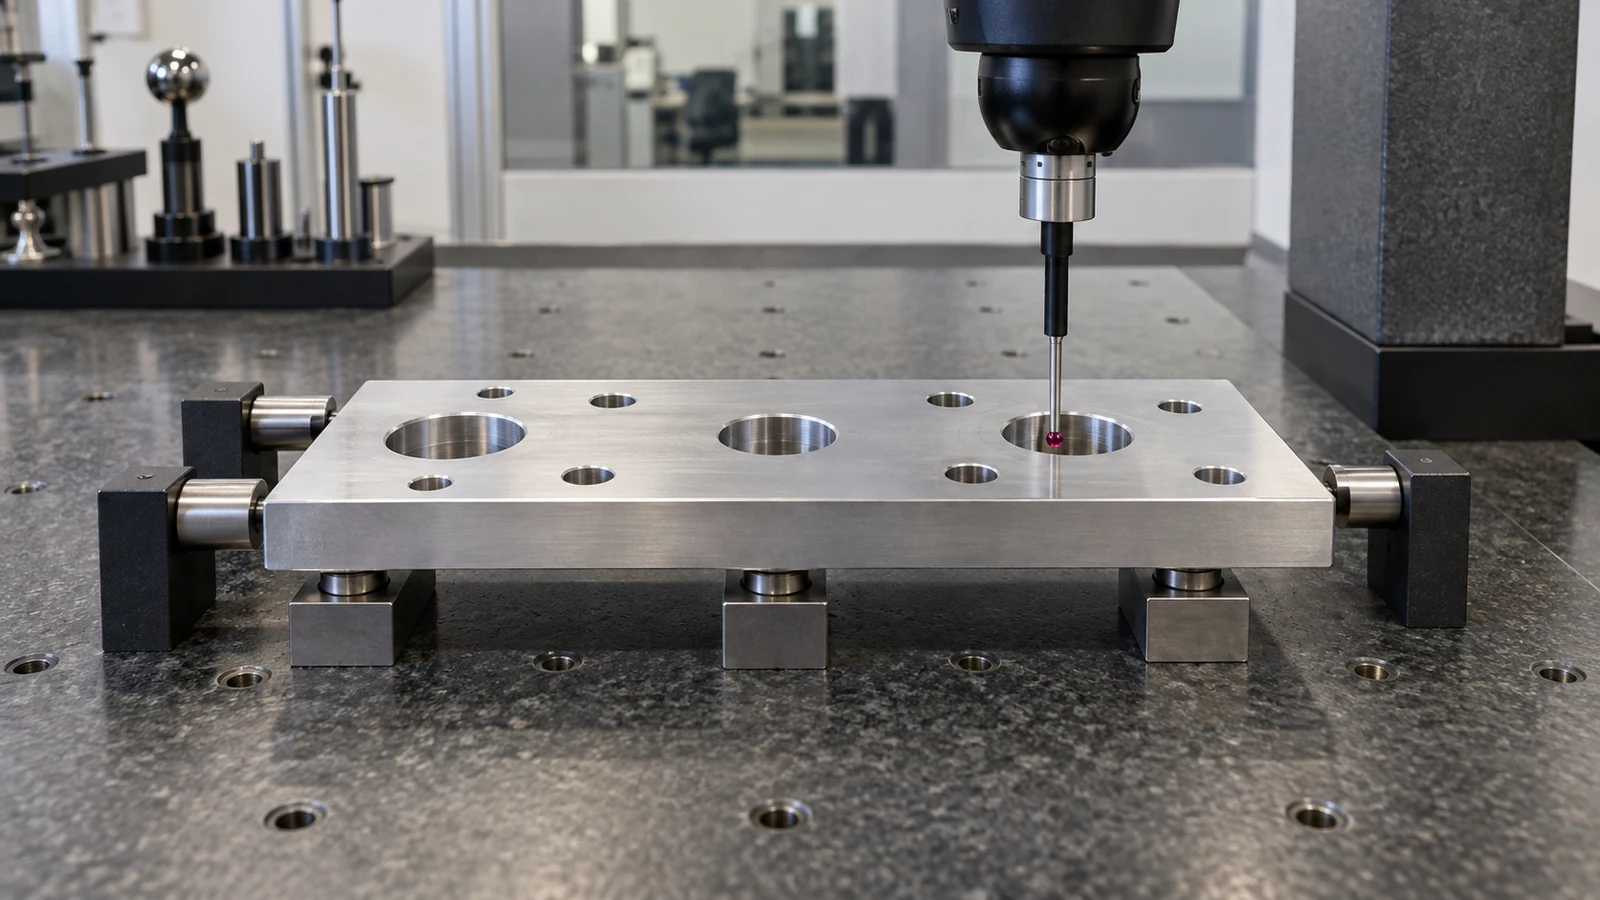
Vereinbaren Sie, ob die Anforderung vor oder nach dem Entgraten und der Oberflächenbehandlung gilt und ob die Prüfung in einer Vorrichtung oder im freien Zustand erfolgt. Wo eine Toleranz kritisch ist, verwenden Sie eine Methode, die sie auflösen kann, und dokumentieren Sie die Messbedingung. Die Qualitätsseite der Website liefert den Unternehmenskontext, aber ein bestimmtes Messgerät, ein Bericht oder ein Abnahmeplan müssen für den Auftrag bestätigt werden.
Ein Angebot (RFQ) lässt sich leichter bewerten, wenn die Zeichnung die Funktion der Bohrung, die Tiefe, die kritische Größe, die Bezugsbeziehung, Werkstoff und Oberflächenbehandlung sowie die Zielstückzahl angibt. Die vollständige CNC-Bearbeitungsprozess kann dann rund um die gewählte Bohrungsroute geplant werden, statt sie als isolierten Werkzeugweg zu behandeln.
FAQs zu Bohren und Interpolation
Ist die helikale Interpolation immer genauer als das Bohren?
Nein. Die Genauigkeit hängt vom Merkmal, vom Fräser und vom Maschinenzustand, von der Werkstückaufspannung, vom Programm und von der Prüfung ab. Beide Verfahren können einen separaten Schlichtschritt für eine enge Passung erfordern.
Kann ein einziger Fräser jede Bohrergröße ersetzen?
Nein. Ein Fräser hat Grenzen hinsichtlich Bohrungsgröße, Werkstoff, Tiefe, Eintritt, Reichweite und Spanabfuhr. Flexibilität über mehrere Durchmesser bedeutet keine universelle Abdeckung.
Sollte jede Bohrung gebohrt werden, bevor sie interpoliert wird?
Nein. Einige kompatible Werkzeuge können auf einer kontrollierten Helix eintreten, während andere Routen eine Pilotbohrung oder eine vorgebohrte Öffnung verwenden. Die Herstellerangaben des Fräsers und die Bauteilgeometrie bestimmen den gangbaren Eintritt.
Was ist der schnellste Weg, um für ein Angebot auszuwählen?
Die gesteuerte Zeichnung und das Modell bereitstellen und dann ermitteln, welche Bohrungen lediglich Verbindungselemente freigeben und welche positionieren, abdichten oder eine Passung tragen. Den Lieferanten bitten, für jede kritische Gruppe die angenommene Bearbeitung und die Endprüfung anzugeben.