
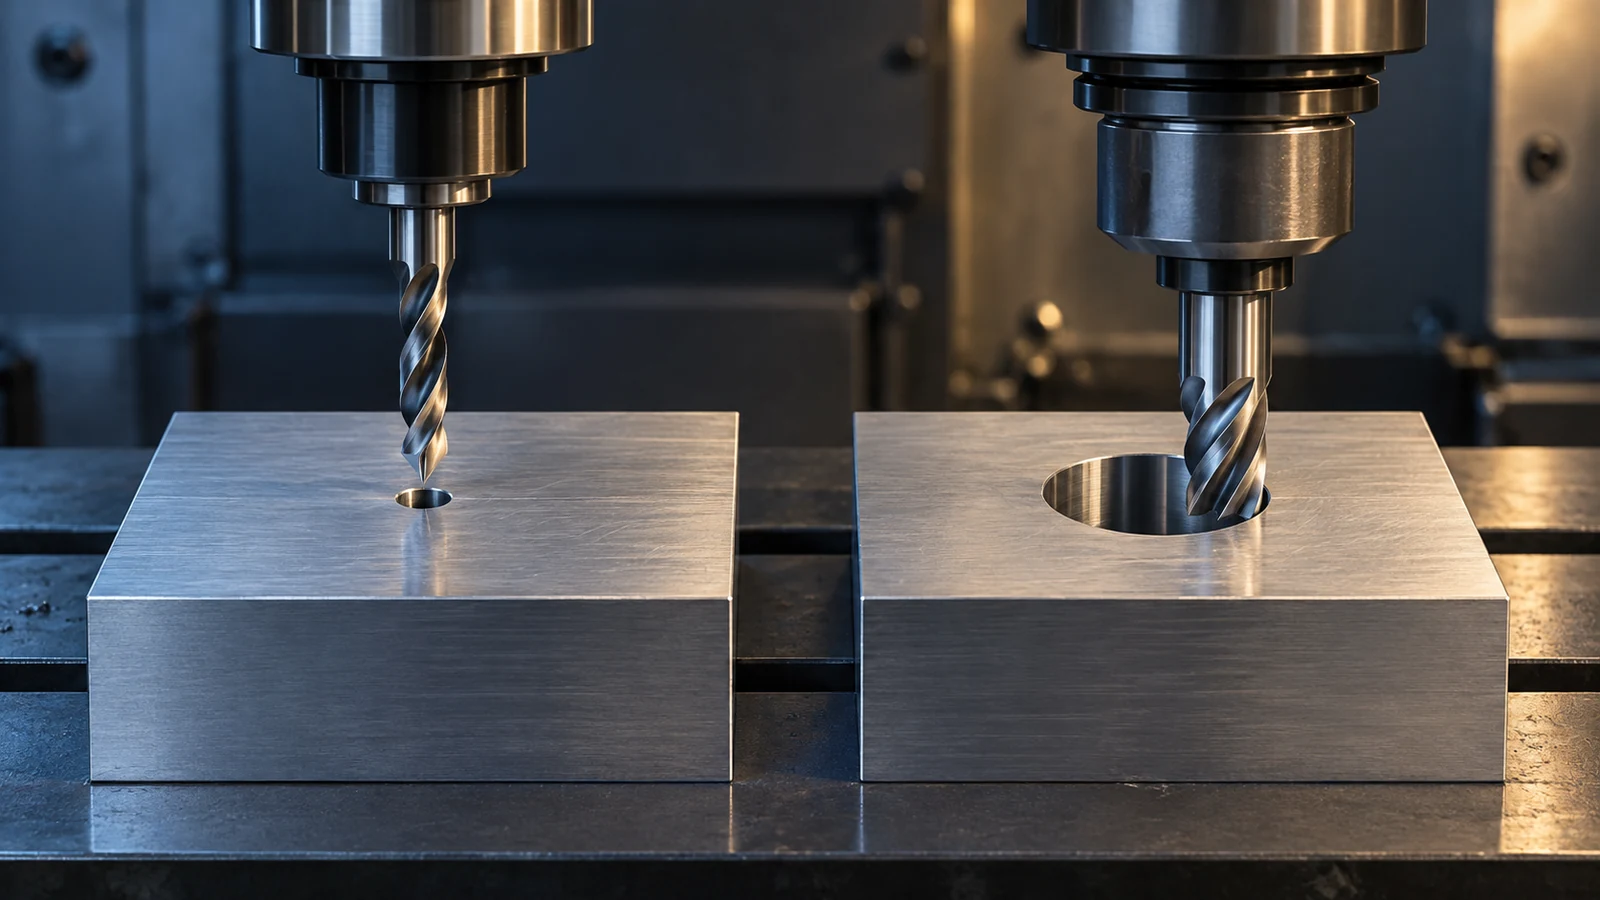
Un plano puede indicar un diámetro de agujero, una profundidad y un límite de posición sin especificar cómo hacerlo. Para una pieza, una broca es la opción directa. Para otra, una fresa que entra en una trayectoria helicoidal controlada puede ser más flexible. Ninguno de los dos métodos entrega automáticamente el diámetro acabado, el ajuste o la posición que necesita un ensamblaje.
Esta comparación aborda agujeros CNC sin rosca, no el fresado de roscas. Muestra cómo elegir entre taladrado e interpolación helicoidal según la geometría del agujero, el tamaño del lote, el acceso de la herramienta, el flujo de viruta y la operación de acabado posterior. El panorama más amplio Guía de mecanizado de agujeros CNC sitúa ambas operaciones dentro de la secuencia completa de fabricación de agujeros.
Empiece por el agujero requerido, no por la fresa
Separe la característica en diámetro, profundidad, posición, forma, superficie y función. Un agujero de paso en un soporte tiene un problema de aceptación distinto al de un alojamiento de centrado en una carcasa. Una cavidad ciega plantea cuestiones de geometría del fondo y de evacuación de viruta; un agujero pasante plantea cuestiones de salida y de rebaba de salida. Una indicación de solo diámetro no le dice al operario si una broca puede dejar la superficie final o si se necesita otra operación.
Pregunte también cuántos tamaños aparecen en la pieza y en el lote. Un conjunto de agujeros comunes y repetidos puede favorecer brocas de tamaño específico. Varios diámetros grandes o no estándar en una serie corta pueden hacer útil una trayectoria de fresa programable. Es una discusión de utillaje y tiempo de ciclo, no una afirmación de que un proceso sea universalmente más rápido o más económico.
Por último, lea la estructura de datums. Un agujero que posiciona un eje acoplado necesita que su posición y su relación con otras características se controlen y se verifiquen. Seleccionar una trayectoria helicoidal no puede corregir un montaje inestable o un plano poco claro; seleccionar una broca de precisión tampoco.
Dónde el taladrado se gana su lugar
El taladrado elimina material a lo largo del eje del agujero con una herramienta diseñada para un rango de diámetro y una profundidad determinados. A menudo es una forma eficiente de hacer un agujero simple o de preparar el material para una operación de acabado posterior. La herramienta, la máquina, el refrigerante, el material y la relación profundidad-diámetro determinan si el agujero puede producirse en un ciclo estable. Evite tratar una profundidad de taladrado genérica publicada como una garantía para un componente en particular.
Una broca puede ser la mejor primera operación incluso cuando no es la última. Un agujero piloto taladrado puede establecer el acceso para el mandrinado o el escariado, reducir el material que debe eliminar un cortador posterior o crear una característica de entrada para una abertura mayor. El punteado, el taladrado piloto, el picado, el refrigerante a través de la herramienta y el desbarbado son opciones ligadas al material y a la geometría; no deben añadirse automáticamente a cada programa.
La limitación no es que el taladrado sea intrínsecamente impreciso. Más bien, un tamaño de broca dedicado, el estado de la herramienta, la excentricidad, el comportamiento de entrada, la perforación de salida y el apoyo de la pieza afectan el resultado. Si un agujero debe cumplir un ajuste funcional, su tamaño y forma finales deben verificarse en lugar de suponerse a partir del diámetro nominal de la broca.
Qué cambia una trayectoria helicoidal
En la interpolación helicoidal, una fresa rotativa recorre un círculo mientras avanza axialmente. Su centro se desplaza alrededor del centro del agujero, por lo que la trayectoria programada y el diámetro de la fresa determinan juntos la abertura. Una sola fresa adecuada puede cubrir varios diámetros de agujero, lo que puede resultar atractivo para prototipos o piezas de tamaños mixtos. La ruta también puede ayudar cuando una broca grande impondría una carga de entrada indeseable en el montaje.
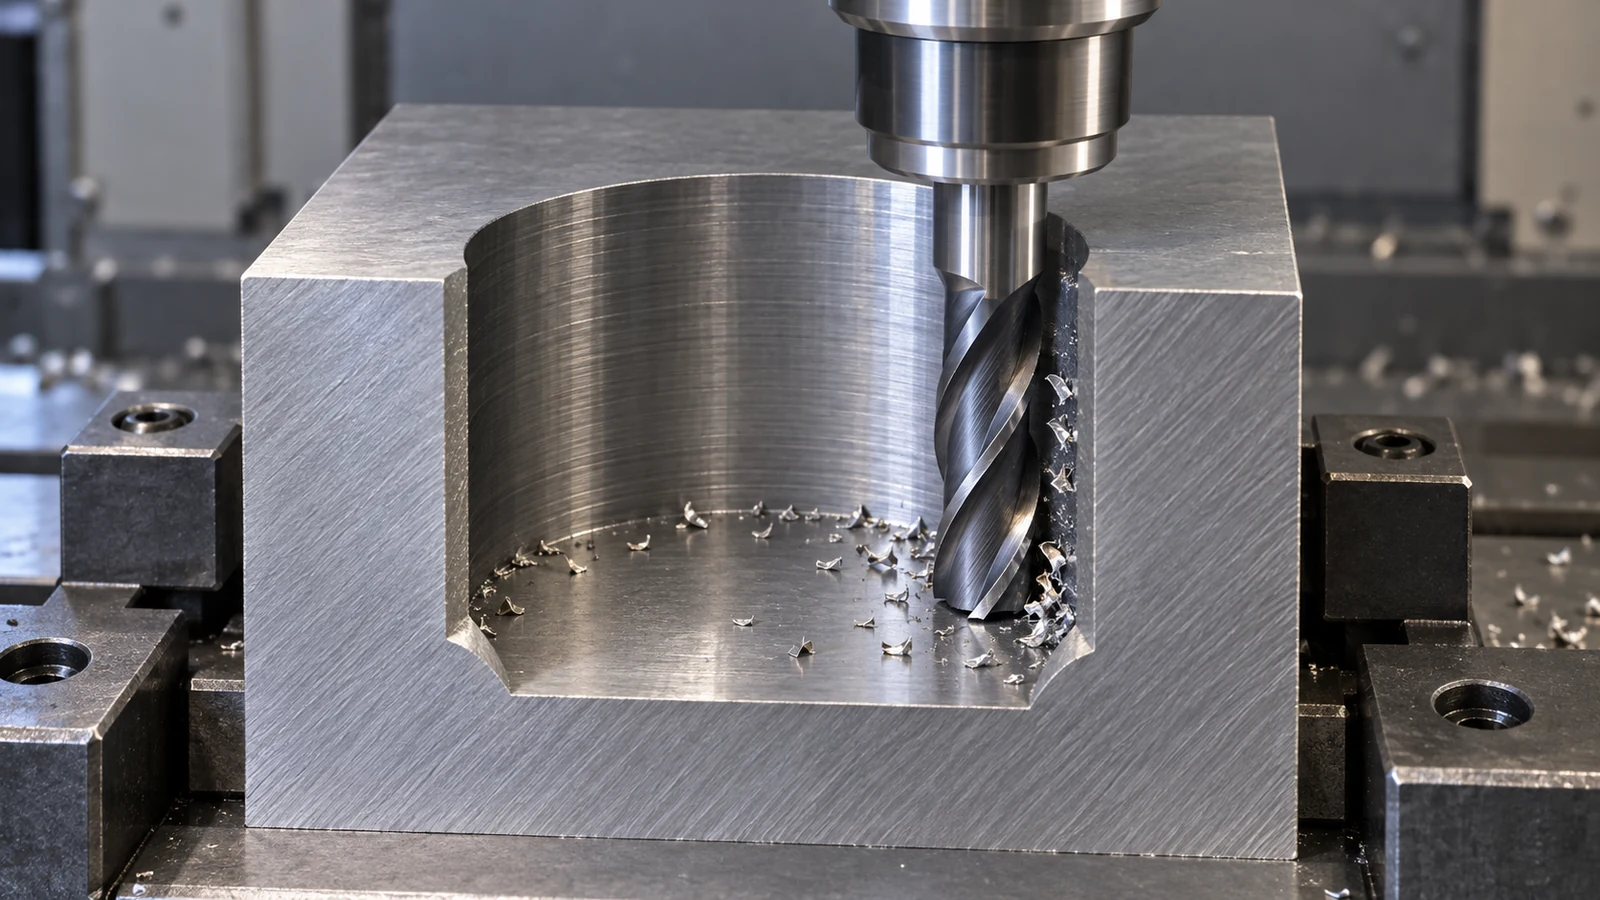
Esa flexibilidad conlleva requisitos. La fresa debe tener una geometría y una estrategia de rampa permitida para el material y la condición de entrada. La hélice programada necesita un espacio radial adecuado, un paso o una profundidad de corte adecuados, una evacuación fiable de la viruta y espacio para el portaherramientas. Una fresa cercana al diámetro del agujero deja poco espacio para una órbita práctica; una fresa excesivamente pequeña puede alargar el tiempo de ciclo y desviarse. Los límites de aplicación del fabricante y la ruta real de la máquina importan más que una relación universal.
Algunos agujeros se abren taladrando primero e interpolando el diámetro restante. Otros pueden abordarse directamente con una fresa y un programa adecuados. Por lo tanto, la expresión “interpolación helicoidal” debe describir una operación, no implicar que todo el agujero se genera a partir de material macizo solo con esa herramienta.
Una tabla de decisión para RFQ reales
| Factor de decisión | El taladrado puede ser adecuado para | La interpolación helicoidal puede ser adecuada para | Pregunta a resolver |
|---|---|---|---|
| Variedad de diámetros | Agujeros repetidos de tamaño estándar | Varios diámetros con una fresa compatible | ¿Cuántas herramientas, cambios y agujeros hay en el lote? |
| Profundidad del agujero | Una broca diseñada para la profundidad y el material | Profundidad que pueden alcanzar el cortador, el portaherramientas y la trayectoria de viruta | ¿Cuál es la relación profundidad-diámetro real y la condición de acceso? |
| Abertura de entrada grande | Broca indexable adecuada u otra broca dedicada | Entrada circular controlada o ampliación | ¿Qué ruta se ajusta a la potencia de la máquina, la estabilidad y el objetivo de ciclo? |
| Requisito final del barreno | Puede requerir una pasada de acabado separada | Puede requerir una pasada de acabado separada | ¿Están especificados explícitamente el ajuste, la forma, el acabado y la posición? |
| Tamaño del lote | La herramienta dedicada puede justificarse por agujeros repetidos | La flexibilidad programable puede importar en lotes pequeños y variados | ¿Qué costos de preparación y por pieza dominan? |
La tabla es una ayuda de selección, no una lista de precios. Un agujero taladrado puede ser más rápido en una preparación y más lento en otra. Una ruta helicoidal puede reducir la herramienta especial pero añadir tiempo de trayectoria. Una cotización debe indicar la secuencia de operaciones elegida y cualquier acabado o inspección que asuma.
Cuatro condiciones que cambian la respuesta
1. Una pared delgada o mal soportada
Tanto la carga axial de una broca como la carga lateral variable de una fresa pueden mover una pieza flexible. La pregunta relevante es qué fuerza puede resistir el sistema de sujeción sin deformar la característica. Revise el soporte antes de comparar ciclos nominales de herramienta.
2. Un fondo ciego cerca de otra superficie
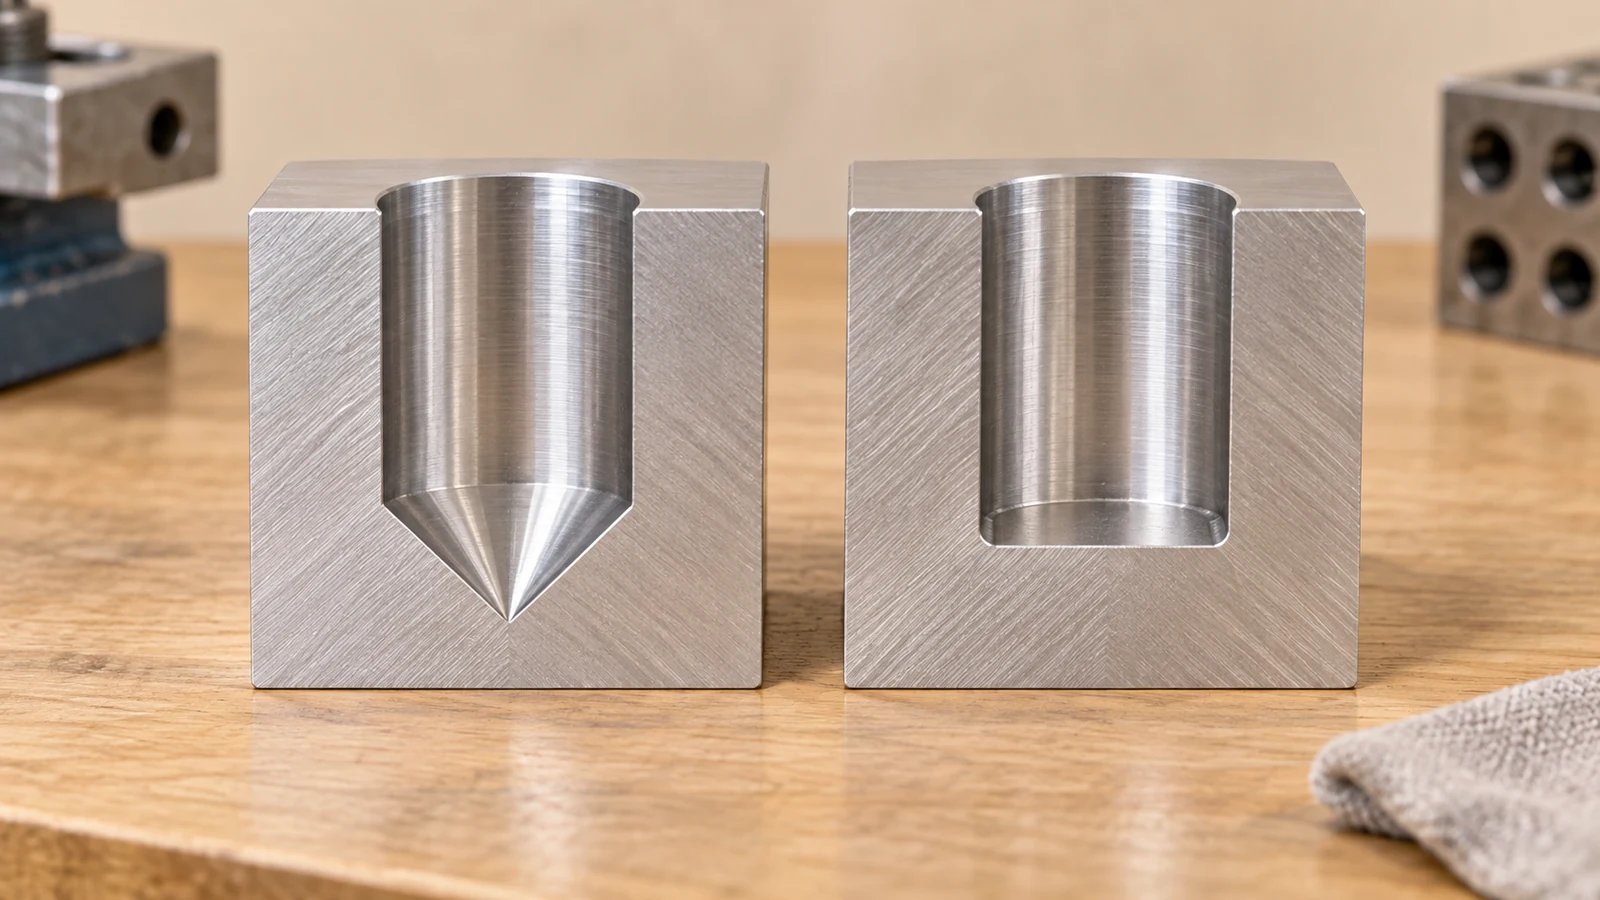
La punta de una broca y un fondo fresado dejan condiciones de fondo diferentes. Especifique la profundidad cilíndrica útil por separado de la profundidad total taladrada cuando de ella dependan un sujetador, un pasador, un puerto de fluido o un avellanado. También hay que prestar atención al espacio para virutas y a la herramienta de corte.
3. Una característica profunda y estrecha
El alcance de la herramienta, la holgura del portaherramientas, el flujo de virutas y la rigidez pueden favorecer una broca dedicada. Una fresa de interpolación no es automáticamente adecuada solo porque la máquina pueda generar una hélice. A la inversa, un método de taladrado debe seleccionarse para la profundidad y el material reales, no por una regla general amplia.
4. Un ajuste estrecho después del tratamiento superficial
Si el agujero se va a anodizar, recubrir o tratar de otro modo, defina el estado de inspección y la tolerancia dimensional. El método inicial de mecanizado del agujero por sí solo no determina la interfaz acabada. El contexto más amplio guía de tolerancias de mecanizado CNC explica por qué las dimensiones funcionales deben vincularse al proceso y a las condiciones de medición.
No confunda la creación del agujero con el acabado del agujero
La operación de apertura establece el acceso y gran parte de la geometría; el acabado puede tener una función distinta. El escariado se considera habitualmente para un diámetro controlado tras una preparación adecuada. El mandrinado puede permitir una corrección específica del diámetro y, dentro de los límites del proceso, mejorar la alineación con una referencia de la máquina. Una pasada de interpolación de acabado puede refinar una abertura, pero su resultado sigue dependiendo de la herramienta, el movimiento de la máquina y la estabilidad de la pieza.
Si el agujero es una característica de localización o de apoyo, decida qué debe controlar el último corte. Mandrinar frente a escariar es una decisión posterior sobre el acabado del agujero; la elección de este artículo es anterior: cómo crearlo o abrirlo sin dificultar esa operación de acabado.
Una ruta puede combinar una broca piloto, una interpolación de desbaste y un mandrinado final. Otra puede usar una broca de tamaño específico y un desbarbado. Una tercera puede requerir un proceso alternativo porque el acceso de la herramienta o el requisito del plano hacen que ambos candidatos sean poco atractivos. Estos son ejemplos de rutas, no descripciones de trabajos de clientes completados.
Inspeccione la característica que realmente controla el plano
Para un agujero de paso, verifique el diámetro y la ubicación requeridos para el montaje. Para un taladro de localización, el diámetro por sí solo es insuficiente: inspeccione la posición, la forma y la relación con la estructura de datos según lo especificado. Un agujero de aspecto redondo aún puede estar mal ubicado; un piloto correctamente ubicado aún puede necesitar acabado.
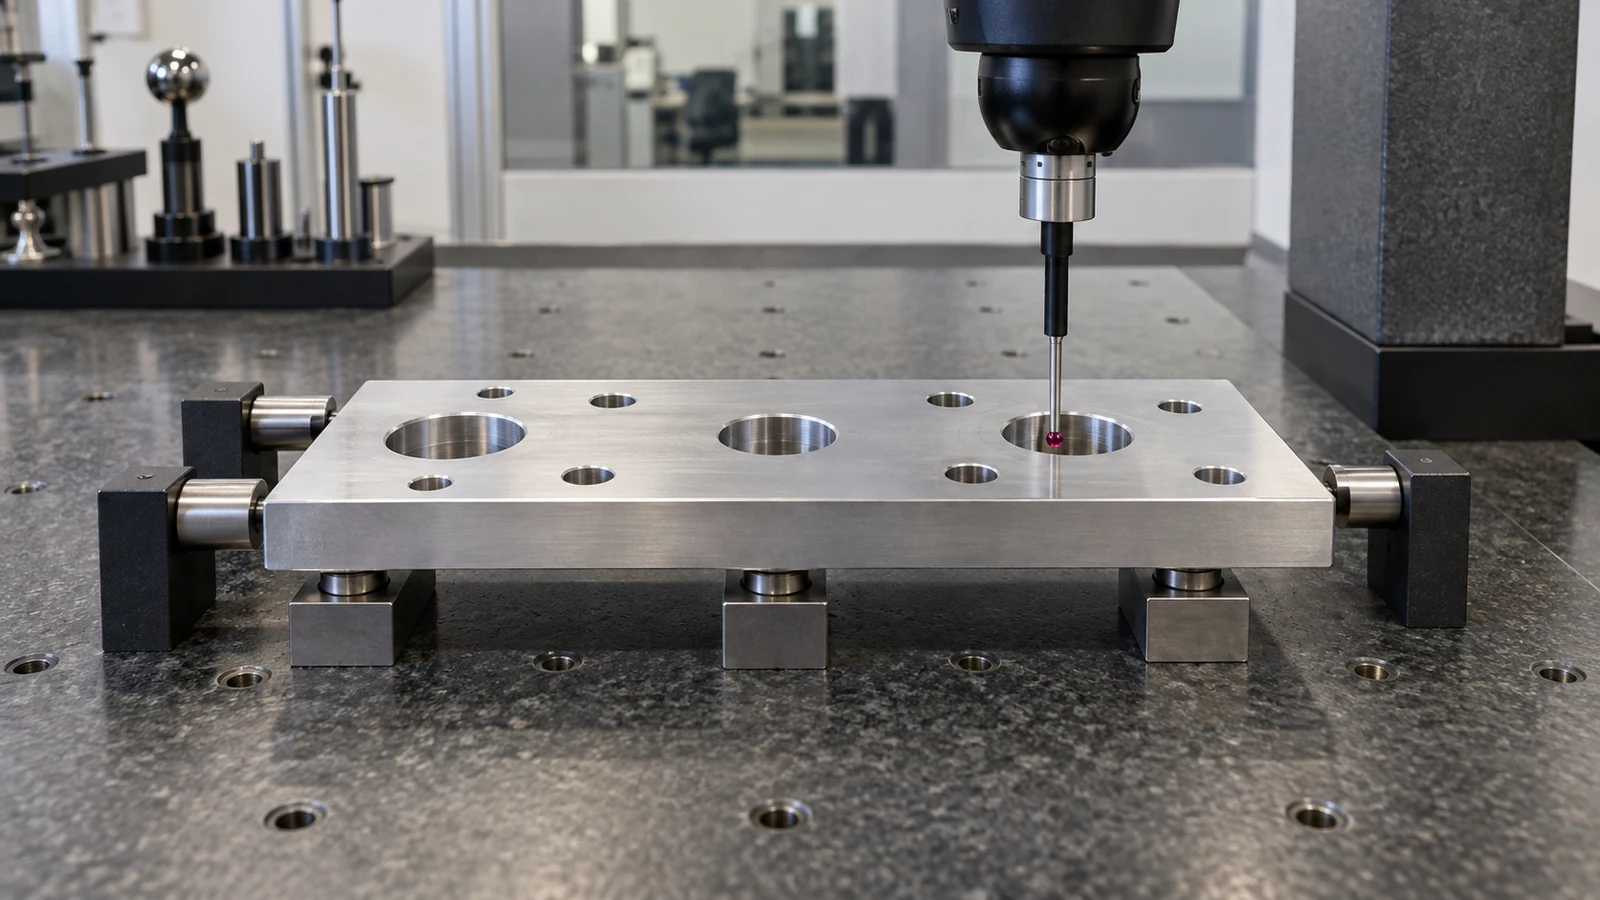
Acuerde si el requisito se aplica antes o después del desbarbado y del tratamiento superficial, y si la inspección se realiza en un dispositivo de sujeción o en estado libre. Cuando una tolerancia es crítica, utilice un método capaz de resolverla y documente la condición de medición. El página de calidad del sitio proporciona contexto de la empresa, pero un calibre, informe o plan de aceptación concretos deben confirmarse para el pedido.
Una RFQ es más fácil de evaluar cuando el plano indica la función del agujero, la profundidad, el tamaño crítico, la relación con los datos, el material y el acabado, y la cantidad objetivo. El completo proceso de mecanizado CNC luego puede planificarse en torno a la ruta de agujero seleccionada en lugar de tratarlo como una trayectoria de herramienta aislada.
Preguntas frecuentes sobre taladrado e interpolación
¿Es la interpolación helicoidal siempre más precisa que el taladrado?
No. La precisión depende de la característica, el cortador y el estado de la máquina, el amarre de la pieza, el programa y la inspección. Cualquiera de los dos métodos puede requerir un paso de acabado separado para un ajuste preciso.
¿Puede un solo cortador de fresado reemplazar todos los tamaños de broca?
No. Un cortador tiene límites en cuanto al tamaño del agujero, el material, la profundidad, la entrada, el alcance y la evacuación de virutas. La flexibilidad sobre varios diámetros no significa cobertura universal.
¿Debe taladrarse cada agujero antes de interpolarlo?
No. Algunas herramientas compatibles pueden entrar en una hélice controlada, mientras que otras rutas utilizan una guía o una abertura pretaladrada. La guía del fabricante del cortador y la geometría de la pieza determinan la entrada viable.
¿Cuál es la forma más rápida de elegir para una cotización?
Proporcione el plano y el modelo controlados, luego identifique qué agujeros solo dejan pasar sujetadores y cuáles localizan, sellan o soportan un ajuste. Pida al proveedor que indique la operación asumida y la inspección final para cada grupo crítico.