
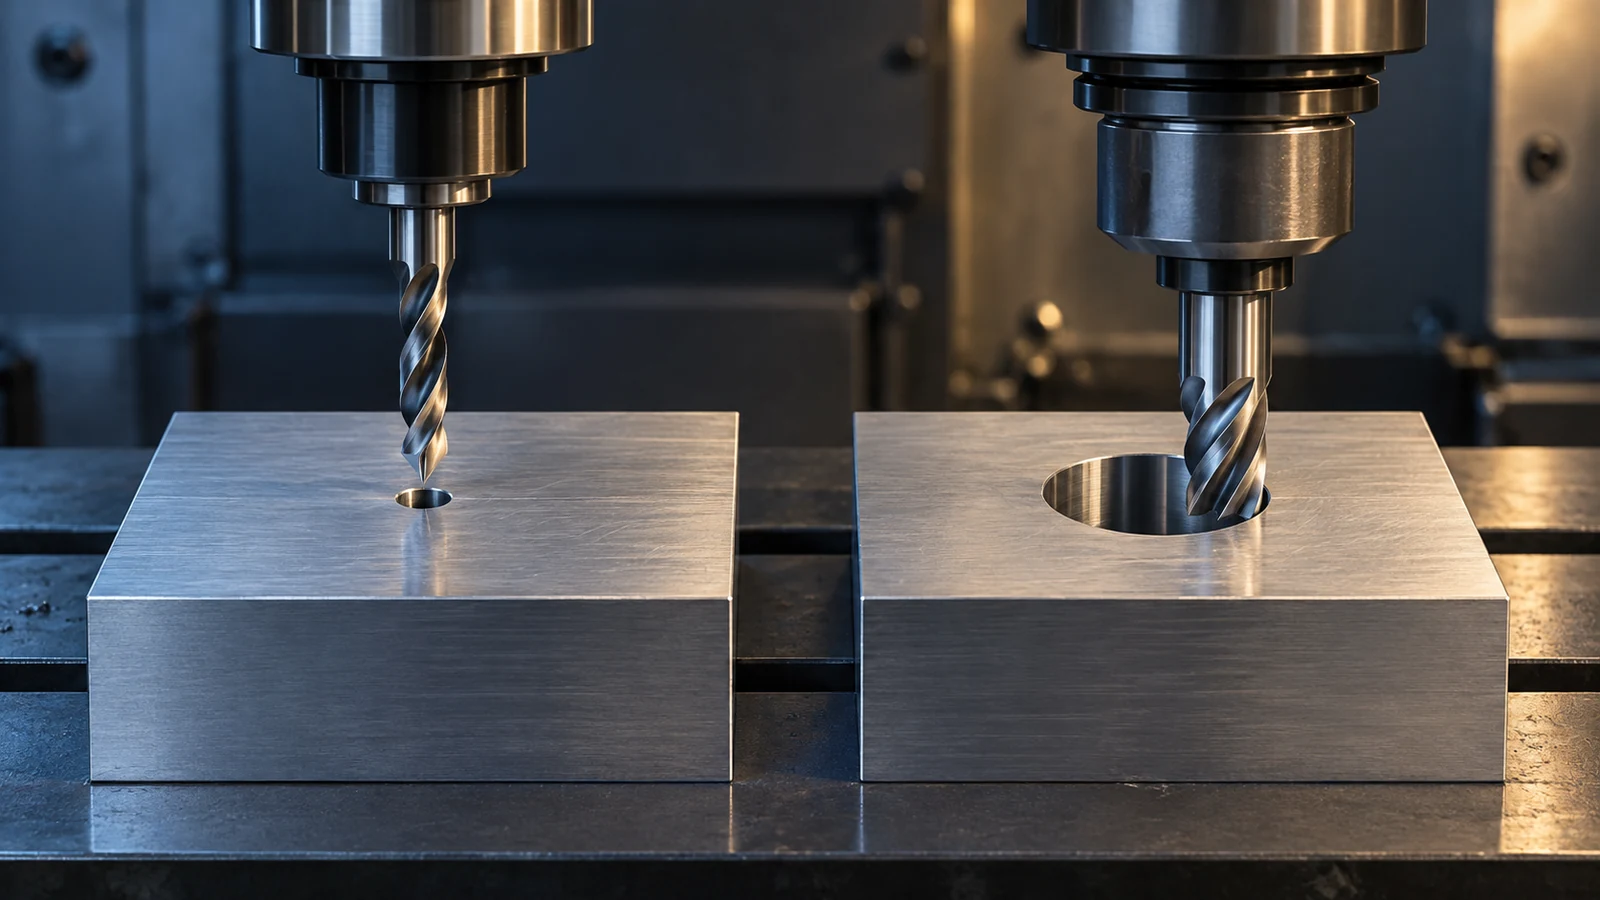
На чертеже могут быть указаны диаметр, глубина и предельное положение отверстия без указания способа его изготовления. Для одной детали сверло — очевидный выбор. Для другой фреза, входящая по управляемой винтовой траектории, может оказаться более гибкой. Ни один из методов автоматически не обеспечивает готовое отверстие, посадку или положение, необходимые для сборки.
Это сравнение касается нерезьбовых отверстий, обрабатываемых на ЧПУ, а не резьбофрезерования. Оно показывает, как выбирать между сверлением и винтовой интерполяцией с учётом геометрии отверстия, размера партии, доступа инструмента, отвода стружки и последующей финишной операции. Более широкий Руководство по обработке отверстий на станках с ЧПУ помещает обе операции в полную последовательность обработки отверстий.
Начинайте с требуемого отверстия, а не с фрезы
Разделите признак на диаметр, глубину, положение, форму, поверхность и функцию. Свободное отверстие в кронштейне имеет иную задачу приёмки, чем установочное отверстие в корпусе. Глухой карман поднимает вопросы геометрии дна и удаления стружки; сквозное отверстие — вопросы выхода и заусенцев на выходе. Указание только диаметра не говорит станочнику, может ли сверло оставить окончательную поверхность или требуется другая операция.
Также спросите, сколько размеров встречается на детали и в партии. Набор распространённых, повторяющихся отверстий может благоприятствовать свёрлам под конкретный размер. Несколько крупных или нестандартных диаметров в короткой серии могут сделать программируемую траекторию инструмента полезной. Это вопрос оснастки и времени цикла, а не утверждение, что один процесс универсально быстрее или дешевле.
Наконец, прочитайте структуру баз. Отверстие, которое позиционирует сопрягаемый вал, требует контроля и проверки его положения и взаимосвязи с другими признаками. Выбор винтовой траектории не может исправить нестабильную установку или неясный чертёж; выбор точного сверла тоже не может.
Где сверление оправдано
Сверление удаляет материал вдоль оси отверстия инструментом, рассчитанным на определённый диапазон диаметров и глубину. Это часто эффективный способ получить простое отверстие или подготовить заготовку для последующей финишной операции. Инструмент, станок, СОЖ, материал и отношение глубины к диаметру определяют, можно ли получить отверстие в стабильном цикле. Не следует воспринимать типовую опубликованную глубину сверления как гарантию для конкретной детали.
Сверло может быть лучшей первой операцией, даже если оно не является последней. Просверленное пилотное отверстие может обеспечить доступ для растачивания или развёртывания, уменьшить объём материала, который должен снять последующий резец, или создать входной элемент для большего отверстия. Центрование, пилотное сверление, сверление с периодическим выводом стружки, сверление с внутренним подводом СОЖ и снятие заусенцев — это решения, привязанные к материалу и геометрии; их не следует автоматически добавлять в каждую программу.
Ограничение не в том, что сверление само по себе неточно. Скорее, на результат влияют выделенный размер сверла, состояние инструмента, биение, поведение при входе, выход насквозь и поддержка заготовки. Если отверстие должно обеспечивать функциональную посадку, его окончательный размер и форму следует проверять, а не принимать на основании номинального диаметра сверла.
Что меняет винтовая траектория инструмента
При винтовой интерполяции вращающаяся фреза описывает окружность, одновременно перемещаясь в осевом направлении. Её центр движется вокруг центра отверстия, поэтому запрограммированная траектория и диаметр фрезы вместе определяют отверстие. Одна подходящая фреза может охватывать несколько диаметров отверстий, что может быть привлекательно для прототипов или деталей со смешанными размерами. Этот способ также может помочь, когда крупное сверло создало бы нежелательную нагрузку на входе в технологическую систему.
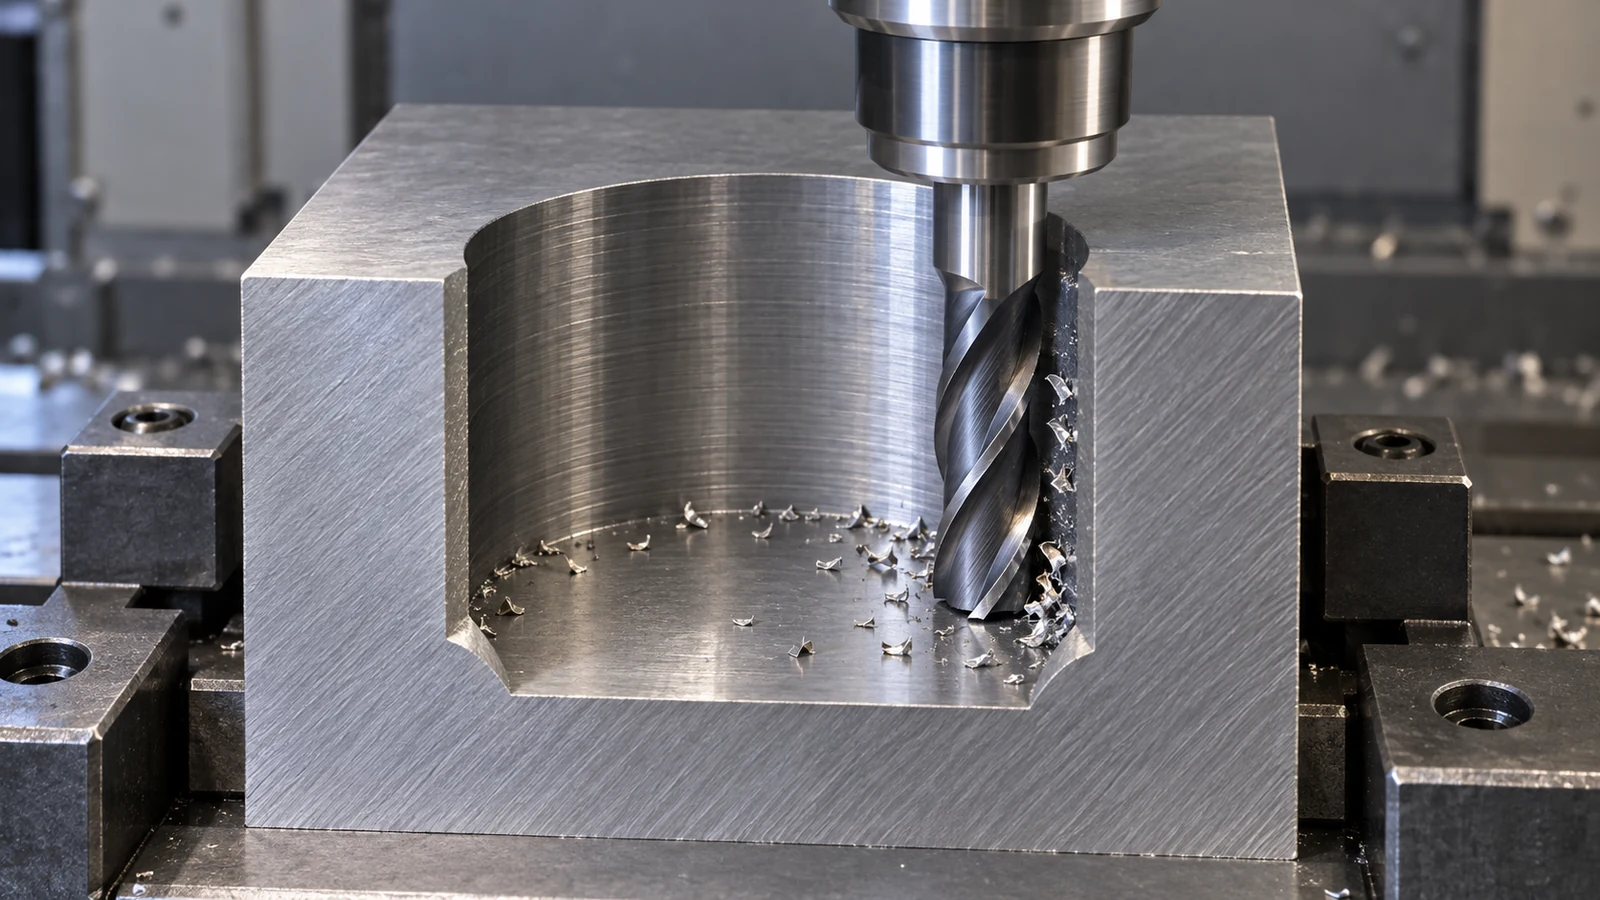
Такая гибкость сопряжена с требованиями. Фреза должна иметь геометрию и разрешённую стратегию врезания по наклонной для данного материала и условий входа. Запрограммированная винтовая линия требует достаточного радиального зазора, подходящего шага или глубины ступенчатого врезания, надёжного отвода стружки и места для держателя инструмента. Фреза, близкая к диаметру отверстия, оставляет мало места для практичной орбиты; чрезмерно малая фреза может увеличить время цикла и вызвать отжатие. Ограничения применения от производителя и фактическая траектория на станке важнее универсального соотношения.
Некоторые отверстия получают сначала сверлением, а затем интерполяцией оставшегося диаметра. Другие можно обрабатывать сразу подходящей фрезой и программой. Поэтому термин “винтовая интерполяция” должен описывать операцию, а не подразумевать, что всё отверстие изготавливается из цельного материала только этим инструментом.
Таблица решений для реальных запросов предложений
| Фактор решения | Сверление может подойти | Винтовая интерполяция может подойти | Вопрос, который нужно решить |
|---|---|---|---|
| Разнообразие диаметров | Повторяющиеся отверстия стандартных размеров | Несколько диаметров с помощью совместимой фрезы | Сколько инструментов, смен и отверстий в партии? |
| Глубина отверстия | Сверло, рассчитанное на данную глубину и материал | Глубина, которую могут достичь резец, держатель и путь отвода стружки | Каково фактическое соотношение глубины к диаметру и условия доступа? |
| Большое входное отверстие | Подходящее сверло со сменными пластинами или другое специальное сверло | Контролируемый круговой вход или расширение | Какой маршрут соответствует мощности станка, устойчивости и целевому циклу? |
| Требование к финальному отверстию | Может потребоваться отдельный чистовой проход | Может потребоваться отдельный чистовой проход | Явно ли заданы посадка, форма, чистота и положение? |
| Размер партии | Специальная оснастка может быть оправдана повторяющимися отверстиями | Программируемая гибкость может иметь значение в малых разнообразных партиях | Какие затраты на наладку и на деталь преобладают? |
Таблица является вспомогательным средством для отбора, а не прайс-листом. Просверленное отверстие может быть быстрее в одной наладке и медленнее в другой. Винтовой маршрут может сократить специальную оснастку, но добавить время обработки по траектории. В предложении следует указать выбранную последовательность операций и любую чистовую обработку или контроль, которые оно предполагает.
Четыре условия, которые меняют ответ
1. Тонкая или плохо поддерживаемая стенка
Осевая нагрузка сверла и изменяющаяся боковая нагрузка фрезы могут смещать гибкую деталь. Ключевой вопрос — какую силу способна выдержать технологическая оснастка без искажения элемента. Проверьте поддержку, прежде чем сравнивать номинальные циклы обработки инструментом.
2. Глухое дно вблизи другой поверхности
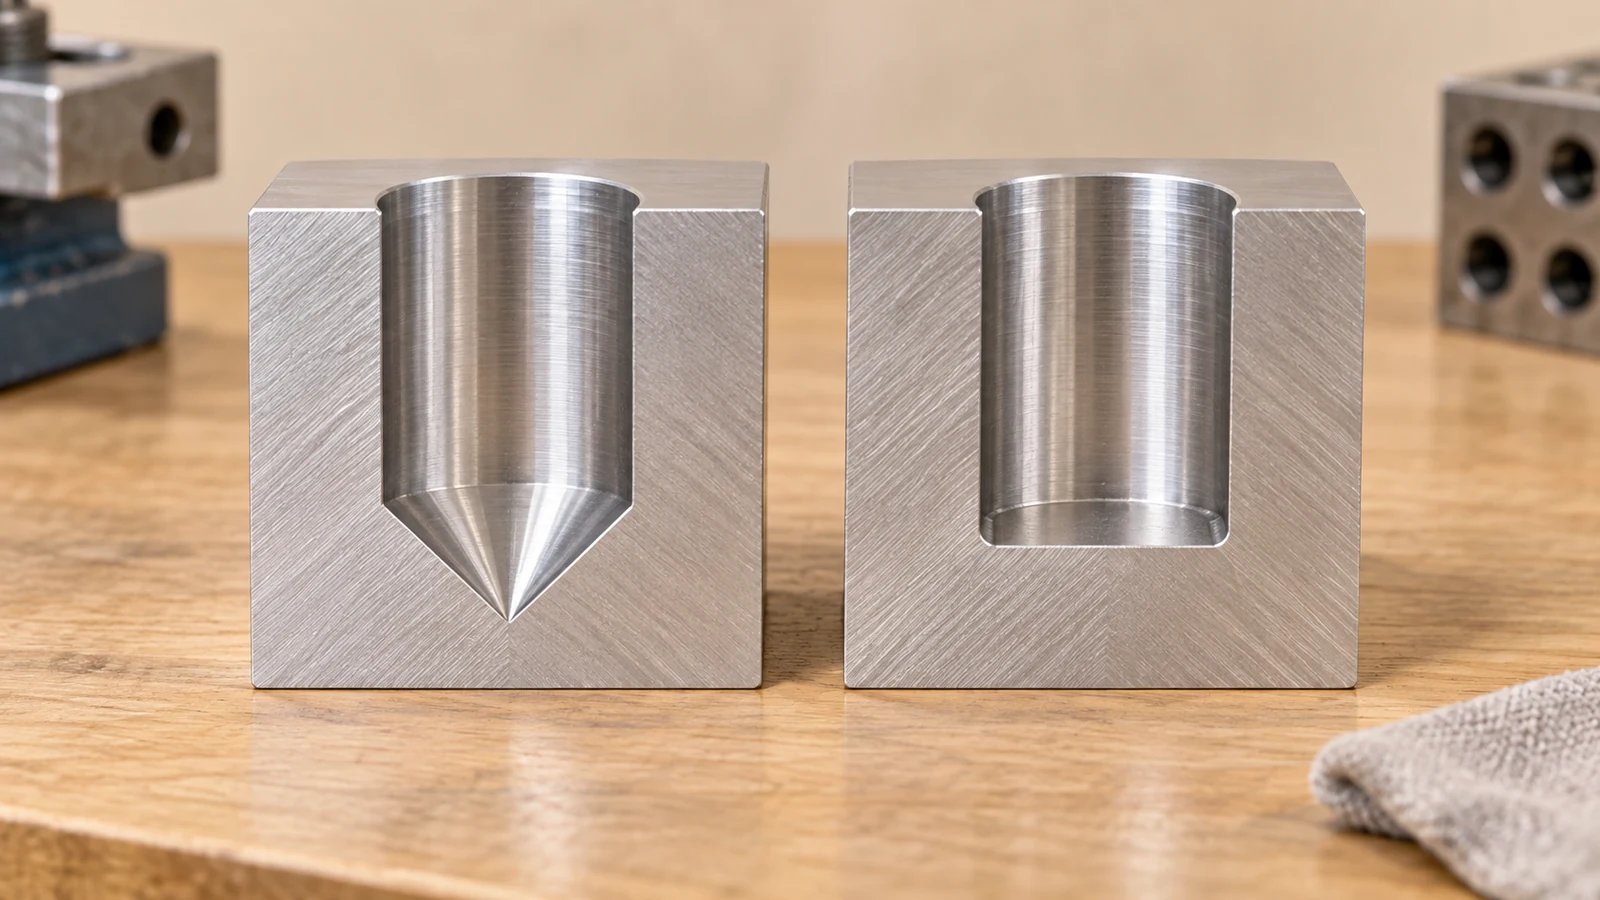
Коническая вершина сверла и фрезерованное дно оставляют разные условия на дне отверстия. Указывайте полезную цилиндрическую глубину отдельно от общей глубины сверления, если от неё зависят крепёж, штифт, гидравлический/пневматический канал или цековка. Также необходимо учитывать пространство для отвода стружки и размещения инструмента.
3. Глубокий узкий элемент
Вылет инструмента, зазор для держателя, отвод стружки и жёсткость могут говорить в пользу специального сверла. Интерполяционная фреза не становится автоматически пригодной только потому, что станок способен формировать винтовую траекторию. И наоборот, метод сверления следует выбирать исходя из фактической глубины и материала, а не по общему эмпирическому правилу.
4. Плотная посадка после поверхностной обработки
Если отверстие будет анодировано, покрыто гальваническим способом или иным образом обработано, определите состояние контроля и размерный допуск. Только метод первоначального получения отверстия не определяет готовый интерфейс. Более широкое руководство по допускам ЧПУ-обработки объясняет, почему функциональные размеры должны быть привязаны к процессу и условиям измерения.
Не путайте создание отверстия с его финишной обработкой
Вскрывающая операция обеспечивает доступ и значительную часть геометрии; финишная обработка может выполнять другую задачу. Развёртывание обычно рассматривается для получения контролируемого диаметра после надлежащей подготовки. Растачивание позволяет целенаправленно корректировать диаметр и в пределах технологических возможностей улучшать соосность с базой станка. Финишный интерполяционный проход может доработать отверстие, но его результат по-прежнему зависит от инструмента, перемещений станка и стабильности заготовки.
Если отверстие является установочным или подшипниковым элементом, определите, что должен контролировать последний проход. Выбор между растачиванием и развёртыванием — это более позднее решение о финишной обработке отверстия; выбор в этой статье более ранний: как создать или вскрыть отверстие, не усложняя эту финишную операцию.
Один маршрут может сочетать центровочное сверло, черновую интерполяцию и финальное растачивание. Другой может использовать сверло под конкретный размер и снятие заусенцев. Третий может потребовать альтернативного процесса, поскольку доступ инструмента или требование чертежа делают оба варианта непривлекательными. Это примеры маршрутов, а не описания выполненных работ для заказчика.
Контролируйте тот признак, который действительно задан на чертеже
Для свободного отверстия проверьте диаметр и положение, необходимые для сборки. Для установочного отверстия одного диаметра недостаточно: контролируйте положение, форму и связь с системой баз согласно указаниям. Отверстие, выглядящее круглым, всё равно может быть смещено; правильно расположенное центровочное отверстие всё равно может требовать финишной обработки.
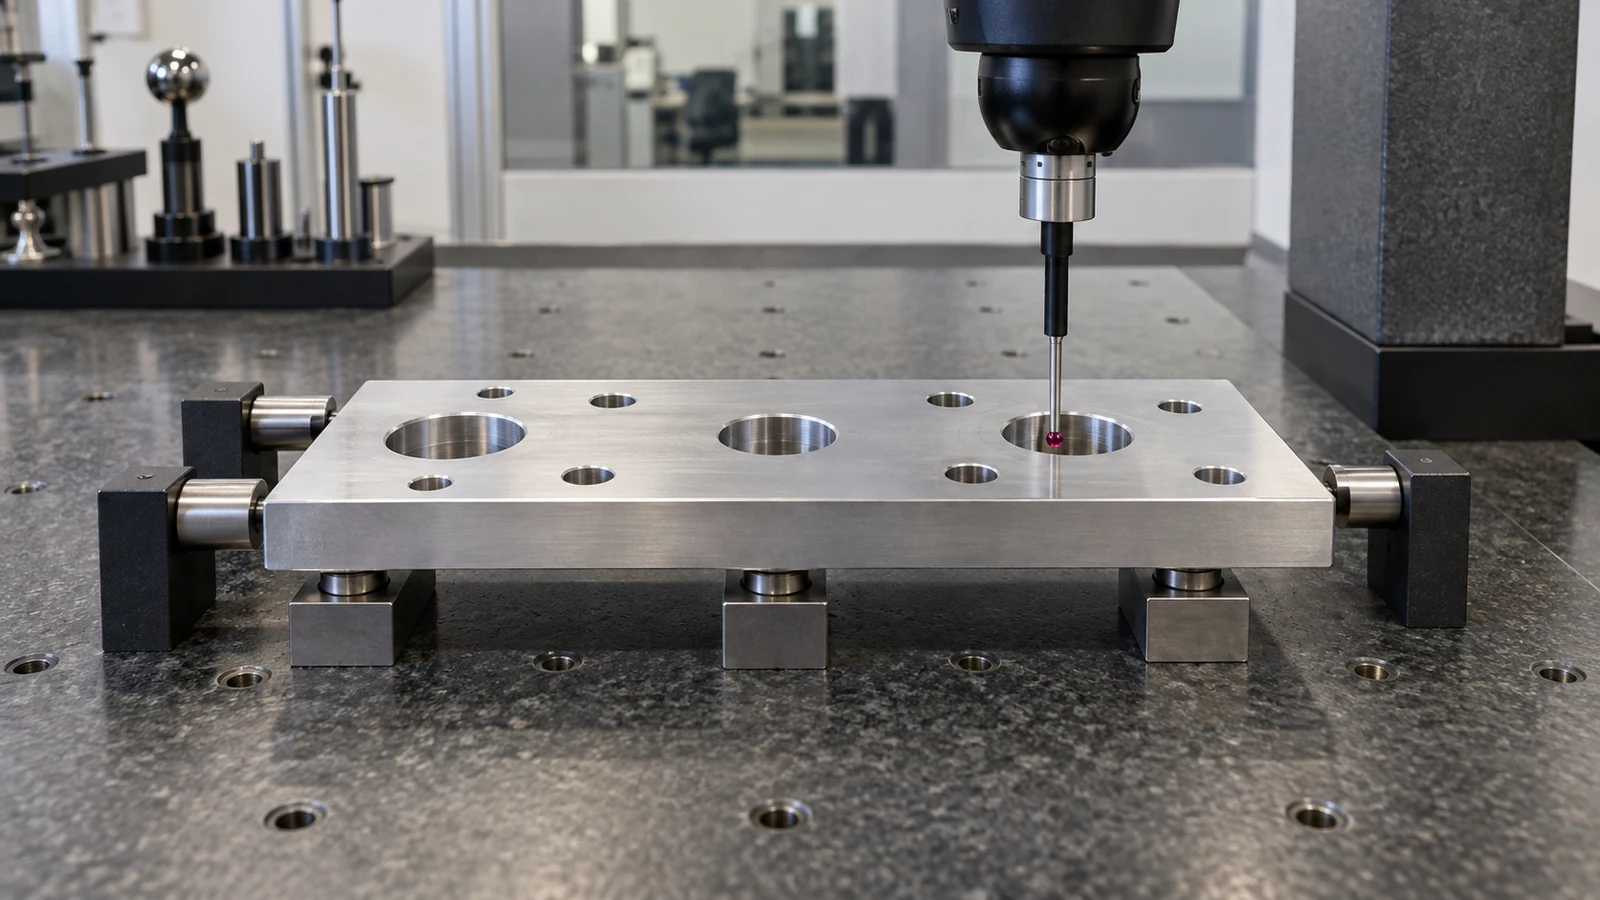
Согласуйте, применяется ли требование до или после снятия заусенцев и поверхностной обработки, а также проводится ли контроль в приспособлении или в свободном состоянии. Там, где допуск критичен, используйте метод, способный его обеспечить, и документируйте условия измерения. Раздел сайта страница качества даёт контекст компании, но конкретное средство измерения, отчёт или план приёмки должны быть подтверждены для заказа.
Запрос предложения легче оценить, когда на чертеже указаны функция отверстия, глубина, критический размер, связь с базами, материал и покрытие, а также целевое количество. Полное процесс ЧПУ-обработки затем можно планировать с учётом выбранного маршрута обработки отверстия, а не рассматривать его как изолированную траекторию инструмента.
Вопросы и ответы по сверлению и интерполяции
Всегда ли винтовая интерполяция точнее сверления?
Нет. Точность зависит от элемента, фрезы и состояния станка, закрепления заготовки, программы и контроля. Любой из методов может потребовать отдельной чистовой операции для обеспечения плотной посадки.
Может ли одна фреза заменить сверла всех размеров?
Нет. У фрезы есть ограничения по размеру отверстия, материалу, глубине, врезанию, вылету и отводу стружки. Универсальность по нескольким диаметрам не означает полный охват.
Нужно ли сверлить каждое отверстие перед интерполяцией?
Нет. Некоторые совместимые инструменты могут входить по управляемой винтовой траектории, тогда как другие маршруты используют пилотное или предварительно просверленное отверстие. Руководство производителя фрезы и геометрия детали определяют допустимый способ врезания.
Как быстрее всего выбрать вариант для расчёта стоимости?
Предоставьте контролируемый чертёж и модель, затем определите, какие отверстия лишь обеспечивают проход крепежа, а какие служат для базирования, герметизации или посадки. Попросите поставщика указать предполагаемую операцию и окончательный контроль для каждой критической группы.