
穴はめったに単なる直径ではありません。. CNC穴加工 では、位置、深さ、真直度、仕上げ、嵌め合い、ねじ、皿穴、切りくず排出、および複数の穴の関係を制御する必要がある場合があります。ドリル加工は開口部を作りますが、その開口部をアセンブリ内で機能させるには、ボーリング、リーマ加工、補間加工、仕上げ加工が必要になる場合があります。このガイドでは、判断を整理し、より広範な CNC加工プロセスの概要.
穴が果たすべき機能から始める
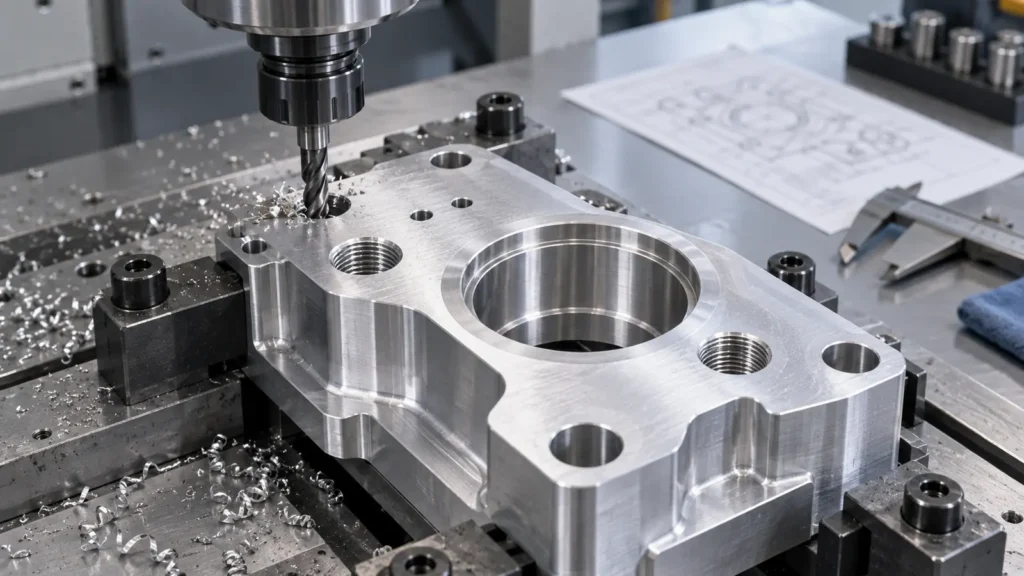
正しい経路は機能によって決まります。ボルト用の逃げ穴は、リーマ加工された位置決め穴、軸受ボア、冷却液通路、またはタップ付き止まり穴と同じプロセスを必要としません。.
- 締結具の逃げ: 直径、位置、エッジ距離、バリを管理します。.
- 位置決め嵌合: サイズ、位置、直角度、円筒度、データム関係を管理します。.
- 軸受またはシール座: 穴径、真円度、同軸度、表面仕上げを管理します。.
- 流体通路: 切りくず排出、交差部、バリ取り、清浄度、試験を計画します。.
機能が明確になれば、ドリル加工で十分か、ボーリング、リーマ加工、補間加工、または追加の検査工程が必要かをサプライヤーが判断できます。.
ドリル加工、ボーリング、リーマ加工、補間加工
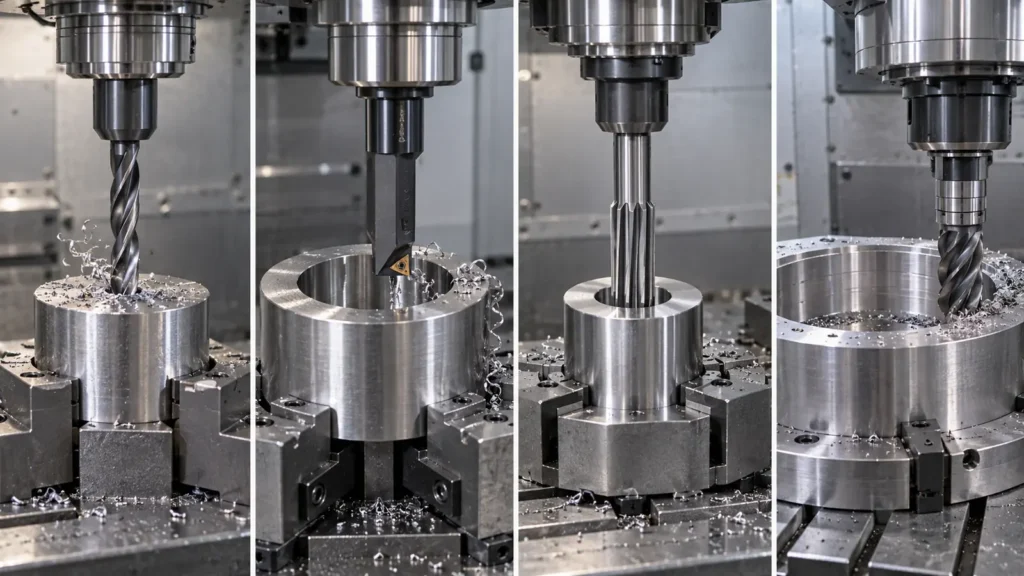
| 方法 | 最適な用途 | 主な計画上の問い |
|---|---|---|
| ドリル加工 | 初期の穴を形成する | サイズ、位置、真直度、仕上げは十分か? |
| ボーリング | 既存の穴を修正または拡大する | セットアップはボアをデータムに位置合わせしたまま維持できますか? |
| リーミング | 準備された穴を仕上げる | 下穴は真っ直ぐで正しいサイズですか? |
| 円弧補間 | フライスカッターで穴を生成する | アクセス、剛性、材料、経路制御は要件を満たしますか? |
これらの方法は組み合わせることができます。典型的な工程では、スポット加工、深さ付近までのドリル加工を行い、組立が管理された最終状態を必要とする場合はリーミングまたはボーリングを行います。.
加工シーケンスを構築する
- 位置と方向を制御するデータムを確立する。.
- スポット加工または面取りで入口を準備する。.
- ドリル長さ、クーラント、ペック戦略、深さ余裕を選択する。.
- ボーリング、リーミング、補間、皿穴加工、または座ぐり加工で仕上げる。.
- シール面、ねじ部、交差部からバリと切り屑を除去する。.
- 直径、深さ、位置、方向、データム関係を検査する。.
薄肉部や交差する通路付近では順序が重要です。重要な穴が完成するまで剛性とアクセスを維持してください。.
止まり穴と段付き形状
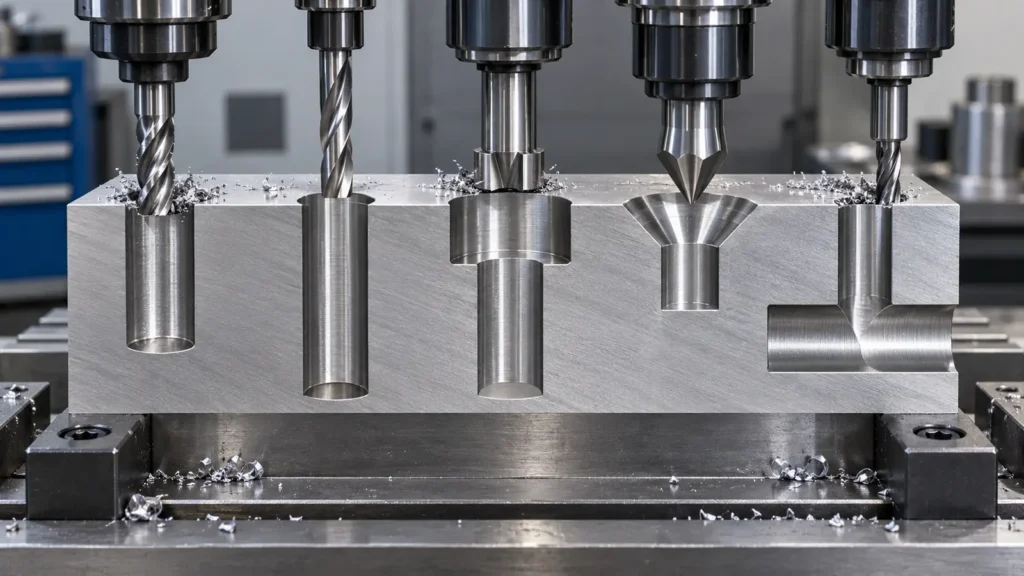
貫通穴は切りくずとクーラントの排出口を提供しますが、止まり穴では底面の状態を管理し、切りくず排出のための戦略が必要です。有効深さは、ドリル先端、面取り、ねじの不完全部、または底部の逃げにより、ドリル深さより浅くなる場合があります。.
| 特徴 | リスク | 図面への指示 |
|---|---|---|
| 貫通穴 | 出口のバリおよび突き抜け損傷 | 出口エッジ、バリ取り、位置、径 |
| 止まり穴 | 切りくず詰まりと有効深さの不確実性 | 全深さ、有効深さ、底面形状、清浄度 |
| カウンターボアまたはカウンターシンク | 座面深さと同軸度 | 規格、径、角度または深さ |
切りくず、熱、たわみを制御する
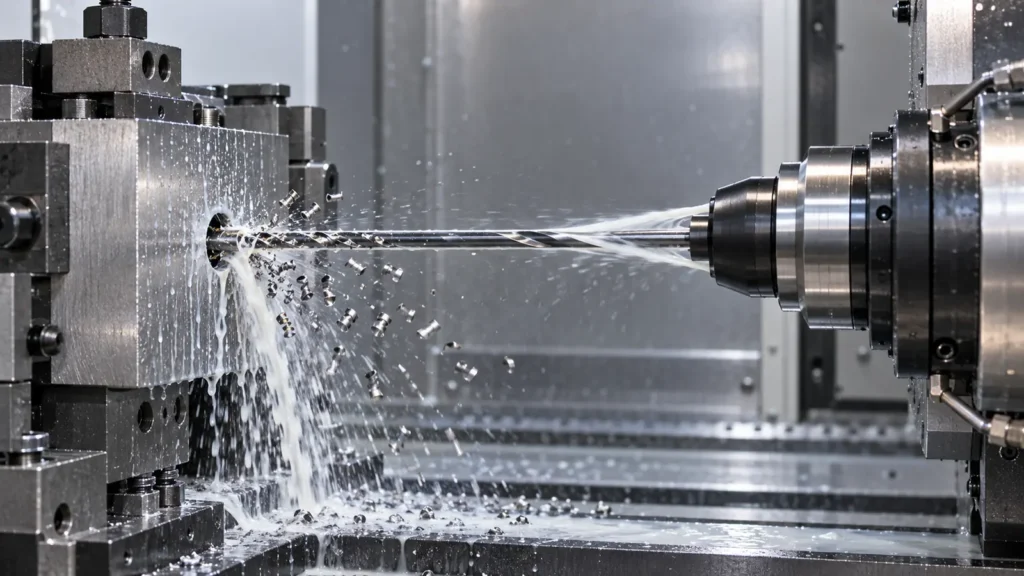
径が小さくなるほど、深さが増すほど、または材料がより延性もしくは研磨性になるほど、工具が切りくずを排出する余地は少なくなります。切りくずの再切削は、発熱、摩耗、仕上げ不良、または工具折損を引き起こす可能性があります。.
- 深さと材料が要求する場合は、ペック加工または切りくず分断を使用してください。.
- 切りくずを排出できる位置にクーラントまたはエアを供給してください。.
- ツールのリーチと振れを管理下に保ちます。.
- 剛性の高いワークホールディングを使用し、穴周囲のサポートを維持します。.
- 止まり穴、交差穴、流体チャネル形状の洗浄を計画します。.
普遍的な最大ドリル深さは存在しません。実用的な限界は、直径、比率、ツール、材料、機械、クーラント、公差、穴の状態によって決まります。.
公差と検査
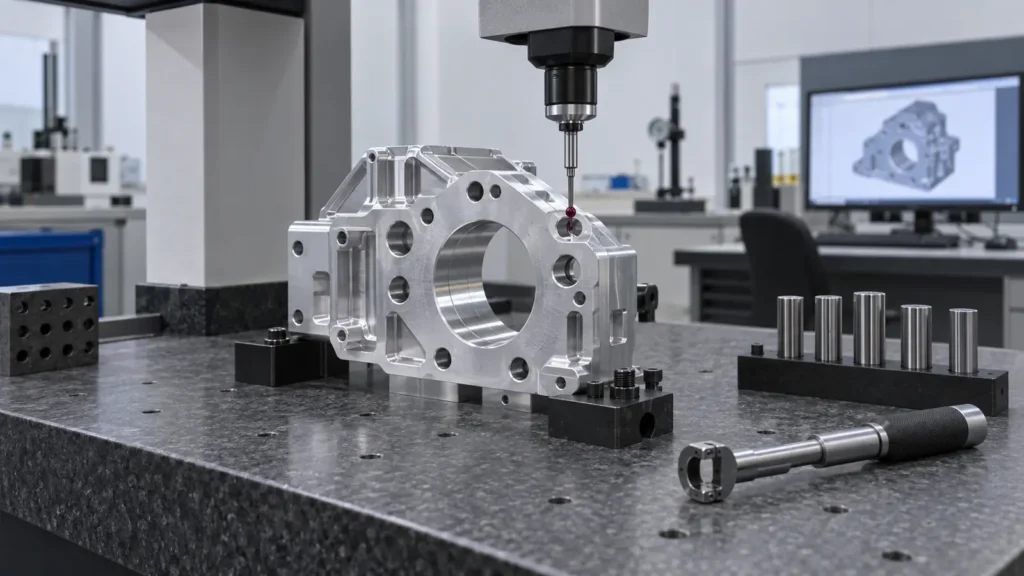
穴は正しい直径であっても、位置ずれ、傾き、テーパー、粗さ、浅すぎなどの理由で不合格となることがあります。検査はフィーチャコントロールフレームと嵌合機能に従うべきです。.
| 特性 | 重要な理由 | 考えられる検査 |
|---|---|---|
| 直径と嵌合 | すきま、干渉、シーリング、位置決め | ピンゲージ、ボアゲージ、マイクロメータ、またはCMM |
| 位置 | 組立位置合わせとボルトパターンの機能 | データム基準のCMMまたは座標検査 |
| 深さと底面 | ねじ係合またはファスナーすきま | デプスゲージ、プローブ、またはCMM |
穴は任意のエッジからだけでなく、部品のデータムとその嵌合フィーチャから測定してください。 CNC品質情報 レポートと測定要件の議論を支援できます。.
より良い穴のための設計上の選択
- 機能が許す限り、標準のドリル、リーマ、ねじサイズを使用してください。.
- 安定した入口面と十分なエッジ距離を確保してください。.
- 止まり穴の有効深さを全深さとは別に定義してください。.
- 必要でない限り、支持されていない薄肉壁の隣に厳しい穴を避けてください。.
- 穴がクリアランス、位置決め、軸受、シール、流体、ねじのいずれであるかを明記してください。.
- 内部フィーチャのバリ取りと清浄度を指定してください。.
これらの選択により、設計意図を弱めることなく、要件を製造、検査、伝達しやすくできます。.
RFQ情報
- 注記、データム、リビジョンを備えた最新の3Dモデルと2D図面。.
- 穴の種類、直径、深さ、はめあい、位置、方向、ねじ、表面要件。.
- 材料グレード、状態、厚さ、数量、試作または量産ステータス。.
- バリ取り、洗浄、圧力、漏れ、コーティング、組立要件。.
- 検査報告書、初品、サンプリング、トレーサビリティ、包装の期待事項。.
CNC穴加工のFAQ
ドリル加工、ボーリング加工、リーマ加工の違いは何ですか?
ドリル加工は初期の穴を形成し、ボーリング加工は穴を拡大または修正し、リーマ加工は制御された最終取り代を除去して寸法と表面状態を改善します。.
ドリル加工した穴にリーマ加工が必要になるのはどのような場合ですか?
最終寸法と仕上げが、ドリル加工の工程で確実に得られる以上に厳密な管理を必要とする場合に、リーマ加工を検討してください。.
深穴の精度はどのように維持されますか?
精度は、深さ比、工具の剛性、ガイド、クーラント、切りくず排出、機械の状態、材料、検査に依存します。.
穴が正しい寸法でも不合格になるのはなぜですか?
位置ずれ、傾き、テーパ、粗さ、浅すぎ、あるいはデータムや嵌合部との不整合が原因となる場合があります。.
止まり穴には何を指定すべきですか?
直径、有効深さと全深さ、底面の状態、ねじまたは嵌合、位置、面取り、バリの許容限度、清浄度、嵌合クリアランスを指定してください。.
効果的なCNC穴加工は、部品の機能から始まり、穴が意図どおりに組み立て、密封、位置決め、締結具の保持、または流体の流通を果たすという証拠で終わります。ドリル加工、仕上げ加工、バリ取り、洗浄、検査の各判断を分けて行うことで、単純な直径指示が困難な製造要件を覆い隠すことを防ぎます。.