
CNC用棒材では、部品に十分な加工代があり、素材表面や寸法のばらつきが除去される場合、熱間圧延材は妥当な出発点となり得ます。冷間仕上げ棒材は、その表面、真直度、または寸法状態が準備や段取り作業を削減できる場合に検討する価値があります。. “「冷間圧延」という言葉は検索でしばしば曖昧に使われますが、板・コイルの冷間圧延と、棒材の冷間引抜きまたは冷間仕上げは異なる製品ルートを指します。表現だけでなく、製品形態を指定してください。.
有用な比較は、どの鋼がより切削しやすいかという普遍的なランキングではありません。それは素材選定の判断です。つまり、どれだけの材料を除去する必要があるか、どの表面が機能面となるか、部品がどのように支持されるか、そして納入状態が不要な手直しや変形リスクなしに図面を満たせるかどうかです。.
まず板材の用語と棒材の用語を区別する
熱間圧延鋼板と冷間圧延鋼板は、加工と表面状態が異なる板材製品です。棒材では、比較対象となる購入上の議論は多くの場合、熱間圧延棒材対冷間仕上げ棒材であり、後者は冷間引抜き、切削・研磨、または熱間圧延後のその他の処理が施されることがあります。冷間仕上げ棒材は単に冷間圧延鋼板を棒状に切断したものではなく、処理経路と適用される製品規格が異なります。.
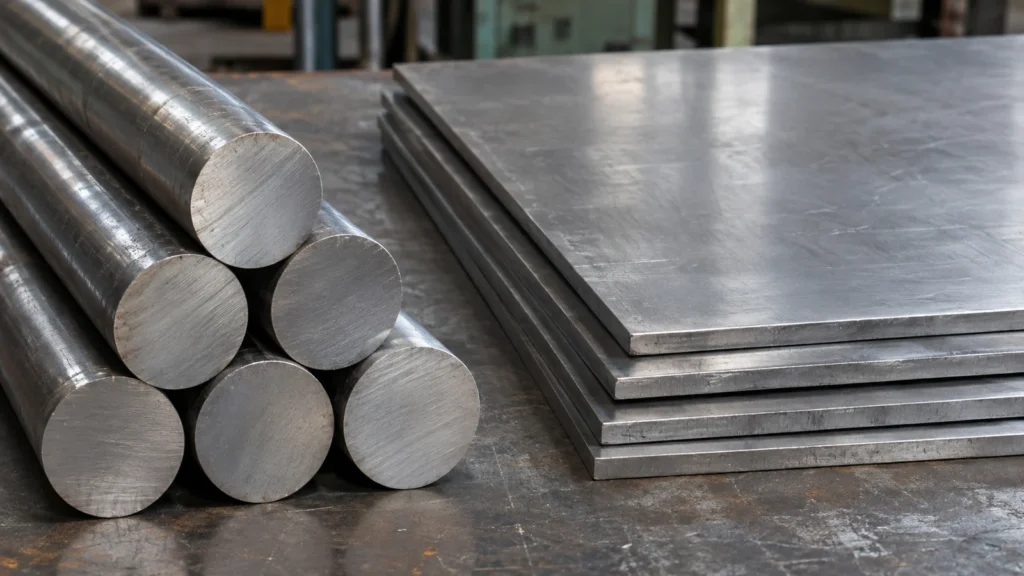
この区別は、図面や見積が板、ストリップ、棒材を特定せずに「冷間圧延」と記載している場合に重要です。どの製品形態と規格が意図されているかを確認してください。旋削シャフトの場合、必要な直径、真直度、表面状態、公差を備えた棒材規格の方が、曖昧な工程ラベルよりも有用です。Nucorの製品説明は熱間圧延棒材と冷間仕上げ棒材を区別し、棒材に施される追加の仕上げ処理について説明しています。.
出発素材が変えるもの
| 素材の検討事項 | 熱間圧延棒材が適する場合 | 冷間仕上げ棒材が適する場合 |
|---|---|---|
| 表面とスケール | 外層が除去され、図面は供給された表面状態を許容します。. | より清浄で一貫性のある開始表面は、準備作業を減らすか、直接的な位置決めを支援します。. |
| サイズと真直度 | 十分な最終取り代を保持しつつ、ばらつきを除去する余地があります。. | 素材サイズや真直度は、棒材供給、位置決め、またはニアネット加工に役立ちます。. |
| 材料除去 | 部品は十分に大きいため、素材経路は経済的であり、除去しろも許容範囲です。. | 素材除去時間の短縮や、長く細い素材の安定化には測定可能な価値があります。. |
| 最終要件 | 重要表面は完全に機械加工され、供給状態は材料仕様を満たしています。. | 供給状態は、定義された特性、公差、または製造工程に結び付けられています。. |
冷間仕上げは寸法の一貫性と表面外観を改善する可能性がありますが、その利点は棒材のサイズ範囲、状態、価格と比較する必要があります。熱間圧延材は、大きな除去量や余分な取り代が想定される形状に対して、より良い出発点を提供する場合があります。いずれの記述も、サプライヤーの実際の寸法公差や証明書に代わるものではありません。機械加工しろは、受け取った素材に対応し、すべての重要形状に十分な材料を残す必要があります。.
素材ルートが加工計画に与える影響
素材状態は、機械工が基準を設定し外層材料を除去する方法に影響します。スケール付着や不均一な表面は、素材を確実に位置決めする前に端面加工や旋削を必要とする場合があります。素材が冷間仕上げで既に目標サイズに近い場合、最初の段取りはより簡単になる可能性がありますが、供給状態が想定量を超えて変動すると、残りの取り代の許容度は低くなる可能性があります。公称素材サイズに基づいてプログラミングする前に、材料を確認してください。.
長い棒材の場合、真直度と切断長さは棒材供給と支持に影響する可能性があります。機械加工前の真直度の問題は、素材をクランプした後に振れや同心度の懸念となる可能性があります。板材やシート材の場合、平坦度、残留応力、材料除去の方向が、棒材特有の冷間仕上げの議論よりも重要です。見積もりを比較する前に素材形態を指定し、購買担当者と機械加工工場が同じ素材を価格設定できるようにしてください。.
被削性はグレードと状態に依存します。「冷間仕上げ」は、すべての工程で材料が自動的に切削しやすくなることを意味するものではありません。冷間加工は強度と硬さを変化させる可能性があり、応力除去や焼鈍は挙動をさらに変化させる可能性があります。実際のグレード、状態、サプライヤーのデータを比較してください。当サイトの 鋼材の概要 および 1018材料ページ グレードの文脈を参照するためのものであり、管理された在庫仕様の代替ではありません。.
非対称な除去が部品をどう変化させるかに注意する
大きな片側切削は、素材が熱間圧延で始まったか冷間仕上げで始まったかに関係なく、ブランクの動きを露呈させる可能性があります。片面から相当な部分を除去すると材料のバランスが変わり、残留応力が解放されることがあります。長い、薄い、または不均一な断面は、粗加工と仕上げの間で動く可能性があるため、工程には段階的な除去、適切な場合の休止期間、交互側面切削、または回復したデータムを参照する仕上げセットアップが必要になることがあります。.
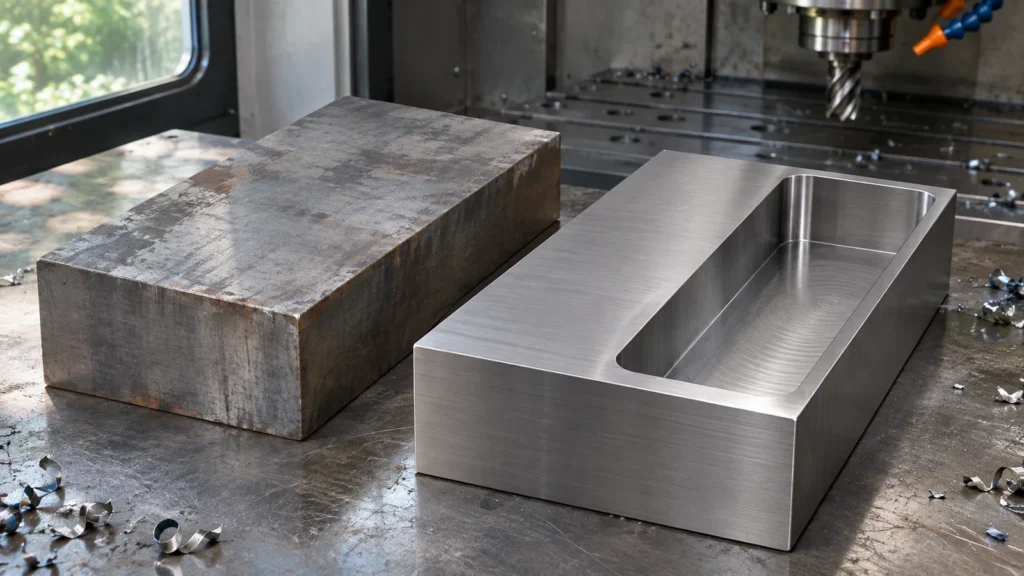
「冷間圧延」を安定性の保証として使用しないでください。真っ直ぐで寸法に近い棒材でも、激しい加工後に動くことがあり、熱間圧延ブランクでも、形状、取り代、およびプロセスがそれを支える場合には許容できる仕上げが可能です。平坦度、真直度、または振れの管理が機能する場合、測定段階と支持条件を定義してください。粗素材寸法は完成部品の公差とは別に保ってください。.
図面と見積を視野に入れて素材を選ぶ
- 棒材、板材、薄板、または帯材を特定し、該当する材料仕様を引用してください。.
- グレード、状態、公称寸法、許容公差、および表面要件を明記してください。.
- 受入素材から各完成データムおよびフィーチャまでの取り代(クリーンアップ代)を見積もってください。.
- 長いブランクの場合、送りやセットアップに影響する場合は真直度または端部条件を指定してください。.
- 相当な片側除去の場合、粗加工、データム回復、および加工後の検査の計画を含めてください。.
- 材料価格、準備、サイクルタイム、スクラップリスク、および入手性を総合的に比較してください。.
その状態と取り代が加工工程に適する場合は熱間圧延素材を選択してください。より厳しい初期形状や表面が実際のプロセス負担を軽減できる場合は冷間仕上げ棒材を選択してください。発注書には製品形態と受入条件を明確に記載し、供給された素材が機械に到達する前に確認できるようにしてください。.