
Die Tantal-Bearbeitung sollte anhand der genauen Legierungsgüte und des gelieferten Zustands geplant werden, nicht anhand eines allgemeinen Rezepts für Refraktärmetalle. Das duktile, adhäsive Schneidverhalten des Metalls kann hohe Kräfte, dicke fließende Späne und eine aufgerissene Oberfläche erzeugen, wenn die Werkzeug-Werkstück-Grenzfläche instabil ist; veröffentlichte Forschung beschreibt erhebliche Herausforderungen bei Spanfluss und Oberflächenqualität. Das macht eine scharfe Schneide, sichere Werkstückaufnahme, kontrollierte Kühlmittelanwendung und einen realistischen Prüfplan zum Kern des Prozesses. Eine Parametertabelle einer anderen Legierungsgüte, Produktform oder Maschine ist keine Freigabespezifikation.
Bevor ein teurer Rohling eingesetzt wird, sollten Zeichnung, Materialzertifikat und Fertigungsroute aufeinander abgestimmt werden. Die entscheidende Frage ist, ob die fertige Geometrie und Oberfläche aus dem für den Auftrag gelieferten spezifischen Ausgangszustand hergestellt und verifiziert werden kann.
Das Material vor der Wahl des Schnitts festlegen
Bestätigen, ob der Auftrag kommerziell reines Tantal oder eine benannte Legierung verlangt, und die zutreffende Materialspezifikation, Produktform, Größe und Zustand angeben. Ein Blech und ein Stab können unterschiedliche Verarbeitungshistorien aufweisen und unterschiedliche Probleme bei der Bearbeitungsunterstützung verursachen. Wenn die Zeichnung von Chemie, mechanischen Eigenschaften, Reinheit oder Rückverfolgbarkeit abhängt, ist das erforderliche Zertifikat anzugeben und mit der gelieferten Schmelze oder Charge zu verknüpfen.
Ebenso sind die Einsatzumgebung des Teils sowie etwaige Sauberkeits- oder Kontaminationskontrollen zu definieren. Tantal wird für anspruchsvolle Korrosions- und Temperaturanwendungen ausgewählt, doch die Eignung einer bestimmten Legierungsgüte hängt vom tatsächlichen Medium, der Temperatur und dem Design ab. Die Übersicht über Hochtemperaturwerkstoffe und Seite zu korrosionsbeständigen Materialien der Website bietet einen breiten Auswahlkontext, keine chemische Kompatibilitätsfreigabe.
Warum Tantal verschmieren, aufreißen oder das Werkzeug zusetzen kann
Forschung zum Schneiden von Tantal berichtet über dicke Späne, große Schnittkräfte und schlechte Oberflächenqualität im Zusammenhang mit komplexem plastischem Fließen. In der Praxis kann ein Werkzeug, das reibt oder seine Schneide verliert, Wärme und Materialanhaftung an der Grenzfläche verschlimmern. Ein Oberflächenriss ist daher ein Prozesssignal, nicht bloß ein kosmetischer Defekt. Unterscheiden Sie eine Aufbauschicht auf dem Werkzeug von einem auf das Bauteil übertragenen Schaden, und prüfen Sie, ob sich Defekte bei einer bestimmten Vorschubrichtung, Ecke oder unterbrochenen Kontur wiederholen.
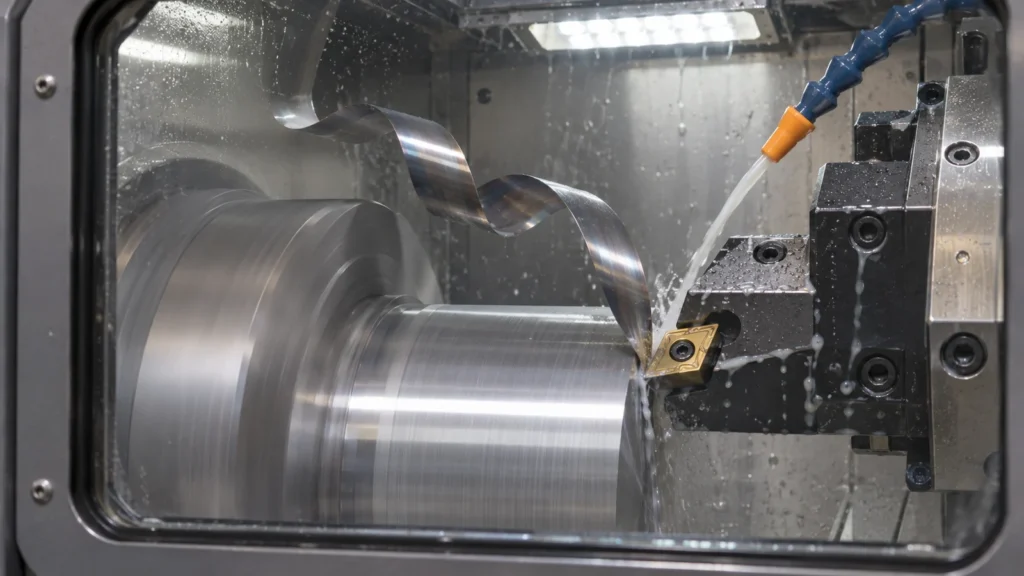
Fertigungsanmerkungen von Lieferanten empfehlen häufig Schmierung und Beachtung des Werkzeugzustands, doch die Empfehlungen variieren je nach Legierungsgüte und Arbeitsgang. Bestätigen Sie Kühlmittelverträglichkeit, Filtration, Sauberkeit und Entsorgungsanforderungen mit den Material- und Fluidlieferanten. Übernehmen Sie keine alte Schnittgeschwindigkeitstabelle, ohne deren Werkzeuggeometrie, Ausgangszustand und Versuchsaufbau abzugleichen.
| Prozessbeobachtung | Mögliche Ursache zur Untersuchung | Kontrolle oder Nachweis |
|---|---|---|
| Verschleppte oder ausgerissene Oberfläche | Reibung, Adhäsion oder eine verschlissene Schneide | Schneidkante prüfen; Eingriff und Kühlmittelzufuhr überprüfen |
| Hohe oder instabile Belastung | Dicker Spanfluss, unterbrochener Schnitt oder schwache Abstützung | Aufspannsteifigkeit, Aufmaß und Merkmalsreihenfolge prüfen |
| Örtliche Kratzer | Spanwiederschneiden, Handhabung oder eingeschlossene Partikel an der Schnittstelle | Spanabfuhr, Reinigung und Teilehandhabung überprüfen |
| Veränderung nach dem Entspannen | Zwangs- oder Spannungsabbau | Messungen im gespannten und freien Zustand beim Erstmuster vergleichen |
Die Route auf Abstützung und Zugänglichkeit ausrichten
Beginnen Sie mit der Erfassung der Bezugsflächen, dünnen Wände, tiefen Merkmale und jeder Oberfläche, die nicht markiert werden kann. Wählen Sie eine Reihenfolge, die das Teil in der Nähe des aktiven Schnitts abstützt und vermeidet, eine fragile Kante zu früh ungestützt zu lassen. Bei einer Platte wechseln Sie die Materialentfernung ab oder erhalten einen temporären Steg, wo die Geometrie es zulässt; bei einem Drehteil halten Sie den Überhang kontrolliert, während sich Durchmesser und Steifigkeit ändern. Dies sind Planungsprinzipien, kein Ersatz für eine auftragsspezifische Vorrichtung und Prozesserprobung.
Reservieren Sie Material für einen kontinuierlichen Schlichtdurchgang und halten Sie den Pfad des Schlichtwerkzeugs nach Möglichkeit von gratgefährdeten Ausläufen fern. Wo der Werkzeugzugang einen unterbrochenen Schnitt erzwingt, behandeln Sie dies in der Erstmusterprüfung, statt eine pauschale Parameterreduzierung über das gesamte Programm anzuwenden. Dokumentieren Sie genehmigte Änderungen an Werkzeug, Kühlmittel und Ablauf, damit der abgenommene Prozess wiederholbar ist.
Oberflächenintegrität und Sauberkeit schützen
Bei einer kritischen Dichtungs-, korrosionsbeanspruchten oder ermüdungsempfindlichen Oberfläche sollte die Zeichnung angeben, was kontrolliert werden muss und wie es geprüft wird. “Glatt” ist kein messbares Abnahmekriterium. Geben Sie den relevanten Rauheitsparameter und die Messrichtung nur an, wenn der Designverantwortliche sie gewählt hat; fügen Sie Geometrie, Grenzwellenlänge oder Instrumentenmethode hinzu, wo dies nötig ist, um Ergebnisse vergleichbar zu machen. Ergänzen Sie eine visuelle oder andere genehmigte Prüfung auf Risse, eingebettete Fremdkörper und Kantenschäden, falls diese die Funktion beeinträchtigen können.
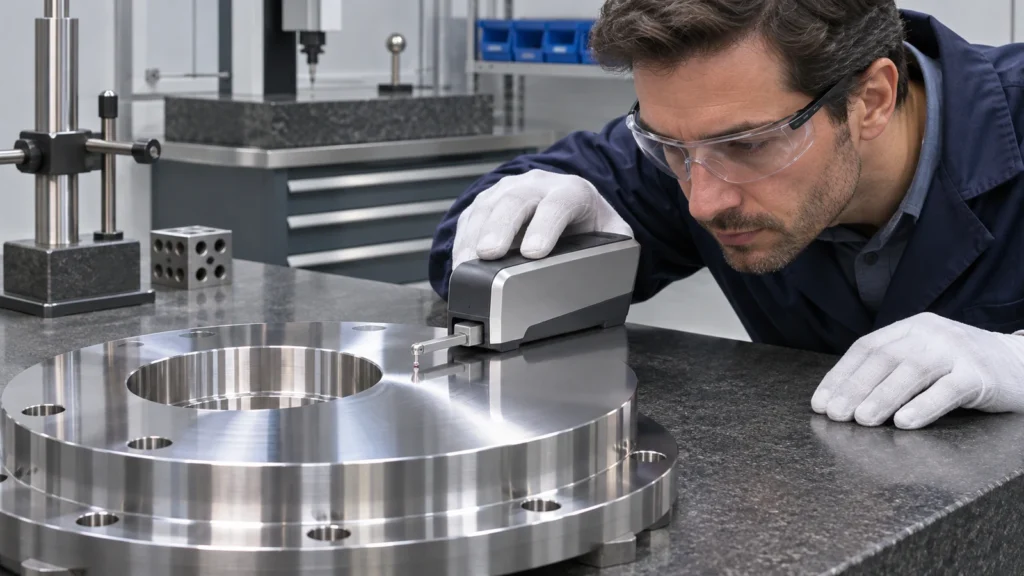
Verhindern Sie, dass Kühlmittelrückstände und Werkstattverunreinigungen zu einem nachgelagerten Problem werden. Definieren Sie Reinigungs- und Verpackungserwartungen, wenn das Teil in eine kontrollierte Montage oder einen chemischen Einsatz gelangen soll. Die CNC-Frässeite beschreibt die Prozesskategorie; bestätigen Sie die tatsächliche Tantallegierung, Größe und Prüfanforderungen während der Angebotserstellung, statt anzunehmen, dass eine allgemeine Fähigkeitserklärung diese abdeckt.
Das Teil gegen eine definierte Grenze verifizieren
Messen Sie kritische Merkmale, nachdem das Teil aus der Vorrichtung gelöst und im vereinbarten Prüfzustand ist. Bei dünnen oder asymmetrischen Teilen können Erstmessungen in Zwischenschritten eine Bewegung aufdecken, bevor das endgültige Aufmaß entfernt wird. Halten Sie das Bezugssystem konsistent mit der Zeichnung und legen Sie fest, ob ein Maß vor oder nach einem Reinigungs- oder Finish-Vorgang geprüft wird.
Die Abnahme sollte Materialidentität, Maße, funktionalen Oberflächenzustand und erforderliche Aufzeichnungen miteinander verknüpfen. Wenn ein Fehler auftritt, holen Sie eine technische Entscheidung ein, statt ihn ohne Genehmigung wegzupolieren oder zu verschleifen. Das bewahrt Nachweise über den Prozess und vermeidet, die von der Zeichnung kontrollierte Geometrie zu verändern.
Eine praktische Checkliste für Tantal-Anfragen
- Exakte Sorte/Legierung, Produktform, Zustand, Spezifikation und Zertifikatsumfang.
- Teileumhüllung, dünne Wände, tiefe Merkmale, Bezugssystem und kritische Oberflächen.
- Erforderlicher Oberflächenfinish-Parameter, Messrichtung und Verfahren zur Fehlerabnahme.
- Kühlmittel-, Reinigungs-, Kontaminations- und Verpackungsbeschränkungen, falls vorhanden.
- Erstmuster-, Rückverfolgbarkeits- und Prüflieferergebnisse nach der Bearbeitung.
Diese Informationen ermöglichen es dem Lieferanten, Prozessrisiken zu erkennen, bevor Material gebunden wird, und halten die abgenommenen Anforderungen an das gelieferte Material und das fertige Teil gebunden.