
A usinagem de tântalo deve ser planejada a partir do grau exato e da condição de fornecimento, e não a partir de uma receita genérica para metais refratários. O comportamento de corte dúctil e adesivo do metal pode produzir forças elevadas, cavacos espessos e fluentes, e uma superfície rasgada quando a interface ferramenta-peça é instável; pesquisas publicadas descrevem desafios severos de fluxo de cavacos e qualidade superficial. Isso torna o fio afiado, a fixação segura da peça, a prática controlada de refrigerante e um plano de inspeção realista centrais para o processo. Uma tabela de parâmetros de outro grau, forma de produto ou máquina não é uma especificação de liberação.
Antes de comprometer um blank caro, alinhe o desenho, o certificado do material e a rota de fabricação. A decisão chave é se a geometria acabada e a superfície podem ser produzidas e verificadas a partir da condição específica do estoque fornecido para o trabalho.
Especifique o material antes de escolher o corte
Confirme se o pedido exige tântalo comercialmente puro ou uma liga nomeada, e identifique a especificação de material aplicável, forma do produto, tamanho e condição. Uma chapa e uma barra podem ter históricos de trabalho diferentes e criar problemas diferentes de suporte à usinagem. Se o desenho depende de química, propriedades mecânicas, pureza ou rastreabilidade, declare o certificado exigido e vincule-o ao heat ou lote entregue.
Também defina o ambiente de serviço da peça e quaisquer controles de limpeza ou contaminação. O tântalo é selecionado para aplicações exigentes de corrosão e temperatura, mas a adequação de um determinado grau depende do meio real, da temperatura e do projeto. A página de visão geral de materiais de alta temperatura quanto a materiais resistentes à corrosão do site fornece contexto amplo de seleção, não uma aprovação de compatibilidade química.
Por que o tântalo pode manchar, rasgar ou carregar a ferramenta
Pesquisas sobre corte de tântalo relatam cavacos espessos, grandes forças de corte e má qualidade superficial associadas a fluxo plástico complexo. Na prática, uma ferramenta que atrita ou perde o fio pode piorar o calor e a adesão de material na interface. Um rasgo na superfície é, portanto, um sinal de processo, não apenas um defeito cosmético. Distinga um depósito aderido na ferramenta de danos transferidos ao componente, e inspecione se os defeitos se repetem em uma direção de avanço, canto ou recurso interrompido específico.
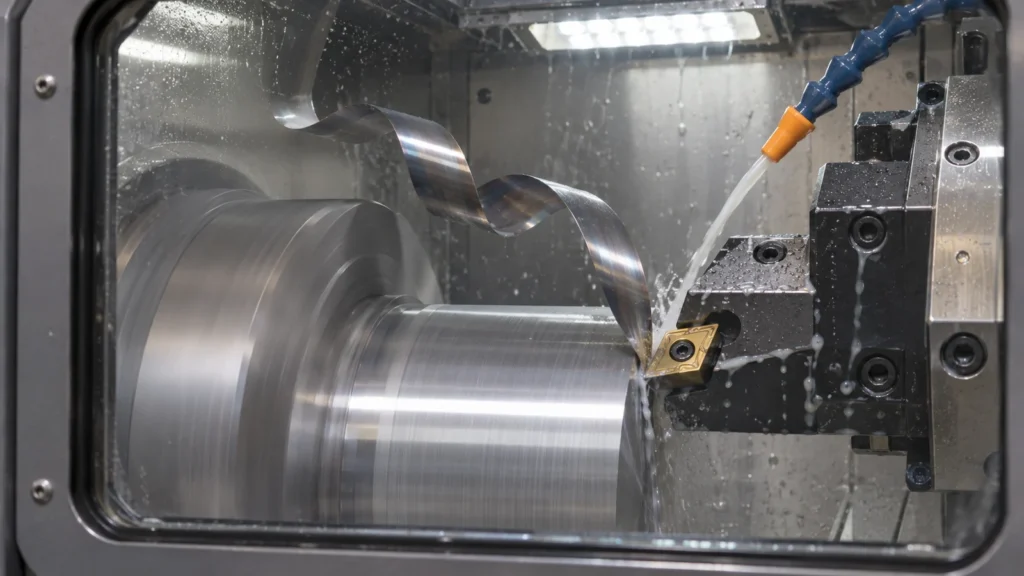
Notas de fabricação de fornecedores frequentemente recomendam lubrificação e atenção à condição da ferramenta, mas as recomendações variam com o grau e a operação. Confirme a compatibilidade do refrigerante, a filtragem, a limpeza e os requisitos de descarte com os fornecedores de material e fluido. Não copie um gráfico legado de velocidade de corte sem corresponder à sua geometria de ferramenta, condição de estoque e configuração de teste.
| Observação do processo | Possível causa a investigar | Controle ou evidência |
|---|---|---|
| Acabamento arrastado ou rasgado | Atrito, aderência ou aresta desgastada | Inspecionar a aresta da ferramenta; revisar engajamento e fornecimento de refrigerante |
| Carga alta ou instável | Fluxo de cavaco espesso, corte interrompido ou suporte fraco | Verificar rigidez da montagem, sobremetal e sequência de recursos |
| Riscos localizados | Recorte de cavaco, manuseio ou detritos presos na interface | Revisar trajetória do cavaco, limpeza e manuseio da peça |
| Variação após desaperto | Liberação de restrição ou tensão | Comparar medições no estado fixado e livre durante a primeira peça |
Construa a rota em torno de suporte e acesso
Comece mapeando as superfícies de referência, paredes finas, recursos profundos e qualquer superfície que não possa ser marcada. Escolha uma sequência que apoie a peça próxima ao corte ativo e evite deixar uma borda frágil sem suporte cedo demais. Em uma placa, alterne a remoção ou preserve uma ponte temporária onde a geometria permitir; em uma peça torneada, mantenha o balanço controlado à medida que o diâmetro e a rigidez mudam. Estes são princípios de planejamento, não um substituto para um dispositivo e um ensaio de processo específicos do trabalho.
Reserve material para um passe de acabamento contínuo e mantenha a trajetória da ferramenta de acabamento longe de saídas propensas a rebarbas quando possível. Onde o acesso da ferramenta forçar um corte interrompido, trate isso na revisão da primeira peça em vez de aplicar uma redução genérica de parâmetros em todo o programa. Documente as alterações aprovadas de ferramenta, refrigerante e sequência para que o processo aceito possa ser repetido.
Proteja a integridade e a limpeza da superfície
Para uma superfície crítica de vedação, de serviço corrosivo ou sensível à fadiga, o desenho deve indicar o que deve ser controlado e como será verificado. “Liso” não é um critério de aceitação mensurável. Especifique o parâmetro de rugosidade relevante e a direção de medição somente quando o responsável pelo projeto os tiver escolhido; inclua geometria, cutoff ou método de instrumento quando necessário para tornar os resultados comparáveis. Adicione uma inspeção visual ou outra inspeção aprovada para rasgos, detritos incrustados e danos nas bordas, caso estes possam afetar a função.
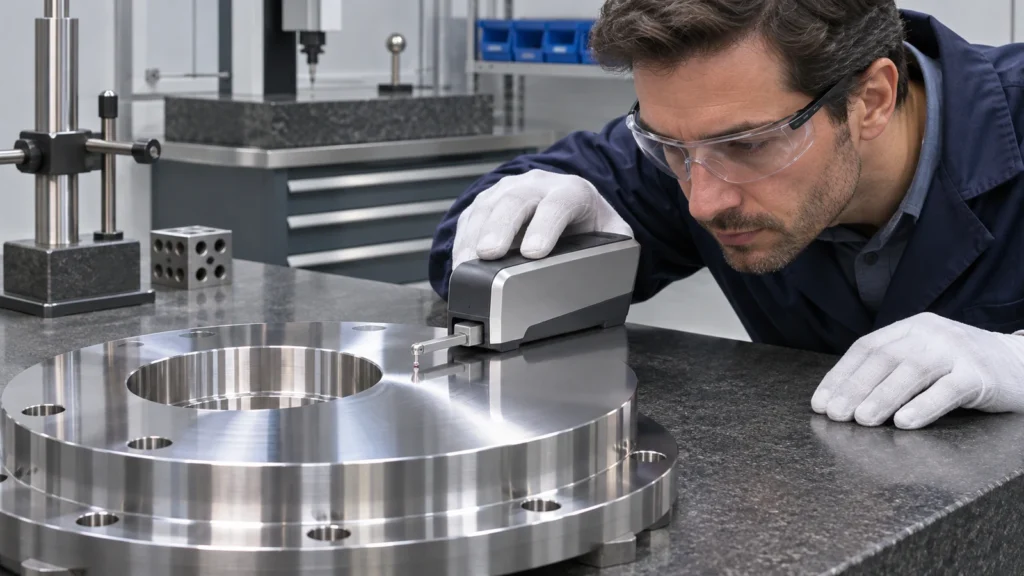
Evite que resíduos de refrigerante e contaminação do ambiente se tornem um problema a jusante. Defina as expectativas de limpeza e embalagem quando a peça for entrar em uma montagem controlada ou em serviço químico. O página de fresamento CNC descreve a categoria do processo; confirme o grau real de tântalo, o tamanho e os requisitos de inspeção durante a cotação, em vez de presumir que uma declaração genérica de capacidade os cobre.
Verifique a peça contra um limite definido
Meça os recursos críticos após a peça ser liberada do dispositivo e na condição de inspeção acordada. Para peças finas ou assimétricas, medições da primeira peça em etapas intermediárias podem revelar movimentação antes da remoção do material final. Mantenha o esquema de referência consistente com o desenho e identifique se uma dimensão é verificada antes ou depois de qualquer operação de limpeza ou acabamento.
A aceitação deve vincular a identidade do material, as dimensões, a condição funcional da superfície e os registros exigidos. Se surgir uma falha, obtenha uma disposição de engenharia em vez de poli-la ou misturá-la sem autorização. Isso preserva as evidências sobre o processo e evita alterar a geometria que o desenho controla.
Uma lista de verificação prática de RFQ para tântalo
- Grau/liga exato, forma do produto, condição, especificação e escopo do certificado.
- Envelope da peça, paredes finas, recursos profundos, esquema de referência e superfícies críticas.
- Parâmetro de acabamento superficial exigido, direção de medição e método de aceitação de defeitos.
- Restrições de refrigerante, limpeza, contaminação e embalagem, se houver.
- Entregáveis de primeira peça, rastreabilidade e inspeção pós-usinagem.
Essas informações permitem que o fornecedor identifique o risco do processo antes do comprometimento do material e mantêm os requisitos aceitos vinculados ao material entregue e à peça acabada.