
L'usinage du tantale doit être planifié à partir de la nuance exacte et de l'état de livraison, et non à partir d'une recette générique pour métaux réfractaires. Le comportement de coupe ductile et adhésif du métal peut produire des efforts élevés, des copeaux épais et fluides, ainsi qu'une surface arrachée lorsque l'interface outil-pièce est instable ; des recherches publiées décrivent des difficultés sévères d'écoulement des copeaux et de qualité de surface. Cela rend indispensables un tranchant vif, un maintien sûr de la pièce, une pratique contrôlée du liquide de refroidissement et un plan d'inspection réaliste. Un tableau de paramètres issu d'une autre nuance, d'une autre forme de produit ou d'une autre machine ne constitue pas une spécification de libération.
Avant d'engager une ébauche coûteuse, alignez le plan, le certificat matière et la gamme de fabrication. La décision clé est de savoir si la géométrie et la surface finies peuvent être produites et vérifiées à partir de l'état de stock spécifique fourni pour le travail.
Spécifier la matière avant de choisir la coupe
Confirmez si la commande exige du tantale commercialement pur ou un alliage nommé, et identifiez la spécification matière applicable, la forme du produit, la taille et l'état. Une plaque et une barre peuvent avoir des historiques de fabrication différents et créer des problèmes de support d'usinage différents. Si le plan dépend de la chimie, des propriétés mécaniques, de la pureté ou de la traçabilité, indiquez le certificat requis et liez-le au coulée ou au lot livré.
Définissez également l'environnement de service de la pièce ainsi que tout contrôle de propreté ou de contamination. Le tantale est choisi pour des applications exigeantes en corrosion et en température, mais l'adéquation d'une nuance particulière dépend du milieu réel, de la température et de la conception. La page vue d'ensemble des matériaux haute température et matériaux résistants à la corrosion du site fournit un contexte de sélection général, et non une approbation de compatibilité chimique.
Pourquoi le tantale peut barbouiller, arracher ou charger l'outil
Les recherches sur la coupe du tantale rapportent des copeaux épais, des efforts de coupe importants et une mauvaise qualité de surface associés à un écoulement plastique complexe. En pratique, un outil qui frotte ou perd son tranchant peut aggraver la chaleur et l'adhésion de matière à l'interface. Un arrachement de surface est donc un signal de procédé, et pas seulement un défaut cosmétique. Distinguez un dépôt rapporté sur l'outil d'un dommage transféré à la pièce, et vérifiez si les défauts se répètent selon une direction d'avance, un coin ou une caractéristique interrompue spécifiques.
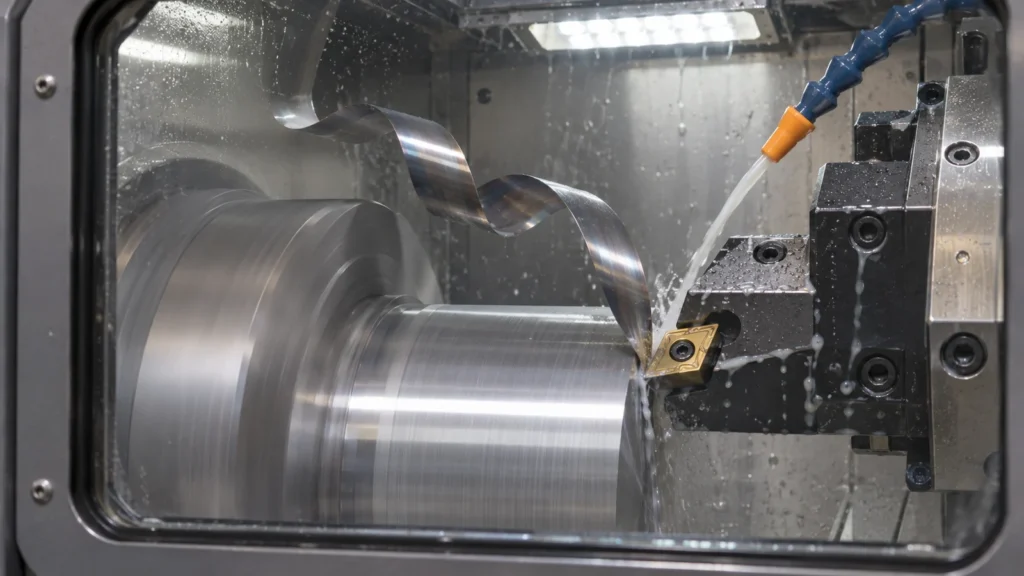
Les notes de fabrication des fournisseurs recommandent souvent la lubrification et une attention à l'état de l'outil, mais les recommandations varient selon la nuance et l'opération. Confirmez la compatibilité du liquide de refroidissement, la filtration, la propreté et les exigences d'élimination avec les fournisseurs de matière et de fluide. Ne copiez pas un ancien tableau de vitesses de coupe sans faire correspondre sa géométrie d'outil, son état de stock et sa configuration d'essai.
| Observation du processus | Cause possible à examiner | Contrôle ou preuve |
|---|---|---|
| Finition arrachée ou déchirée | Frottement, adhérence ou arête usée | Inspecter l'arête de l'outil ; vérifier l'engagement et l'apport de liquide de refroidissement |
| Charge élevée ou instable | Écoulement de copeaux épais, coupe interrompue ou support faible | Vérifier la rigidité du montage, la surépaisseur de matière et la séquence des opérations |
| Rayures localisées | Recoupe des copeaux, manutention ou débris piégés à l'interface | Examiner le trajet des copeaux, le nettoyage et la manutention des pièces |
| Variation après débridage | Libération de contraintes ou de tensions | Comparer les mesures en état bridé et libre lors de la première pièce |
Construire la gamme autour du support et de l'accès
Commencez par cartographier les surfaces de référence, les parois minces, les formes profondes et toute surface qui ne peut pas être marquée. Choisissez une séquence qui soutient la pièce près de la coupe active et évite de laisser une arête fragile non soutenue trop tôt. Sur une plaque, alternez l'enlèvement ou conservez une nervure temporaire là où la géométrie le permet ; sur une pièce tournée, maintenez le porte-à-faux sous contrôle à mesure que le diamètre et la rigidité changent. Ce sont des principes de planification, et non un substitut à un montage et à un essai de procédé spécifiques au travail.
Réservez de la matière pour une passe de finition continue et éloignez autant que possible la trajectoire de l'outil de finition des sorties sujettes aux bavures. Lorsque l'accès de l'outil impose une coupe interrompue, traitez ce point lors de la revue de la première pièce au lieu d'appliquer une réduction générique des paramètres sur l'ensemble du programme. Documentez les changements approuvés d'outil, de liquide de refroidissement et de séquence afin que le procédé accepté puisse être répété.
Protéger l'intégrité et la propreté de la surface
Pour une surface critique d'étanchéité, en service corrosif ou sensible à la fatigue, le plan doit indiquer ce qui doit être contrôlé et comment cela sera vérifié. “ Lisse ” n'est pas un critère d'acceptation mesurable. Spécifiez le paramètre de rugosité pertinent et la direction de mesure uniquement lorsque le responsable de la conception les a choisis ; incluez la géométrie, la longueur de coupure ou la méthode instrumentale lorsque cela est nécessaire pour rendre les résultats comparables. Ajoutez une inspection visuelle ou autre inspection approuvée pour les déchirures, les débris incrustés et les dommages aux arêtes si ceux-ci peuvent affecter la fonction.
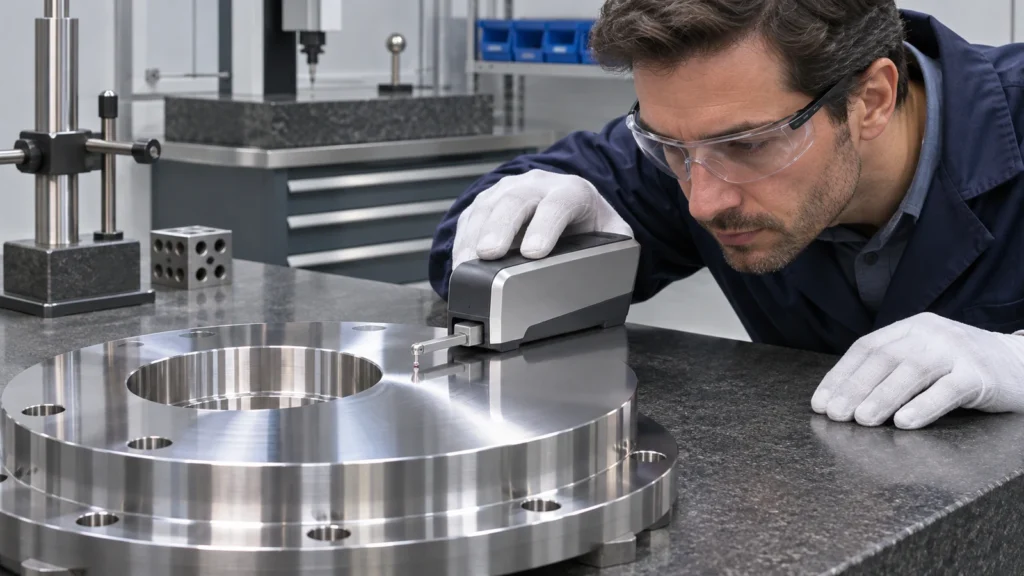
Empêchez les résidus de liquide de refroidissement et la contamination de l'atelier de devenir un problème en aval. Définissez les attentes en matière de nettoyage et d'emballage lorsque la pièce entrera dans un assemblage contrôlé ou un service chimique. Le page de fraisage CNC décrit la catégorie de procédé ; confirmez la nuance réelle de tantale, la taille et les exigences d'inspection lors du devis plutôt que de supposer qu'une déclaration de capacité générique les couvre.
Vérifier la pièce par rapport à une limite définie
Mesurez les caractéristiques critiques après avoir libéré la pièce du montage et dans les conditions d'inspection convenues. Pour les pièces minces ou asymétriques, les mesures de première pièce aux étapes intermédiaires peuvent révéler un mouvement avant l'enlèvement de la matière finale. Maintenez le schéma de référence cohérent avec le plan et identifiez si une dimension est vérifiée avant ou après toute opération de nettoyage ou de finition.
L'acceptation doit relier l'identité de la matière, les dimensions, l'état fonctionnel de la surface et les enregistrements requis. Si un défaut apparaît, obtenez une décision d'ingénierie plutôt que de le polir ou de le mélanger sans autorisation. Cela préserve les preuves concernant le procédé et évite de modifier la géométrie que le plan contrôle.
Une liste de contrôle pratique pour une demande de prix de tantale
- Nuance/allliage exact, forme du produit, état, spécification et portée du certificat.
- Encombrement de la pièce, parois minces, formes profondes, schéma de référence et surfaces critiques.
- Paramètre de finition de surface requis, direction de mesure et méthode d'acceptation des défauts.
- Restrictions relatives au liquide de refroidissement, au nettoyage, à la contamination et à l'emballage, le cas échéant.
- Livrables de première pièce, de traçabilité et d'inspection après usinage.
Ces informations permettent au fournisseur d'identifier les risques de procédé avant l'engagement de la matière et maintiennent les exigences acceptées liées à la matière livrée et à la pièce finie.