
Обработку тантала следует планировать исходя из точной марки и состояния поставки, а не из универсального рецепта для тугоплавких металлов. Пластичное, адгезионное поведение металла при резании может вызывать высокие усилия, толстую текущую стружку и разрывы поверхности при нестабильном контакте инструмента и заготовки; опубликованные исследования описывают серьёзные проблемы со стружкоотводом и качеством поверхности. Поэтому острая кромка, надёжное закрепление заготовки, контролируемая практика применения СОЖ и реалистичный план контроля являются центральными для процесса. Таблица режимов от другой марки, формы продукта или станка не является спецификацией для выпуска.
Прежде чем запускать в работу дорогостоящую заготовку, согласуйте чертёж, сертификат материала и технологический маршрут. Ключевое решение — можно ли изготовить и проверить готовую геометрию и поверхность из конкретного состояния заготовки, поставленной для данной работы.
Определите материал до выбора режима резания
Подтвердите, требуется ли по заказу коммерчески чистый тантал или именованный сплав, и определите применимую спецификацию материала, форму продукта, размер и состояние. Плита и пруток могут иметь различную историю обработки и создавать разные проблемы с поддержкой при механической обработке. Если чертёж зависит от химического состава, механических свойств, чистоты или прослеживаемости, укажите требуемый сертификат и привяжите его к поставленной плавке или партии.
Также определите условия эксплуатации детали и любые требования к чистоте или контролю загрязнений. Тантал выбирают для ответственных применений в условиях коррозии и высоких температур, но пригодность конкретной марки зависит от фактической среды, температуры и конструкции. Страница сайта по Обзор жаропрочных материалов и коррозионностойким материалам даёт общий контекст выбора, а не подтверждение химической совместимости.
Почему тантал может намазываться, рваться или налипать на инструмент
Исследования резания тантала сообщают о толстой стружке, больших силах резания и низком качестве поверхности, связанных со сложным пластическим течением. На практике инструмент, который трётся или теряет кромку, может усиливать нагрев и адгезию материала на контактной поверхности. Поэтому разрыв поверхности — это сигнал процесса, а не просто косметический дефект. Отличайте наросты на инструменте от повреждений, перенесённых на деталь, и проверяйте, повторяются ли дефекты при определённом направлении подачи, в углу или на прерывистом элементе.
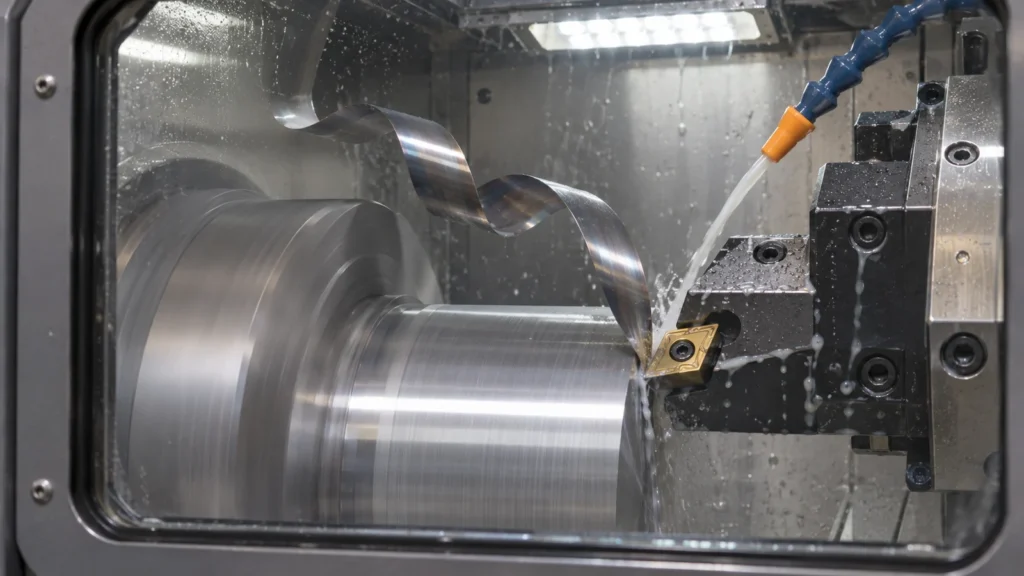
Производственные примечания поставщиков часто рекомендуют смазку и контроль состояния инструмента, но рекомендации различаются в зависимости от марки и операции. Подтвердите совместимость СОЖ, требования к фильтрации, чистоте и утилизации у поставщиков материала и жидкости. Не копируйте устаревшую таблицу скоростей резания, не сопоставив её геометрию инструмента, состояние заготовки и условия испытаний.
| Наблюдение за процессом | Возможная причина для проверки | Контроль или подтверждение |
|---|---|---|
| Задиры или разрывы обработанной поверхности | Трение, адгезия или износ кромки | Осмотрите кромку инструмента; проверьте зону контакта и подачу СОЖ |
| Высокая или нестабильная нагрузка | Интенсивный отвод стружки, прерывистое резание или недостаточная жёсткость опоры | Проверьте жёсткость системы, припуск и последовательность обработки элементов |
| Локальные царапины | Повторное резание стружки, грубое обращение или загрязнения в зоне контакта | Проверьте путь отвода стружки, очистку и обращение с деталью |
| Изменение размеров после разжатия | Снятие закрепления или релаксация напряжений | Сравните измерения в зажатом и свободном состоянии при обработке первой детали |
Стройте маршрут вокруг поддержки и доступа
Начните с картографирования базовых поверхностей, тонких стенок, глубоких элементов и любой поверхности, которую нельзя маркировать. Выберите последовательность, которая поддерживает деталь вблизи активного реза и не оставляет хрупкую кромку без поддержки слишком рано. На пластине чередуйте удаление материала или сохраняйте временную перемычку там, где это позволяет геометрия; на точеной детали держите свес под контролем по мере изменения диаметра и жесткости. Это принципы планирования, а не замена приспособления и технологической пробы для конкретной работы.
Оставьте припуск для непрерывного чистового прохода и по возможности держите траекторию чистового инструмента вдали от выходов, склонных к образованию заусенцев. Там, где доступ инструмента вынуждает к прерывистому резу, решайте это при рассмотрении первой детали, а не применяйте общее снижение параметров по всей программе. Документируйте утвержденные изменения инструмента, СОЖ и последовательности, чтобы принятый процесс можно было воспроизвести.
Обеспечьте целостность и чистоту поверхности
Для критической уплотнительной поверхности, поверхности в коррозионной среде или чувствительной к усталости поверхности чертеж должен указывать, что должно контролироваться и как это будет проверяться. “Гладкая” не является измеримым критерием приемки. Указывайте соответствующий параметр шероховатости и направление измерения только тогда, когда их выбрал владелец конструкции; включайте геометрию, отсечку или метод прибора там, где это необходимо для сопоставимости результатов. Добавьте визуальный или иной утвержденный контроль на разрывы, внедренные загрязнения и повреждения кромок, если они могут повлиять на функционирование.
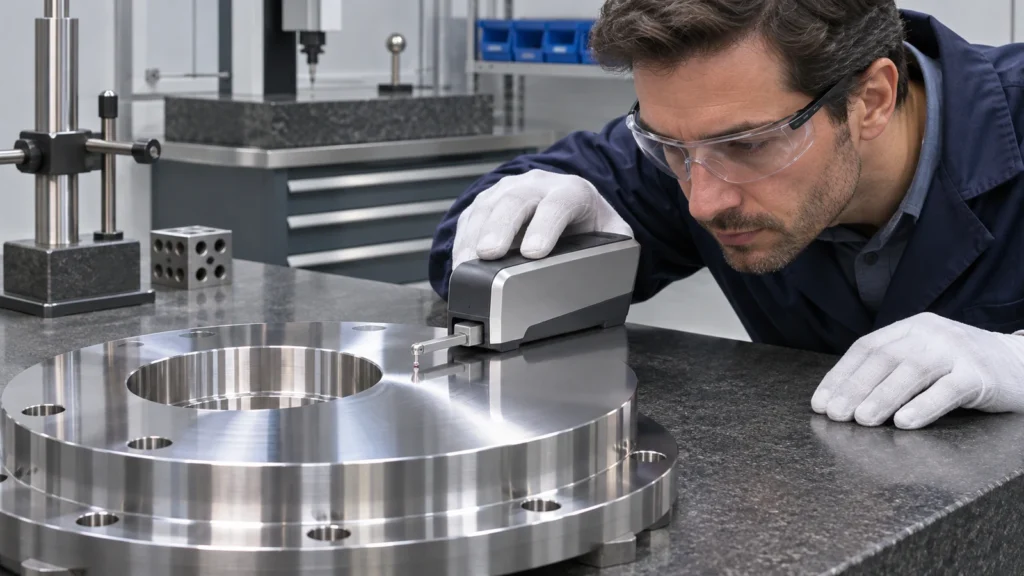
Не допускайте, чтобы остатки СОЖ и загрязнения цеха становились проблемой на последующих этапах. Определите требования к очистке и упаковке, когда деталь будет поступать в контролируемую сборку или химическую службу. странице ЧПУ-фрезерования описывает категорию процесса; подтвердите фактическую марку тантала, размер и требования к контролю при котировке, а не предполагайте, что общее заявление о возможностях их охватывает.
Проверяйте деталь по установленным границам
Измеряйте критические элементы после освобождения детали из приспособления и в согласованном состоянии для контроля. Для тонких или асимметричных деталей измерения первой детали на промежуточных этапах могут выявить перемещение до удаления окончательного припуска. Держите схему базирования согласованной с чертежом и указывайте, проверяется ли размер до или после любой операции очистки или отделки.
Приемка должна связывать воедино идентичность материала, размеры, состояние функциональной поверхности и требуемые записи. Если обнаруживается дефект, получите инженерное решение, а не полируйте или зашлифовывайте его без разрешения. Это сохраняет свидетельства о процессе и избегает изменения геометрии, которую контролирует чертеж.
Практический чек-лист для запроса предложения по танталу
- Точная марка/сплав, форма продукта, состояние, спецификация и область действия сертификата.
- Габариты детали, тонкие стенки, глубокие элементы, схема базирования и критические поверхности.
- Требуемый параметр шероховатости поверхности, направление измерения и метод приемки дефектов.
- Ограничения по СОЖ, очистке, загрязнению и упаковке, если таковые имеются.
- Поставки для первой статьи, прослеживаемости и контроля после механической обработки.
Эта информация позволяет поставщику выявить технологический риск до выделения материала и сохраняет принятые требования привязанными к поставленному материалу и готовой детали.