
يجب التخطيط لتصنيع التنتالوم انطلاقًا من الدرجة الدقيقة والحالة المورّدة، وليس من وصفة عامة لمعادن حرارية. فسلوك القطع المطيل واللاصق لهذا المعدن يمكن أن يولّد قوى عالية ورقائق سميكة متدفقة وسطحًا ممزقًا عندما تكون واجهة أداة القطع والمشغولة غير مستقرة؛ وتصف الأبحاث المنشورة تحديات حادة في تدفق الرقائق وجودة السطح. وهذا يجعل الحدّ الحاد، وتثبيت المشغولة بإحكام، وممارسة التبريد المضبوطة، وخطة فحص واقعية أمورًا محورية في العملية. جدول معاملات من درجة أخرى أو شكل منتج آخر أو آلة أخرى ليس مواصفة إطلاق.
قبل الالتزام بقطعة خام مكلفة، وائم بين الرسم وشهادة المادة ومسار التصنيع. القرار الأساسي هو ما إذا كان يمكن إنتاج الشكل الهندسي النهائي والسطح والتحقق منهما من حالة المخزون المحددة المورّدة للعمل.
حدّد المادة قبل اختيار القطع
تأكد مما إذا كان الطلب يستدعي تنتالوم نقيًا تجاريًا أم سبيكة محددة بالاسم، وحدّد مواصفة المادة المعمول بها وشكل المنتج والحجم والحالة. فقد تحمل الصفيحة والقضيب تاريخين تشغيليين مختلفين وتخلقان مشكلات مختلفة في دعم التصنيع. وإذا كان الرسم يعتمد على الكيمياء أو الخواص الميكانيكية أو النقاء أو التتبع، فاذكر الشهادة المطلوبة واربطها بالصهرة أو الدفعة المسلّمة.
حدّد أيضًا بيئة خدمة الجزء وأي ضوابط للنظافة أو التلوث. يُختار التنتالوم لتطبيقات التآكل ودرجات الحرارة الصعبة، لكن مدى ملاءمة درجة معينة يعتمد على الوسط الفعلي ودرجة الحرارة والتصميم. صفحة نظرة عامة على المواد عالية الحرارة و مواد مقاومة للتآكل في الموقع توفر سياقًا واسعًا للاختيار، وليست موافقة على التوافق الكيميائي.
لماذا قد يلطّخ التنتالوم أو يمزّق أو يحمّل الأداة
تُفيد الأبحاث حول قطع التنتالوم برقائق سميكة وقوى قطع كبيرة وجودة سطح رديئة مرتبطة بتدفق لدن معقد. عمليًا، الأداة التي تحتك أو تفقد حدّها يمكن أن تزيد الحرارة والالتصاق المادي عند الواجهة. لذلك فإن تمزق السطح إشارة عملية، وليس مجرد عيب شكلي. ميّز بين ترسب متراكم على الأداة وبين تلف منتقل إلى المكوّن، وافحص ما إذا كانت العيوب تتكرر عند اتجاه تغذية أو زاوية أو ميزة متقطعة محددة.
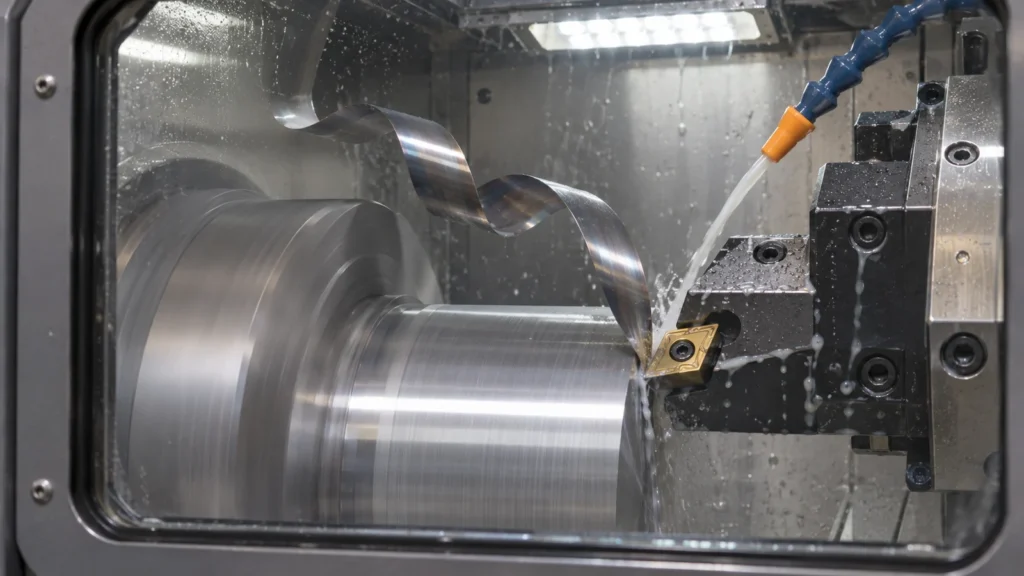
غالبًا ما توصي ملاحظات تصنيع المورّد بالتزييت والانتباه إلى حالة الأداة، لكن التوصيات تتفاوت حسب الدرجة والعملية. تأكد من توافق المبرد والترشيح والنظافة ومتطلبات التخلص منه مع موردي المادة والسائل. لا تنسخ مخطط سرعة قطع قديمًا دون مطابقة هندسة أداته وحالة المخزون وإعداد الاختبار الخاص به.
| مراقبة العملية | سبب محتمل يستدعي التحقيق | التحكم أو الدليل |
|---|---|---|
| تشطيب مسحوب أو ممزق | احتكاك أو التصاق أو حافة متآكلة | افحص حافة الأداة؛ وراجع التماس وتوصيل سائل التبريد |
| حمل مرتفع أو غير مستقر | تدفق رقائق سميك أو قطع متقطع أو دعم ضعيف | تحقق من صلابة التثبيت وسماحية المادة الخام وتسلسل الميزات |
| خدوش موضعية | إعادة قطع الرقائق أو المناولة أو الحطام المحتجز عند السطح البيني | راجع مسار الرقائق والتنظيف ومناولة القطعة |
| تباين بعد فك التثبيت | تحرر القيود أو الإجهادات | قارن القياسات في حالة التثبيت والحالة الحرة أثناء القطعة الأولى |
ابنِ المسار حول الدعم والوصول
ابدأ برسم خرائط لأسطح المرجع (datum surfaces) والجدران الرقيقة والميزات العميقة وأي سطح لا يمكن تعليمه. اختر تسلسلاً يدعم الجزء بالقرب من القطع النشط ويتجنب ترك حافة هشة دون دعم في وقت مبكر جدًا. في القطع المسطحة (plate)، بدّل الإزالة أو احتفظ بجسر مؤقت حيث يسمح الشكل الهندسي بذلك؛ وفي الجزء المخروط (turned part)، أبقِ البروز (overhang) تحت السيطرة مع تغيّر القطر والصلابة. هذه مبادئ تخطيطية، وليست بديلاً عن تثبيت (fixture) وعملية تجريبية خاصة بالمهمة.
احتفظ بمخزون إضافي (stock) لتمريرة تشطيب متواصلة وأبقِ مسار أداة التشطيب بعيدًا عن المخارج المعرّضة للنتوءات (burr) عندما يكون ذلك ممكنًا. حيث يفرض وصول الأداة قطعًا متقطعًا، عالج ذلك في مراجعة القطعة الأولى (first-off) بدلاً من تطبيق تخفيض عام للمعاملات على البرنامج بأكمله. وثّق تغييرات الأدوات وسائل التبريد والتسلسل المعتمدة حتى يمكن تكرار العملية المقبولة.
احمِ سلامة السطح ونظافته
بالنسبة لسطح حاسم للإحكام (sealing) أو معرّض للتآكل أو حساس للتعب (fatigue)، يجب أن يحدد الرسم ما يجب التحكم فيه وكيف سيتم فحصه. “ناعم” ليس معيار قبول قابلًا للقياس. حدّد معامل الخشونة (roughness) ذا الصلة واتجاه القياس فقط عندما يختارهما مالك التصميم؛ وأدرج الشكل الهندسي أو القطع (cutoff) أو طريقة الأداة حيث يلزم لجعل النتائج قابلة للمقارنة. أضف فحصًا بصريًا أو فحصًا معتمدًا آخر للتمزقات والشوائب المدمجة وتلف الحواف إذا كان من الممكن أن تؤثر على الوظيفة.
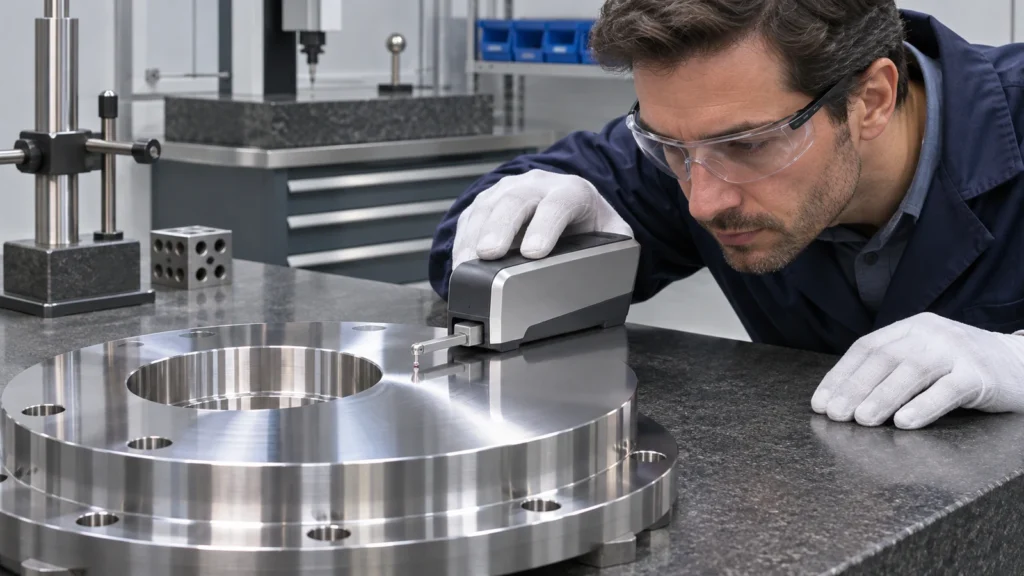
امنع بقايا سائل التبريد وتلوث الورشة من أن تصبح مشكلة في المراحل اللاحقة. حدّد توقعات التنظيف والتغليف عندما يدخل الجزء إلى تجميع خاضع للرقابة أو خدمة كيميائية. التفريز باستخدام الحاسب الآلي يصف فئة العملية؛ تحقق من درجة التنتالوم الفعلية والحجم ومتطلبات الفحص أثناء عرض السعر بدلاً من افتراض أن بيان القدرات العام يغطيها.
تحقّق من الجزء مقابل حدّ محدد
قِس الميزات الحرجة بعد تحرير الجزء من التثبيت (fixture) وفي حالة الفحص المتفق عليها. بالنسبة للأجزاء الرقيقة أو غير المتماثلة، يمكن أن تكشف قياسات القطعة الأولى في الخطوات الوسيطة عن الحركة قبل إزالة المخزون النهائي. أبقِ نظام المرجع (datum scheme) متسقًا مع الرسم وحدّد ما إذا كان البُعد يُفحص قبل أو بعد أي عملية تنظيف أو تشطيب.
يجب أن يربط القبول بين هوية المادة والأبعاد وحالة السطح الوظيفية والسجلات المطلوبة. إذا ظهر عيب، احصل على قرار هندسي بدلاً من تلميعه أو دمجه دون تصريح. فذلك يحافظ على الأدلة المتعلقة بالعملية ويتجنب تغيير الشكل الهندسي الذي يتحكم فيه الرسم.
قائمة تحقق عملية لطلب عرض سعر للتنتالوم
- الدرجة/السبيكة الدقيقة، وشكل المنتج، والحالة، والمواصفات، ونطاق الشهادة.
- مغلف الجزء، والجدران الرقيقة، والميزات العميقة، ونظام المرجع، والأسطح الحرجة.
- معامل تشطيب السطح المطلوب، واتجاه القياس، وطريقة قبول العيوب.
- قيود سائل التبريد والتنظيف والتلوث والتغليف، إن وجدت.
- مخرجات القطعة الأولى (first-article) والتتبع (traceability) والفحص بعد التصنيع.
تتيح هذه المعلومات للمورّد تحديد مخاطر العملية قبل الالتزام بالمخزون وتحافظ على ربط المتطلبات المقبولة بالمادة المسلّمة والجزء النهائي.