
La lavorazione del tantalio deve essere pianificata in base al grado esatto e alla condizione di fornitura, non a una ricetta generica per metalli refrattari. Il comportamento di taglio duttile e adesivo del metallo può generare forze elevate, trucioli spessi e fluenti e una superficie strappata quando l'interfaccia utensile-pezzo è instabile; la ricerca pubblicata descrive gravi criticità nel flusso dei trucioli e nella qualità superficiale. Ciò rende il filo affilato, il serraggio sicuro del pezzo, una pratica controllata del refrigerante e un piano di ispezione realistico elementi centrali del processo. Una tabella di parametri proveniente da un altro grado, forma di prodotto o macchina non costituisce una specifica di rilascio.
Prima di impegnare un grezzo costoso, allineare il disegno, il certificato del materiale e il percorso di produzione. La decisione chiave è se la geometria e la superficie finite possano essere prodotte e verificate a partire dalla specifica condizione di stock fornita per il lavoro.
Specificare il materiale prima di scegliere il taglio
Confermare se l'ordine richiede tantalio commercialmente puro o una lega denominata, e identificare la specifica del materiale applicabile, la forma del prodotto, le dimensioni e la condizione. Una lastra e una barra possono avere storie di lavorazione diverse e creare diversi problemi di supporto alla lavorazione. Se il disegno dipende da chimica, proprietà meccaniche, purezza o tracciabilità, indicare il certificato richiesto e collegarlo alla colata o al lotto consegnato.
Definire inoltre l'ambiente di servizio del pezzo e qualsiasi controllo di pulizia o contaminazione. Il tantalio viene scelto per applicazioni esigenti in termini di corrosione e temperatura, ma l'idoneità di un particolare grado dipende dal mezzo effettivo, dalla temperatura e dal design. La pagina del sito sui panoramica sui materiali ad alta temperatura che materiali resistenti alla corrosione fornisce un contesto di selezione ampio, non un'approvazione di compatibilità chimica.
Perché il tantalio può sbavare, strapparsi o caricare l'utensile
La ricerca sul taglio del tantalio riporta trucioli spessi, grandi forze di taglio e scarsa qualità superficiale associati a un complesso flusso plastico. In pratica, un utensile che striscia o perde il filo può peggiorare il calore e l'adesione del materiale all'interfaccia. Uno strappo superficiale è quindi un segnale di processo, non solo un difetto estetico. Distinguere un deposito accumulato sull'utensile dal danno trasferito al componente e verificare se i difetti si ripetono in una specifica direzione di avanzamento, in un angolo o in una caratteristica interrotta.
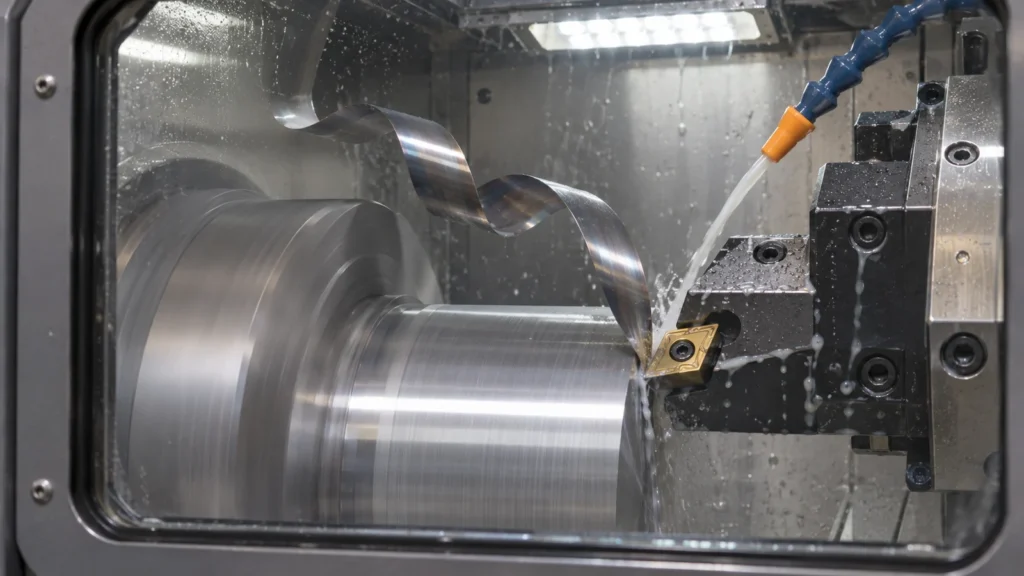
Le note di fabbricazione dei fornitori spesso raccomandano lubrificazione e attenzione alle condizioni dell'utensile, ma le raccomandazioni variano con il grado e l'operazione. Confermare la compatibilità del refrigerante, la filtrazione, la pulizia e i requisiti di smaltimento con i fornitori del materiale e del fluido. Non copiare una tabella di velocità di taglio preesistente senza adeguarla alla geometria dell'utensile, alla condizione dello stock e all'allestimento di prova.
| Osservazione del processo | Possibile causa da indagare | Controllo o evidenza |
|---|---|---|
| Finitura strappata o lacerata | Sfregamento, adesione o tagliente usurato | Ispezionare il tagliente dell'utensile; verificare l'engagement e l'erogazione del refrigerante |
| Carico elevato o instabile | Flusso di truciolo spesso, taglio interrotto o supporto debole | Verificare la rigidità dell'attrezzaggio, il sovrametallo e la sequenza delle lavorazioni |
| Graffi localizzati | Ritruciolamento, movimentazione o detriti intrappolati all'interfaccia | Verificare il percorso del truciolo, la pulizia e la movimentazione del pezzo |
| Variazione dopo lo sbloccaggio | Rilascio di vincoli o tensioni | Confrontare le misurazioni in stato bloccato e libero durante il primo pezzo |
Costruire il percorso attorno al supporto e all'accesso
Iniziare mappando le superfici di riferimento, le pareti sottili, le caratteristiche profonde e qualsiasi superficie che non può essere marcata. Scegliere una sequenza che sostenga il pezzo vicino al taglio attivo ed eviti di lasciare un bordo fragile non supportato troppo presto. Su una piastra, alternare l'asportazione o preservare un ponte temporaneo dove la geometria lo consente; su un pezzo tornito, mantenere lo sbalzo sotto controllo man mano che diametro e rigidità cambiano. Questi sono principi di pianificazione, non un sostituto di un'attrezzatura e di una prova di processo specifiche per il lavoro.
Riservare materiale per una passata di finitura continua e mantenere il percorso dell'utensile di finitura lontano dalle uscite soggette a bave quando possibile. Dove l'accesso dell'utensile impone un taglio interrotto, affrontarlo nella revisione del primo pezzo invece di applicare una riduzione generica dei parametri all'intero programma. Documentare le modifiche approvate di utensile, refrigerante e sequenza in modo che il processo accettato possa essere ripetuto.
Proteggere l'integrità superficiale e la pulizia
Per una superficie critica di tenuta, in servizio corrosivo o sensibile alla fatica, il disegno dovrebbe indicare cosa deve essere controllato e come sarà verificato. “Liscio” non è un criterio di accettazione misurabile. Specificare il parametro di rugosità pertinente e la direzione di misurazione solo quando il responsabile del progetto li ha scelti; includere geometria, cutoff o metodo strumentale dove necessario per rendere i risultati confrontabili. Aggiungere un'ispezione visiva o altra ispezione approvata per strappi, detriti inglobati e danni ai bordi se questi possono influire sulla funzionalità.
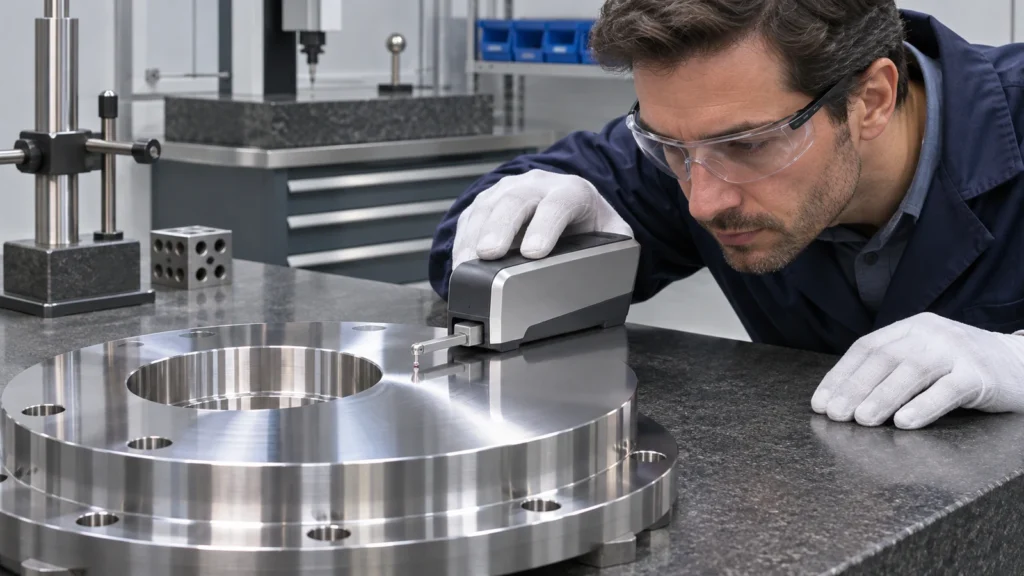
Evitare che i residui di refrigerante e la contaminazione dell'officina diventino un problema a valle. Definire le aspettative di pulizia e imballaggio quando il pezzo entrerà in un assemblaggio controllato o in servizio chimico. Il pagina di fresatura CNC descrive la categoria di processo; confermare la qualità effettiva del tantalio, le dimensioni e i requisiti di ispezione durante la quotazione invece di presumere che una dichiarazione generica di capacità li copra.
Verificare il pezzo rispetto a un limite definito
Misurare le caratteristiche critiche dopo che il pezzo è libero dall'attrezzatura e nella condizione di ispezione concordata. Per pezzi sottili o asimmetrici, le misurazioni del primo pezzo nelle fasi intermedie possono rivelare movimenti prima che il materiale finale venga asportato. Mantenere lo schema dei riferimenti coerente con il disegno e identificare se una dimensione è verificata prima o dopo qualsiasi operazione di pulizia o finitura.
L'accettazione dovrebbe collegare insieme identità del materiale, dimensioni, condizione funzionale della superficie e registrazioni richieste. Se compare un difetto, ottenere una disposizione ingegneristica invece di levigarlo o sfumarlo via senza autorizzazione. Ciò preserva le prove sul processo ed evita di modificare la geometria controllata dal disegno.
Una checklist pratica per la RFQ del tantalio
- Qualità/lega esatta, forma del prodotto, condizione, specifica e ambito del certificato.
- Ingombro del pezzo, pareti sottili, caratteristiche profonde, schema dei riferimenti e superfici critiche.
- Parametro di finitura superficiale richiesto, direzione di misurazione e metodo di accettazione dei difetti.
- Restrizioni su refrigerante, pulizia, contaminazione e imballaggio, se presenti.
- Consegne per primo articolo, tracciabilità e ispezione post-lavorazione.
Queste informazioni consentono al fornitore di identificare il rischio di processo prima che il materiale venga impegnato e mantengono i requisiti accettati legati al materiale consegnato e al pezzo finito.