
El mecanizado del tántalo debe planificarse a partir del grado exacto y la condición de suministro, no a partir de una receta genérica para metales refractarios. El comportamiento de corte dúctil y adhesivo del metal puede generar fuerzas elevadas, virutas gruesas y fluidas, y una superficie desgarrada cuando la interfaz herramienta-pieza es inestable; la investigación publicada describe graves problemas de flujo de viruta y calidad superficial. Esto hace que un filo agudo, una sujeción segura de la pieza, una práctica controlada de refrigerante y un plan de inspección realista sean fundamentales para el proceso. Una tabla de parámetros de otro grado, forma de producto o máquina no es una especificación de liberación.
Antes de comprometer una pieza en bruto costosa, alinee el plano, el certificado de material y la ruta de fabricación. La decisión clave es si la geometría y la superficie acabadas pueden producirse y verificarse a partir de la condición específica del material suministrado para el trabajo.
Especifique el material antes de elegir el corte
Confirme si el pedido requiere tántalo comercialmente puro o una aleación específica, e identifique la especificación de material aplicable, la forma del producto, el tamaño y la condición. Una placa y una barra pueden tener historiales de trabajo diferentes y crear distintos problemas de soporte en el mecanizado. Si el plano depende de la química, las propiedades mecánicas, la pureza o la trazabilidad, indique el certificado requerido y vincúlelo a la colada o lote entregado.
Defina también el entorno de servicio de la pieza y cualquier control de limpieza o contaminación. El tántalo se selecciona para aplicaciones exigentes de corrosión y temperatura, pero la idoneidad de un grado particular depende del medio real, la temperatura y el diseño. La página de descripción general de materiales de alta temperatura y materiales resistentes a la corrosión del sitio proporciona contexto amplio de selección, no una aprobación de compatibilidad química.
Por qué el tántalo puede embarrar, desgarrar o cargar la herramienta
La investigación sobre el corte de tántalo reporta virutas gruesas, grandes fuerzas de corte y mala calidad superficial asociadas con un flujo plástico complejo. En la práctica, una herramienta que roza o pierde el filo puede empeorar el calor y la adhesión del material en la interfaz. Por lo tanto, un desgarro superficial es una señal del proceso, no meramente un defecto cosmético. Distinga un depósito adherido en la herramienta de un daño transferido al componente, e inspeccione si los defectos se repiten en una dirección de avance, esquina o característica interrumpida específica.
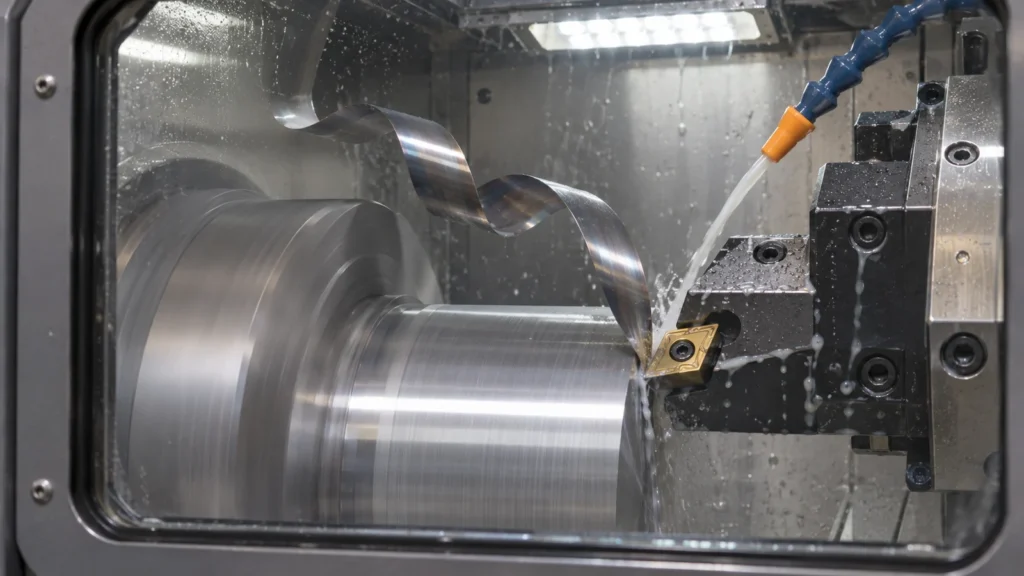
Las notas de fabricación de los proveedores suelen recomendar lubricación y atención al estado de la herramienta, pero las recomendaciones varían según el grado y la operación. Confirme la compatibilidad del refrigerante, la filtración, la limpieza y los requisitos de eliminación con los proveedores de material y de fluido. No copie una tabla de velocidades de corte heredada sin igualar su geometría de herramienta, condición del material y configuración de prueba.
| Observación del proceso | Posible causa a investigar | Control o evidencia |
|---|---|---|
| Acabado arrastrado o desgarrado | Fricción, adhesión o un filo desgastado | Inspeccionar el filo de la herramienta; revisar el compromiso y el suministro de refrigerante |
| Carga alta o inestable | Flujo de viruta grueso, corte interrumpido o soporte débil | Verificar la rigidez del montaje, el sobreespesor de material y la secuencia de operaciones |
| Rayones localizados | Recorte de viruta, manipulación o residuos atrapados en la interfaz | Revisar la trayectoria de la viruta, la limpieza y la manipulación de la pieza |
| Variación después de desmontar | Liberación de restricciones o tensiones | Comparar las mediciones en estado sujeto y libre durante la primera pieza |
Construya la ruta en torno al soporte y el acceso
Comience por mapear las superficies de referencia, las paredes delgadas, los rasgos profundos y cualquier superficie que no pueda marcarse. Elija una secuencia que sostenga la pieza cerca del corte activo y evite dejar un borde frágil sin soporte demasiado pronto. En una placa, alterne la eliminación o conserve una nervadura temporal donde la geometría lo permita; en una pieza torneada, mantenga controlado el voladizo a medida que cambian el diámetro y la rigidez. Estos son principios de planificación, no un sustituto de un dispositivo de fijación y una prueba de proceso específicos para el trabajo.
Reserve material para un pase de acabado continuo y mantenga la trayectoria de la herramienta de acabado alejada de las salidas propensas a rebabas cuando sea posible. Donde el acceso de la herramienta obligue a un corte interrumpido, aborde eso en la revisión de la primera pieza en lugar de aplicar una reducción genérica de parámetros en todo el programa. Documente los cambios aprobados de herramienta, refrigerante y secuencia para que el proceso aceptado pueda repetirse.
Proteja la integridad y la limpieza de la superficie
Para una superficie crítica de sellado, de servicio corrosivo o sensible a la fatiga, el plano debe indicar qué debe controlarse y cómo se verificará. “Liso” no es un criterio de aceptación medible. Especifique el parámetro de rugosidad pertinente y la dirección de medición solo cuando el responsable del diseño los haya elegido; incluya la geometría, el cutoff o el método del instrumento cuando sea necesario para que los resultados sean comparables. Añada una inspección visual u otra inspección aprobada para desgarros, residuos incrustados y daños en los bordes si estos pueden afectar la función.
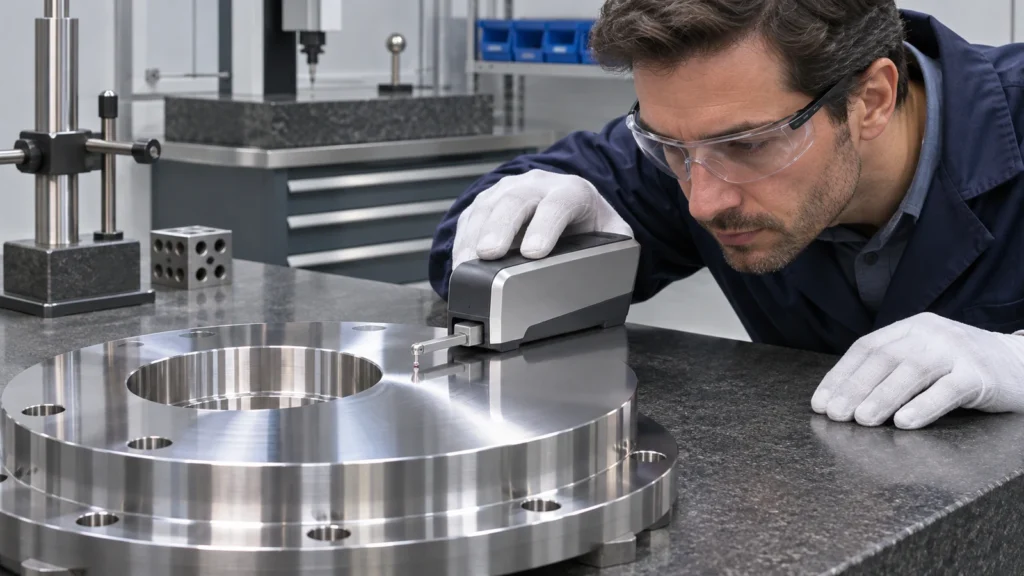
Evite que los residuos de refrigerante y la contaminación del taller se conviertan en un problema posterior. Defina las expectativas de limpieza y embalaje cuando la pieza vaya a entrar en un ensamblaje controlado o en servicio químico. El página de fresado CNC describe la categoría de proceso; confirme el grado real de tantalio, el tamaño y los requisitos de inspección durante la cotización en lugar de suponer que una declaración genérica de capacidad los cubre.
Verifique la pieza contra un límite definido
Mida los rasgos críticos después de que la pieza esté libre del dispositivo de fijación y en la condición de inspección acordada. Para piezas delgadas o asimétricas, las mediciones de la primera pieza en pasos intermedios pueden revelar movimientos antes de eliminar el material final. Mantenga el esquema de referencias coherente con el plano e identifique si una dimensión se verifica antes o después de cualquier operación de limpieza o acabado.
La aceptación debe vincular la identidad del material, las dimensiones, la condición funcional de la superficie y los registros requeridos. Si aparece un defecto, obtenga la disposición de ingeniería en lugar de pulirlo o mezclarlo sin autorización. Eso preserva la evidencia sobre el proceso y evita cambiar la geometría que controla el plano.
Una lista de verificación práctica para solicitudes de cotización (RFQ) de tántalo
- Grado/aleación exactos, forma del producto, condición, especificación y alcance del certificado.
- Envolvente de la pieza, paredes delgadas, rasgos profundos, esquema de referencias y superficies críticas.
- Parámetro de acabado superficial requerido, dirección de medición y método de aceptación de defectos.
- Restricciones de refrigerante, limpieza, contaminación y embalaje, si las hay.
- Entregables de primera pieza, trazabilidad e inspección posterior al mecanizado.
Esta información permite al proveedor identificar el riesgo del proceso antes de comprometer el material y mantiene los requisitos aceptados vinculados al material entregado y a la pieza terminada.