
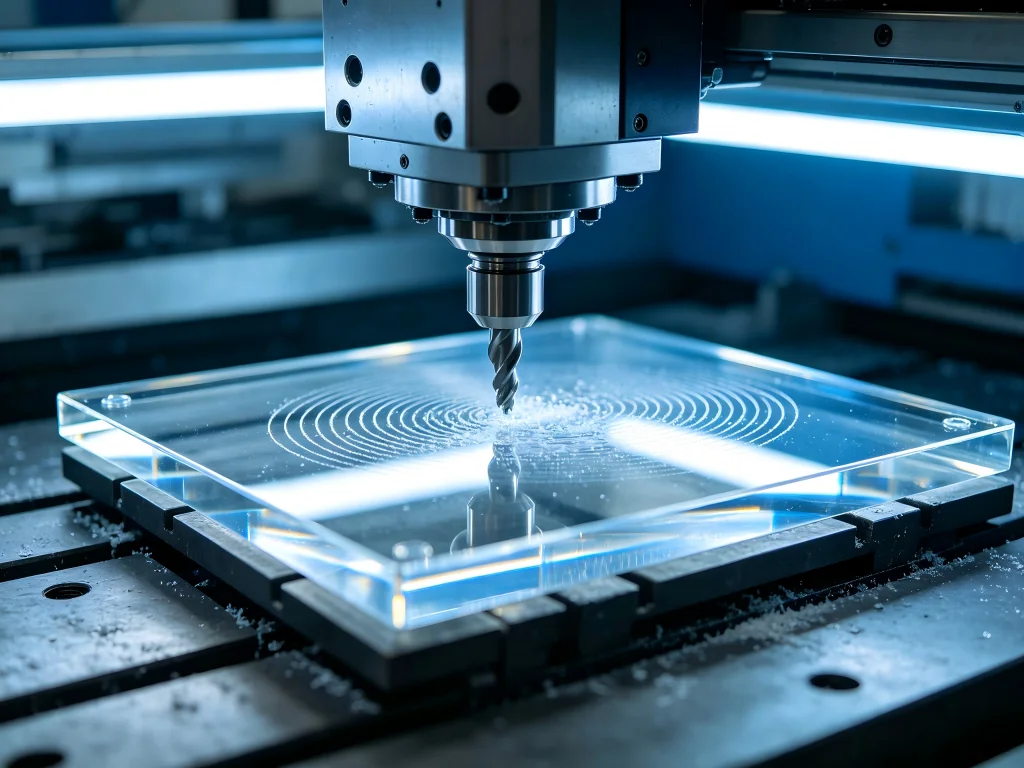
Uma carcaça transparente de PMMA sai da máquina CNC com as dimensões externas corretas. O desenho indica que a peça deveria funcionar. No entanto, na inspeção, suas bordas parecem leitosas, um furo perfurado apresenta uma trinca fina, o bolsão contém marcas visíveis de fresa e o polimento exige muito mais mão de obra do que o esperado. Este é um dos desafios centrais da usinagem de acrílico PMMA: produzir a forma costuma ser mais fácil do que produzir a forma, a clareza, a estabilidade dimensional e o acabamento estético ao mesmo tempo.
Para um engenheiro ou comprador, essa diferença importa. O PMMA pode parecer um plástico simples, mas reage fortemente ao calor, à afiação da ferramenta, à pressão de fixação, à evacuação de cavacos, à sequência de usinagem, à tensão e ao acabamento. Um processo que funciona bem no alumínio pode danificar o acrílico em segundos. Um processo que produz um protótipo aceitável também pode se tornar caro ou instável quando as quantidades aumentam.
A solução não é simplesmente reduzir a velocidade da máquina, aumentar a rotação do fuso ou polir todas as superfícies depois. A produção confiável de PMMA exige uma estratégia de usinagem completa, na qual a classe do material, o equipamento, as fresas, os avanços, a fixação, o desbaste, o acabamento, a inspeção e o pós-processamento atuem em conjunto.
Este guia acompanha esse problema de fabricação da falha à solução. Ele explica como o processo funciona, quais máquinas e ferramentas podem ser adequadas, por que peças transparentes falham, como estabelecer um procedimento de produção prático, onde o PMMA é comumente utilizado e o que os compradores devem avaliar antes de selecionar um fornecedor de CNC como a JUCHENG.
O Problema Real: Um Material Transparente Expõe Erros de Fabricação
Muitos defeitos de CNC podem ficar ocultos em um componente de engenharia opaco. Marcas de ferramenta no interior de uma carcaça de POM preta podem ter pouco efeito sobre seu valor comercial. Pequenas diferenças estéticas em um suporte de alumínio podem desaparecer após a anodização.
O acrílico transparente se comporta de forma diferente porque o cliente pode ver o histórico de fabricação.
Marcas de ferramenta são visíveis. Lascas são visíveis. Tensões internas podem eventualmente se tornar visíveis. Um polimento ruim é visível. Um pequeno arranhão causado por manuseio descuidado pode permanecer evidente depois que o componente passa na inspeção dimensional.
Isso significa que a fabricação de PMMA frequentemente envolve três definições distintas de qualidade:
- Qualidade geométrica: As dimensões, furos, bolsões, raios, planicidade, posições e interfaces de montagem estão corretos?
- Qualidade superficial: Marcas de usinagem, riscos, lascas nas bordas, rebarbas, opacidade e defeitos de polimento estão dentro do padrão estético acordado?
- Integridade do material: A usinagem introduziu calor excessivo, tensão, trincas ou outras condições que possam causar falha posterior?
Um fornecedor poderia atender ao primeiro requisito e falhar nos outros dois.
É por isso que um projeto profissional de CNC em acrílico não deve começar com a pergunta: “Qual tolerância sua máquina consegue manter?” Deve começar com uma pergunta mais ampla: “O que este componente precisa fazer após usinagem, acabamento, montagem, limpeza e uso no mundo real?”
O que é PMMA e por que seu comportamento importa?
O PMMA é o polimetilmetacrilato, um termoplástico transparente comumente chamado de acrílico. Usuários comerciais também podem reconhecê-lo por nomes como vidro acrílico, Plexiglas, Perspex ou Lucite.
Seu principal atrativo de engenharia é a combinação de transparência, rigidez, baixo peso, resistência às intempéries, flexibilidade de design e usinabilidade. Dependendo da classe e da aplicação, o PMMA pode proporcionar uma aparência atraente semelhante à do vidro, sem exigir os métodos de fabricação associados ao vidro convencional.
A usinagem CNC torna o material ainda mais útil, pois os engenheiros podem criar mais do que perfis planos.
Um centro de usinagem pode produzir:
- bolsões e cavidades de precisão;
- furos de montagem e rebaixos;
- canais e caminhos de fluxo;
- roscas e recursos para insertos;
- superfícies curvas ou tridimensionais;
- recursos ópticos e de iluminação;
- marcações gravadas;
- carcaças multiface;
- lentes de protótipo e componentes de gestão de luz;
- conjuntos de engenharia transparentes complexos.
Isso cria uma ponte importante entre a prototipagem e a produção. Uma equipe de desenvolvimento pode usinar várias versões de um componente transparente sem se comprometer com ferramental de moldagem por injeção. Alterações de CAD podem ser introduzidas rapidamente, testadas, medidas e revisadas.
No entanto, o comportamento térmico e mecânico do PMMA explica por que o controle do processo é tão importante.
O metal conduz o calor de usinagem para longe da zona de corte de forma relativamente eficiente. O acrílico não se comporta da mesma maneira. Se o calor se acumular ao redor da fresa, o polímero pode amolecer. Uma vez que o material amolecido adere à aresta de corte, o desempenho da ferramenta pode se deteriorar rapidamente. Em vez de criar um cavaco limpo, a ferramenta pode começar a esfregar, borrar ou recortar material amolecido.
O operador pode então ver exatamente os sintomas dos quais os compradores reclamam: bordas derretidas, cavacos pegajosos, superfícies brancas, variação dimensional, paredes rugosas ou uma fresa que parece estar coberta de plástico.
A usinagem confiável depende, portanto, de criar um cavaco e afastá-lo da peça de trabalho.
Falha nº 1: O acrílico derrete em vez de cortar de forma limpa
O derretimento é provavelmente o problema de CNC com acrílico mais discutido, porque cria uma falha imediata e óbvia.
Um operador abre a porta da máquina e encontra material enrolado na fresa de topo. A borda parece borrada em vez de nítida. Pequenos cavacos se transformaram em depósitos fibrosos ou soldados. A qualidade da superfície entra em colapso.
A resposta intuitiva às vezes é reduzir o avanço, porque um movimento mais lento parece mais seguro.
Isso pode piorar o problema.
Se o fuso continuar girando rapidamente enquanto o avanço se torna muito baixo, cada aresta de corte pode remover material demasiadamente pouco. Em vez de produzir um cavaco útil, a fresa passa mais tempo atritando o polímero. O atrito gera calor. O material amolece, adere à ferramenta e produz ainda mais atrito.
A relação importante, portanto, não é apenas a rotação do fuso nem apenas a taxa de avanço. É a relação entre a geometria da fresa, o número de canais, a rotação do fuso, o avanço, o engajamento, o material e a formação do cavaco.
Como o Processo Deve Ser Corrigido
Uma estratégia de corte estável geralmente procura produzir um cavaco definido, evacuá-lo com eficiência e evitar que material quente seja recortado.
A janela exata de parâmetros depende da máquina, do diâmetro da fresa, do número de canais, da rigidez, da geometria da peça, da profundidade de corte, do grau do PMMA e do requisito de acabamento. Não existe um valor universal de RPM que funcione para todos os projetos.
No entanto, vários princípios de processo permanecem úteis.
A fresa deve estar afiada. A geometria da ferramenta deve favorecer o corte de plástico e a evacuação do cavaco. O avanço deve ser suficiente para que a fresa corte em vez de atritar. O engajamento da ferramenta não deve criar calor desnecessário. Os cavacos devem sair rapidamente da zona de corte. Jato de ar ou uma abordagem de refrigeração apropriada podem auxiliar na evacuação do cavaco onde o processo e a especificação do material permitirem.
Comunidades online de CNC frequentemente descrevem o mesmo padrão. Usuários costumam relatar que passar de ferramentas multicanas de uso geral para fresas de canal único ou O-flute adequadas, mantendo o avanço correto e limpando os cavacos com ar, pode transformar a usinagem de acrílico de um problema de derretimento em uma operação de corte limpa.
Essa experiência do usuário faz sentido mecanicamente. Um espaço amplo de canal dá aos cavacos um lugar para onde ir. Uma aresta afiada reduz o atrito. A evacuação eficaz reduz o recorte. O resultado pode ser menor acúmulo de calor e paredes mais consistentes.
Falha nº 2: As Dimensões Estão Corretas, mas a Peça Parece Branca
Bordas leitosas e superfícies usinadas opacas criam outra situação confusa.
O comprador pode receber uma peça que é tecnicamente transparente quando vista através das superfícies não usinadas do material, mas toda parede usinada parece branca ou fosca.
Isso não é necessariamente evidência de que o próprio material seja ruim.
Uma superfície usinada contém marcas microscópicas de corte. Essas irregularidades espalham a luz. Quanto mais irregular a superfície se torna, menos opticamente clara ela parece.
O calor excessivo pode agravar o problema, mas mesmo uma operação de fresamento estável não cria automaticamente uma superfície transparente de qualidade óptica.
Essa distinção é essencial ao especificar uma peça.
“PMMA transparente” descreve o material.
“Superfície usinada opticamente transparente” descreve um resultado que pode exigir usinagem e acabamento dedicados.
Comece com uma superfície usinada melhor
O processo de polimento mais econômico começa com uma boa usinagem.
Suponha que um fornecedor faça um desbaste agressivo em uma parede externa e deixe padrões profundos de corte. Um técnico pode precisar de lixamento e polimento substanciais para removê-los.
Outro fornecedor separa o desbaste e o acabamento. A operação de desbaste deixa uma sobremetal controlada. Uma fresa de acabamento afiada então remove uma pequena quantidade de material em condições estáveis e produz uma parede mais uniforme.
Ambas as peças podem eventualmente parecer transparentes.
Mas a segunda rota pode exigir muito menos mão de obra secundária e pode preservar a geometria de forma mais confiável.
Isso é especialmente importante porque o polimento remove material. Um fornecedor não pode melhorar indefinidamente a aparência sem considerar a mudança dimensional, a forma das bordas, a planicidade e a geometria local.
Para componentes transparentes de tolerância apertada, a usinagem e o acabamento precisam, portanto, ser planejados como um único sistema de fabricação, e não como departamentos independentes.
Falha nº 3: Um furo parece bom hoje e trinca depois
A trinca retardada pode ser mais perigosa do que um defeito de usinagem óbvio, porque a peça pode já ter passado pela inspeção.
Uma carcaça transparente pode sair da fábrica com dimensões corretas e boa aparência visual. Depois que os parafusos são instalados, transportados, limpos ou expostos a um produto químico, trincas finas podem começar a se formar ao redor de um furo ou de uma borda tensionada.
Esse tipo de falha destaca o papel da tensão residual.
O estresse pode vir da produção da matéria-prima, usinagem agressiva, condições precárias de perfuração, fixação, efeitos térmicos, polimento, colagem ou montagem final.
O design pode adicionar outra camada de risco.
Um furo pequeno localizado muito próximo a uma borda cria uma região mais frágil. Um parafuso escareado pode gerar alta tensão local. Um fixador apertado como se a carcaça fosse de alumínio pode sobrecarregar o polímero. Uma estrutura metálica rígida pode restringir o movimento térmico.
Em outras palavras, a fissuração do PMMA não deve ser automaticamente atribuída ao “plástico ruim”.”
A causa raiz pode envolver material, usinagem, design, montagem ou exposição química.
Uma Estratégia de Perfuração Mais Confiável
A perfuração deve ser tratada como uma operação de corte controlada, em vez de forçar uma broca convencional através de chapa ou bloco transparente o mais rápido possível.
Uma geometria de ferramenta adequada pode reduzir o estresse na aresta de corte. A remoção de cavacos é importante porque cavacos compactados adicionam calor. A perfuração de saída merece atenção especial porque o material sem suporte ao redor da saída pode lascar.
Para furos críticos, o fabricante pode usar um processo escalonado ou usinar o recurso por fresamento em vez de perfuração convencional, dependendo do diâmetro, geometria, tolerância, espessura da parede e equipamento.
As orientações de processamento do PLEXIGLAS também enfatizam que a broca em si não é necessariamente o fator decisivo; a geometria de corte da broca é crítica para produzir furos precisos em acrílico.
Isso leva a uma questão prática de compra:
Em vez de perguntar a uma oficina de CNC apenas se ela pode perfurar o furo, pergunte como ela planeja usinar, inspecionar e proteger um furo de alta tensão em um componente transparente.
Acrílico Fundido ou Acrílico Extrudado?
Antes de o programa de CNC ser criado, a escolha da matéria-prima já pode afetar o resultado.
O PMMA fundido e o extrudado são ambos acrílico, mas seu histórico de fabricação e comportamento de usinagem diferem.
O acrílico fundido é frequentemente escolhido para aplicações CNC exigentes porque geralmente oferece características de usinagem, qualidade óptica e comportamento térmico favoráveis. O acrílico extrudado pode oferecer espessura de chapa consistente e potencialmente menor custo de material para projetos apropriados, mas pode ser mais sensível ao calor e ao estresse interno durante a usinagem.
Isso não significa que o material extrudado seja inutilizável.
Significa que o material deve seguir a aplicação em vez de ser escolhido apenas pelo preço unitário.
| Área de Decisão | PMMA Fundido | PMMA Extrudado | Consideração do Comprador |
|---|---|---|---|
| Usinagem CNC de Precisão | Frequentemente preferido para usinagem exigente | Pode ser usinado com parâmetros controlados | Considere geometria, estresse e necessidades de acabamento |
| Trabalho Óptico / Cosmético | Escolha forte para peças transparentes de alto padrão | Adequado para muitas peças transparentes em geral | Defina o requisito óptico real |
| Sensibilidade Térmica Durante o Corte | Comportamento de usinagem geralmente favorável | Pode exigir controle térmico mais rigoroso | A experiência do fornecedor no processo é importante |
| Consistência da espessura da chapa | Pode apresentar mais variação relacionada à produção | Frequentemente oferece espessura de chapa consistente | Relevante para projetos baseados em chapa |
| Prioridade de custo | Pode custar mais dependendo da classe | Pode ser econômico para aplicações adequadas | Compare o custo total de fabricação, não apenas o preço do material |
| Peça óptica usinada complexa | Frequentemente o ponto de partida mais seguro | Requer análise da aplicação | Prototipar antes da produção em volume |
| Janela ou Painel Simples | Adequado | Frequentemente adequado | A CNC pode não ser sempre o processo de menor custo |
A orientação de materiais PMMA da JUCHENG dá ênfase particular ao acrílico fundido para peças de precisão, como componentes ópticos, guias de luz, manifolds médicos e produtos transparentes premium.
Para um comprador, este é um exemplo útil de por que uma RFQ deve indicar mais do que “acrílico, transparente”.”
Se a equipe de engenharia já conhece o grau necessário, inclua-o. Se não, descreva a função, as condições ambientais, o requisito de superfície e o volume para que o fornecedor de usinagem possa discutir as opções apropriadas.
O Processo de Usinagem de Acrílico PMMA: Do CAD à Peça Transparente
Um processo robusto é mais fácil de entender se acompanharmos o componente ao longo da produção, em vez de tratar a fresagem, o polimento e a inspeção como operações não relacionadas.
Etapa 1: Revisar o Projeto Antes do Corte do Material
A primeira decisão de fabricação deve ocorrer na etapa de CAD.
Um fornecedor deve examinar a espessura da parede, a profundidade da cavidade, o acesso da ferramenta, os raios internos, a geometria da furação, a distância entre furo e borda, as roscas, o acabamento superficial, a distribuição de tolerâncias, os rebaixos e as superfícies visíveis.
Esta revisão de DfM pode evitar erros dispendiosos.
Por exemplo, um engenheiro pode especificar um canto interno perfeitamente afiado porque o software CAD facilita o desenho. Uma fresa de topo esférica convencional não consegue criar esse canto diretamente. O fornecedor pode precisar de uma fresa menor, de outro processo, de uma alteração de projeto ou de um recurso de alívio.
Da mesma forma, uma bolsa transparente estreita e muito profunda pode parecer simples no CAD, mas exigir uma fresa longa e esbelta. A deflexão da ferramenta e a vibração podem então danificar a qualidade da parede.
A pergunta correta não é: “O CNC consegue fazer isto?”
A usinagem moderna consegue produzir geometrias notavelmente complexas.
A melhor pergunta é: “É possível produzi-lo repetidamente, de forma econômica e com a qualidade exigida?”
Etapa 2: Verificar o PMMA bruto
A identidade do material deve ser confirmada antes da produção.
Para projetos sensíveis à qualidade, a rastreabilidade pode tornar-se importante. Aplicações médicas, automotivas, analíticas e regulamentadas podem exigir documentação que ligue o componente acabado à fonte ou ao lote de material especificado.
O material bruto também deve ser verificado quanto a riscos, contaminação, danos superficiais, espessura ou outras condições que possam afetar a aparência final.
Isto é importante porque os componentes transparentes são excepcionalmente sensíveis ao manuseio.
Um centro de usinagem não consegue remover um risco profundo de uma face óptica intocada, a menos que essa face seja intencionalmente reacabada.
Etapa 3: Planejar a fixação da peça
A peça deve ser fixada com segurança suficiente para resistir às forças de corte, mas não de forma tão agressiva que o dispositivo de fixação se torne parte do problema.
Várias abordagens podem ser adequadas:
- castanhas macias moldadas em torno do componente;
- fixação por vácuo para geometria em chapa;
- placas de suporte sacrificiais;
- dispositivos personalizados;
- fixação de baixa distorção;
- abas ou recursos de material temporários;
- dispositivos multioperações projetados para proteger faces estéticas.
O método depende da geometria e da quantidade.
Uma placa fina transparente e um bloco óptico espesso não devem usar automaticamente a mesma estratégia de fixação.
Para produções em série, dispositivos dedicados podem acrescentar custo inicial, mas melhoram a consistência e reduzem o tempo de manuseio. Para protótipos únicos, uma fixação mais flexível pode ser econômica.
Etapa 4: Selecionar Ferramentas para o Material
A usinagem de acrílico é uma daquelas aplicações em que a seleção da fresa pode mudar todo o processo.
O objetivo é uma ação de corte afiada com espaço de canal suficiente para transportar as cavacas para longe.
Fresas de canal único e fresas em O são escolhas comuns na usinagem de plásticos porque sua geometria pode favorecer uma evacuação eficiente de cavacas. Dependendo da máquina, da geometria e dos requisitos de acabamento, outras ferramentas de metal duro também podem ter bom desempenho.
O ponto importante é que a ferramenta deve ser selecionada para a operação.
Uma ferramenta de desbaste resolve um problema diferente de uma fresa de acabamento.
Uma broca resolve um problema diferente de uma fresa de topo.
Uma ferramenta usada para uma parede final transparente não deve ser automaticamente tratada da mesma forma que uma ferramenta que remove material em bruto de uma cavidade invisível.
Etapa 5: Estabelecer Parâmetros de Corte
É aqui que o desenvolvimento de processos experiente se torna valioso.
Há uma forte procura de pesquisa por “avanços e velocidades para PMMA” universais, mas as tabelas de parâmetros podem criar uma falsa confiança.
Imagine duas oficinas a usar uma fresa de 6 mm.
A primeira máquina é um router leve com rigidez limitada e um fuso de alta velocidade. A segunda é um centro de maquinagem industrial com fixação rígida da peça, capacidade controlada de refrigerante ou ar e uma geometria de ferramenta diferente.
A mesma configuração numérica pode produzir resultados completamente diferentes.
Um processo prático começa, portanto, com um intervalo de parâmetros validado e depois considera a formação de cavacos, a carga do fuso, o som, a aparência da superfície, a temperatura, a acumulação de material na ferramenta e os resultados dimensionais.
A maquinagem estável produz cavacos em vez de pasta derretida.
Esta observação é uma das ferramentas de diagnóstico mais simples disponíveis.
Etapa 6: Desbastar Sem Destruir o Acabamento Futuro
O desbaste remove material em bruto de forma eficiente, mas deve deixar o componente numa condição que possa ser acabado de forma previsível.
Um erro comum é forçar o desbaste de forma tão agressiva que paredes finas se deformam, as arestas lascam ou ficam marcas profundas em superfícies que mais tarde necessitam de polimento.
Um bom planeamento do processo considera o que vem a seguir.
Se uma parede receber um corte de acabamento de precisão, o desbaste pode deixar uma quantidade controlada de material. Se o componente contiver elementos finos, a sequência de maquinagem pode preservar temporariamente o material circundante para os suportar.
Se a peça exigir várias fixações, o processo pode adiar operações cosméticas sensíveis até que o manuseio danoso tenha terminado.
É aqui que a estratégia de CAM se torna parte da engenharia de qualidade.
Etapa 7: Usinar Acabamento em Superfícies Críticas
Uma passada de acabamento dedicada pode proporcionar uma dimensão final mais estável e melhor superfície do que esperar que uma passada pesada de desbaste atinja ambos os objetivos.
A fresa de acabamento deve estar em boas condições. O engajamento da ferramenta pode ser reduzido. A entrada e a saída podem ser planejadas para evitar marcas em arestas críticas. A direção de corte e a estratégia de trajetória podem ser ajustadas com base em testes.
O fabricante também pode distinguir entre superfícies funcionais e cosméticas.
Uma superfície de montagem pode exigir planicidade e dimensão.
Uma parede externa transparente pode exigir aparência.
Um recurso óptico pode exigir ainda outro nível de controle.
Usar uma única especificação genérica de usinagem para todos os três pode aumentar o custo e ainda assim falhar nos requisitos reais.
Etapa 8: Rebarbar Sem Danificar a Peça
A rebarbação de plástico transparente exige contenção.
Uma ferramenta manual agressiva pode rapidamente transformar uma pequena rebarba em um arranhão, uma aresta arredondada ou um chanfro inconsistente.
O processo de rebarbação deve corresponder ao desenho.
Algumas arestas podem receber um chanfro usinado definido em vez de quebra manual de aresta. Outras podem ser levemente rebarbadas porque estão ocultas da vista.
Um acabamento cosmético premium pode tornar-se parte do processo de polimento posterior.
Etapa 9: Acabar a Superfície de Acordo com a Sua Função
Nem toda superfície de PMMA deve ser polida.
Esta é uma das formas mais fáceis de controlar o custo.
Uma cavidade mecânica interna pode frequentemente permanecer como maquinada. Uma superfície de visor frontal pode exigir excelente clareza. Uma aresta que transmite luz pode exigir uma especificação diferente de uma aresta oculta dentro de um invólucro.
As abordagens de acabamento possíveis incluem polimento mecânico controlado, polimento de arestas, tratamento por chama quando apropriado, maquinagem especializada e processos avançados de acabamento de plástico transparente.
O processo correto depende da geometria, tolerância, grau do material, requisito ótico, exposição química e volume de produção.
Etapa 10: Inspecionar Dimensões e Aparência
Um plano de inspeção completo deve separar os requisitos geométricos mensuráveis dos critérios de aceitação visual.
A inspeção dimensional pode utilizar paquímetros, micrômetros, calibres, medição ótica, equipamento CMM ou outros métodos, dependendo da tolerância e da geometria da característica.
A inspeção cosmética pode exigir iluminação definida, distância de observação, ângulo de inspeção, zonas de superfície, padrões de amostra ou limites acordados para riscos e névoa.
Sem essas definições, comprador e fornecedor podem ambos acreditar que cumpriram a especificação, interpretando “boa aparência” de forma diferente.
Etapa 11: Proteger o Componente Acabado
A embalagem é efetivamente a operação final de fabrico para uma peça transparente.
Um componente perfeitamente polido pode perder o seu valor durante o transporte se as superfícies roçarem umas contra as outras.
A proteção individual, filme apropriado, separadores, bandejas, sacos ou embalagens personalizadas podem, portanto, ser justificados para peças de alta exigência estética.
Isso deve ser incluído no plano de produção, em vez de tratado como uma consideração secundária.
Escolhendo uma Máquina de Usinagem de Acrílico PMMA
Os compradores às vezes se concentram em saber se o fornecedor possui uma “máquina CNC para PMMA”. Na realidade, o acrílico não exige uma única categoria de máquina especializada.
O equipamento correto depende do que o componente necessita.
Fresamento CNC de Três Eixos
Um centro de usinagem de 3 eixos pode lidar com uma ampla variedade de componentes de acrílico, incluindo placas, cavidades, furos, perfis, carcaças simples, dispositivos de fixação, janelas e muitas peças de protótipo.
Se os recursos forem acessíveis a partir de orientações diretas, a usinagem de 3 eixos pode proporcionar uma solução eficiente.
Usinagem de Quatro Eixos
Um eixo rotativo pode reduzir o reposicionamento manual para peças que contenham recursos em vários lados ou geometria cilíndrica.
Menos configurações manuais podem melhorar a eficiência e reduzir as oportunidades de danos durante o manuseio.
Usinagem CNC de Cinco Eixos
A capacidade de cinco eixos torna-se atrativa quando componentes transparentes contêm ângulos compostos, geometria óptica curva, recursos em várias faces, acesso difícil ou superfícies complexas de forma livre.
O principal benefício não é simplesmente que a tecnologia de cinco eixos soa mais avançada.
Seu valor vem da redução de acesso e de setup.
Cada vez que um componente é removido, reposicionado e fixado novamente, os riscos de alinhamento e de manuseio estético podem aumentar. Se mais recursos puderem ser concluídos em um único setup controlado, as relações geométricas poderão melhorar.
A JUCHENG afirma que sua base de equipamentos inclui mais de 150 máquinas CNC e mais de 25 centros de usinagem de cinco eixos. Para compradores de componentes transparentes complexos, esse tipo de capacidade pode sustentar tanto a geometria quanto a escala de produção.
Torneamento CNC
Peças redondas de acrílico também podem ser torneadas.
Exemplos potenciais incluem buchas transparentes, anéis, carcaças cilíndricas, corpos ópticos, luvas, componentes relacionados a fluidos e formas de lentes para protótipos.
A nitidez da ferramenta e o controle de calor continuam importantes porque o mesmo comportamento do PMMA se aplica, mesmo que a arquitetura da máquina mude.
Equipamentos Especializados de Acabamento
O centro de usinagem é apenas parte da decisão de equipamento quando a aparência óptica importa.
Um fornecedor também pode precisar de capacidade de polimento, sistemas de inspeção, limpeza controlada, manuseio protetivo e processos especializados para superfícies transparentes.
Para superfícies de altíssimo padrão, o acabamento com diamante pode se tornar relevante dependendo da geometria e da especificação.
Isso leva a uma regra útil de sourcing:
Não compre especificações de máquina. Compre a capacidade completa de processo necessária para a sua peça.
Um Procedimento Prático de Usinagem de Acrílico PMMA para Equipes de Engenharia
Um comprador não precisa programar a máquina CNC, mas entender a lógica de produção torna a avaliação do fornecedor muito mais fácil.
- Defina a função primeiro. Indique se o componente é estrutural, estético, óptico, fluídico, protetivo ou uma combinação.
- Selecione ou revise o grau do material. Decida se o PMMA fundido ou extrudado atende ao requisito.
- Marque as superfícies críticas. Separe as superfícies ópticas, estéticas, de vedação, de montagem e não críticas.
- Aplique tolerâncias por função. Evite atribuir precisão extrema a todas as dimensões.
- Realize a revisão de DfM. Examine paredes, raios, furos, cavidades, roscas, acesso da ferramenta e cargas de montagem.
- Crie a sequência de usinagem. Planeje a fixação da peça, o desbaste, o acabamento, a furação, as operações em múltiplas faces e o manuseio.
- Valide as ferramentas e as condições de corte. Confirme a formação limpa de cavacos e evite calor excessivo.
- Inspecione uma amostra inicial. Meça as dimensões e examine as superfícies transparentes antes de se comprometer com o volume.
- Aplique o acabamento adequado. Poli apenas as superfícies que o exigem e proteja a geometria crítica.
- Conclua a inspeção final e a embalagem. Confirme os requisitos de engenharia e estéticos antes do envio.
Esta sequência pode parecer mais detalhada do que uma descrição típica de “carregar o material e pressionar Iniciar Ciclo”, mas cada etapa aborda um modo de falha real.
O que as discussões de CNC no Reddit ensinam sobre acrílico
Os guias de processamento profissionais são úteis, mas as comunidades de maquinistas oferecem outro tipo de evidência: padrões recorrentes de falhas no chão de fábrica.
Vários temas se repetem nas discussões sobre acrílico no Reddit CNC e no CNC de hobby.
“Ele continua derretendo”
Os usuários frequentemente descobrem que um avanço muito baixo não é automaticamente mais seguro.
Quando a aresta de corte não está removendo um cavaco saudável, o atrito pode aumentar o calor. É por isso que usuários experientes frequentemente discutem o avanço em relação ao RPM, em vez de tratar qualquer um dos números de forma independente.
“Minha fresa está entupida de plástico”
Isso geralmente aponta de volta para a evacuação de cavacos, o calor e a geometria da fresa.
Os usuários mencionam repetidamente ferramentas de canal único ou de flute único porque esses cortadores proporcionam um espaço de canal significativo para remover cavacos de plástico.
O jato de ar é outra recomendação comum no chão de fábrica porque um cavaco que sai da zona de corte não pode ser cortado e reaquecido repetidamente.
“A Borda É Lisa, mas Não Transparente”
Isso destaca a diferença entre acabamento de usinagem e acabamento óptico.
Uma parede usinada pode parecer lisa ao toque, mas ainda dispersar luz suficiente para parecer turva.
O requisito precisa ser definido em termos ópticos e cosméticos, em vez de usar apenas a palavra “liso”.
“Poli-lo com Chama”
O polimento com chama aparece com frequência nas discussões sobre acrílico porque pode produzir bordas atraentes rapidamente.
No entanto, uma decisão profissional de produção deve considerar mais do que a melhoria visual.
Efeitos térmicos, tensão interna, colagem, exposição química, requisitos dimensionais, geometria e condições futuras de serviço podem determinar se o método é apropriado.
O que funciona para uma peça de exposição pode não ser automaticamente a melhor escolha para um conjunto médico ou óptico de precisão.
Onde o Facebook e as Comunidades de Manufatura Acrescentam Outra Perspectiva
Grupos de fabricação e CNC costumam discutir o acrílico de um ponto de vista prático de produção, em vez de um ponto de vista de ciência dos materiais. As conversas típicas giram em torno de qual fresa de router deixa uma borda mais limpa, por que uma chapa derrete enquanto outra corta normalmente, se o material fundido vale o custo adicional, quanto polimento é necessário e como evitar que os cavacos se soldem à ferramenta.
Essas discussões são úteis porque revelam o que os clientes realmente vivenciam.
Elas também mostram por que copiar um parâmetro da máquina de outra pessoa pode não resolver o problema.
Dois usuários podem ambos dizer “acrílico de 6 mm”, mas um pode estar cortando material fundido com uma fresa de canal único de carboneto afiada em um roteador CNC rígido, enquanto outro está cortando material extrudado com uma fresa multi-canal mais antiga. A potência do fuso, a rigidez, a faixa de RPM, a fixação da peça e as condições de refrigeração podem ser completamente diferentes.
Uma boa engenharia de processo extrai o princípio dessas conversas em vez de copiar cegamente o número.
O princípio é consistente: criar uma ação de corte limpa, remover o calor através do cavaco, evacuar os cavacos de forma eficiente, reduzir o atrito desnecessário e construir a estratégia de acabamento a partir de uma boa superfície usinada.
Análise Aprofundada de Aplicação: Componentes Ópticos e de Iluminação
A iluminação é uma das aplicações em que a aparência e a flexibilidade de fabricação do PMMA podem criar valor significativo.
Guias de luz, coberturas transparentes, componentes de iluminação, protótipos ópticos, peças relacionadas a LED, elementos indicadores e carcaças ópticas podem conter geometrias que não podem ser criadas por meio de simples corte de chapa.
Por exemplo, uma peça de gerenciamento de luz pode precisar de uma parede externa transparente, bolsões internos, recursos de montagem, superfícies ópticas e relações precisas com um LED ou sensor.
A usinagem CNC permite que esses recursos sejam criados a partir de um único bloco durante o desenvolvimento.
O desafio é que o desempenho óptico pode depender de mais do que dimensões nominais.
A textura da superfície pode afetar o comportamento da luz. Marcas de ferramenta podem se tornar visíveis quando os LEDs iluminam a borda. O polimento pode alterar a geometria. Um arranhão que é mal visível sob a iluminação ambiente pode se tornar óbvio quando a luz entra no material.
Isso significa que projetos de iluminação devem identificar quais superfícies transmitem, refletem, distribuem ou apenas contêm luz.
Essa informação ajuda o fornecedor a concentrar o esforço de fabricação onde ele afeta o desempenho do produto.
Aplicações Médicas e de Laboratório
Componentes transparentes também têm valor óbvio em equipamentos onde os operadores precisam observar condições internas.
Aplicações potenciais incluem coberturas transparentes, componentes de instrumentos, fixações de laboratório, sistemas de fluxo prototípicos, manifolds, câmaras de visualização, carcaças e janelas de equipamentos.
Um manifold transparente ilustra por que a qualidade da usinagem é importante.
A peça pode conter canais e portas interconectados. Os engenheiros podem querer acesso visual ao caminho do fluido. A precisão dimensional é importante porque o manifold se conecta a conexões e vedações. A qualidade da superfície pode ser importante porque regiões internas rugosas podem afetar o fluxo ou a limpeza.
A documentação de materiais e a gestão da qualidade também podem se tornar importantes.
A JUCHENG publica sua capacidade de fabricação relacionada à ISO 13485 juntamente com seus serviços gerais de CNC e PMMA. Para compradores de dispositivos médicos, o valor relevante não é o nome do certificado em si, mas a estrutura disciplinada de documentação, rastreabilidade, inspeção e controle de processos esperada em ambientes de fabricação regulamentados.
A adequação final do PMMA para uma aplicação médica ainda depende do grau especificado, das condições de contato, do método de esterilização, dos produtos químicos, dos requisitos regulatórios e do uso final.
Desenvolvimento Automotivo e de Transporte
O PMMA também pode ser útil no desenvolvimento automotivo, particularmente para protótipos de iluminação, sistemas de display, coberturas transparentes, componentes internos, dispositivos de teste e modelos de validação visual.
A usinagem CNC é especialmente atrativa antes da finalização do ferramental de produção em massa.
Uma equipe de engenharia poderia testar várias versões geométricas sem modificar um molde a cada vez. Pontos de montagem, relações ópticas, forma externa e interfaces de montagem podem ser alterados digitalmente e usinados novamente.
Isso encurta o ciclo de aprendizado entre o CAD e os testes físicos.
Programas automotivos também podem se preocupar com documentação de processos, controle dimensional, repetibilidade e sistemas de qualidade de fornecedores. A JUCHENG lista a IATF 16949 entre suas certificações de qualidade, o que pode ser relevante quando um cliente está avaliando a disciplina de fabricação mais ampla por trás do trabalho de protótipo ou produção.
Eletrônica e Instrumentação
O acrílico é frequentemente considerado para janelas de instrumentos, coberturas de display, janelas de sensores, painéis indicadores, invólucros transparentes e carcaças eletrônicas de protótipo.
A questão central de design costuma ser a integração.
Uma janela de display pode parecer simples, mas pode incluir furos de montagem, geometria relacionada a encaixes, zonas de adesivo, reentrâncias, recursos de bloqueio de luz, folgas para botões e superfícies de alinhamento.
A usinagem CNC pode combinar esses recursos sem investimento em ferramental.
Em volumes baixos e médios, essa flexibilidade pode ser mais valiosa do que o menor custo unitário teórico.
Equipamentos Industriais e Componentes de Máquinas
Aplicações industriais podem usar polímeros transparentes para tampas de inspeção, janelas de máquinas, fixações transparentes, componentes de visualização, proteções, fixações de medição e carcaças de equipamentos.
Aqui, a seleção de material deve considerar o risco de impacto com cuidado.
O PMMA oferece excelentes qualidades visuais, mas nem sempre é o melhor plástico transparente para proteção contra alto impacto. O policarbonato pode ser mais apropriado quando a tenacidade é o requisito de segurança principal.
Um fornecedor responsável deve, portanto, estar disposto a discutir quando o acrílico não é a melhor escolha.
Uma boa seleção de material protege a aplicação, não o fornecedor do material.
PMMA vs Policarbonato: Evite Escolher Apenas pela Transparência
O PMMA e o policarbonato são frequentemente comparados porque ambos podem ser transparentes.
A escolha certa depende das prioridades.
O PMMA pode ser atrativo quando clareza, comportamento sob UV, aparência superficial, rigidez e estética polida são importantes.
O policarbonato pode ser atrativo quando a resistência ao impacto e a tenacidade têm maior peso.
O erro de compra é perguntar: “Qual plástico é melhor?”
Uma pergunta melhor é: “Qual falha este produto pode tolerar menos?”
Se a aparência óptica for fundamental, o PMMA pode merecer prioridade.
Se a falha por impacto criar uma preocupação de segurança significativa, o policarbonato deve ser avaliado.
Se nem a transparência nem o desempenho óptico forem importantes, materiais como POM, náilon, PEEK, ABS ou outros plásticos de engenharia podem oferecer desempenho mais adequado dependendo da aplicação.
Tolerância: Precisão Sem Excesso de Engenharia
O PMMA pode ser usinado com precisão, mas os compradores devem resistir ao hábito de atribuir a tolerância mais apertada possível a cada recurso.
A tolerância deve seguir a função.
Um furo de localização pode controlar o alinhamento da montagem.
Uma superfície de vedação pode precisar de planicidade específica.
Uma interface de guia de luz pode precisar de posicionamento preciso.
Uma parede externa oculta pode precisar apenas caber dentro de um invólucro.
Atribuir a mesma tolerância extrema aos quatro recursos aumenta o custo de usinagem e inspeção sem necessariamente melhorar o produto.
Os polímeros também respondem à temperatura e ao estresse de forma diferente dos metais. Geometrias finas podem se mover mais facilmente. A fixação pode afetar a medição. Um componente medido imediatamente após a usinagem também pode se comportar de forma diferente quando atinge o equilíbrio térmico.
Portanto, a discussão de tolerância mais profissional inclui material, tamanho do recurso, geometria, condições ambientais, método de inspeção e requisito funcional.
Por Que Peças Ópticas Precisam de Mais do Que Inspeção Dimensional
Uma CMM pode dizer se um recurso está localizado corretamente.
Por si só, não é possível definir se o cliente aceitará um risco numa janela visível.
A inspeção de peças transparentes deve, portanto, combinar sistemas dimensionais e cosméticos.
Para trabalhos de alto valor, um RFQ pode definir zonas cosméticas.
A Zona A pode ser uma janela de visualização frontal onde os riscos são altamente restringidos.
A Zona B pode ser uma aresta externa polida onde pequenas variações podem ser aceitáveis.
A Zona C pode ser uma área de montagem interna onde marcas de maquinagem são permitidas.
Este tipo de especificação torna a qualidade objetiva e reduz discussões após a entrega.
Também controla o custo, porque o fornecedor não precisa de tratar cada milímetro quadrado como uma face ótica.
O Custo Oculto de Polir Tudo
Muitos compradores assumem que o polimento é uma pequena etapa final.
Pode ser um dos maiores fatores de custo.
O polimento manual consome mão de obra. Várias etapas abrasivas consomem tempo. A geometria complexa dificulta o acesso. Manter arestas vivas e dimensões durante o polimento exige perícia.
Se todas as superfícies forem especificadas como “espelho transparente”, o fornecedor pode despender mais tempo a acabar a peça do que a maquiná-la.
É por isso que a equipa de design deve separar os requisitos visuais dos requisitos de engenharia.
Pergunte se uma cavidade interna realmente precisa de transparência ótica.
Pergunte se o fundo de um recesso de montagem pode permanecer como usinado.
Pergunte se apenas o perímetro exposto requer polimento.
Pergunte se a face original do material pode permanecer intacta em vez de ser reaplanada.
Essas decisões podem reduzir o preço sem alterar o desempenho.
Instalação: Uma peça de PMMA perfeita ainda pode falhar durante a montagem
O fornecedor de usinagem controla a peça até o envio. O processo de montagem controla o que acontece a seguir.
O PMMA não deve ser forçado em uma montagem desalinhada.
Os fixadores não devem receber automaticamente valores de torque para peças metálicas. A pressão localizada ao redor dos parafusos pode gerar tensão. Bordas metálicas afiadas em contato com o acrílico podem concentrar a carga.
Dependendo do projeto, arruelas, fixadores com ressalto, insertos, interfaces complacentes ou folga controlada podem distribuir a força de forma mais eficaz.
A expansão térmica também deve ser considerada quando um componente acrílico relativamente grande é fixado a uma estrutura metálica.
Se ambos os materiais responderem de forma diferente às mudanças de temperatura, um arranjo de montagem completamente rígido pode gerar tensão.
O projeto pode precisar de folga ou de uma estratégia de montagem que permita movimento controlado.
Manutenção: A química de limpeza é importante
Uma superfície transparente naturalmente atrai limpezas frequentes.
Isso torna a compatibilidade química importante.
Alguns produtos de limpeza ou solventes agressivos podem danificar o acrílico, especialmente quando uma peça já contém tensões de usinagem ou montagem.
Panos abrasivos também podem riscar as faces polidas.
Para aplicações comerciais exigentes, as instruções de limpeza devem ser tratadas como parte da especificação do produto.
Utilize métodos de limpeza reconhecidamente compatíveis com o grau de PMMA selecionado. Teste produtos químicos incertos antes da liberação. Evite presumir que um produto de limpeza adequado para vidro comum seja automaticamente adequado para acrílico.
A manutenção protetiva pode preservar a qualidade óptica por muito mais tempo do que o polimento corretivo repetido.
Um Estudo de Caso Realista: A Caixa Transparente do Sensor
Considere um caso representativo de fornecimento baseado em falhas comuns de peças transparentes.
Um desenvolvedor de equipamentos norte-americano precisa de 60 caixas transparentes de sensor para testes de validação. Cada caixa contém um bolsão retangular, quatro furos de montagem, uma abertura para cabo, dois recursos de alinhamento, um perímetro externo polido e uma superfície frontal transparente de visualização.
O primeiro fornecedor vê a geometria como um trabalho padrão de fresamento de plástico.
O componente é programado rapidamente. Ferramentas de corte genéricas são utilizadas. O desbaste e o acabamento são combinados sempre que possível para reduzir o tempo de ciclo.
As primeiras peças passam na maioria das verificações dimensionais.
Mas sob a iluminação de montagem, vários problemas aparecem.
As paredes do bolsão parecem turvas. O perímetro tem transparência inconsistente. Um canto contém uma pequena lasca. Linhas brancas finas se desenvolvem ao redor de um furo de montagem após a instalação dos parafusos.
O fornecedor propõe mais polimento.
Isso aumenta o preço, mas não resolve o trincamento.
Etapa 1: Separar os Problemas
A equipe do projeto primeiro deixa de tratar os defeitos como um único problema.
A bolsa turva é um problema de usinagem e acabamento superficial.
O perímetro inconsistente envolve usinagem e polimento.
O canto lascado está relacionado à trajetória da ferramenta, ao suporte do material ou à carga de acabamento.
O furo trincado envolve tensão de usinagem, geometria e carga de montagem.
Cada defeito precisa de seu próprio caminho de causa raiz.
Etapa 2: Revisar o Material
A equipe confirma se o grau de PMMA selecionado é apropriado para usinagem e polimento complexos.
Um grau fundido é avaliado porque a qualidade de usinagem e a aparência óptica são prioridades.
Etapa 3: Revisar o Ferramental e a Formação de Cavacos
O próximo teste utiliza ferramental afiado adequado para plástico e um processo projetado em torno da evacuação limpa de cavacos.
Em vez de tratar o baixo avanço como automaticamente seguro, o engenheiro de usinagem avalia a relação entre avanço, velocidade do fuso, geometria da fresa, engajamento da ferramenta e cavacos.
Etapa 4: Separar Desbaste e Acabamento
O desbaste deixa material controlado nas paredes cosméticas.
Uma operação de acabamento dedicada remove a tolerância final.
Isso reduz as marcas profundas da fresa e torna a etapa de polimento mais previsível.
Etapa 5: Revisar o Furo de Montagem
A geometria do furo e a distância até a borda são verificadas. O processo de perfuração é revisado quanto a danos por calor e por perfuração.
A equipe de montagem também reduz a carga desnecessária dos fixadores e considera como a força é distribuída ao redor do furo.
Etapa 6: Definir a Especificação Estética
Em vez de dizer “todas as superfícies devem estar limpas”, o desenho identifica a face de visualização e o perímetro como áreas estéticas críticas.
As superfícies mecânicas internas podem permanecer como usinadas onde a aparência não tem efeito funcional.
O Resultado Comercial
O processo revisado pode ter um ciclo de CNC ligeiramente mais longo do que o processo agressivo original.
No entanto, a mão de obra de polimento diminui, o risco de rejeição cai e as falhas de montagem diminuem.
O custo total das peças aceitáveis pode, portanto, ser menor, mesmo que a máquina não opere na taxa de remoção mais rápida possível.
Esta é a lição de fabricação que os compradores devem lembrar.
O menor tempo de usinagem nem sempre é o menor custo de produção.
Como Avaliar um Fornecedor de CNC em Acrílico
Escolher um fornecedor apenas pelo preço unitário cotado torna as peças transparentes desnecessariamente arriscadas.
Uma análise mais robusta do fornecedor considera o sistema de fabricação.
O fornecedor entende de plásticos?
Uma empresa que principalmente corta aço e alumínio pode ter equipamentos excelentes, mas ainda precisar de experiência específica em processos com polímeros transparentes.
Pergunte quais graus de acrílico ela costuma usinar.
Pergunte como ela distingue o material fundido do extrudado.
Pergunte como ela reage quando as aparas começam a soldar na fresa.
Pergunte como os requisitos ópticos e estéticos afetam sua trajetória de ferramenta.
As respostas revelam muito mais do que uma declaração genérica de que “podemos usinar todos os plásticos”.”
O fornecedor consegue separar a usinagem dos requisitos de acabamento?
Um fornecedor experiente deve entender que uma face de montagem de precisão, uma borda transparente, uma janela polida e uma cavidade oculta podem exigir estratégias de fabricação diferentes.
Essa distinção ajuda a controlar o preço.
Ele tem capacidade de máquina suficiente?
A quantidade de máquinas por si só não garante qualidade, mas a capacidade torna-se importante quando um projeto passa do protótipo para a produção.
Uma oficina pode usinar com sucesso dez componentes de protótipo, mas ter dificuldades quando a demanda chega a 1.000 peças por mês.
Os compradores devem considerar tanto a capacidade técnica quanto a escala disponível.
Possui inspeção adequada?
A inspeção deve corresponder à tolerância.
Geometrias complexas de múltiplas faces podem exigir medição por coordenadas ou sistemas ópticos em vez de ferramentas manuais simples.
O fornecedor também deve compreender a inspeção estética se a aparência for importante.
Fornece feedback de DfM?
Um fornecedor que apenas aceita o arquivo CAD sem fazer perguntas pode perder oportunidades de reduzir custos ou riscos.
Um bom feedback de DfM pode identificar paredes frágeis, cantos internos irrealistas, tolerâncias desnecessariamente apertadas, áreas de polimento difíceis ou conceitos de rosca que não correspondem ao uso repetido.
Pode oferecer suporte à rastreabilidade e à documentação de qualidade?
Isso se torna mais importante para cadeias de suprimentos médicas, automotivas, industriais e outras cadeias controladas.
Pergunte qual sistema de qualidade se aplica ao projeto e qual documentação de inspeção ou de material pode ser fornecida.
Por que escolher a JUCHENG para trabalhos de precisão em PMMA por CNC?
A JUCHENG posiciona sua capacidade em plásticos transparentes com base em usinagem de precisão combinada com pós-processamento controlado, em vez de simples corte de acrílico.
As capacidades divulgadas pela empresa incluem usinagem CNC de acrílico fundido e outros materiais transparentes para aplicações como componentes ópticos, guias de luz, carcaças, manifolds médicos, janelas e peças de engenharia relacionadas.
Mais de 13 anos de experiência em manufatura de precisão
A experiência torna-se particularmente importante quando um processo tem várias variáveis que interagem.
A usinagem de acrílico não é difícil porque um parâmetro isolado seja misterioso. É difícil porque material, geometria, fixação da peça, condição da ferramenta, avanços, calor, remoção de cavacos, tolerância e acabamento influenciam uns aos outros.
A JUCHENG relata mais de 13 anos de experiência em manufatura de precisão, dando às equipes de engenharia acesso a um histórico de manufatura mais amplo do que um simples serviço de roteamento.
Mais de 150 máquinas CNC e mais de 25 centros de cinco eixos
A plataforma de manufatura publicada da JUCHENG inclui mais de 150 máquinas CNC e mais de 25 centros de usinagem de cinco eixos.
Para placas de acrílico simples, essa escala pode não ser necessária.
Para projetos que envolvem carcaças complexas, geometria multissuperfície, recursos ópticos, ciclos de desenvolvimento rápidos ou quantidades de produção maiores, uma capacidade de equipamentos mais ampla pode tornar-se valiosa.
A usinagem de cinco eixos também pode reduzir as preparações para geometrias complicadas, o que pode melhorar as relações entre recursos e reduzir o manuseio de superfícies transparentes sensíveis.
Experiência com Materiais Transparentes
A JUCHENG mantém informações dedicadas sobre a usinagem de materiais transparentes, incluindo acrílico PMMA e policarbonato.
Isso importa porque os polímeros transparentes criam requisitos cosméticos e ópticos que não existem da mesma forma com componentes opacos comuns.
Um comprador pode precisar de comunicação clara sobre polimento, superfícies de transmissão de luz, proteção contra riscos, marcas de ferramenta e inspeção visual.
Capacidade com Acrílico Fundido
A JUCHENG promove especificamente o PMMA fundido para aplicações exigentes de precisão e ópticas.
Sua orientação sobre materiais aborda componentes como guias de luz, manifolds médicos, lentes e produtos transparentes premium.
Este foco pode ser útil para projetos em que o comportamento de usinagem e a clareza final têm mais peso do que a compra de acrílico de menor custo.
Sistemas de Qualidade para Programas Automotivos e Médicos
A JUCHENG publica certificações e sistemas de qualidade, incluindo ISO 9001, ISO 13485, IATF 16949 e ISO 14001.
Diferentes certificações atendem a diferentes requisitos de gestão e do setor, mas, em conjunto, fornecem aos compradores evidências de uma abordagem estruturada para a qualidade de fabricação, documentação, gestão ambiental e produção controlada.
Para um projeto em PMMA, os requisitos de qualificação ainda devem ser revisados especificamente, em vez de assumir que uma certificação qualifica automaticamente uma peça para sua aplicação final.
Rastreabilidade de Materiais
A JUCHENG declara que seu sistema de qualidade apoia a rastreabilidade de materiais, desde o fornecedor de origem até os componentes acabados.
Isso pode ser especialmente valioso quando os clientes precisam de identidade de material documentada ou registros de fabricação controlados.
Inspeção de Precisão
Capacidade de usinagem sem capacidade de inspeção cria um sistema incompleto.
As operações de fabricação de precisão da JUCHENG incluem capacidade de inspeção por CMM, incluindo equipamentos de medição Zeiss descritos em seus materiais de fabricação publicados.
Para carcaças acrílicas complexas, relações de montagem em múltiplas faces, furos de precisão e interfaces controladas, a capacidade de medição pode ajudar a verificar se o processo de usinagem realmente produziu o que o modelo CAD pretendia.
Do Protótipo à Produção
Muitos projetos em acrílico começam como protótipos.
O fornecedor que ajuda a resolver o protótipo deve, idealmente, entender o que mudará quando o pedido se tornar um programa de produção.
Os dispositivos de fixação podem se tornar mais especializados. Os planos de inspeção podem se tornar formalizados. A vida útil das ferramentas precisa ser controlada. A embalagem pode exigir padronização. A compra de materiais e a rastreabilidade de lotes podem se tornar mais importantes.
A combinação da JUCHENG de volume de equipamentos, capacidade multi-eixos, suporte de engenharia e infraestrutura de qualidade pode apoiar essa transição da validação inicial para a fabricação repetitiva.
Como Preparar uma RFQ Melhor
Uma boa cotação começa com informação.
Fornecer apenas uma captura de tela e a quantidade força o fornecedor a fazer suposições. Essas suposições frequentemente retornam mais tarde como mudanças de preço ou divergências de qualidade.
Uma RFQ útil deve incluir um modelo 3D quando disponível e um desenho 2D controlado para dimensões que não podem ser comunicadas apenas pela geometria.
Especifique o grau de PMMA se já estiver selecionado.
Se o material ainda estiver em aberto, descreva a aplicação em vez de adivinhar.
Marque as dimensões críticas.
Identifique superfícies ópticas ou cosméticas.
Defina as expectativas de polimento.
Descreva roscas, insertos, superfícies de colagem, áreas de vedação e componentes de acoplamento.
Informe a quantidade de protótipos e o volume de produção futuro esperado.
Explique as condições ambientais, como exposição a UV, faixa de temperatura, impacto, produtos químicos de limpeza e contato com fluidos.
Por fim, diga ao fornecedor qual falha é mais importante.
A peça falha se a borda tiver uma marca de ferramenta visível?
Falha se um furo se deslocar 0,05 mm?
Falha se a janela criar distorção óptica?
Falha se rachar após fixação repetida?
Esta informação ajuda o esforço de engenharia a seguir o requisito real do negócio.
Redução de Custos Sem Sacrificar a Qualidade
Quando um orçamento de PMMA parece caro, há opções melhores do que procurar imediatamente o fornecedor mais barato.
Primeiro, revise a tolerância.
Relaxe dimensões não críticas enquanto protege as interfaces reais de montagem.
Segundo, revise as superfícies cosméticas.
Polir apenas zonas visíveis ou ópticas pode economizar mão de obra substancial.
Terceiro, revise a geometria.
Cavidades muito profundas, proporções extremas de espessura de parede, raios internos minúsculos e rebaixos difíceis aumentam a complexidade da usinagem.
Quarto, revise as dimensões do estoque.
Um design que se ajusta eficientemente ao estoque padrão pode reduzir o desperdício de material.
Quinto, revise a contagem de setups.
Uma pequena alteração de design pode permitir que várias características sejam usinadas em menos orientações.
Sexto, compartilhe o volume de produção esperado.
O dispositivo de fixação ideal para dez peças pode não ser o ideal para dez mil.
Essas mudanças reduzem o esforço total de fabricação em vez de apenas transferir a margem do fornecedor para o comprador.
Quando a Usinagem CNC Não É o Processo Correto para PMMA
A usinagem CNC é poderosa, mas um guia de engenharia também deve explicar seus limites.
Se a peça for simplesmente um perfil plano grande sem cavidades, recursos 3D de precisão ou interfaces usinadas com tolerância apertada, o corte a laser ou outro processo de chapa pode ser mais econômico, dependendo dos requisitos de borda e de tensão.
Se o volume anual se tornar extremamente alto e a geometria for adequada para moldagem, a moldagem por injeção pode reduzir o custo unitário, apesar do investimento inicial em ferramental.
Se o produto for principalmente uma estrutura de chapa dobrada, a conformação e a fabricação podem ser mais eficientes.
A CNC torna-se particularmente valiosa quando o projeto exige geometria complexa, relações estreitas entre características, mudanças rápidas de design, quantidades de baixas a médias, furos ou cavidades de precisão, superfícies tridimensionais ou flexibilidade de prototipagem.
Um fornecedor capacitado deve ajudar o cliente a escolher o processo que corresponde ao produto, em vez de forçar todos os projetos em uma máquina CNC.
Perguntas Frequentes: Usinagem CNC de Acrílico PMMA
1. Por que o PMMA derrete durante a usinagem CNC?
O derretimento geralmente significa que calor excessivo está se acumulando ao redor da fresa. Avanço baixo em relação à rotação do fuso, ferramentas desgastadas, evacuação deficiente de cavacos, geometria de fresa inadequada, engajamento excessivo ou recorte de cavacos podem contribuir. O processo deve criar cavacos limpos em vez de permitir que a aresta de corte esfregue o acrílico.
2. Que tipo de fresa CNC é adequada para acrílico?
Frequentemente são utilizadas fresas afiadas de carboneto concebidas para plástico. Os designs de canal único e de canal em O são populares porque a sua geometria de canal aberto pode suportar uma remoção eficaz de aparas. A ferramenta ideal continua a depender do tipo de máquina, do tamanho da característica, do grau do material, do acabamento exigido, da profundidade e da operação.
3. O PMMA fundido é melhor do que o PMMA extrudido para maquinagem CNC?
O acrílico fundido é frequentemente preferido para maquinagem complexa e peças transparentes de alta qualidade devido às suas características favoráveis de maquinagem e óticas. O acrílico extrudido pode ainda funcionar bem para produtos adequados e pode oferecer vantagens de custo ou de espessura da chapa. Os requisitos da aplicação devem decidir o grau.
4. O acrílico maquinado por CNC pode tornar-se opticamente transparente?
Sim. No entanto, a fresagem padrão não deixa automaticamente um acabamento ótico. Um projeto pode exigir passes de acabamento dedicados, polimento controlado, ferramentas especializadas ou métodos de acabamento avançados. As superfícies óticas devem ser identificadas durante o orçamento, porque o acabamento afeta o custo e o planeamento dimensional.
5. Porque é que o acrílico racha em torno dos orifícios dos parafusos?
As causas possíveis incluem tensão de maquinagem, condições de perfuração inadequadas, distância insuficiente à borda, geometria frágil, carga de fixação excessiva, tensão de escareado, exposição química ou uma combinação destes fatores. Tanto o processo CNC como a montagem final devem ser revistos.
6. O PMMA consegue manter tolerâncias CNC apertadas?
Sim, é possível produzir componentes de acrílico de precisão, mas a tolerância realista depende da geometria, das dimensões, da espessura da parede, do grau do material, das condições térmicas, das operações de acabamento e do método de inspeção. As tolerâncias apertadas devem normalmente ser atribuídas a características funcionais em vez de a todas as dimensões.
7. É necessário CNC de cinco eixos para o PMMA?
Não. Muitas peças de acrílico podem ser produzidas eficientemente com maquinagem de três eixos. O CNC de cinco eixos torna-se útil para geometria complexa de múltiplas faces, superfícies compostas, acesso difícil da ferramenta ou designs em que a redução de configurações melhora as relações entre características e o manuseamento.
8. Como devo limpar um componente de acrílico de precisão?
Utilize métodos e agentes de limpeza confirmados como compatíveis com o grau de PMMA selecionado. Evite materiais abrasivos e solventes agressivos não verificados. A compatibilidade química torna-se especialmente importante quando o componente contém tensão residual mecânica ou de montagem.
Perspetiva Final de Engenharia: A Regra da Peça Transparente
O PMMA recompensa um bom controlo do processo porque cada etapa se torna visível no componente acabado.
Uma fresa afiada deixa evidências.
Uma fresa cega deixa evidências.
Um passe de acabamento bem projetado deixa evidências.
Uma evacuação de cavacos deficiente deixa evidências.
Um bom polimento deixa evidências.
Um manuseio inadequado deixa evidências.
Essa visibilidade é exatamente o motivo pelo qual componentes transparentes não devem ser adquiridos como plástico usinado de commodity.
Os fornecedores de maior valor entendem que precisão dimensional, aparência óptica, integridade do material, acabamento, inspeção e embalagem estão conectados.
Para os engenheiros, a estratégia mais eficaz começa pela definição do requisito real de desempenho. Escolha o grau de PMMA em função da aplicação. Projete a geometria em torno do comportamento realista de usinagem. Identifique as superfícies críticas. Use precisão apenas onde ela gera valor. Incorpore o acabamento superficial ao plano de fabricação. Considere a tensão de montagem antes de produzir a primeira peça.
Para as equipes de compras, a avaliação de fornecedores deve ir além do valor por hora e da marca da máquina. Observe o conhecimento em usinagem de plásticos, a capacidade dos equipamentos, a inspeção, o controle de materiais, os sistemas de qualidade, a comunicação de DfM, o acabamento de peças transparentes e a capacidade de passar do protótipo à produção repetitiva.
O objetivo não é simplesmente um componente de acrílico transparente.
É um componente que permanece transparente, encaixa corretamente, sobrevive à montagem, desempenha sua função na aplicação e pode ser produzido repetidamente a um custo comercialmente sensato.
Inicie um Projeto de Acrílico de Precisão com a JUCHENG
Se o seu projeto envolve carcaças transparentes, guias de luz, protótipos ópticos, manifolds médicos, janelas de instrumentos, peças de desenvolvimento automotivo, componentes de iluminação, dispositivos de laboratório ou outros componentes de PMMA de precisão, uma análise antecipada de fabricação pode evitar os defeitos que se tornam caros mais tarde.
A JUCHENG oferece serviços de usinagem CNC com suporte de capacidade de fabricação em 3 eixos, 4 eixos e 5 eixos, inspeção de precisão, experiência no processamento de materiais transparentes, suporte de DfM e sistemas de gestão da qualidade consolidados.
Visite Usinagem CNC JUCHENG para enviar seu modelo CAD e os requisitos do projeto.
Para capacidade de fabricação específica de PMMA, os compradores também podem consultar os recursos da JUCHENG sobre Usinagem CNC de Acrílico Fundido quanto a Usinagem de Materiais Transparentes recursos.
Para embasamento técnico independente, a PLEXIGLAS publica orientações detalhadas sobre processamento de acrílico, abrangendo operações como perfuração e usinagem. Consulte Orientação de Processamento PLEXIGLAS.
Ao solicitar um orçamento, forneça o modelo CAD, o desenho, o requisito de material, a quantidade, a tolerância, as zonas cosméticas críticas, as expectativas ópticas, o método de montagem e o volume de produção esperado. Esses detalhes permitem que a equipe de fabricação avalie não apenas se o componente pode ser cortado, mas como ele poderia ser produzido de forma confiável, desde a primeira peça até a produção repetida.
Essa diferença — de simplesmente cortar plástico transparente para projetar um processo de fabricação repetível — é o que, em última análise, determina se um projeto de CNC em acrílico se torna um componente de produção bem-sucedido ou apenas mais uma rodada dispendiosa de protótipos embaçados.
[1]: https://www.jccncmachining.com/materials/pmma-acrylic/cast-acrylic/?utm_source=chatgpt.com “Usinagem CNC de Acrílico Fundido | Peças PMMA de Transparência Óptica | Jucheng”
[2]: https://www.plexiglas.de/en/service/processing/drilling-plexiglas?utm_source=chatgpt.com “Perfuração de PLEXIGLAS”