
Ein transparentes PMMA-Gehäuse verlässt die CNC-Maschine mit den korrekten Außenabmessungen. Laut Zeichnung sollte das Teil funktionieren. Bei der Prüfung sehen die Kanten jedoch milchig aus, ein gebohrtes Loch zeigt einen feinen Riss, die Tasche enthält sichtbare Fräserspuren, und das Polieren verursacht weit mehr Arbeit als erwartet. Dies ist eine der zentralen Herausforderungen der Acryl-PMMA-Bearbeitung: Die Form herzustellen ist oft einfacher, als die Form, Klarheit, Maßhaltigkeit und kosmetische Oberfläche gleichzeitig zu erzeugen.
Für einen Ingenieur oder Einkäufer ist dieser Unterschied wichtig. PMMA mag wie ein unkomplizierter Kunststoff aussehen, doch es reagiert stark auf Wärme, Werkzeugschärfe, Spann Druck, Späneabfuhr, Bearbeitungsreihenfolge, Spannungen und Nachbearbeitung. Ein Prozess, der bei Aluminium gut funktioniert, kann Acryl innerhalb von Sekunden beschädigen. Ein Prozess, der einen akzeptablen Prototyp liefert, kann bei steigenden Stückzahlen auch teuer oder instabil werden.
Die Lösung besteht nicht einfach darin, die Maschine langsamer laufen zu lassen, die Spindeldrehzahl zu erhöhen oder jede Oberfläche anschließend zu polieren. Eine zuverlässige PMMA-Produktion erfordert eine vollständige Bearbeitungsstrategie, bei der Materialgüte, Ausrüstung, Fräser, Vorschübe, Vorrichtungen, Schruppen, Schlichten, Prüfung und Nachbearbeitung zusammenwirken.
Dieser Leitfaden folgt diesem Fertigungsproblem vom Fehler zur Lösung. Er erklärt, wie der Prozess funktioniert, welche Maschinen und Werkzeuge geeignet sein können, warum transparente Teile versagen, wie man ein praktikables Produktionsverfahren etabliert, wo PMMA üblicherweise eingesetzt wird und was Einkäufer bewerten sollten, bevor sie einen CNC-Lieferanten wie JUCHENG auswählen.
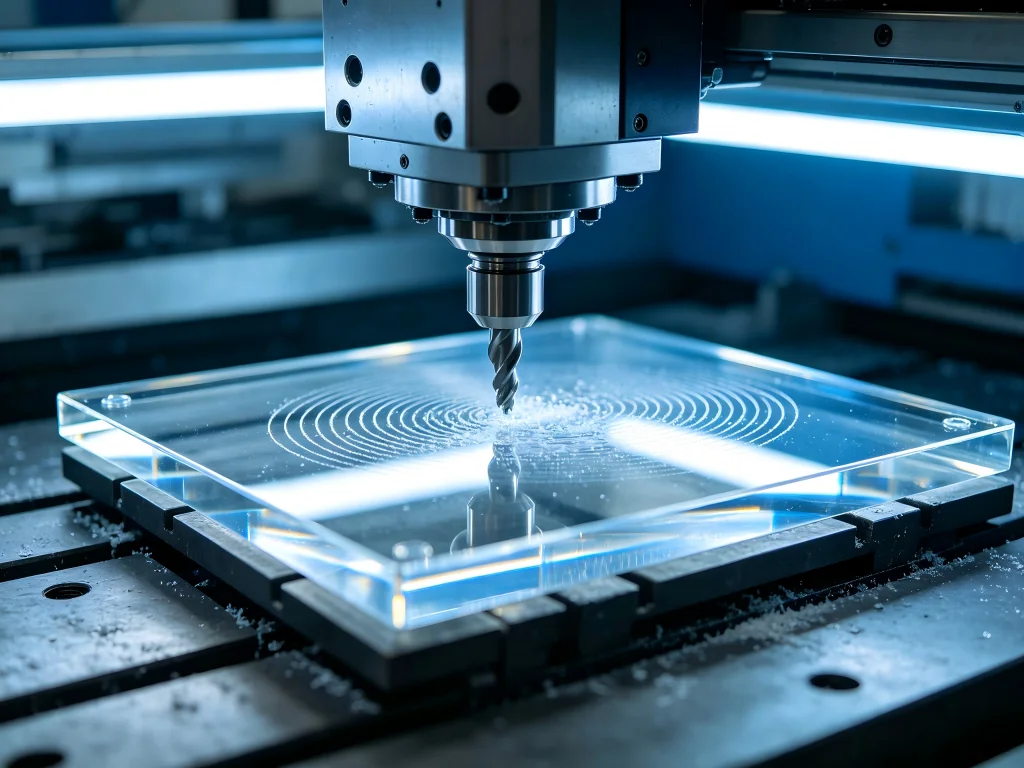
Das eigentliche Problem: Ein klares Material macht Fertigungsfehler sichtbar
Viele CNC-Fehler können sich an einem undurchsichtigen technischen Bauteil verbergen. Werkzeugspuren an der Innenseite eines schwarzen POM-Gehäuses mögen dessen kommerziellen Wert kaum beeinträchtigen. Geringfügige kosmetische Unterschiede an einem Aluminiumhalter können nach dem Eloxieren verschwinden.
Transparentes Acryl verhält sich anders, weil der Kunde die Fertigungshistorie sehen kann.
Werkzeugspuren sind sichtbar. Ausbrüche sind sichtbar. Innere Spannungen können schließlich sichtbar werden. Schlechtes Polieren ist sichtbar. Ein kleiner Kratzer durch unachtsame Handhabung kann deutlich sichtbar bleiben, nachdem das Bauteil die Maßprüfung bestanden hat.
Das bedeutet, dass die PMMA-Fertigung oft drei separate Definitionen von Qualität umfasst:
- Geometrische Qualität: Sind Abmessungen, Bohrungen, Taschen, Radien, Ebenheit, Positionen und Montageschnittstellen korrekt?
- Oberflächenqualität: Liegen Bearbeitungsspuren, Kratzer, Kantenausbrüche, Grate, Trübungen und Polierfehler innerhalb des vereinbarten optischen Standards?
- Materialintegrität: Hat die Bearbeitung übermäßige Wärme, Spannungen, Risse oder andere Zustände eingebracht, die später zu einem Versagen führen könnten?
Ein Lieferant könnte die erste Anforderung erfüllen und gleichzeitig die anderen beiden nicht erfüllen.
Deshalb sollte ein professionelles Acryl-CNC-Projekt nicht mit der Frage beginnen: “Welche Toleranz kann Ihre Maschine halten?” Es sollte mit einer umfassenderen Frage beginnen: “Was muss dieses Bauteil nach der Bearbeitung, Veredelung, Montage, Reinigung und realen Nutzung leisten?”
Was ist PMMA und warum ist sein Verhalten wichtig?
PMMA ist Polymethylmethacrylat, ein transparenter Thermoplast, der üblicherweise als Acryl bezeichnet wird. Gewerbliche Nutzer kennen möglicherweise auch Bezeichnungen wie Acrylglas, Plexiglas, Perspex oder Lucite.
Seine wichtigste technische Attraktivität ist die Kombination aus Transparenz, Steifigkeit, geringem Gewicht, Witterungsbeständigkeit, Designflexibilität und Bearbeitbarkeit. Je nach Sorte und Anwendung kann PMMA ein attraktives, glasähnliches Aussehen bieten, ohne dass die mit herkömmlichem Glas verbundenen Fertigungsverfahren erforderlich sind.
Die CNC-Bearbeitung macht das Material noch nützlicher, da Ingenieure mehr als nur flache Profile herstellen können.
Ein Bearbeitungszentrum kann Folgendes produzieren:
- Präzisionstaschen und Hohlräume;
- Montagelöcher und Senkungen;
- Kanäle und Strömungswege;
- Gewinde und Einsatzmerkmale;
- gekrümmte oder dreidimensionale Oberflächen;
- optische und beleuchtungstechnische Merkmale;
- gravierte Markierungen;
- mehrflächige Gehäuse;
- Prototypenlinsen und Lichtmanagementkomponenten;
- komplexe transparente technische Baugruppen.
Dies schafft eine wichtige Brücke zwischen Prototyping und Produktion. Ein Entwicklungsteam kann mehrere Versionen einer transparenten Komponente zerspanen, ohne sich auf Spritzgusswerkzeuge festzulegen. CAD-Änderungen können schnell eingebracht, getestet, vermessen und überarbeitet werden.
Das thermische und mechanische Verhalten von PMMA erklärt jedoch, warum die Prozesskontrolle so wichtig ist.
Metall leitet die Bearbeitungswärme relativ effizient aus der Schneidzone ab. Acryl verhält sich nicht auf die gleiche Weise. Wenn sich Wärme um das Schneidwerkzeug herum aufbaut, kann das Polymer erweichen. Sobald erweichtes Material an der Schneidkante haftet, kann die Werkzeugleistung schnell nachlassen. Anstatt einen sauberen Span zu erzeugen, kann das Werkzeug beginnen zu reiben, zu verschmieren oder erweichtes Material wieder zu zerspanen.
Der Bediener sieht dann möglicherweise genau die Symptome, über die sich Käufer beschweren: geschmolzene Kanten, gummiartige Späne, weiße Oberflächen, Maßabweichungen, raue Wandungen oder ein Schneidwerkzeug, das offenbar mit Kunststoff überzogen ist.
Eine zuverlässige Zerspanung hängt daher davon ab, einen Span zu erzeugen und diesen Span vom Werkstück wegzubringen.
Fehler Nr. 1: Das Acryl schmilzt, anstatt sauber zu schneiden
Schmelzen ist wohl das am häufigsten diskutierte Acryl-CNC-Problem, weil es einen sofortigen und offensichtlichen Fehler verursacht.
Ein Bediener öffnet die Maschinentür und findet Material um den Schaftfräser gewickelt vor. Die Kante wirkt verschmiert statt scharf. Kleine Späne haben sich in fadenförmige oder verschweißte Ablagerungen verwandelt. Die Oberflächenqualität bricht ein.
Die intuitive Reaktion besteht manchmal darin, den Vorschub zu reduzieren, weil eine langsamere Bewegung sicherer erscheint.
Das kann das Problem verschlimmern.
Wenn die Spindel weiterhin schnell rotiert, während der Vorschub sehr gering wird, kann jede Schneide zu wenig Material abtragen. Statt einen nutzbaren Span zu erzeugen, verbringt der Fräser mehr Zeit damit, am Polymer zu reiben. Reibung erzeugt Wärme. Das Material erweicht, haftet am Werkzeug und erzeugt noch mehr Reibung.
Die wichtige Beziehung ist daher nicht allein die Spindeldrehzahl und nicht allein die Vorschubgeschwindigkeit. Es ist die Beziehung zwischen Fräsergeometrie, Anzahl der Schneiden, Spindeldrehzahl, Vorschub, Eingriff, Material und Spanbildung.
Wie der Prozess korrigiert werden sollte
Eine stabile Zerspanungsstrategie versucht im Allgemeinen, einen definierten Span zu erzeugen, ihn effizient abzuführen und zu verhindern, dass heißes Material erneut geschnitten wird.
Das genaue Parameterfenster hängt von der Maschine, dem Fräserdurchmesser, der Schneidenzahl, der Steifigkeit, der Merkmalsgeometrie, der Schnitttiefe, der PMMA-Sorte und der Oberflächenanforderung ab. Es gibt keinen universellen Drehzahlwert, der für jedes Projekt funktioniert.
Dennoch bleiben mehrere Prozessprinzipien nützlich.
Der Fräser sollte scharf sein. Die Werkzeuggeometrie sollte das Schneiden von Kunststoff und die Spanabfuhr unterstützen. Der Vorschub sollte ausreichen, damit der Fräser schneidet und nicht reibt. Der Werkzeugeingriff sollte keine unnötige Wärme erzeugen. Späne sollten die Schnittzone schnell verlassen. Druckluft oder eine geeignete Kühlmethode können die Spanabfuhr unterstützen, sofern der Prozess und die Materialspezifikation dies zulassen.
Online-CNC-Communities beschreiben häufig dasselbe Muster. Anwender berichten oft, dass der Wechsel von universellen Mehrschneidern zu geeigneten Einschneidern oder O-Flute-Fräsern bei gleichzeitig korrektem Vorschub und Spanabfuhr mit Luft die Acrylbearbeitung von einem Schmelzproblem in einen sauberen Zerspanungsvorgang verwandeln kann.
Diese Anwendererfahrung ist mechanisch nachvollziehbar. Ein großer Spannraum gibt den Spänen einen Platz zum Abtransport. Eine scharfe Schneide verringert die Reibung. Eine effektive Abfuhr verringert das erneute Schneiden. Das Ergebnis können eine geringere Wärmeakkumulation und gleichmäßigere Wandungen sein.
Fehler Nr. 2: Die Maße stimmen, aber das Teil sieht weiß aus
Trübe Kanten und milchige bearbeitete Oberflächen erzeugen eine weitere verwirrende Situation.
Der Käufer erhält möglicherweise ein Teil, das durch unberührte Rohmaterialoberflächen betrachtet technisch transparent ist, doch jede bearbeitete Wandung weiß oder matt erscheint.
Dies ist nicht unbedingt ein Beweis dafür, dass das Material selbst schlecht ist.
Eine bearbeitete Oberfläche enthält mikroskopische Schnittspuren. Diese Unregelmäßigkeiten streuen Licht. Je unregelmäßiger die Oberfläche wird, desto weniger optisch klar erscheint sie.
Übermäßige Wärme kann das Problem verschlimmern, aber selbst ein stabiler Fräsvorgang erzeugt nicht automatisch eine optisch transparente Oberfläche.
Diese Unterscheidung ist wesentlich, wenn ein Teil spezifiziert wird.
“Klares PMMA” beschreibt das Material.
“Optisch klare bearbeitete Oberfläche” beschreibt ein Ergebnis, das eine spezielle Bearbeitung und Nachbearbeitung erfordern kann.
Beginnen Sie mit einer besseren bearbeiteten Oberfläche
Der wirtschaftlichste Polierprozess beginnt mit guter Bearbeitung.
Angenommen, ein Lieferant schruppt eine Außenwand aggressiv und hinterlässt tiefe Fräserspuren. Ein Techniker muss diese möglicherweise umfangreich schleifen und polieren, um sie zu entfernen.
Ein anderer Lieferant trennt Schruppen und Schlichten. Der Schruppvorgang hinterlässt ein kontrolliertes Aufmaß. Ein scharfer Schlichtfräser entfernt dann unter stabilen Bedingungen eine kleine Materialmenge und erzeugt eine gleichmäßigere Wand.
Beide Teile können schließlich klar aussehen.
Aber der zweite Weg könnte deutlich weniger Nacharbeit erfordern und die Geometrie zuverlässiger erhalten.
Dies ist besonders wichtig, weil das Polieren Material abträgt. Ein Lieferant kann das Aussehen nicht unbegrenzt verbessern, ohne Maßänderung, Kantenform, Ebenheit und lokale Geometrie zu berücksichtigen.
Für transparente Komponenten mit engen Toleranzen müssen Bearbeitung und Nachbearbeitung daher als ein Fertigungssystem und nicht als unabhängige Abteilungen geplant werden.
Fehler Nr. 3: Ein Loch sieht heute gut aus und reißt später
Verzögerte Rissbildung kann gefährlicher sein als ein offensichtlicher Bearbeitungsfehler, weil das Teil die Prüfung möglicherweise bereits bestanden hat.
Ein transparentes Gehäuse könnte das Werk mit sauberen Maßen und gutem visuellem Erscheinungsbild verlassen. Nachdem Schrauben installiert, transportiert, gereinigt oder einer Chemikalie ausgesetzt wurden, können sich feine Risse um ein Loch oder eine beanspruchte Kante zu bilden beginnen.
Diese Art von Fehler verdeutlicht die Rolle von Eigenspannungen.
Spannungen können aus der Rohmaterialherstellung, aggressiver Zerspanung, schlechten Bohrbedingungen, Einspannung, thermischen Effekten, Polieren, Kleben oder der Endmontage entstehen.
Das Design kann eine weitere Risikostufe hinzufügen.
Ein kleines Loch, das zu nah an einer Kante liegt, erzeugt einen fragileren Bereich. Eine Senkkopfschraube kann hohe lokale Spannungen erzeugen. Ein Befestigungselement, das angezogen wird, als wäre das Gehäuse aus Aluminium, kann das Polymer überlasten. Ein starrer Metallrahmen kann die thermische Bewegung einschränken.
Mit anderen Worten: Risse in PMMA sollten nicht automatisch auf “schlechten Kunststoff” zurückgeführt werden.”
Die Ursache kann Material, Zerspanung, Design, Montage oder chemische Exposition betreffen.
Eine zuverlässigere Bohrstrategie
Das Bohren sollte als kontrollierter Zerspanungsvorgang behandelt werden, statt einen konventionellen Bohrer so schnell wie möglich durch klares Platten- oder Blockmaterial zu treiben.
Eine geeignete Werkzeuggeometrie kann die Spannung an der Schneide reduzieren. Die Spanabfuhr ist wichtig, weil gestaute Späne Wärme zuführen. Dem Durchbruch gilt besondere Aufmerksamkeit, weil ungestütztes Material am Austritt ausbrechen kann.
Für kritische Bohrungen kann der Hersteller je nach Durchmesser, Geometrie, Toleranz, Wandstärke und Ausrüstung einen stufenweisen Prozess verwenden oder das Merkmal durch Fräsen statt konventionelles Bohren bearbeiten.
Die PLEXIGLAS-Verarbeitungsrichtlinie betont ebenfalls, dass der Bohrer selbst nicht unbedingt der entscheidende Faktor ist; die Schneidengeometrie des Bohrers ist entscheidend für die Herstellung präziser Acrylbohrungen.
Daraus ergibt sich eine praktische Beschaffungsfrage:
Fragen Sie eine CNC-Werkstatt nicht nur, ob sie das Loch bohren kann, sondern wie sie ein hochbeanspruchtes Loch in einem klaren Bauteil zerspanen, prüfen und schützen will.
Gegossenes Acryl oder extrudiertes Acryl?
Bevor das CNC-Programm erstellt wird, kann die Wahl des Rohmaterials das Ergebnis bereits beeinflussen.
Gegossenes und extrudiertes PMMA sind beide Acryl, aber ihre Herstellungsgeschichte und ihr Zerspanungsverhalten unterscheiden sich.
Gegossenes Acryl wird häufig für anspruchsvolle CNC-Anwendungen gewählt, da es im Allgemeinen günstige Bearbeitungseigenschaften, optische Qualität und thermisches Verhalten bietet. Extrudiertes Acryl kann für geeignete Projekte eine gleichmäßige Plattendicke und potenziell geringere Materialkosten bieten, kann jedoch während der Bearbeitung empfindlicher auf Wärme und innere Spannungen reagieren.
Das bedeutet nicht, dass extrudiertes Material unbrauchbar ist.
Es bedeutet, dass das Material der Anwendung folgen sollte, anstatt nur nach Stückpreis ausgewählt zu werden.
| Entscheidungsbereich | Gegossenes PMMA | Extrudiertes PMMA | Überlegung des Käufers |
|---|---|---|---|
| Präzisions-CNC-Bearbeitung | Häufig bevorzugt für anspruchsvolle Bearbeitung | Kann mit kontrollierten Parametern bearbeitet werden | Geometrie, Spannung und Oberflächenanforderungen berücksichtigen |
| Optische / kosmetische Arbeiten | Starke Wahl für hochwertige transparente Teile | Geeignet für viele allgemeine transparente Teile | Tatsächliche optische Anforderung definieren |
| Wärmeempfindlichkeit beim Schneiden | Im Allgemeinen günstiges Zerspanungsverhalten | Kann eine genauere Wärmekontrolle erfordern | Erfahrung des Lieferanten mit dem Prozess ist entscheidend |
| Gleichmäßigkeit der Blechdicke | Kann mehr produktionsbedingte Schwankungen aufweisen | Bietet oft eine gleichmäßige Blechdicke | Relevant für blechbasierte Konstruktionen |
| Kostenpriorität | Kann je nach Güteklasse mehr kosten | Kann für geeignete Anwendungen wirtschaftlich sein | Gesamte Fertigungskosten vergleichen, nicht nur den Materialpreis |
| Komplexes spanend gefertigtes optisches Bauteil | Häufig der sicherere Ausgangspunkt | Erfordert eine Anwendungsprüfung | Prototyp vor Serienfertigung |
| Einfaches Fenster oder Panel | Geeignet | Oft geeignet | CNC ist möglicherweise nicht immer das kostengünstigste Verfahren |
Die PMMA-Materialberatung von JUCHENG legt besonderen Wert auf gegossenes Acryl für Präzisionsteile wie optische Komponenten, Lichtleiter, medizinische Verteiler und hochwertige transparente Produkte.
Für einen Einkäufer ist dies ein nützliches Beispiel dafür, warum eine Anfrage mehr als nur “Acryl, klar” angeben sollte.”
Wenn das Engineering-Team die erforderliche Sorte bereits kennt, sollte diese angegeben werden. Ist dies nicht der Fall, beschreiben Sie die Funktion, die Umgebungsbedingungen, die Oberflächenanforderungen und das Volumen, damit der Bearbeitungslieferant geeignete Optionen besprechen kann.
Die Acryl-PMMA-Bearbeitungsprozess: Vom CAD zum klaren Bauteil
Ein robuster Prozess ist leichter zu verstehen, wenn wir das Bauteil durch die Produktion verfolgen, anstatt Fräsen, Polieren und Prüfen als voneinander unabhängige Vorgänge zu betrachten.
Stufe 1: Überprüfung des Designs, bevor das Material geschnitten wird
Die erste Fertigungsentscheidung sollte bereits in der CAD-Phase fallen.
Ein Lieferant sollte Wandstärke, Taschentiefe, Werkzeugzugänglichkeit, Innenradien, Bohrgeometrie, Abstand von Loch zu Kante, Gewinde, Oberflächenbeschaffenheit, Toleranzverteilung, Hinterschneidungen und sichtbare Flächen prüfen.
Diese DfM-Prüfung kann teure Fehler verhindern.
Beispielsweise kann ein Ingenieur eine perfekt scharfe InnenEcke angeben, weil die CAD-Software das Zeichnen einfach macht. Ein herkömmlicher runder Schaftfräser kann diese Ecke nicht direkt erzeugen. Der Lieferant benötigt möglicherweise einen kleineren Fräser, ein anderes Verfahren, eine Designänderung oder ein Freistellungsmerkmal.
Ebenso kann eine sehr tiefe, schmale transparente Tasche im CAD einfach aussehen, aber einen langen, schlanken Fräser erfordern. Werkzeugdurchbiegung und Vibration könnten dann die Wandqualität beeinträchtigen.
Die richtige Frage ist nicht: “Kann CNC das herstellen?”
Moderne Bearbeitung kann bemerkenswert komplexe Geometrien erzeugen.
Die bessere Frage ist: “Kann es wiederholt, wirtschaftlich und in der geforderten Qualität gefertigt werden?”
Stufe 2: Das Roh-PMMA verifizieren
Die Materialidentität sollte vor der Produktion bestätigt werden.
Bei qualitätskritischen Projekten kann die Rückverfolgbarkeit wichtig werden. Medizinische, automotive, analytische und regulierte Anwendungen können eine Dokumentation erfordern, die das fertige Bauteil mit der spezifizierten Materialquelle oder Charge verbindet.
Das Ausgangsmaterial sollte außerdem auf Kratzer, Verunreinigungen, Oberflächenschäden, Dicke oder andere Bedingungen geprüft werden, die das endgültige Erscheinungsbild beeinträchtigen könnten.
Dies ist wichtig, weil transparente Bauteile ungewöhnlich empfindlich auf Handhabung reagieren.
Ein Bearbeitungszentrum kann einen tiefen Kratzer nicht von einer unberührten optischen Fläche entfernen, es sei denn, diese Fläche wird absichtlich nachbearbeitet.
Stufe 3: Die Werkstückaufnahme planen
Das Werkstück muss ausreichend sicher gehalten werden, um den Schnittkräften zu widerstehen, aber nicht so aggressiv, dass die Vorrichtung selbst zum Problem wird.
Mehrere Ansätze können geeignet sein:
- Weichbacken, die um das Bauteil herum geformt sind;
- Vakuum-Werkstückaufnahme für plattenartige Geometrien;
- Opferstützplatten;
- kundenspezifische Vorrichtungen;
- verzerrungsarmes Spannen;
- Laschen oder temporäre Materialmerkmale;
- Mehrfachbearbeitungsvorrichtungen zum Schutz von Sichtflächen.
Die Methode hängt von der Geometrie und der Stückzahl ab.
Eine dünne transparente Platte und ein dicker optischer Block sollten nicht automatisch dieselbe Spannstrategie verwenden.
Für Serienfertigungen können dedizierte Vorrichtungen anfängliche Kosten verursachen, aber die Konsistenz verbessern und die Handhabungszeit reduzieren. Für Einzelprototypen kann eine flexiblere Werkstückaufnahme wirtschaftlich sein.
Stufe 4: Werkzeuge für das Material auswählen
Die Acrylbearbeitung gehört zu den Anwendungen, bei denen die Werkzeugauswahl den gesamten Prozess verändern kann.
Das Ziel ist eine scharfe Schneidwirkung mit ausreichend Spannraum, um Späne abzuführen.
Einzelschneiden- und O-Schneiden-Fräser sind in der Kunststoffbearbeitung übliche Wahl, da ihre Geometrie eine effiziente Spanabfuhr unterstützen kann. Je nach Maschine, Geometrie und Oberflächenanforderungen können auch andere Hartmetallwerkzeuge gute Ergebnisse erzielen.
Wichtig ist, dass das Werkzeug für die jeweilige Operation ausgewählt wird.
Ein Schruppwerkzeug löst ein anderes Problem als ein Schlichtfräser.
Ein Bohrer löst ein anderes Problem als ein Schaftfräser.
Ein Werkzeug, das für eine transparente Endwand verwendet wird, sollte nicht automatisch genauso behandelt werden wie ein Werkzeug, das Material in großen Mengen aus einer unsichtbaren Tasche entfernt.
Stufe 5: Schnittparameter festlegen
Hier wird erfahrene Prozessentwicklung wertvoll.
Es besteht eine starke Suchnachfrage nach universellen “PMMA-Schnittwerten und -Geschwindigkeiten”, doch Parametertabellen können falsche Sicherheit erzeugen.
Stellen Sie sich zwei Werkstätten vor, die einen 6-mm-Fräser verwenden.
Die erste Maschine ist eine leichte Oberfräse mit begrenzter Steifigkeit und einer Hochgeschwindigkeitsspindel. Die zweite ist ein industrielles Bearbeitungszentrum mit starrer Werkstückaufnahme, kontrollierter Kühlmittel- oder Luftfähigkeit und einer anderen Werkzeuggeometrie.
Dieselbe numerische Einstellung kann völlig unterschiedliche Ergebnisse erzeugen.
Ein praktikabler Prozess beginnt daher mit einem validierten Parameterbereich und berücksichtigt dann Spanbildung, Spindellast, Geräusch, Oberflächenerscheinung, Temperatur, Werkzeugaufbau und Maßhaltigkeit.
Stabile Bearbeitung erzeugt Späne statt geschmolzener Paste.
Diese Beobachtung ist eines der einfachsten verfügbaren Diagnosewerkzeuge.
Stufe 6: Schruppen ohne die spätere Endbearbeitung zu zerstören
Beim Schruppen wird Material effizient abgetragen, aber das Bauteil sollte in einem Zustand verbleiben, der vorhersehbar fertigbearbeitet werden kann.
Ein häufiger Fehler ist, das Schruppen so aggressiv voranzutreiben, dass dünne Wände sich verformen, Kanten ausbrechen oder tiefe Spuren auf Oberflächen verbleiben, die später poliert werden müssen.
Eine gute Prozessplanung berücksichtigt, was als Nächstes kommt.
Wenn eine Wand einen Präzisions-Finishschnitt erhalten soll, kann das Schruppen eine kontrollierte Materialmenge stehen lassen. Wenn das Bauteil dünne Merkmale enthält, kann die Bearbeitungsreihenfolge umgebendes Material vorübergehend erhalten, um sie zu stützen.
Wenn das Werkstück mehrere Aufspannungen erfordert, kann der Prozess empfindliche kosmetische Operationen so lange verzögern, bis die schädigende Handhabung abgeschlossen ist.
Hier wird die CAM-Strategie Teil der Qualitätssicherung.
Stufe 7: Endbearbeitung kritischer Oberflächen
Ein eigener Schlichtdurchgang könnte eine stabilere Endabmessung und eine bessere Oberfläche liefern, als von einem schweren Schruppdurchgang zu erwarten, beide Ziele zu erreichen.
Der Schlichtfräser sollte in gutem Zustand sein. Der Werkzeugeingriff kann reduziert werden. Ein- und Austritt können so geplant werden, dass Markierungen an kritischen Kanten vermieden werden. Schnittrichtung und Bahnstrategie können anhand von Tests angepasst werden.
Der Hersteller kann auch zwischen funktionalen und kosmetischen Oberflächen unterscheiden.
Eine Montagefläche kann Ebenheit und Maßhaltigkeit erfordern.
Eine transparente Außenwand kann ein bestimmtes Aussehen erfordern.
Ein optisches Merkmal kann noch eine weitere Kontrollebene erfordern.
Die Verwendung einer einzigen allgemeinen Bearbeitungsspezifikation für alle drei kann Kosten verursachen und dennoch die tatsächlichen Anforderungen nicht erfüllen.
Stufe 8: Entgraten ohne Beschädigung des Teils
Das Entgraten von transparentem Kunststoff erfordert Zurückhaltung.
Ein aggressives Handwerkzeug kann einen kleinen Grat schnell in einen Kratzer, eine abgerundete Kante oder eine ungleichmäßige Fase verwandeln.
Der Entgratprozess sollte der Zeichnung entsprechen.
Einige Kanten können eine definierte gefräste Fase erhalten statt eines manuellen Kantenbrechens. Andere können leicht entgratet werden, weil sie nicht sichtbar sind.
Eine hochwertige kosmetische Kante kann Teil des späteren Polierprozesses werden.
Stufe 9: Die Oberfläche entsprechend ihrer Funktion fertigstellen
Nicht jede PMMA-Oberfläche sollte poliert werden.
Dies ist eine der einfachsten Möglichkeiten, Kosten zu kontrollieren.
Eine innenliegende mechanische Tasche kann oft im bearbeiteten Zustand verbleiben. Eine vordere Displayfläche kann eine hervorragende Klarheit erfordern. Eine lichtdurchlässige Kante kann eine andere Spezifikation erfordern als eine im Inneren eines Gehäuses verborgene Kante.
Mögliche Oberflächenbehandlungsansätze umfassen kontrolliertes mechanisches Polieren, Kantenpolieren, Flammbehandlung, wo geeignet, spezialisierte Bearbeitung und fortschrittliche Verfahren zur Veredelung transparenter Kunststoffe.
Der korrekte Prozess hängt von Geometrie, Toleranz, Materialgüte, optischen Anforderungen, chemischer Exposition und Produktionsvolumen ab.
Stufe 10: Abmessungen und Aussehen prüfen
Ein vollständiger Prüfplan sollte messbare geometrische Anforderungen von visuellen Abnahmekriterien trennen.
Die Maßprüfung kann je nach Toleranz und Merkmalsgeometrie Messschieber, Mikrometer, Lehren, optische Messung, CMM-Geräte oder andere Methoden verwenden.
Die Sichtprüfung kann definierte Beleuchtung, Betrachtungsabstand, Prüfwinkel, Oberflächenzonen, Musterstandards oder vereinbarte Grenzwerte für Kratzer und Trübung erfordern.
Ohne diese Definitionen können Käufer und Lieferant beide glauben, die Spezifikation erfüllt zu haben, während sie “gutes Aussehen” unterschiedlich interpretieren.
Stufe 11: Das fertige Bauteil schützen
Die Verpackung ist für ein transparentes Bauteil praktisch der letzte Fertigungsschritt.
Ein perfekt poliertes Bauteil kann während des Versands an Wert verlieren, wenn Oberflächen aneinander reiben.
Einzelverpackung, geeignete Folie, Trennlagen, Trays, Beutel oder kundenspezifische Verpackungen können daher für Teile mit hohen optischen Anforderungen gerechtfertigt sein.
Dies sollte in den Produktionsplan aufgenommen und nicht als nachträglicher Gedanke behandelt werden.
Auswahl einer Acryl-PMMA-Bearbeitungsmaschine
Käufer konzentrieren sich manchmal darauf, ob der Lieferant über eine “PMMA-CNC-Maschine” verfügt. Tatsächlich erfordert Acryl keine einzige Kategorie spezialisierter Maschinen.
Die richtige Ausrüstung hängt davon ab, was das Bauteil benötigt.
3-Achsen-CNC-Fräsen
Ein 3-Achsen-Bearbeitungszentrum kann eine große Bandbreite an Acrylbauteilen bearbeiten, darunter Platten, Taschen, Bohrungen, Profile, einfache Gehäuse, Vorrichtungen, Fenster und viele Prototypenteile.
Wenn die Merkmale aus einfachen Orientierungen zugänglich sind, kann die 3-Achsen-Bearbeitung eine effiziente Lösung bieten.
4-Achsen-Bearbeitung
Eine Rotationsachse kann das manuelle Umspannen für Teile mit Merkmalen auf mehreren Seiten oder zylindrischer Geometrie reduzieren.
Weniger manuelle Aufspannungen können die Effizienz verbessern und die Möglichkeiten für Handhabungsschäden verringern.
5-Achsen-CNC-Bearbeitung
Die 5-Achsen-Fähigkeit wird attraktiv, wenn transparente Bauteile zusammengesetzte Winkel, gekrümmte optische Geometrien, Merkmale über mehrere Flächen hinweg, schwierigen Zugang oder komplexe Freiformflächen aufweisen.
Der Hauptvorteil liegt nicht einfach darin, dass die 5-Achsen-Technologie fortschrittlicher klingt.
Der Wert ergibt sich aus der Reduzierung von Zugriffen und Rüstvorgängen.
Jedes Mal, wenn eine Komponente entfernt, neu positioniert und erneut gespannt wird, können Risiken für die Ausrichtung und die kosmetische Handhabung zunehmen. Wenn mehr Merkmale in einem einzigen kontrollierten Aufbau gefertigt werden können, können sich die geometrischen Beziehungen verbessern.
JUCHENG gibt an, dass der Maschinenpark des Unternehmens mehr als 150 CNC-Maschinen und mehr als 25 Fünf-Achsen-Bearbeitungszentren umfasst. Für Käufer komplexer transparenter Komponenten kann diese Kapazität sowohl die Geometrie als auch die Skalierung der Produktion unterstützen.
CNC-Drehen
Runde Acrylteile können auch gedreht werden.
Mögliche Beispiele sind transparente Buchsen, Ringe, zylindrische Gehäuse, optische Körper, Hülsen, fluidbezogene Komponenten und Prototypen von Linsenformen.
Werkzeugschärfe und Wärmekontrolle bleiben wichtig, da dasselbe PMMA-Verhalten gilt, auch wenn sich die Maschinenarchitektur ändert.
Spezialisierte Veredelungsausrüstung
Das Bearbeitungszentrum ist nur ein Teil der Ausrüstungsentscheidung, wenn das optische Erscheinungsbild wichtig ist.
Ein Lieferant benötigt möglicherweise auch Polierfähigkeiten, Inspektionssysteme, kontrollierte Reinigung, schützende Handhabung und spezialisierte Verfahren für transparente Oberflächen.
Für sehr hochwertige Oberflächen kann je nach Geometrie und Spezifikation eine Diamantbearbeitung relevant werden.
Daraus ergibt sich eine nützliche Beschaffungsregel:
Kaufen Sie keine Maschinenspezifikationen. Kaufen Sie die vollständige Prozessfähigkeit, die für Ihr Teil erforderlich ist.
Ein praktisches Acryl-PMMA-Bearbeitungsverfahren für Engineering-Teams
Ein Käufer muss die CNC-Maschine nicht programmieren, aber das Verständnis der Produktionslogik erleichtert die Bewertung von Lieferanten erheblich.
- Zuerst die Funktion definieren. Geben Sie an, ob das Bauteil strukturell, kosmetisch, optisch, fluidisch, schützend oder eine Kombination davon ist.
- Werkstoffgüte auswählen oder überprüfen. Entscheiden Sie, ob gegossenes oder extrudiertes PMMA die Anforderung erfüllt.
- Kritische Oberflächen kennzeichnen. Optische, kosmetische, dichtende, montierende und unkritische Oberflächen trennen.
- Toleranzen nach Funktion vergeben. Vermeiden Sie, jedem Maß extreme Präzision zuzuweisen.
- DfM-Review durchführen. Wandstärken, Radien, Bohrungen, Taschen, Gewinde, Werkzeugzugang und Montagelasten prüfen.
- Die Bearbeitungsreihenfolge erstellen. Spannvorrichtung, Schruppen, Schlichten, Bohren, Mehrseitenbearbeitung und Handhabung planen.
- Werkzeuge und Schnittbedingungen validieren. Saubere Spanbildung bestätigen und übermäßige Wärme vermeiden.
- Ein frühes Muster prüfen. Abmessungen messen und transparente Oberflächen untersuchen, bevor Sie sich auf die Serienfertigung festlegen.
- Eine geeignete Oberflächenbearbeitung anwenden. Nur die Oberflächen polieren, die es erfordern, und kritische Geometrien schützen.
- Endkontrolle und Verpackung abschließen. Sowohl technische als auch optische Anforderungen vor dem Versand bestätigen.
Diese Abfolge mag detaillierter erscheinen als eine typische Beschreibung nach dem Motto “Material laden und Cycle Start drücken”, doch jeder Schritt adressiert ein reales Fehlermuster.
Was Reddit-CNC-Diskussionen über Acryl lehren
Professionelle Verarbeitungsleitfäden sind nützlich, doch Maschinisten-Communities liefern eine andere Art von Belegen: wiederkehrende Fehlermuster aus der Werkstattpraxis.
In Reddit-CNC- und Hobby-CNC-Diskussionen über Acryl kehren mehrere Themen wieder.
“Es schmilzt immer wieder”
Anwender entdecken oft, dass ein sehr geringer Vorschub nicht automatisch sicherer ist.
Wenn die Schneide keinen gesunden Span abnimmt, kann Reibung die Wärme erhöhen. Deshalb diskutieren erfahrene Anwender den Vorschub häufig im Verhältnis zur Drehzahl, statt einen der beiden Werte isoliert zu betrachten.
“Mein Fräser ist mit Kunststoff zugesetzt”
Dies deutet meist auf Spanabfuhr, Wärme und Schneidengeometrie zurück.
Nutzer erwähnen wiederholt O-Flöten- oder Einzelflötenwerkzeuge, weil diese Fräser erheblichen Spannraum für den Abtransport von Kunststoffspänen bieten.
Druckluft ist eine weitere gängige Empfehlung aus der Werkstatt, weil ein Span, der die Schneidzone verlässt, nicht wiederholt geschnitten und erneut erhitzt werden kann.
“Die Kante ist glatt, aber nicht klar”
Dies verdeutlicht den Unterschied zwischen Bearbeitungsoberfläche und optischer Oberfläche.
Eine gefräste Wand kann sich für den Finger glatt anfühlen und dennoch genug Licht streuen, um trüb zu erscheinen.
Die Anforderung muss in optischen und kosmetischen Begriffen definiert werden, statt allein das Wort “glatt” zu verwenden.
“Flammpolieren”
Das Flammpolieren taucht in Acryl-Diskussionen häufig auf, weil es schnell ansprechende Kanten erzeugen kann.
Eine professionelle Produktionsentscheidung sollte jedoch mehr als nur die visuelle Verbesserung berücksichtigen.
Thermische Effekte, innere Spannungen, Verklebung, Chemikalienexposition, Maßanforderungen, Geometrie und zukünftige Einsatzbedingungen können darüber entscheiden, ob die Methode geeignet ist.
Was für ein Ausstellungsstück funktioniert, ist nicht automatisch die beste Wahl für eine präzise medizinische oder optische Baugruppe.
Wo Facebook und Fertigungs-Communities eine weitere Perspektive beisteuern
Fertigungs- und CNC-Gruppen diskutieren Acryl oft aus praktischer Produktionssicht statt aus materialwissenschaftlicher Sicht. Typische Gespräche drehen sich darum, welcher Fräser eine sauberere Kante hinterlässt, warum eine Platte schmilzt, während eine andere normal schneidet, ob Gussmaterial den zusätzlichen Aufwand wert ist, wie viel Polieren erforderlich ist und wie man verhindert, dass Späne am Werkzeug anschweißen.
Diese Diskussionen sind nützlich, weil sie zeigen, was Kunden tatsächlich erleben.
Sie zeigen auch, warum das Kopieren eines Parameters von der Maschine einer anderen Person das Problem möglicherweise nicht löst.
Zwei Anwender können beide “6 mm Acryl” sagen, doch der eine schneidet möglicherweise gegossenes Material mit einem scharfen einschneidigen Hartmetallwerkzeug auf einer steifen CNC-Fräse, während der andere extrudiertes Material mit einem älteren mehrschneidigen Fräser bearbeitet. Deren Spindelleistung, Steifigkeit, Drehzahlbereich, Werkstückaufnahme und Kühlbedingungen können völlig unterschiedlich sein.
Gute Prozessentwicklung extrahiert das Prinzip aus diesen Gesprächen, anstatt die Zahl blind zu kopieren.
Das Prinzip ist konsistent: eine saubere Schnittwirkung erzeugen, Wärme über den Span abführen, Späne effizient ausräumen, unnötige Reibung reduzieren und die Schlichtstrategie auf einer gut bearbeiteten Oberfläche aufbauen.
Anwendungs-Deep-Dive: Optische und Beleuchtungskomponenten
Beleuchtung ist eine der Anwendungen, bei denen das Erscheinungsbild und die Fertigungsflexibilität von PMMA erheblichen Mehrwert schaffen können.
Lichtleiter, transparente Abdeckungen, Beleuchtungskomponenten, optische Prototypen, LED-bezogene Teile, Anzeigeelemente und optische Gehäuse können Geometrien enthalten, die sich durch einfaches Plattenzuschneiden nicht erzeugen lassen.
Beispielsweise kann ein Lichtmanagement-Baustein eine transparente Außenwand, innere Taschen, Befestigungsmerkmale, optische Oberflächen und präzise Beziehungen zu einer LED oder einem Sensor benötigen.
Die CNC-Bearbeitung ermöglicht es, diese Merkmale während der Entwicklung aus einem Block zu erzeugen.
Die Herausforderung besteht darin, dass die optische Leistung von mehr als nur den Nennmaßen abhängen kann.
Die Oberflächentextur kann das Lichtverhalten beeinflussen. Werkzeugspuren können sichtbar werden, wenn LEDs die Kante beleuchten. Polieren könnte die Geometrie verändern. Ein Kratzer, der bei Raumbeleuchtung kaum sichtbar ist, kann deutlich hervortreten, wenn Licht in das Material eintritt.
Das bedeutet, dass Beleuchtungsprojekte identifizieren sollten, welche Oberflächen Licht durchlassen, reflektieren, verteilen oder lediglich begrenzen.
Diese Informationen helfen dem Lieferanten, den Fertigungsaufwand dort einzusetzen, wo er die Produktleistung beeinflusst.
Medizinische und Laboranwendungen
Transparente Komponenten haben auch in Geräten offensichtlichen Wert, bei denen Bediener interne Zustände beobachten müssen.
Mögliche Anwendungen umfassen transparente Abdeckungen, Instrumentenkomponenten, Laborhalterungen, Prototypen-Strömungssysteme, Verteiler, Visualisierungskammern, Gehäuse und Gerätefenster.
Ein transparenter Verteiler veranschaulicht, warum die Bearbeitungsqualität wichtig ist.
Das Bauteil kann miteinander verbundene Kanäle und Anschlüsse enthalten. Ingenieure wünschen sich möglicherweise visuellen Zugang zum Fluidweg. Die Maßhaltigkeit ist wichtig, weil der Verteiler mit Fittings und Dichtungen zusammenwirkt. Die Oberflächenqualität kann wichtig sein, weil raue innere Bereiche die Strömung oder die Reinigung beeinträchtigen könnten.
Materialdokumentation und Qualitätsmanagement können ebenfalls wichtig werden.
JUCHENG veröffentlicht neben seinen allgemeinen CNC- und PMMA-Dienstleistungen auch Fertigungskompetenzen im Zusammenhang mit ISO 13485. Für Käufer von Medizinprodukten ist der relevante Wert nicht der Zertifikatsname an sich, sondern das disziplinierte Dokumentations-, Rückverfolgbarkeits-, Inspektions- und Prozesskontrollrahmenwerk, das von regulierten Fertigungsumgebungen erwartet wird.
Die endgültige Eignung von PMMA für eine medizinische Anwendung hängt weiterhin von der spezifizierten Sorte, den Kontaktbedingungen, dem Sterilisationsverfahren, den Chemikalien, den regulatorischen Anforderungen und dem Endverwendungszweck ab.
Automobil- und Transportentwicklung
PMMA kann auch in der Automobilentwicklung nützlich sein, insbesondere für Beleuchtungsprototypen, Displaysysteme, transparente Abdeckungen, Innenraumkomponenten, Prüfvorrichtungen und visuelle Validierungsmodelle.
CNC-Bearbeitung ist besonders attraktiv, bevor die Werkzeuge für die Serienproduktion finalisiert sind.
Ein Engineering-Team könnte mehrere geometrische Versionen testen, ohne jedes Mal eine Form ändern zu müssen. Befestigungspunkte, optische Beziehungen, Außenform und Montageschnittstellen können digital geändert und erneut bearbeitet werden.
Dies verkürzt die Lernschleife zwischen CAD und physischer Prüfung.
Automobilprogramme können auch Prozessdokumentation, Maßkontrolle, Wiederholbarkeit und Lieferantenqualitätssysteme wichtig finden. JUCHENG führt IATF 16949 unter seinen Qualitätszertifizierungen auf, was relevant sein kann, wenn ein Kunde die umfassendere Fertigungsdisziplin hinter Prototypen- oder Produktionsarbeiten bewertet.
Elektronik und Instrumentierung
Acryl wird oft für Instrumentenfenster, Displayabdeckungen, Sensorfenster, Anzeigetafeln, transparente Gehäuse und Prototypengehäuse für Elektronik in Betracht gezogen.
Das zentrale Designproblem ist oft die Integration.
Ein Displayfenster mag einfach aussehen, könnte aber Montagelöcher, schnappverbindungsbezogene Geometrie, Klebezonen, Vertiefungen, lichtblockierende Merkmale, Tastenfreiräume und Ausrichtungsoberflächen enthalten.
CNC-Bearbeitung kann diese Merkmale ohne Werkzeuginvestition kombinieren.
Bei niedrigem und mittlerem Volumen kann diese Flexibilität wertvoller sein als die niedrigsten theoretischen Stückkosten.
Industrieausrüstung und Maschinenkomponenten
Industrielle Anwendungen können klare Polymere für Inspektionsabdeckungen, Maschinenfenster, transparente Vorrichtungen, Visualisierungskomponenten, Schutzabdeckungen, Messvorrichtungen und Gerätegehäuse verwenden.
Bei der Materialauswahl sollte hier das Stoßrisiko sorgfältig berücksichtigt werden.
PMMA bietet hervorragende optische Eigenschaften, ist aber nicht immer der beste transparente Kunststoff für hochschlagfeste Schutzabdeckungen. Polycarbonat könnte geeigneter sein, wenn Zähigkeit die primäre Sicherheitsanforderung ist.
Ein verantwortungsvoller Lieferant sollte daher bereit sein, zu besprechen, wann Acryl nicht die beste Wahl ist.
Eine gute Materialauswahl schützt die Anwendung, nicht den Materiallieferanten.
PMMA vs. Polycarbonat: Vermeiden Sie die Auswahl allein anhand der Transparenz
PMMA und Polycarbonat werden häufig verglichen, da beide transparent sein können.
Die richtige Wahl hängt von den Prioritäten ab.
PMMA kann attraktiv sein, wenn Klarheit, UV-Verhalten, Oberflächenerscheinung, Steifigkeit und polierte Ästhetik wichtig sind.
Polycarbonat kann attraktiv sein, wenn Schlagfestigkeit und Zähigkeit mehr Gewicht haben.
Der Einkaufsfehler besteht darin, zu fragen: “Welcher Kunststoff ist besser?”
Eine bessere Frage ist: “Welchen Ausfall kann dieses Produkt am wenigsten tolerieren?”
Wenn das optische Erscheinungsbild im Vordergrund steht, kann PMMA Priorität verdienen.
Wenn ein Bruchversagen ein erhebliches Sicherheitsrisiko darstellt, sollte Polycarbonat bewertet werden.
Wenn weder Transparenz noch optische Leistung eine Rolle spielen, können Materialien wie POM, Nylon, PEEK, ABS oder andere technische Kunststoffe je nach Anwendung geeignetere Eigenschaften bieten.
Toleranz: Präzision ohne Überkonstruktion
PMMA lässt sich präzise bearbeiten, doch Käufer sollten der Versuchung widerstehen, jedem Merkmal die engstmögliche Toleranz zuzuweisen.
Die Toleranz sollte der Funktion folgen.
Eine Positionierbohrung kann die Montageausrichtung bestimmen.
Eine Dichtfläche kann eine bestimmte Ebenheit erfordern.
Eine Lichtleiter-Schnittstelle kann eine genaue Positionierung erfordern.
Eine verdeckte Außenwand muss möglicherweise nur in ein Gehäuse passen.
Wenn allen vier Merkmalen dieselbe extreme Toleranz zugewiesen wird, steigen die Bearbeitungs- und Prüfkosten, ohne dass das Produkt zwangsläufig verbessert wird.
Polymere reagieren zudem anders als Metalle auf Temperatur und Spannung. Dünne Geometrien können sich leichter verformen. Das Spannen kann die Messung beeinflussen. Ein unmittelbar nach der Bearbeitung gemessenes Bauteil kann sich auch anders verhalten, sobald es das thermische Gleichgewicht erreicht hat.
Daher umfasst eine professionelle Toleranzdiskussion Material, Merkmalsgröße, Geometrie, Umgebungsbedingungen, Prüfmethode und funktionale Anforderung.
Warum optische Teile mehr als eine Maßprüfung benötigen
Ein Koordinatenmessgerät kann Ihnen sagen, ob ein Merkmal korrekt positioniert ist.
Es kann nicht für sich allein definieren, ob der Kunde einen Kratzer über ein sichtbares Fenster akzeptiert.
Die Prüfung transparenter Teile sollte daher dimensionelle und kosmetische Systeme kombinieren.
Bei hochwertigen Arbeiten kann eine Anfrage kosmetische Zonen definieren.
Zone A könnte ein nach vorn gerichtetes Anzeigefenster sein, in dem Kratzer stark eingeschränkt sind.
Zone B könnte eine polierte Außenkante sein, an der geringfügige Abweichungen akzeptabel sein können.
Zone C könnte ein interner Montagebereich sein, in dem Bearbeitungsspuren zulässig sind.
Diese Art der Spezifikation macht die Qualität objektiv und reduziert Auseinandersetzungen nach der Lieferung.
Sie kontrolliert auch die Kosten, weil der Lieferant nicht jeden Quadratmillimeter als optische Fläche behandeln muss.
Die versteckten Kosten des Polierens aller Flächen
Viele Käufer gehen davon aus, dass Polieren ein kleiner abschließender Schritt ist.
Er kann einer der größten Kostentreiber sein.
Manuelles Polieren verbraucht Arbeitskraft. Mehrere Schleifstufen verbrauchen Zeit. Komplexe Geometrien erschweren den Zugang. Das Beibehalten scharfer Kanten und Maße während des Polierens erfordert Geschick.
Wenn jede Oberfläche als “spiegelklar” spezifiziert ist, kann der Lieferant mehr Zeit mit der Endbearbeitung des Teils verbringen als mit der Bearbeitung.
Deshalb sollte das Designteam visuelle Anforderungen von technischen Anforderungen trennen.
Fragen Sie, ob eine innere Tasche tatsächlich optische Transparenz benötigt.
Fragen Sie, ob der Boden einer Montagevertiefung im bearbeiteten Zustand verbleiben kann.
Fragen Sie, ob nur der freiliegende Umfang poliert werden muss.
Fragen Sie, ob die ursprüngliche Werkstoffoberfläche unberührt bleiben kann, anstatt neu plan gefräst zu werden.
Diese Entscheidungen können den Preis senken, ohne die Leistung zu verändern.
Montage: Auch ein perfektes PMMA-Teil kann bei der Montage versagen
Der Bearbeitungslieferant kontrolliert das Teil bis zum Versand. Der Montageprozess kontrolliert, was danach geschieht.
PMMA sollte nicht mit Gewalt in eine falsch ausgerichtete Baugruppe eingebaut werden.
Verbindungselemente sollten nicht automatisch mit Anzugswerten für Metallteile angezogen werden. Punktueller Druck rund um Schrauben kann Spannungen erzeugen. Scharfe Metallkanten, die Acryl berühren, können die Last konzentrieren.
Je nach Konstruktion könnten Unterlegscheiben, Schulterverbindungselemente, Einsätze, nachgiebige Zwischenschichten oder kontrolliertes Spiel die Kräfte wirksamer verteilen.
Auch die Wärmeausdehnung sollte berücksichtigt werden, wenn ein relativ großes Acrylbauteil an einer Metallkonstruktion befestigt wird.
Wenn sich beide Werkstoffe bei Temperaturänderungen unterschiedlich verhalten, kann eine vollständig starre Befestigungsanordnung Spannungen erzeugen.
Die Konstruktion benötigt möglicherweise Spiel oder eine Befestigungsstrategie, die eine kontrollierte Bewegung zulässt.
Wartung: Die Reinigungschemie ist entscheidend
Eine transparente Oberfläche zieht naturgemäß häufiges Reinigen an.
Dadurch wird die chemische Verträglichkeit wichtig.
Einige aggressive Reiniger oder Lösungsmittel können Acryl beschädigen, insbesondere wenn ein Teil bereits Bearbeitungs- oder Montagespannungen aufweist.
Schleifmittelhaltige Tücher können polierte Flächen ebenfalls verkratzen.
Für anspruchsvolle gewerbliche Anwendungen sollten Reinigungsanweisungen als Teil der Produktspezifikation behandelt werden.
Verwenden Sie Reinigungsmethoden, die bekanntermaßen mit der gewählten PMMA-Sorte kompatibel sind. Testen Sie unsichere Chemikalien vor der Freigabe. Gehen Sie nicht davon aus, dass ein für gewöhnliches Glas geeigneter Reiniger automatisch für Acryl geeignet ist.
Durch vorbeugende Pflege lässt sich die optische Qualität weit länger erhalten als durch wiederholtes Nachpolieren.
Eine realistische Fallstudie: Das transparente Sensorgehäuse
Betrachten Sie einen repräsentativen Beschaffungsfall, der auf häufigen Fehlern bei transparenten Teilen basiert.
Ein nordamerikanischer Geräteentwickler benötigt 60 transparente Sensorgehäuse für Validierungstests. Jedes Gehäuse enthält eine rechteckige Tasche, vier Montagelöcher, eine Kabelöffnung, zwei Ausrichtungsmerkmale, einen polierten Außenumfang und eine transparente vordere Sichtfläche.
Der erste Lieferant betrachtet die Geometrie als Standard-Kunststofffräsauftrag.
Das Bauteil wird schnell programmiert. Es werden Standardfräser verwendet. Schruppen und Schlichten werden nach Möglichkeit kombiniert, um die Zykluszeit zu reduzieren.
Die Erstmuster bestehen die meisten Maßprüfungen.
Doch unter Montagebeleuchtung treten mehrere Probleme auf.
Die Taschenwände wirken trüb. Der Umfang weist eine uneinheitliche Transparenz auf. Eine Ecke enthält einen kleinen Ausbruch. Nach dem Einsetzen der Schrauben bilden sich feine weiße Linien um ein Montageloch.
Der Lieferant schlägt mehr Polieren vor.
Dies erhöht den Preis, behebt jedoch nicht die Rissbildung.
Schritt 1: Die Probleme trennen
Das Projektteam hört zunächst auf, die Defekte als ein einziges Problem zu behandeln.
Die trübe Tasche ist ein Problem der Bearbeitung und der Oberflächenbeschaffenheit.
Der ungleichmäßige Umfang betrifft die Bearbeitung sowie das Polieren.
Die abgeplatzte Ecke hängt mit der Werkzeugbahn, der Materialauflage oder der Belastung beim Finishing zusammen.
Das gerissene Loch betrifft Bearbeitungsspannungen, die Geometrie und die Belastung bei der Montage.
Jeder Defekt benötigt seinen eigenen Ursachenpfad.
Schritt 2: Material prüfen
Das Team bestätigt, ob die gewählte PMMA-Sorte für komplexe Bearbeitung und Politur geeignet ist.
Eine gegossene Sorte wird bewertet, da Bearbeitungsqualität und optisches Erscheinungsbild Priorität haben.
Schritt 3: Werkzeuge und Spanbildung prüfen
Der nächste Versuch verwendet scharfe, für Kunststoff geeignete Werkzeuge und einen Prozess, der auf eine saubere Spanabfuhr ausgelegt ist.
Statt einen niedrigen Vorschub automatisch als sicher zu betrachten, bewertet der Zerspanungsingenieur die Beziehung zwischen Vorschub, Spindeldrehzahl, Schneidengeometrie, Werkzeugeingriff und Spänen.
Schritt 4: Schruppen und Schlichten trennen
Beim Schruppen verbleibt kontrolliert Material an den Sichtflächen.
Ein dedizierter Nachbearbeitungsschritt entfernt die letzte Aufmaßzugabe.
Dies reduziert tiefe Fräserspuren und macht die Polierstufe berechenbarer.
Schritt 5: Das Befestigungsloch prüfen
Die Lochgeometrie und der Abstand zur Kante werden geprüft. Der Bohrvorgang wird auf Wärme- und Durchbruchschäden untersucht.
Das Montageteam reduziert außerdem unnötige Befestigerlast und berücksichtigt, wie die Kraft um das Loch verteilt wird.
Schritt 6: Die optische Spezifikation festlegen
Anstatt zu sagen “alle Oberflächen müssen einwandfrei sein”, kennzeichnet die Zeichnung die Sichtfläche und den Umfang als kritische optische Bereiche.
Interne mechanische Oberflächen dürfen im bearbeiteten Zustand verbleiben, wo das Aussehen keine funktionale Auswirkung hat.
Das kommerzielle Ergebnis
Der überarbeitete Prozess kann einen etwas längeren CNC-Zyklus als der ursprüngliche aggressive Prozess haben.
Der Polieraufwand sinkt jedoch, das Ausschussrisiko fällt und Montagefehler nehmen ab.
Die Gesamtkosten für akzeptable Teile können daher niedriger sein, obwohl die Maschine nicht mit der höchstmöglichen Abtragsrate läuft.
Dies ist die Fertigungslektion, die Einkäufer im Gedächtnis behalten sollten.
Die kürzeste Bearbeitungszeit ist nicht immer die niedrigste Produktionskosten.
So bewerten Sie einen Acryl-CNC-Zulieferer
Einen Lieferanten nur nach dem angebotenen Stückpreis auszuwählen, macht transparente Teile unnötig riskant.
Eine aussagekräftigere Lieferantenbewertung betrachtet das Fertigungssystem.
Versteht der Lieferant Kunststoffe?
Ein Unternehmen, das hauptsächlich Stahl und Aluminium zerspannt, kann über ausgezeichnete Ausrüstung verfügen und dennoch spezifische Prozesserfahrung für transparente Polymere benötigen.
Fragen Sie, welche Acrylglas-Sorten es üblicherweise bearbeitet.
Fragen Sie, wie es gegossenes von extrudiertem Material unterscheidet.
Fragen Sie, wie es reagiert, wenn Späne beginnen, am Fräser anzuschweißen.
Fragen Sie, wie optische und kosmetische Anforderungen seine Werkzeugwege beeinflussen.
Die Antworten verraten viel mehr als eine allgemeine Aussage wie “wir können alle Kunststoffe bearbeiten”.”
Kann der Lieferant die Zerspanung von den Oberflächenanforderungen trennen?
Ein erfahrener Lieferant sollte verstehen, dass eine präzise Montagefläche, eine transparente Kante, ein poliertes Fenster und eine verdeckte Tasche jeweils unterschiedliche Fertigungsstrategien erfordern können.
Diese Unterscheidung hilft, den Preis zu kontrollieren.
Verfügt er über ausreichende Maschinenkapazität?
Die Anzahl der Maschinen allein garantiert keine Qualität, aber die Kapazität wird wichtig, wenn ein Projekt vom Prototyp in die Serienfertigung übergeht.
Eine Werkstatt kann zehn Prototypenteile erfolgreich bearbeiten, aber Schwierigkeiten bekommen, wenn der Bedarf auf 1.000 Stück pro Monat steigt.
Käufer sollten sowohl die technische Leistungsfähigkeit als auch die verfügbare Kapazität berücksichtigen.
Verfügt es über eine geeignete Prüfung?
Die Prüfung sollte der Toleranz entsprechen.
Komplexe Mehrflächengeometrien können Koordinatenmessung oder optische Systeme erfordern statt einfacher Handwerkzeuge.
Der Lieferant sollte auch die optische Prüfung verstehen, wenn das Erscheinungsbild wichtig ist.
Bietet es DfM-Feedback?
Ein Lieferant, der die CAD-Datei nur annimmt, ohne Fragen zu stellen, kann Möglichkeiten verpassen, Kosten oder Risiken zu reduzieren.
Gutes DfM-Feedback könnte fragile Wandstärken, unrealistische Innenradien, unnötig enge Toleranzen, schwierige Polierbereiche oder Gewindekonzepte identifizieren, die nicht zur wiederholten Nutzung passen.
Kann es Rückverfolgbarkeit und Qualitätsdokumentation unterstützen?
Dies wird für medizinische, automotive, industrielle und andere kontrollierte Lieferketten wichtiger.
Fragen Sie, welches Qualitätssystem für das Projekt gilt und welche Prüf- oder Materialdokumentation bereitgestellt werden kann.
Warum JUCHENG für präzise PMMA-CNC-Bearbeitung wählen?
JUCHENG positioniert seine Kompetenz für transparente Kunststoffe auf präzise Zerspanung in Kombination mit kontrollierter Nachbearbeitung statt einfachem Acrylschneiden.
Zu den veröffentlichten Fähigkeiten des Unternehmens gehört die CNC-Bearbeitung von gegossenem Acryl und anderen transparenten Materialien für Anwendungen wie optische Komponenten, Lichtleiter, Gehäuse, medizinische Verteiler, Fenster und verwandte technische Teile.
Über 13 Jahre Erfahrung in der Präzisionsfertigung
Erfahrung wird besonders wichtig, wenn ein Prozess mehrere miteinander interagierende Variablen aufweist.
Die Acrylbearbeitung ist nicht deshalb schwierig, weil ein einzelner Parameter rätselhaft ist. Sie ist schwierig, weil Material, Geometrie, Werkstückaufnahme, Werkzeugzustand, Vorschübe, Wärme, Späneabfuhr, Toleranz und Oberflächenbearbeitung einander beeinflussen.
JUCHENG verfügt über mehr als 13 Jahre Erfahrung in der Präzisionsfertigung, wodurch Engineering-Teams Zugang zu einem breiteren Fertigungshintergrund erhalten als bei einem reinen Zerspanungsdienstleister.
150+ CNC-Maschinen und 25+ Fünf-Achsen-Zentren
Die veröffentlichte Fertigungsplattform von JUCHENG umfasst mehr als 150 CNC-Maschinen und mehr als 25 Fünf-Achsen-Bearbeitungszentren.
Für einfache Acrylplatten ist dieser Umfang möglicherweise nicht erforderlich.
Bei Projekten mit komplexen Gehäusen, Mehrflächengeometrien, optischen Merkmalen, schnellen Entwicklungszyklen oder erhöhten Produktionsmengen kann eine breitere Ausstattungskapazität wertvoll werden.
Die Fünf-Achsen-Bearbeitung kann zudem die Aufspannungen für komplizierte Geometrien reduzieren, was die Merkmalsbeziehungen verbessern und die Handhabung empfindlicher transparenter Oberflächen verringern kann.
Erfahrung mit transparenten Materialien
JUCHENG unterhält spezielle Informationen zur Bearbeitung transparenter Materialien, einschließlich Acryl-PMMA und Polycarbonat.
Dies ist wichtig, weil transparente Polymere kosmetische und optische Anforderungen schaffen, die bei gewöhnlichen opaken Komponenten nicht in gleicher Weise bestehen.
Ein Käufer benötigt möglicherweise klare Kommunikation über Polieren, lichtdurchlässige Oberflächen, Kratzschutz, Werkzeugspuren und Sichtprüfung.
Fähigkeit zur Bearbeitung von Gussacryl
JUCHENG bewirbt speziell Guss-PMMA für anspruchsvolle Präzisions- und optische Anwendungen.
Die Materialberatung behandelt Komponenten wie Lichtleiter, medizinische Verteiler, Linsen und hochwertige transparente Produkte.
Dieser Fokus kann für Projekte nützlich sein, bei denen das Bearbeitungsverhalten und die endgültige Klarheit mehr Gewicht haben als der Kauf des günstigsten Acryl-Rohmaterials.
Qualitätssysteme für Automotive- und Medizinprogramme
JUCHENG veröffentlicht Zertifizierungen und Qualitätssysteme, darunter ISO 9001, ISO 13485, IATF 16949 und ISO 14001.
Verschiedene Zertifizierungen dienen unterschiedlichen Management- und Branchenanforderungen, doch zusammen liefern sie Käufern Belege für einen strukturierten Ansatz bei Fertigungsqualität, Dokumentation, Umweltmanagement und kontrollierter Produktion.
Bei einem PMMA-Projekt sollten Qualifikationsanforderungen dennoch gezielt geprüft werden, statt anzunehmen, dass eine Zertifizierung ein Teil automatisch für seine endgültige Anwendung qualifiziert.
Materialrückverfolgbarkeit
JUCHENG gibt an, dass sein Qualitätssystem die Materialrückverfolgbarkeit vom Lieferanten bis zu den fertigen Komponenten unterstützt.
Dies kann besonders wertvoll sein, wenn Kunden eine dokumentierte Materialidentität oder kontrollierte Fertigungsaufzeichnungen benötigen.
Präzisionsprüfung
Bearbeitungskapazität ohne Prüfkapazität ergibt ein unvollständiges System.
Die Präzisionsfertigungsbetriebe von JUCHENG umfassen KMG-Prüffähigkeiten, einschließlich Zeiss-Messgeräten, die in den veröffentlichten Fertigungsunterlagen beschrieben werden.
Bei komplizierten Acrylgehäusen, Mehrflächen-Montagebeziehungen, Präzisionsbohrungen und kontrollierten Schnittstellen kann die Messfähigkeit helfen zu überprüfen, ob der Bearbeitungsprozess tatsächlich das erzeugt hat, was das CAD-Modell vorsah.
Vom Prototyp zur Produktion
Viele Acrylprojekte beginnen als Prototypen.
Der Lieferant, der hilft, den Prototyp zu lösen, sollte idealerweise verstehen, was sich ändert, wenn der Auftrag zu einem Produktionsprogramm wird.
Vorrichtungen können spezialisierter werden. Prüfpläne können formalisiert werden. Die Standzeit der Werkzeuge muss kontrolliert werden. Die Verpackung kann eine Standardisierung erfordern. Materialbeschaffung und Chargenrückverfolgbarkeit können wichtiger werden.
JUCHENGs Kombination aus Anlagenumfang, Mehrachsenfähigkeit, Engineering-Unterstützung und Qualitätsinfrastruktur kann diesen Übergang von der Erstvalidierung zur Serienfertigung unterstützen.
So bereiten Sie eine bessere Anfrage (RFQ) vor
Ein gutes Angebot beginnt mit Informationen.
Wenn nur ein Screenshot und eine Stückzahl bereitgestellt werden, muss der Lieferant Annahmen treffen. Diese Annahmen führen später oft zu Preisänderungen oder Qualitätsstreitigkeiten.
Eine hilfreiche Anfrage sollte, sofern verfügbar, ein 3D-Modell sowie eine kontrollierte 2D-Zeichnung für Maße enthalten, die sich nicht allein durch die Geometrie kommunizieren lassen.
Geben Sie die PMMA-Sorte an, falls diese bereits ausgewählt ist.
Ist das Material noch offen, beschreiben Sie die Anwendung, statt zu raten.
Kennzeichnen Sie kritische Maße.
Identifizieren Sie optische oder kosmetische Oberflächen.
Definieren Sie die Erwartungen an die Politur.
Beschreiben Sie Gewinde, Einsätze, Klebeflächen, Dichtflächen und Paarungskomponenten.
Nennen Sie die Prototypenstückzahl und das erwartete zukünftige Produktionsvolumen.
Erläutern Sie die Umgebungsbedingungen wie UV-Belastung, Temperaturbereich, Stoßbeanspruchung, Reinigungschemikalien und Kontakt mit Flüssigkeiten.
Teilen Sie dem Lieferanten abschließend mit, welcher Fehler am wichtigsten ist.
Fällt das Teil aus, wenn die Kante eine sichtbare Werkzeugspur aufweist?
Schlägt es fehl, wenn sich ein Loch um 0,05 mm verschiebt?
Schlägt es fehl, wenn das Fenster eine optische Verzerrung erzeugt?
Schlägt es fehl, wenn es nach wiederholter Befestigung reißt?
Diese Informationen helfen dabei, den Engineering-Aufwand am tatsächlichen Geschäftsbedarf auszurichten.
Kostensenkung ohne Qualitätseinbußen
Wenn ein PMMA-Angebot teuer erscheint, gibt es bessere Optionen, als sofort nach dem günstigsten Lieferanten zu suchen.
Prüfen Sie zunächst die Toleranz.
Lockern Sie unkritische Maße, während Sie die tatsächlichen Montageschnittstellen schützen.
Prüfen Sie zweitens die Sichtflächen.
Das Polieren nur sichtbarer oder optischer Bereiche kann erhebliche Arbeitskosten einsparen.
Prüfen Sie drittens die Geometrie.
Sehr tiefe Taschen, extreme Wandstärkenverhältnisse, winzige Innenradien und schwierige Hinterschneidungen erhöhen die Bearbeitungskomplexität.
Prüfen Sie viertens die Rohmaterialabmessungen.
Ein Design, das effizient in Standardmaterial passt, kann den Materialverschnitt reduzieren.
Prüfen Sie fünftens die Anzahl der Aufspannungen.
Eine kleine Designänderung kann es ermöglichen, mehrere Merkmale in weniger Orientierungen zu fräsen.
Sechstens: Teilen Sie das erwartete Produktionsvolumen mit.
Die optimale Vorrichtung für zehn Teile ist möglicherweise nicht die optimale Vorrichtung für zehntausend.
Diese Änderungen verringern den gesamten Fertigungsaufwand, statt lediglich die Marge vom Lieferanten auf den Käufer zu verlagern.
Wann CNC-Bearbeitung nicht das richtige PMMA-Verfahren ist
CNC-Bearbeitung ist leistungsfähig, aber ein technischer Leitfaden sollte auch ihre Grenzen erläutern.
Wenn das Teil einfach ein großes flaches Profil ohne Taschen, präzise 3D-Merkmale oder enge bearbeitete Schnittstellen ist, kann Laserschneiden oder ein anderes Blechverfahren je nach Kanten- und Spannungsanforderungen wirtschaftlicher sein.
Wenn das Jahresvolumen extrem hoch wird und die Geometrie für Formgebung geeignet ist, kann Spritzgießen trotz der anfänglichen Werkzeuginvestition die Stückkosten senken.
Wenn das Produkt hauptsächlich eine gebogene Blechstruktur ist, können Umformen und Fertigung effizienter sein.
CNC wird besonders wertvoll, wenn das Projekt komplexe Geometrie, enge Merkmalsbeziehungen, schnelle Designänderungen, niedrige bis mittlere Stückzahlen, präzise Bohrungen oder Taschen, dreidimensionale Oberflächen oder Prototypenflexibilität erfordert.
Ein leistungsfähiger Lieferant sollte dem Kunden helfen, das zum Produkt passende Verfahren zu wählen, statt jedes Projekt auf eine CNC-Maschine zu zwingen.
FAQ: Acryl-PMMA-CNC-Bearbeitung
1. Warum schmilzt PMMA bei der CNC-Bearbeitung?
Schmelzen bedeutet normalerweise, dass sich übermäßige Wärme um den Fräser ansammelt. Geringer Vorschub relativ zur Spindeldrehzahl, stumpfe Werkzeuge, schlechte Spanabfuhr, ungeeignete Fräsergeometrie, übermäßiger Eingriff oder das Wiederaufschneiden von Spänen können alle dazu beitragen. Der Prozess sollte saubere Späne erzeugen, statt zuzulassen, dass die Schneide am Acryl reibt.
2. Welcher CNC-Fräser ist für Acryl geeignet?
Scharfe Karbidfräser, die für Kunststoff ausgelegt sind, werden häufig eingesetzt. Ein- und O-Nut-Designs sind beliebt, weil ihre offene Spannutengeometrie einen effektiven Spanabtransport unterstützen kann. Das ideale Werkzeug hängt jedoch weiterhin von Maschinentyp, Merkmalsgröße, Materialgüte, geforderter Oberfläche, Tiefe und Bearbeitung ab.
3. Ist gegossenes PMMA für die CNC-Bearbeitung besser geeignet als extrudiertes PMMA?
Gegossenes Acryl wird für komplexe Bearbeitungen und hochwertige transparente Teile oft bevorzugt, weil es günstige Bearbeitungs- und optische Eigenschaften aufweist. Extrudiertes Acryl kann für geeignete Produkte ebenfalls gut funktionieren und möglicherweise Kosten- oder Plattendickenvorteile bieten. Die Anforderungen der Anwendung sollten über die Güte entscheiden.
4. Kann CNC-bearbeitetes Acryl optisch klar werden?
Ja. Standardfräsen hinterlässt jedoch nicht automatisch eine optische Oberfläche. Ein Projekt kann spezielle Schlichtdurchgänge, kontrolliertes Polieren, Spezialwerkzeuge oder fortschrittliche Finishverfahren erfordern. Optische Oberflächen sollten bereits bei der Angebotserstellung identifiziert werden, da die Endbearbeitung Kosten und Maßplanung beeinflusst.
5. Warum reißt Acryl rund um Schraubenlöcher?
Mögliche Ursachen sind Bearbeitungsspannungen, ungünstige Bohrbedingungen, unzureichender Randabstand, spröde Geometrie, übermäßige Befestigungslast, Spannungen durch Senkungen, chemische Einwirkung oder eine Kombination dieser Faktoren. Sowohl der CNC-Prozess als auch die Endmontage sollten überprüft werden.
6. Kann PMMA enge CNC-Toleranzen einhalten?
Ja, präzise Acrylbauteile können gefertigt werden, aber die realistische Toleranz hängt von Geometrie, Abmessungen, Wandstärke, Materialgüte, thermischen Bedingungen, Endbearbeitungsvorgängen und Prüfmethode ab. Enge Toleranzen sollten normalerweise funktionalen Merkmalen zugewiesen werden und nicht jedem Maß.
7. Ist fünfachsige CNC für PMMA erforderlich?
Nein. Viele Acrylteile können effizient mit dreiachsiger Bearbeitung hergestellt werden. Fünfachsige CNC wird nützlich bei komplexer Mehrseiten-Geometrie, zusammengesetzten Flächen, schwierigem Werkzeugzugang oder Designs, bei denen die Reduzierung von Aufspannungen die Merkmalsbeziehungen und Handhabung verbessert.
8. Wie sollte ich ein präzises Acrylbauteil reinigen?
Verwenden Sie Methoden und Reinigungsmittel, die nachweislich mit der gewählten PMMA-Güte kompatibel sind. Vermeiden Sie abrasive Materialien und nicht geprüfte aggressive Lösungsmittel. Die chemische Verträglichkeit wird besonders wichtig, wenn das Bauteil Restspannungen aus der Bearbeitung oder Montage aufweist.
Abschließende technische Perspektive: Die Regel für Klarteile
PMMA belohnt eine gute Prozesskontrolle, weil jede Phase im fertigen Bauteil sichtbar wird.
Ein scharfes Schneidwerkzeug hinterlässt Spuren.
Ein stumpfes Schneidwerkzeug hinterlässt Spuren.
Ein gut ausgelegter Schlichtdurchgang hinterlässt Spuren.
Eine schlechte Spanabfuhr hinterlässt Spuren.
Gutes Polieren hinterlässt Spuren.
Falsche Handhabung hinterlässt Spuren.
Genau diese Sichtbarkeit ist der Grund, warum transparente Komponenten nicht als Standard-Kunststoff-Frästeile beschafft werden sollten.
Die leistungsfähigsten Lieferanten verstehen, dass Maßgenauigkeit, optisches Erscheinungsbild, Materialintegrität, Oberflächenbearbeitung, Prüfung und Verpackung zusammenhängen.
Für Konstrukteure beginnt die effektivste Strategie mit der Definition der tatsächlichen Leistungsanforderung. Wählen Sie die PMMA-Sorte passend zur Anwendung. Gestalten Sie die Geometrie passend zum realistischen Bearbeitungsverhalten. Identifizieren Sie kritische Oberflächen. Setzen Sie Präzision nur dort ein, wo sie Wert schafft. Integrieren Sie die Oberflächenbearbeitung in den Fertigungsplan. Berücksichtigen Sie Montagespannungen, bevor das erste Teil gefertigt wird.
Für Einkaufsteams sollte die Lieferantenbewertung über Stundensatz und Maschinenmarke hinausgehen. Achten Sie auf Kunststoffbearbeitungs-Know-how, Anlagenleistungsfähigkeit, Prüfung, Materialkontrolle, Qualitätssysteme, DfM-Kommunikation, die Oberflächenbearbeitung transparenter Teile und die Fähigkeit, vom Prototyp zur Serienfertigung überzugehen.
Das Ziel ist nicht einfach eine klare Acrylkomponente.
Es ist eine Komponente, die klar bleibt, korrekt passt, die Montage übersteht, in ihrer Anwendung funktioniert und zu wirtschaftlich sinnvollen Kosten wiederholt gefertigt werden kann.
Starten Sie ein Präzisions-Acryl-Projekt mit JUCHENG
Wenn Ihr Projekt transparente Gehäuse, Lichtleiter, optische Prototypen, medizinische Verteiler, Instrumentenfenster, Automobil-Entwicklungsteile, Beleuchtungskomponenten, Laborgeräte oder andere präzise PMMA-Komponenten umfasst, könnte eine frühzeitige Fertigungsprüfung die Defekte verhindern, die später teuer werden.
JUCHENG bietet CNC-Bearbeitungsdienstleistungen, unterstützt durch 3-Achsen-, 4-Achsen- und 5-Achsen-Fertigungsfähigkeit, Präzisionsprüfung, Erfahrung in der Verarbeitung transparenter Materialien, DfM-Unterstützung und etablierte Qualitätsmanagementsysteme.
Besuchen Sie JUCHENG CNC-Bearbeitung um Ihr CAD-Modell und Ihre Projektanforderungen einzureichen.
Für PMMA-spezifische Fertigungskapazitäten können Käufer auch JUCHENGs CNC-Bearbeitung von Guss-Acrylglas und Bearbeitung transparenter Materialien Ressourcen prüfen.
Für unabhängige technische Hintergrundinformationen veröffentlicht PLEXIGLAS eine ausführliche Anleitung zur Acrylglasverarbeitung, die Arbeitsgänge wie Bohren und Zerspanen abdeckt. Siehe PLEXIGLAS-Verarbeitungsanleitung.
Bei der Angebotsanfrage geben Sie das CAD-Modell, die Zeichnung, die Materialanforderung, die Stückzahl, die Toleranz, kritische optische Zonen, die optischen Erwartungen, die Montagemethode und das erwartete Produktionsvolumen an. Diese Angaben ermöglichen es dem Fertigungsteam zu bewerten, nicht nur ob das Bauteil geschnitten werden kann, sondern auch wie es zuverlässig vom Erstmuster bis zur Serienproduktion gefertigt werden könnte.
Dieser Unterschied – vom bloßen Schneiden von transparentem Kunststoff bis hin zur Entwicklung eines wiederholbaren Fertigungsprozesses – entscheidet letztlich darüber, ob ein Acryl-CNC-Projekt zu einem erfolgreichen Produktionsbauteil wird oder zu einer weiteren teuren Runde trüber Prototypen.
[1]: https://www.jccncmachining.com/materials/pmma-acrylic/cast-acrylic/?utm_source=chatgpt.com “CNC-Bearbeitung von Guss-Acrylglas | Optisch klare PMMA-Teile | Jucheng”
[2]: https://www.plexiglas.de/en/service/processing/drilling-plexiglas?utm_source=chatgpt.com “Bohren von PLEXIGLAS”