
Прозрачный корпус из PMMA выходит со станка CNC с правильными наружными размерами. В чертеже указано, что деталь должна работать. Однако при контроле её кромки выглядят молочными, в одном просверленном отверстии видна тонкая трещина, в кармане заметны следы фрезы, а полировка требует гораздо больше труда, чем ожидалось. Это одна из ключевых проблем обработки акрила PMMA: получить форму часто проще, чем одновременно обеспечить форму, прозрачность, стабильность размеров и косметическое качество поверхности.
Для инженера или закупщика эта разница важна. PMMA может выглядеть как простой пластик, но он сильно реагирует на нагрев, остроту инструмента, давление зажима, отвод стружки, последовательность обработки, напряжения и финишную обработку. Процесс, который хорошо работает на алюминии, может повредить акрил за считанные секунды. Процесс, дающий приемлемый прототип, также может стать дорогим или нестабильным при увеличении объёмов.
Решение не сводится к тому, чтобы просто замедлить станок, увеличить скорость шпинделя или отполировать каждую поверхность afterwards. Надёжное производство PMMA требует полной стратегии обработки, в которой марка материала, оборудование, фрезы, режимы резания, оснастка, черновая и чистовая обработка, контроль и постобработка работают вместе.
Это руководство прослеживает эту производственную проблему от сбоя к решению. В нём объясняется, как работает процесс, какие станки и инструменты могут подойти, почему прозрачные детали выходят с дефектами, как выстроить практическую производственную процедуру, где обычно применяется PMMA и что закупщикам следует оценить перед выбором поставщика услуг CNC, такого как JUCHENG.
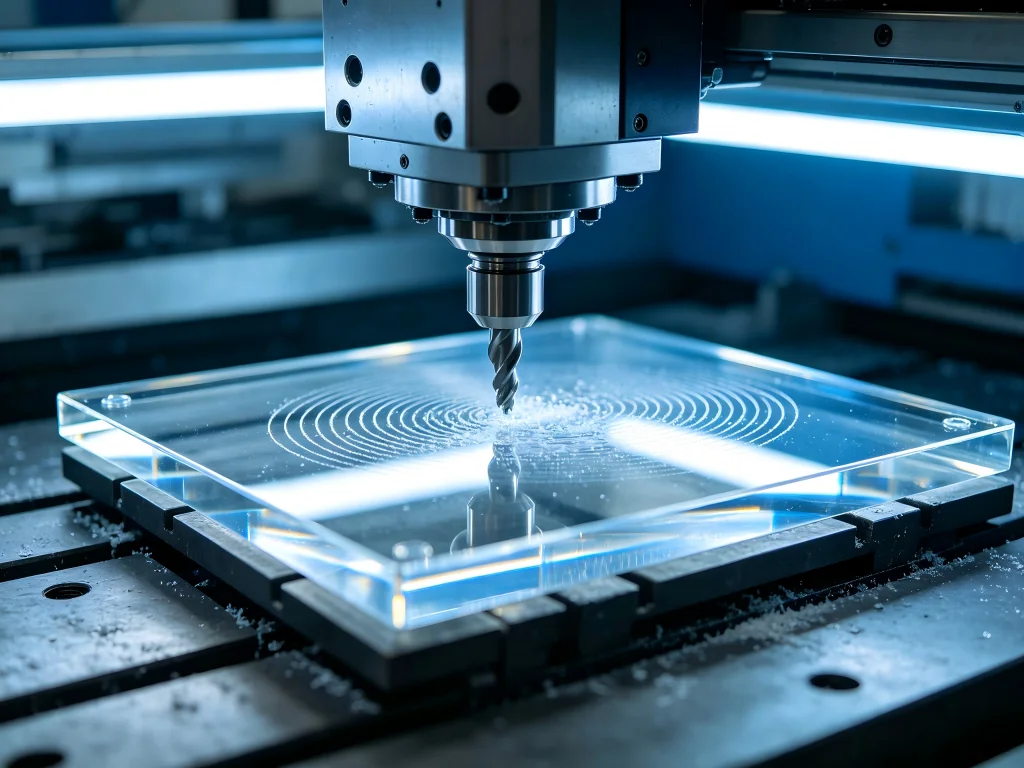
Настоящая проблема: прозрачный материал выявляет производственные ошибки
Многие дефекты CNC могут скрываться на непрозрачной инженерной детали. Следы инструмента внутри чёрного корпуса из POM могут мало влиять на его коммерческую ценность. Незначительные косметические различия на алюминиевом кронштейне могут исчезнуть после анодирования.
Прозрачный акрил ведёт себя иначе, потому что заказчик видит историю изготовления.
Следы инструмента видны. Сколы видны. Внутренние напряжения со временем могут стать видимыми. Плохая полировка видна. Небольшая царапина, возникшая из-за небрежного обращения, может оставаться очевидной даже после того, как деталь прошла контроль размеров.
Это означает, что производство PMMA часто включает три отдельных определения качества:
- Геометрическое качество: Правильны ли размеры, отверстия, карманы, радиусы, плоскостность, положения и посадочные поверхности?
- Качество поверхности: Соответствуют ли следы обработки, царапины, сколы кромок, заусенцы, помутнение и дефекты полировки согласованному косметическому стандарту?
- Целостность материала: Внесла ли механическая обработка чрезмерное тепло, напряжение, трещины или другие условия, которые могут вызвать последующий отказ?
Поставщик мог бы выполнить первое требование, но не выполнить два других.
Именно поэтому профессиональный проект ЧПУ-обработки акрила не должен начинаться с вопроса: “Какой допуск может выдержать ваш станок?” Он должен начинаться с более широкого вопроса: “Что должен делать этот компонент после механической обработки, отделки, сборки, очистки и реальной эксплуатации?”
Что такое PMMA и почему важно его поведение?
PMMA — это полиметилметакрилат, прозрачный термопласт, обычно называемый акрилом. Коммерческие пользователи могут также знать такие названия, как акриловое стекло, Plexiglas, Perspex или Lucite.
Его главная инженерная привлекательность — сочетание прозрачности, жесткости, малого веса, атмосферостойкости, гибкости дизайна и обрабатываемости. В зависимости от марки и применения PMMA может обеспечить привлекательный стеклоподобный внешний вид без необходимости применения методов производства, связанных с обычным стеклом.
ЧПУ-обработка делает материал еще более полезным, поскольку инженеры могут создавать не только плоские профили.
Обрабатывающий центр может производить:
- прецизионные карманы и полости;
- монтажные отверстия и цековки;
- каналы и пути потока;
- резьбы и элементы под вставки;
- криволинейные или трехмерные поверхности;
- оптические и светотехнические элементы;
- гравированные маркировки;
- многосторонние корпуса;
- прототипные линзы и компоненты светораспределения;
- сложные прозрачные инженерные сборки.
Это создаёт важный мост между прототипированием и производством. Команда разработчиков может изготовить несколько версий прозрачного компонента на станке, не вкладываясь в оснастку для литья под давлением. Изменения в CAD можно быстро вносить, тестировать, измерять и дорабатывать.
Однако термическое и механическое поведение PMMA объясняет, почему контроль процесса настолько важен.
Металл отводит тепло обработки из зоны резания относительно эффективно. Акрил ведёт себя иначе. Если тепло накапливается вокруг фрезы, полимер может размягчиться. Как только размягчённый материал прилипает к режущей кромке, производительность инструмента может быстро ухудшиться. Вместо образования чистой стружки инструмент может начать тереть, размазывать или повторно резать размягчённый материал.
Затем оператор может увидеть именно те симптомы, на которые жалуются покупатели: оплавленные кромки, вязкую стружку, белые поверхности, колебания размеров, шероховатые стенки или фрезу, которая выглядит покрытой пластиком.
Поэтому надёжная обработка зависит от образования стружки и её удаления от заготовки.
Проблема № 1: акрил плавится вместо чистого резания
Плавление — пожалуй, самая обсуждаемая проблема ЧПУ-обработки акрила, поскольку оно приводит к немедленному и очевидному отказу.
Оператор открывает дверцу станка и обнаруживает материал, намотанный на концевую фрезу. Кромка выглядит размазанной, а не чёткой. Мелкая стружка превратилась в волокнистые или приваренные отложения. Качество поверхности резко падает.
Интуитивная реакция иногда заключается в снижении подачи, поскольку более медленное движение кажется безопаснее.
Это может усугубить проблему.
Если шпиндель продолжает быстро вращаться, а подача становится очень низкой, каждая режущая кромка может снимать слишком мало материала. Вместо образования полезной стружки фреза больше времени тратит на трение о полимер. Трение генерирует тепло. Материал размягчается, прилипает к инструменту и создаёт ещё больше трения.
Поэтому важна не только частота вращения шпинделя и не только скорость подачи. Важна взаимосвязь между геометрией фрезы, числом зубьев, частотой вращения шпинделя, подачей, зоной контакта, материалом и стружкообразованием.
Как следует корректировать процесс
Стабильная стратегия резания обычно стремится обеспечить образование определённой стружки, эффективно её удалять и предотвращать повторное резание нагретого материала.
Точный диапазон параметров зависит от станка, диаметра фрезы, числа зубьев, жёсткости, геометрии элемента, глубины резания, марки ПММА и требований к чистоте обработки. Не существует универсального значения оборотов, подходящего для любого проекта.
Однако несколько технологических принципов остаются полезными.
Фреза должна быть острой. Геометрия инструмента должна способствовать резанию пластика и отводу стружки. Подача должна быть достаточной, чтобы фреза резала, а не тёрла. Контакт инструмента не должен создавать излишнего тепла. Стружка должна быстро покидать зону резания. Обдув воздухом или подходящий способ охлаждения может способствовать отводу стружки там, где это допускают технология и спецификация материала.
В онлайн-сообществах CNC часто описывают одну и ту же закономерность. Пользователи нередко сообщают, что переход от универсальных многозубых инструментов к подходящим однозубым фрезам или фрезам с O-образным профилем при сохранении надлежащей подачи и удалении стружки воздухом может превратить обработку акрила из проблемы плавления в чистую операцию резания.
Этот пользовательский опыт имеет механическое обоснование. Большое пространство для стружки даёт ей куда уходить. Острая кромка снижает трение. Эффективный отвод уменьшает повторное резание. В результате может снизиться накопление тепла и повыситься однородность стенок.
Неудача № 2: Размеры правильные, но деталь выглядит белой
Мутные кромки и молочно-белые обработанные поверхности создают ещё одну запутанную ситуацию.
Покупатель может получить деталь, которая технически прозрачна при взгляде через нетронутые поверхности заготовки, но каждая обработанная стенка выглядит белой или матовой.
Это не обязательно свидетельствует о том, что сам материал плох.
Обработанная поверхность содержит микроскопические следы резания. Эти неровности рассеивают свет. Чем более неровной становится поверхность, тем менее оптически прозрачной она выглядит.
Чрезмерное тепло может усугубить проблему, но даже стабильная операция фрезерования не создаёт автоматически оптически прозрачную поверхность.
Это различие принципиально важно при задании параметров детали.
“Прозрачный ПММА” описывает материал.
“Оптически прозрачная обработанная поверхность” описывает результат, который может потребовать специальной механической обработки и отделки.
Начните с более качественной обработанной поверхности
Наиболее экономичный процесс полировки начинается с качественной механической обработки.
Предположим, один поставщик выполняет агрессивную черновую обработку наружной стенки и оставляет глубокие следы фрезы. Технику может потребоваться значительная шлифовка и полировка, чтобы их удалить.
Другой поставщик разделяет черновую и чистовую обработку. Черновая операция оставляет контролируемый припуск. Затем острая чистовая фреза снимает небольшой объём материала в стабильных условиях и формирует более равномерную стенку.
Обе детали в итоге могут выглядеть прозрачными.
Но второй маршрут может потребовать значительно меньше вторичного труда и может более надёжно сохранить геометрию.
Это особенно важно, поскольку полировка удаляет материал. Поставщик не может бесконечно улучшать внешний вид без учёта изменения размеров, формы кромок, плоскостности и локальной геометрии.
Поэтому для прозрачных компонентов с жёсткими допусками механическую обработку и отделку необходимо планировать как единую производственную систему, а не как независимые подразделения.
Отказ № 3: Отверстие сегодня выглядит нормально, а позже трескается
Замедленное растрескивание может быть опаснее очевидного дефекта механической обработки, поскольку деталь могла уже пройти контроль.
Прозрачный корпус может покинуть завод с точными размерами и хорошим внешним видом. После установки винтов, транспортировки, очистки или воздействия химического вещества вокруг отверстия или нагруженной кромки могут начать образовываться мелкие трещины.
Этот тип отказа подчёркивает роль остаточных напряжений.
Напряжения могут возникать при производстве исходного материала, агрессивной механической обработке, плохих условиях сверления, зажиме, тепловых воздействиях, полировке, склеивании или окончательной сборке.
Конструкция может добавить еще один уровень риска.
Небольшое отверстие, расположенное слишком близко к краю, создает более хрупкую зону. Зенкованный винт может создавать высокие локальные напряжения. Крепеж, затянутый так, как если бы корпус был алюминиевым, может перегрузить полимер. Жесткая металлическая рама может ограничивать тепловое движение.
Иными словами, растрескивание ПММА не следует автоматически списывать на “плохой пластик”.”
Первопричина может быть связана с материалом, механической обработкой, конструкцией, сборкой или химическим воздействием.
Более надежная стратегия сверления
К сверлению следует относиться как к контролируемой операции резания, а не как к попытке как можно быстрее протолкнуть обычное сверло через прозрачный лист или блок материала.
Подходящая геометрия инструмента может снизить напряжения на режущей кромке. Удаление стружки важно, поскольку спрессованная стружка добавляет тепло. Выходу сверла следует уделить особое внимание, поскольку неподдерживаемый материал вокруг выхода может скалываться.
Для ответственных отверстий производитель может использовать поэтапный процесс или обрабатывать элемент фрезерованием вместо обычного сверления, в зависимости от диаметра, геометрии, допуска, толщины стенки и оборудования.
Руководство по обработке PLEXIGLAS также подчеркивает, что само сверло не обязательно является решающим фактором; режущая геометрия сверла критична для получения точных отверстий в акриле.
Отсюда возникает практический вопрос при закупке:
Вместо того чтобы спрашивать у CNC-цеха только, может ли он просверлить отверстие, спросите, как он планирует обрабатывать, контролировать и защищать отверстие с высокими напряжениями в прозрачном компоненте.
Литое или экструдированное акриловое стекло?
Еще до создания CNC-программы выбор исходного материала уже может повлиять на результат.
Литое и экструдированное ПММА — оба являются акрилом, но их история производства и поведение при механической обработке различаются.
Литое акриловое стекло (ПММА) часто выбирают для требовательных задач ЧПУ-обработки, поскольку оно, как правило, обладает благоприятными характеристиками обработки, оптическим качеством и термическим поведением. Экструдированное акриловое стекло может обеспечивать стабильную толщину листа и потенциально более низкую стоимость материала для подходящих проектов, но оно может быть более чувствительным к нагреву и внутренним напряжениям при обработке.
Это не означает, что экструдированный материал непригоден к использованию.
Это означает, что материал должен подбираться под конкретное применение, а не только по цене за единицу.
| Область решения | Литое ПММА | Экструдированное ПММА | Что учитывает покупатель |
|---|---|---|---|
| Прецизионная обработка на станках с ЧПУ | Часто предпочтительно для требовательной обработки | Может обрабатываться при контролируемых параметрах | Учитывайте геометрию, напряжения и требования к отделке |
| Оптические / декоративные работы | Сильный выбор для высококлассных прозрачных деталей | Подходит для многих стандартных прозрачных деталей | Определите фактические оптические требования |
| Термочувствительность при резке | В целом благоприятная обрабатываемость | Может потребоваться более строгий контроль нагрева | Важен опыт поставщика в процессе |
| Стабильность толщины листа | Может наблюдаться больше вариаций, связанных с производством | Часто обеспечивает стабильную толщину листа | Актуально для конструкций на основе листового материала |
| Приоритет стоимости | Может стоить дороже в зависимости от марки | Может быть экономичным для подходящих применений | Сравнивайте общую стоимость производства, а не только цену материала |
| Сложная механически обработанная оптическая деталь | Часто является более безопасной отправной точкой | Требуется анализ применения | Прототип перед серийным производством |
| Простое окно или панель | Подходит | Часто подходит | ЧПУ не всегда является самым низкозатратным процессом |
Руководство JUCHENG по материалам ПММА уделяет особое внимание литому акрилу для точных деталей, таких как оптические компоненты, световоды, медицинские коллекторы и премиальные прозрачные изделия.
Для покупателя это полезный пример того, почему в запросе предложения (RFQ) следует указывать больше, чем просто “акрил, прозрачный”.”
Если инженерная команда уже знает требуемую марку, укажите её. Если нет, опишите функцию, условия эксплуатации, требования к поверхности и объём, чтобы поставщик услуг механообработки мог обсудить подходящие варианты.
Процедура Процесс механообработки акрила ПММА: От CAD до прозрачной детали
Надёжный процесс легче понять, если проследить за компонентом через всё производство, а не рассматривать фрезерование, полировку и контроль как несвязанные операции.
Этап 1: Проверка конструкции до раскроя материала
Первое производственное решение должно приниматься на этапе CAD.
Поставщик должен проверить толщину стенок, глубину карманов, доступ инструмента, внутренние радиусы, геометрию сверления, расстояние от отверстия до края, резьбы, качество поверхности, распределение допусков, поднутрения и видимые поверхности.
Этот обзор DfM (технологичности конструкции) может предотвратить дорогостоящие ошибки.
Например, инженер может задать идеально острый внутренний угол, потому что в CAD-программе его легко нарисовать. Обычная круглая концевая фреза не может напрямую создать такой угол. Поставщику может потребоваться меньший резец, другой процесс, изменение конструкции или элемент для снятия напряжения.
Аналогично, очень глубокий узкий прозрачный карман может выглядеть простым в CAD, но требовать длинного тонкого фрезера. Тогда отклонение инструмента и вибрация могут повредить качество стенок.
Правильный вопрос — не “Может ли CNC изготовить это?”
Современная обработка позволяет создавать удивительно сложную геометрию.
Более правильный вопрос: “Можно ли изготовить это повторяемо, экономично и с требуемым качеством?”
Этап 2: Проверка исходного PMMA
Идентичность материала следует подтвердить до производства.
Для проектов, чувствительных к качеству, прослеживаемость может стать важной. Медицинские, автомобильные, аналитические и регулируемые применения могут требовать документации, связывающей готовый компонент с указанным источником или партией материала.
Заготовку также следует проверить на царапины, загрязнения, повреждения поверхности, толщину или другие условия, которые могут повлиять на конечный внешний вид.
Это важно, потому что прозрачные компоненты необычайно чувствительны к обращению.
Обрабатывающий центр не может удалить глубокую царапину с нетронутой оптической поверхности, если эта поверхность не будет намеренно переполирована.
Этап 3: Планирование закрепления заготовки
Заготовку необходимо закрепить достаточно надёжно, чтобы противостоять силам резания, но не настолько агрессивно, чтобы приспособление само стало частью проблемы.
Может быть уместно несколько подходов:
- мягкие губки, отформованные по контуру компонента;
- вакуумное закрепление для геометрии листового типа;
- жертвенные опорные пластины;
- специальные приспособления;
- зажим с низкой деформацией;
- перемычки или временные элементы материала;
- многооперационные приспособления, предназначенные для защиты лицевых поверхностей.
Метод зависит от геометрии и количества.
Тонкая прозрачная пластина и толстый оптический блок не должны автоматически использовать одну и ту же стратегию закрепления.
Для серийного производства специальные приспособления могут увеличить начальные затраты, но повысить стабильность и сократить время на манипуляции. Для единичных прототипов более гибкая оснастка может быть экономичной.
Этап 4: Выбор инструментов для материала
Обработка акрила — одно из тех применений, где выбор фрезы может изменить весь процесс.
Цель — острое резание с достаточным пространством для стружки, чтобы отводить её.
Однозубые и O-образные фрезы — распространённый выбор при обработке пластмасс, поскольку их геометрия может обеспечивать эффективный отвод стружки. В зависимости от станка, геометрии и требований к чистоте обработки другие твердосплавные инструменты также могут показывать хорошие результаты.
Важно то, что инструмент должен выбираться под операцию.
Черновая фреза решает иную задачу, чем чистовая.
Сверло решает иную задачу, чем концевая фреза.
Инструмент, используемый для прозрачной финишной стенки, не должен автоматически рассматриваться так же, как инструмент, снимающий основной припуск из невидимого кармана.
Этап 5: Установка параметров резания
Именно здесь опытная разработка процесса становится ценной.
Существует высокий поисковый спрос на универсальные “режимы резания и скорости для PMMA”, однако таблицы параметров могут создавать ложную уверенность.
Представьте два цеха, использующих фрезу 6 мм.
Первый станок — это легкий фрезерный станок с ограниченной жесткостью и высокоскоростным шпинделем. Второй — промышленный обрабатывающий центр с жестким закреплением заготовки, возможностью контролируемой подачи СОЖ или воздуха и другой геометрией инструмента.
Одна и та же числовая настройка может давать совершенно разные результаты.
Поэтому практический процесс начинается с проверенного диапазона параметров, а затем учитывает стружкообразование, нагрузку на шпиндель, звук, внешний вид поверхности, температуру, налипание на инструмент и размерные результаты.
Стабильная обработка дает стружку, а не расплавленную пасту.
Это наблюдение — один из самых простых доступных диагностических инструментов.
Этап 6: Черновая обработка без разрушения будущей чистовой поверхности
Черновая обработка эффективно удаляет основной материал, но должна оставлять деталь в состоянии, позволяющем предсказуемо выполнить чистовую обработку.
Распространенная ошибка — настолько агрессивная черновая обработка, что тонкие стенки деформируются, кромки скалываются или на поверхностях, которые позже потребуют полировки, остаются глубокие следы.
Грамотное планирование процесса учитывает, что будет дальше.
Если стенка будет обрабатываться прецизионным чистовым проходом, черновая обработка может оставить контролируемый припуск. Если деталь содержит тонкие элементы, последовательность обработки может временно сохранять окружающий материал для их поддержки.
Если заготовка требует нескольких установов, процесс может отложить чувствительные косметические операции до завершения опасной для детали обработки.
Именно здесь стратегия CAM становится частью инженерии качества.
Этап 7: Финишная обработка критических поверхностей
Отдельный финишный проход может обеспечить более стабильный окончательный размер и лучшую поверхность, чем попытка добиться обеих целей за счёт тяжёлого чернового прохода.
Финишная фреза должна быть в хорошем состоянии. Зацепление инструмента можно уменьшить. Вход и выход можно спланировать так, чтобы избежать следов на критических кромках. Направление резания и стратегию траектории можно скорректировать по результатам испытаний.
Производитель также может различать функциональные и косметические поверхности.
Установочная поверхность может требовать плоскостности и размера.
Внешняя прозрачная стенка может требовать внешнего вида.
Оптический элемент может требовать ещё иного уровня контроля.
Использование одной универсальной спецификации обработки для всех трёх случаев может увеличить стоимость, но при этом всё равно не удовлетворить истинные требования.
Этап 8: Удаление заусенцев без повреждения детали
Удаление заусенцев на прозрачном пластике требует сдержанности.
Агрессивный ручной инструмент может быстро превратить небольшой заусенец в царапину, скруглённую кромку или неравномерную фаску.
Процесс удаления заусенцев должен соответствовать чертежу.
На некоторых кромках может выполняться заданная механическая фаска вместо ручного притупления кромок. Другие могут слегка обрабатываться для удаления заусенцев, поскольку они скрыты от глаз.
Премиальная косметическая кромка может стать частью последующего процесса полировки.
Этап 9: Финишная обработка поверхности в соответствии с её функцией
Не каждую поверхность из ПММА следует полировать.
Это один из самых простых способов контролировать затраты.
Внутренний механический карман часто может оставаться в состоянии после механической обработки. Лицевая поверхность дисплея может требовать превосходной прозрачности. Кромка, пропускающая свет, может требовать иных характеристик, чем кромка, скрытая внутри корпуса.
Возможные подходы к финишной обработке включают контролируемую механическую полировку, полировку кромок, огневую обработку там, где это уместно, специализированную механическую обработку и передовые процессы финишной обработки прозрачных пластиков.
Правильный процесс зависит от геометрии, допуска, марки материала, оптических требований, воздействия химических веществ и объёма производства.
Этап 10: Контроль размеров и внешнего вида
Полный план контроля должен разделять измеримые геометрические требования и критерии визуальной приёмки.
Размерный контроль может выполняться с помощью штангенциркулей, микрометров, калибров, оптических измерений, координатно-измерительного оборудования или других методов в зависимости от допуска и геометрии элемента.
Визуальный контроль может требовать определённого освещения, расстояния просмотра, угла осмотра, зон поверхности, эталонных образцов или согласованных пределов по царапинам и помутнению.
Без этих определений и покупатель, и поставщик могут считать, что выполнили спецификацию, при этом по-разному интерпретируя “хороший внешний вид”.
Этап 11: Защита готового компонента
Упаковка фактически является финальной производственной операцией для прозрачной детали.
Идеально отполированный компонент может потерять свою ценность при транспортировке, если поверхности трутся друг о друга.
Поэтому для деталей с высокими требованиями к внешнему виду может быть оправдана индивидуальная защита, подходящая плёнка, разделители, лотки, пакеты или специальная упаковка.
Это следует включать в производственный план, а не рассматривать как второстепенную задачу.
Выбор Станок для обработки акрила PMMA
Покупатели иногда обращают внимание на то, есть ли у поставщика “станок с ЧПУ для PMMA”. В действительности акрил не требует какой-то одной категории специализированного оборудования.
Правильное оборудование зависит от того, что требуется детали.
Трёхосевое фрезерование с ЧПУ
Трёхосевой обрабатывающий центр может обрабатывать широкий спектр акриловых деталей, включая пластины, карманы, отверстия, профили, простые корпуса, приспособления, окна и множество прототипных деталей.
Если элементы доступны с прямых направлений, трёхосевая обработка может обеспечить эффективное решение.
Четырёхосевая обработка
Поворотная ось может сократить ручное перепозиционирование для деталей, содержащих элементы на нескольких сторонах или цилиндрическую геометрию.
Меньшее число ручных установок может повысить эффективность и снизить вероятность повреждений при обращении.
Пятиосевая обработка с ЧПУ
Пятиосевые возможности становятся привлекательными, когда прозрачные детали содержат комбинированные углы, криволинейную оптическую геометрию, элементы на нескольких гранях, труднодоступные места или сложные свободные поверхности.
Главное преимущество не просто в том, что пятиосевая технология звучит более продвинуто.
Его ценность обусловлена сокращением доступа и настройки.
Каждый раз, когда компонент снимается, переустанавливается и повторно зажимается, риски нарушения соосности и риски, связанные с косметическим обращением, могут возрастать. Если больше элементов можно выполнить за одну контролируемую настройку, геометрические взаимосвязи могут улучшиться.
JUCHENG заявляет, что его парк оборудования включает более 150 станков с ЧПУ и более 25 пятиосевых обрабатывающих центров. Для покупателей сложных прозрачных компонентов такой объем мощностей может обеспечить как геометрию, так и масштабирование производства.
Токарная обработка с ЧПУ
Круглые детали из акрила также можно точить.
Потенциальные примеры включают прозрачные втулки, кольца, цилиндрические корпуса, оптические тела, гильзы, компоненты, связанные с жидкостями, и прототипные формы линз.
Острота инструмента и контроль нагрева остаются важными, поскольку поведение PMMA остается тем же, даже если архитектура станка меняется.
Специализированное оборудование для финишной обработки
Обрабатывающий центр — лишь часть решения по оборудованию, когда важна оптическая внешность.
Поставщику также может потребоваться возможность полировки, системы контроля, контролируемая очистка, защитное обращение и специализированные процессы обработки прозрачных поверхностей.
Для очень высококлассных поверхностей алмазная финишная обработка может стать актуальной в зависимости от геометрии и спецификации.
Отсюда следует полезное правило выбора поставщика:
Не покупайте спецификации станка. Покупайте полную технологическую возможность, необходимую для вашей детали.
Практическая процедура обработки акрила PMMA для инженерных команд
Покупателю не нужно программировать станок с ЧПУ, но понимание производственной логики значительно упрощает оценку поставщика.
- Сначала определите функцию. Укажите, является ли компонент конструкционным, декоративным, оптическим, гидравлическим, защитным или их комбинацией.
- Выберите или проверьте марку материала. Решите, соответствует ли требованиям литой или экструдированный ПММА.
- Отметьте критически важные поверхности. Разделите оптические, декоративные, уплотнительные, монтажные и некритичные поверхности.
- Назначайте допуски по функции. Избегайте назначения предельной точности для каждого размера.
- Выполните анализ технологичности конструкции (DfM). Проверьте стенки, радиусы, отверстия, карманы, резьбы, доступ инструмента и нагрузки при сборке.
- Составьте последовательность обработки. Спланируйте закрепление заготовки, черновую и чистовую обработку, сверление, операции на нескольких гранях и обращение с деталью.
- Проверьте инструмент и режимы резания. Убедитесь в чистом стружкообразовании и избегайте чрезмерного нагрева.
- Проверьте ранний образец. Измерьте размеры и осмотрите прозрачные поверхности, прежде чем запускать серийное производство.
- Примените соответствующую финишную обработку. Полируйте только те поверхности, которые в этом нуждаются, и защищайте критическую геометрию.
- Выполните финальный контроль и упаковку. Подтвердите соответствие как инженерным, так и косметическим требованиям перед отгрузкой.
Эта последовательность может показаться более подробной, чем типичное описание “загрузите материал и нажмите Cycle Start”, но каждый шаг устраняет реальный режим отказа.
Чему обсуждения на Reddit о ЧПУ учат нас об акриле
Профессиональные руководства по обработке полезны, но сообщества станочников предлагают другой тип доказательств: повторяющиеся схемы отказов на производственном участке.
В обсуждениях на Reddit о ЧПУ и хоббийных ЧПУ по акрилу повторяются несколько тем.
“Он всё время плавится”
Пользователи часто обнаруживают, что очень низкая подача не всегда автоматически безопаснее.
Когда режущая кромка не снимает здоровую стружку, трение может увеличивать нагрев. Именно поэтому опытные пользователи часто обсуждают подачу в связи с оборотами, а не рассматривают каждое значение по отдельности.
“Мой фрезер забит пластиком”
Обычно это указывает на проблемы с отводом стружки, нагревом и геометрией фрезы.
Пользователи неоднократно упоминают O-образные или однозаходные фрезы, поскольку эти фрезы обеспечивают значительное пространство для стружки при удалении пластиковой стружки.
Обдув воздухом — ещё одна распространённая рекомендация на производстве, поскольку стружка, покинувшая зону резания, не может быть повторно срезана и перегрета.
“Кромка гладкая, но не прозрачная”
Это подчёркивает разницу между механической обработкой и оптической отделкой.
Обработанная стенка может казаться гладкой на ощупь, но при этом всё ещё рассеивать достаточно света, чтобы выглядеть мутной.
Требование необходимо определять в оптических и косметических терминах, а не использовать только слово “гладкий”.
“Отполируйте его огнём”
Огневая полировка часто упоминается в обсуждениях акрила, поскольку она позволяет быстро получить привлекательные кромки.
Однако профессиональное производственное решение должно учитывать больше, чем просто визуальное улучшение.
Термические эффекты, внутренние напряжения, склеивание, химическое воздействие, требования к размерам, геометрия и будущие условия эксплуатации могут определить, подходит ли этот метод.
То, что подходит для выставочного изделия, не обязательно будет лучшим выбором для точной медицинской или оптической сборки.
Где Facebook и производственные сообщества добавляют ещё одну точку зрения
Группы по изготовлению и ЧПУ часто обсуждают акрил с практической производственной точки зрения, а не с точки зрения материаловедения. Типичные разговоры вращаются вокруг того, какая фреза оставляет более чистую кромку, почему один лист плавится, а другой режется нормально, стоит ли литой материал дополнительных затрат, сколько полировки требуется и как не дать стружке привариваться к инструменту.
Эти обсуждения полезны, потому что показывают, с чем клиенты действительно сталкиваются.
Они также показывают, почему копирование параметра с чужого станка может не решить проблему.
Два пользователя могут оба сказать “6 мм акрил”, но один может резать литой материал острым однозубым твердосплавным инструментом на жёстком фрезерном станке с ЧПУ, а другой — экструдированный материал более старым многозубым фрезером. Их мощность шпинделя, жёсткость, диапазон оборотов, закрепление заготовки и условия охлаждения могут быть совершенно разными.
Грамотная технологическая проработка извлекает принцип из этих обсуждений, а не слепо копирует число.
Принцип неизменен: обеспечить чистое резание, отводить тепло со стружкой, эффективно удалять стружку, снизить ненужное трение и строить стратегию финишной обработки от хорошей обработанной поверхности.
Углублённое рассмотрение применения: оптические и осветительные компоненты
Освещение — одно из применений, где внешний вид и технологическая гибкость PMMA могут создавать значительную ценность.
Световоды, прозрачные крышки, осветительные компоненты, оптические прототипы, детали для светодиодов, элементы индикации и оптические корпуса могут содержать геометрию, которую невозможно получить простой резкой листового материала.
Например, деталь для управления светом может требовать прозрачной наружной стенки, внутренних карманов, крепёжных элементов, оптических поверхностей и точных взаимосвязей со светодиодом или датчиком.
Обработка на ЧПУ позволяет создавать эти элементы из одного блока на этапе разработки.
Сложность в том, что оптические характеристики могут зависеть не только от номинальных размеров.
Текстура поверхности может влиять на поведение света. Следы инструмента могут стать видимыми, когда светодиоды подсвечивают кромку. Полировка может изменить геометрию. Царапина, едва заметная при комнатном освещении, может стать очевидной, когда свет входит в материал.
Это означает, что в осветительных проектах следует определить, какие поверхности пропускают, отражают, распределяют или лишь содержат свет.
Эта информация помогает поставщику направлять производственные усилия туда, где они влияют на характеристики продукта.
Медицинские и лабораторные применения
Прозрачные компоненты также имеют очевидную ценность в оборудовании, где операторам нужно наблюдать внутренние условия.
Потенциальные применения включают прозрачные крышки, компоненты приборов, лабораторные приспособления, прототипы проточных систем, коллекторы, камеры визуализации, корпуса и окна оборудования.
Прозрачный коллектор наглядно показывает, почему качество обработки имеет значение.
Деталь может содержать взаимосвязанные каналы и отверстия. Инженерам может потребоваться визуальный доступ к пути потока жидкости. Точность размеров важна, поскольку коллектор сопрягается с фитингами и уплотнениями. Качество поверхности может иметь значение, поскольку шероховатые внутренние области могут влиять на поток или очистку.
Документация на материалы и управление качеством также могут стать важными.
JUCHENG публикует информацию о производственных возможностях, связанных с ISO 13485, наряду со своими общими услугами по ЧПУ-обработке и обработке PMMA. Для покупателей медицинских изделий ценность заключается не в самом названии сертификата, а в дисциплинированной документации, прослеживаемости, контроле и структуре управления процессами, ожидаемых от регулируемых производственных сред.
Окончательная пригодность PMMA для медицинского применения по-прежнему зависит от указанной марки, условий контакта, метода стерилизации, химических веществ, нормативных требований и конечного использования.
Разработка в автомобильной и транспортной отраслях
PMMA также может быть полезен в автомобильной разработке, особенно для прототипов освещения, систем отображения, прозрачных крышек, внутренних компонентов, испытательных приспособлений и моделей визуальной проверки.
ЧПУ-обработка особенно привлекательна до того, как будет окончательно изготовлена оснастка для массового производства.
Инженерная команда могла бы протестировать несколько геометрических версий без необходимости каждый раз модифицировать пресс-форму. Точки крепления, оптические взаимосвязи, внешняя форма и интерфейсы сборки могут быть изменены в цифровом виде и обработаны заново.
Это сокращает цикл обучения между CAD и физическими испытаниями.
Автомобильные программы также могут уделять внимание документации процессов, размерному контролю, повторяемости и системам качества поставщиков. JUCHENG указывает IATF 16949 среди своих сертификатов качества, что может быть актуально, когда клиент оценивает более широкую производственную дисциплину, стоящую за прототипной или производственной работой.
Электроника и приборостроение
Акрил часто рассматривают для окон приборов, крышек дисплеев, окон датчиков, панелей индикаторов, прозрачных корпусов и прототипов корпусов электроники.
Ключевой вопрос проектирования часто заключается в интеграции.
Окно дисплея может выглядеть простым, но может включать монтажные отверстия, геометрию для защелок, зоны нанесения клея, углубления, элементы светоблокировки, зазоры для кнопок и поверхности для выравнивания.
ЧПУ-обработка позволяет объединить эти элементы без инвестиций в оснастку.
При малых и средних объёмах такая гибкость может оказаться ценнее самой низкой теоретической удельной себестоимости.
Промышленное оборудование и компоненты машин
В промышленных применениях могут использоваться прозрачные полимеры для смотровых крышек, окон машин, прозрачных приспособлений, элементов визуализации, защитных экранов, измерительных приспособлений и корпусов оборудования.
Здесь при выборе материала следует тщательно учитывать риск ударных нагрузок.
ПММА обладает превосходными оптическими свойствами, но не всегда является лучшим прозрачным пластиком для защиты от сильных ударов. Поликарбонат может оказаться более подходящим, когда прочность является главным требованием безопасности.
Поэтому ответственный поставщик должен быть готов обсудить, когда акрил не является лучшим выбором.
Правильный выбор материала защищает применение, а не поставщика материала.
ПММА против поликарбоната: не выбирайте, руководствуясь только прозрачностью
ПММА и поликарбонат часто сравнивают, поскольку оба могут быть прозрачными.
Правильный выбор зависит от приоритетов.
ПММА может быть привлекателен, когда важны прозрачность, поведение под воздействием УФ, внешний вид поверхности, жёсткость и полированная эстетика.
Поликарбонат может быть привлекателен там, где большее значение имеют ударопрочность и вязкость.
Ошибка при закупке — задавать вопрос: “Какой пластик лучше?”
Лучший вопрос: “Какой отказ данное изделие может переносить меньше всего?”
Если оптический внешний вид имеет первостепенное значение, ПММА может заслуживать приоритета.
Если разрушение при ударной нагрузке создает серьезную угрозу безопасности, следует рассмотреть поликарбонат.
Если ни прозрачность, ни оптические характеристики не имеют значения, такие материалы, как POM, нейлон, PEEK, ABS или другие конструкционные пластики, могут обеспечить более подходящие эксплуатационные свойства в зависимости от применения.
Допуск: точность без избыточного усложнения
PMMA поддается точной механической обработке, но заказчикам следует избегать привычки назначать максимально жесткий допуск для каждого элемента.
Допуск должен определяться функцией.
Установочное отверстие может обеспечивать выравнивание при сборке.
Уплотнительная поверхность может требовать определенной плоскостности.
Интерфейс световода может требовать точного позиционирования.
Скрытая наружная стенка может требовать лишь вписывания внутрь корпуса.
Назначение всем четырем элементам одинакового предельного допуска увеличивает затраты на обработку и контроль, не обязательно улучшая изделие.
Полимеры также реагируют на температуру и напряжение иначе, чем металлы. Тонкая геометрия может легче деформироваться. Закрепление может влиять на измерение. Деталь, измеренная сразу после обработки, может также вести себя иначе после достижения теплового равновесия.
Поэтому наиболее профессиональное обсуждение допусков включает материал, размер элемента, геометрию, условия окружающей среды, метод контроля и функциональное требование.
Почему оптическим деталям недостаточно только размерного контроля
КИМ может показать, правильно ли расположен элемент.
Она сама по себе не может определить, примет ли заказчик царапину на видимом окне.
Поэтому контроль прозрачных деталей должен сочетать системы измерения геометрии и внешнего вида.
Для высокоценных работ в запросе предложения (RFQ) могут быть определены зоны внешнего вида.
Зона A может представлять собой лицевую сторону дисплейного окна, где царапины строго ограничены.
Зона B может представлять собой полированную наружную кромку, где незначительные отклонения могут быть допустимы.
Зона C может представлять собой внутреннюю зону крепления, где следы механической обработки допускаются.
Такой тип спецификации делает качество объективным и снижает количество споров после поставки.
Это также контролирует стоимость, поскольку поставщику не нужно обрабатывать каждый квадратный миллиметр как оптическую поверхность.
Скрытая стоимость полировки всего
Многие покупатели предполагают, что полировка — это небольшой финальный этап.
Она может быть одним из крупнейших факторов затрат.
Ручная полировка требует затрат труда. Многочисленные стадии абразивной обработки требуют времени. Сложная геометрия затрудняет доступ. Сохранение острых кромок и размеров при полировке требует навыка.
Если каждая поверхность указана как “зеркально прозрачная”, поставщик может потратить больше времени на финишную обработку детали, чем на её механическую обработку.
Именно поэтому команда проектировщиков должна отделять визуальные требования от инженерных требований.
Спросите, действительно ли внутренний карман нуждается в оптической прозрачности.
Спросите, может ли дно монтажного углубления оставаться в состоянии после механической обработки.
Уточните, требуется ли полировка только открытого периметра.
Уточните, можно ли оставить исходную поверхность заготовки без изменений вместо её перефрезеровки.
Эти решения могут снизить цену без изменения эксплуатационных характеристик.
Монтаж: даже идеальная деталь из ПММА может выйти из строя при сборке
Поставщик механической обработки контролирует деталь до отгрузки. Дальнейшие процессы определяются сборкой.
ПММА не следует принудительно устанавливать в несоосную сборку.
Крепёжные элементы не должны автоматически получать моменты затяжки, предназначенные для металлических деталей. Локальное давление вокруг винтов может создавать напряжение. Острые металлические кромки, контактирующие с акрилом, могут концентрировать нагрузку.
В зависимости от конструкции шайбы, ступенчатые крепёжные элементы, вставки, податливые интерфейсы или контролируемый зазор могут более эффективно распределять усилие.
Также следует учитывать тепловое расширение, когда относительно крупный акриловый компонент крепится к металлической конструкции.
Если оба материала реагируют по-разному при изменении температуры, полностью жёсткая схема крепления может создавать напряжение.
Конструкция может потребовать зазора или стратегии крепления, допускающей контролируемое перемещение.
Обслуживание: важна химия чистящих средств
Прозрачная поверхность естественно требует частой очистки.
Поэтому важна химическая совместимость.
Некоторые агрессивные чистящие средства или растворители могут повредить акрил, особенно если деталь уже содержит напряжения от механической обработки или сборки.
Абразивные ткани также могут поцарапать полированные поверхности.
Для требовательных коммерческих применений инструкции по очистке следует рассматривать как часть спецификации продукта.
Используйте методы очистки, совместимость которых с выбранной маркой PMMA подтверждена. Перед выпуском проверяйте неопределённые химические вещества. Не предполагайте, что очиститель, подходящий для обычного стекла, автоматически подходит для акрила.
Защитное обслуживание может сохранять оптическое качество гораздо дольше, чем повторная корректирующая полировка.
Реальный пример из практики: прозрачный корпус датчика
Рассмотрим типичный случай закупки, основанный на распространённых отказах прозрачных деталей.
Североамериканскому разработчику оборудования требуется 60 прозрачных корпусов датчиков для валидационных испытаний. Каждый корпус содержит прямоугольный карман, четыре монтажных отверстия, кабельное отверстие, два элемента выравнивания, полированный внешний периметр и прозрачную переднюю смотровую поверхность.
Первый поставщик рассматривает геометрию как стандартную задачу фрезерования пластика.
Деталь программируется быстро. Используются универсальные фрезы. Черновая и чистовая обработка объединяются, где это возможно, для сокращения времени цикла.
Первые образцы проходят большинство размерных проверок.
Но при освещении во время сборки проявляются несколько проблем.
Стенки кармана выглядят мутными. Периметр имеет неоднородную прозрачность. В одном углу есть небольшой скол. После установки винтов вокруг одного монтажного отверстия появляются тонкие белые линии.
Поставщик предлагает дополнительную полировку.
Это увеличивает цену, но не устраняет растрескивание.
Шаг 1: Разделите проблемы
Команда проекта прежде всего перестаёт рассматривать дефекты как одну проблему.
Мутная полость — это проблема механической обработки и качества поверхности.
Неравномерный периметр связан с механической обработкой и полировкой.
Скол на углу связан с траекторией инструмента, поддержкой материала или нагрузкой при финишной обработке.
Трещина в отверстии связана с напряжением при обработке, геометрией и нагрузкой при сборке.
Каждый дефект требует собственного пути поиска корневой причины.
Шаг 2: Проверка материала
Команда подтверждает, подходит ли выбранная марка ПММА для сложной механической обработки и полировки.
Оценивается литьевая марка, поскольку качество механической обработки и оптический внешний вид являются приоритетами.
Шаг 3: Проверка инструмента и стружкообразования
В следующем испытании используется острая оснастка, подходящая для пластика, и процесс, построенный вокруг чистого отвода стружки.
Вместо того чтобы считать низкую подачу автоматически безопасной, инженер-технолог оценивает взаимосвязь между подачей, частотой вращения шпинделя, геометрией фрезы, зоной контакта инструмента и стружкой.
Шаг 4: Разделение черновой и чистовой обработки
Черновая обработка оставляет контролируемый припуск на лицевых стенках.
Отдельная чистовая операция снимает финальный припуск.
Это уменьшает глубокие следы от фрезы и делает этап полировки более предсказуемым.
Шаг 5: Проверка монтажного отверстия
Проверяются геометрия отверстия и расстояние от края. Процесс сверления анализируется на предмет перегрева и повреждений при пробивке.
Сборочная команда также снижает излишнюю нагрузку на крепёж и учитывает распределение усилия вокруг отверстия.
Шаг 6: Определение требований к внешнему виду
Вместо формулировки “все поверхности должны быть без дефектов” на чертеже обозначаются лицевая сторона и периметр как критичные зоны внешнего вида.
Внутренним механическим поверхностям разрешено оставаться в состоянии после механической обработки там, где внешний вид не влияет на функциональность.
Коммерческий результат
У пересмотренного процесса цикл ЧПУ может быть немного длиннее, чем у исходного агрессивного процесса.
Однако трудозатраты на полировку снижаются, риск брака падает, а отказы при сборке уменьшаются.
Поэтому общая стоимость годных деталей может быть ниже, даже если станок работает не на максимально возможной скорости съёма материала.
Этот производственный урок покупателям стоит запомнить.
Наименьшее время обработки — не всегда наименьшая себестоимость производства.
Как оценить поставщика услуг ЧПУ-обработки акрила
Выбор поставщика только по заявленной цене за единицу делает прозрачные детали неоправданно рискованными.
Более тщательная оценка поставщика рассматривает производственную систему.
Разбирается ли поставщик в пластмассах?
Компания, которая в основном режет сталь и алюминий, может располагать отличным оборудованием, но всё же нуждаться в специфическом технологическом опыте для прозрачных полимеров.
Спросите, какие марки акрила она обычно обрабатывает.
Спросите, как она отличает литой материал от экструдированного.
Спросите, как она реагирует, когда стружка начинает привариваться к фрезе.
Спросите, как оптические и косметические требования влияют на её траекторию инструмента.
Ответы раскрывают гораздо больше, чем общее заявление “мы можем обрабатывать все пластмассы”.”
Может ли поставщик отделить требования к механической обработке от требований к отделке?
Опытный поставщик должен понимать, что точная установочная поверхность, прозрачная кромка, полированное окно и скрытый карман могут требовать разных производственных стратегий.
Это различие помогает контролировать цену.
Достаточно ли у него производственных возможностей?
Одно лишь количество станков не гарантирует качества, но мощность становится важной, когда проект переходит от прототипа к серийному производству.
Цех может успешно обработать десять прототипных деталей, но испытывать трудности, когда спрос достигает 1000 штук в месяц.
Покупателям следует учитывать как технические возможности, так и доступный масштаб.
Есть ли подходящий контроль качества?
Метод контроля должен соответствовать допуску.
Сложная многосторонняя геометрия может потребовать координатных измерений или оптических систем, а не простых ручных инструментов.
Поставщик также должен разбираться в контроле внешнего вида, если внешний вид важен.
Предоставляет ли он обратную связь по DfM?
Поставщик, который лишь принимает CAD-файл, не задавая вопросов, может упустить возможности снизить стоимость или риск.
Качественная обратная связь по DfM может выявить хрупкие стенки, нереалистичные внутренние углы, излишне жёсткие допуски, сложные для полировки участки или концепции резьбы, не соответствующие многократному использованию.
Может ли он обеспечить прослеживаемость и документацию по качеству?
Это становится особенно важным для медицинских, автомобильных, промышленных и других контролируемых цепочек поставок.
Уточните, какая система качества применяется к проекту и какую документацию по контролю или материалам можно предоставить.
Почему стоит выбрать JUCHENG для прецизионной ЧПУ-обработки PMMA?
JUCHENG строит свои возможности по прозрачным пластикам на прецизионной механообработке в сочетании с контролируемой постобработкой, а не на простой резке акрила.
Опубликованные возможности компании включают ЧПУ-обработку литого акрила и других прозрачных материалов для таких применений, как оптические компоненты, световоды, корпуса, медицинские коллекторы, окна и связанные инженерные детали.
Более 13 лет опыта прецизионного производства
Опыт становится особенно важным, когда процесс имеет несколько взаимодействующих переменных.
Обработка акрила сложна не потому, что какой-то отдельный параметр загадочен. Она сложна потому, что материал, геометрия, закрепление заготовки, состояние фрезы, режимы подачи, нагрев, удаление стружки, допуски и финишная обработка влияют друг на друга.
JUCHENG сообщает о более чем 13-летнем опыте прецизионного производства, что даёт инженерным командам доступ к более широкому производственному опыту, чем у простого сервиса фрезерования.
Более 150 станков с ЧПУ и более 25 пятиосевых центров
Публично представленная производственная платформа JUCHENG включает более 150 станков с ЧПУ и более 25 пятиосевых обрабатывающих центров.
Для простых акриловых пластин такой масштаб может быть не нужен.
Для проектов со сложными корпусами, многослойной геометрией, оптическими элементами, быстрыми циклами разработки или увеличенными объёмами производства более широкая оснащённость оборудованием может оказаться ценной.
Пятиосевая обработка также может сократить число установов для сложной геометрии, что может улучшить взаимное расположение элементов и уменьшить манипуляции с чувствительными прозрачными поверхностями.
Опыт работы с прозрачными материалами
JUCHENG располагает специализированной информацией по обработке прозрачных материалов, включая акрил PMMA и поликарбонат.
Это важно, поскольку прозрачные полимеры создают косметические и оптические требования, которых в том же виде нет у обычных непрозрачных компонентов.
Покупателю может потребоваться чёткая коммуникация по вопросам полировки, светопропускающих поверхностей, защиты от царапин, следов инструмента и визуального контроля.
Возможности обработки литого акрила
JUCHENG особо продвигает литой PMMA для требовательных прецизионных и оптических применений.
В его рекомендациях по материалам рассматриваются такие компоненты, как световоды, медицинские коллекторы, линзы и премиальные прозрачные изделия.
Такой акцент может быть полезен для проектов, где поведение при обработке и итоговая прозрачность важнее, чем закупка самого дешёвого акрилового сырья.
Системы качества для автомобильных и медицинских программ
JUCHENG публикует сертификаты и системы качества, включая ISO 9001, ISO 13485, IATF 16949 и ISO 14001.
Разные сертификаты отвечают разным требованиям управления и отраслевым нормам, но вместе они дают покупателям подтверждение структурированного подхода к качеству производства, документации, экологическому менеджменту и контролируемому производству.
Для проекта из PMMA требования к квалификации всё равно следует рассматривать отдельно, а не предполагать, что сертификация автоматически квалифицирует деталь для её конечного применения.
Прослеживаемость материалов
JUCHENG заявляет, что её система качества обеспечивает прослеживаемость материалов от поставщика сырья до готовых компонентов.
Это может быть особенно ценно, когда клиентам нужна документально подтверждённая идентичность материала или контролируемые производственные записи.
Прецизионный контроль
Производственные мощности без возможностей контроля создают неполную систему.
Прецизионное производство JUCHENG включает возможности контроля на координатно-измерительной машине (CMM), в том числе измерительное оборудование Zeiss, описанное в её опубликованных производственных материалах.
Для сложных акриловых корпусов, многосторонних посадочных взаимосвязей, прецизионных отверстий и контролируемых сопряжений измерительные возможности помогают проверить, действительно ли процесс обработки произвёл то, что предусматривала CAD-модель.
От прототипа до серийного производства
Многие акриловые проекты начинаются как прототипы.
Поставщик, помогающий решить задачу прототипа, в идеале должен понимать, что изменится, когда заказ станет серийной программой.
Оснастка может стать более специализированной. Планы контроля могут стать формализованными. Стойкость инструмента необходимо контролировать. Упаковка может потребовать стандартизации. Закупка материалов и прослеживаемость партий могут стать более важными.
Сочетание объёма оборудования, многоосевых возможностей, инженерной поддержки и инфраструктуры качества JUCHENG может обеспечить этот переход от начальной валидации к повторяющемуся производству.
Как подготовить качественный запрос коммерческого предложения (RFQ)
Хорошее коммерческое предложение начинается с информации.
Если предоставить только скриншот и количество, поставщик будет вынужден делать допущения. Эти допущения часто возвращаются позже в виде изменения цены или разногласий по качеству.
Полезный RFQ должен включать 3D-модель, если она доступна, и контролируемый 2D-чертёж для размеров, которые невозможно передать только геометрией.
Укажите марку PMMA, если она уже выбрана.
Если материал ещё не определён, опишите область применения вместо предположений.
Отметьте критичные размеры.
Определите оптические или косметические поверхности.
Определите требования к полировке.
Опишите резьбы, вставки, поверхности склеивания, зоны герметизации и сопрягаемые компоненты.
Укажите количество прототипов и ожидаемый будущий объём производства.
Опишите условия эксплуатации, такие как воздействие УФ, диапазон температур, удары, чистящие химикаты и контакт с жидкостями.
Наконец, сообщите поставщику, какой вид отказа наиболее критичен.
Является ли деталь бракованной, если на кромке виден след инструмента?
Является ли деталь бракованной, если отверстие смещено на 0,05 мм?
Выходит ли он из строя, если окно создаёт оптическое искажение?
Выходит ли он из строя, если трескается после многократного крепления?
Эта информация помогает инженерной проработке соответствовать фактическим требованиям бизнеса.
Снижение затрат без ущерба для качества
Когда расчёт стоимости PMMA выглядит дорого, есть варианты лучше, чем сразу искать самого дешёвого поставщика.
Во-первых, проверьте допуски.
Ослабьте второстепенные размеры, сохранив при этом реальные интерфейсы сборки.
Во-вторых, проверьте лицевые поверхности.
Полировка только видимых или оптических зон может сэкономить значительные трудозатраты.
В-третьих, проверьте геометрию.
Очень глубокие карманы, экстремальные соотношения толщины стенок, крошечные внутренние радиусы и сложные поднутрения повышают сложность механической обработки.
В-четвёртых, проверьте размеры заготовки.
Конструкция, эффективно вписывающаяся в стандартную заготовку, может сократить отходы материала.
В-пятых, проверьте количество установов.
Небольшое изменение конструкции может позволить обработать несколько элементов за меньшее число ориентаций.
В-шестых, сообщите ожидаемый объём производства.
Оптимальная оснастка для десяти деталей может не быть оптимальной для десяти тысяч.
Эти изменения снижают общие производственные затраты, а не просто перекладывают маржу с поставщика на покупателя.
Когда CNC-обработка не является подходящим процессом для ПММА
CNC-обработка — мощный инструмент, но инженерное руководство должно также объяснять её ограничения.
Если деталь представляет собой просто крупный плоский профиль без карманов, прецизионных 3D-элементов или точных обработанных сопряжений, лазерная резка или другой листовой процесс может оказаться экономичнее в зависимости от требований к кромкам и напряжениям.
Если годовой объём становится чрезвычайно высоким и геометрия подходит для литья, литьё под давлением может снизить удельную себестоимость, несмотря на первоначальные инвестиции в оснастку.
Если изделие представляет собой преимущественно гнутую листовую конструкцию, формовка и изготовление могут быть более эффективными.
CNC-обработка становится особенно ценной, когда проект требует сложной геометрии, тесной взаимосвязи элементов, быстрых изменений конструкции, малых и средних объёмов, точных отверстий или карманов, трёхмерных поверхностей или гибкости прототипирования.
Компетентный поставщик должен помочь заказчику выбрать процесс, соответствующий изделию, а не навязывать каждому проекту CNC-станок.
Вопросы и ответы: CNC-обработка акрила ПММА
1. Почему ПММА плавится при CNC-обработке?
Плавление обычно означает чрезмерное накопление тепла вокруг фрезы. Низкая подача относительно скорости шпинделя, затупленный инструмент, плохой отвод стружки, неподходящая геометрия фрезы, чрезмерное заглубление или повторное резание стружки — всё это может способствовать этому. Процесс должен образовывать чистую стружку, а не позволять режущей кромке тереться об акрил.
2. Какой тип CNC-фрезы подходит для акрила?
Обычно используются острые твердосплавные фрезы, предназначенные для пластика. Популярны конструкции с одной канавкой и O-образной канавкой, поскольку их открытая геометрия канавок обеспечивает эффективный отвод стружки. Идеальный инструмент всё же зависит от типа станка, размера элемента, марки материала, требуемой отделки, глубины и операции.
3. Лучше ли литой PMMA, чем экструдированный PMMA, для ЧПУ-обработки?
Литое акриловое стекло часто предпочтительнее для сложной механической обработки и высококачественных прозрачных деталей благодаря своим благоприятным обрабатываемым и оптическим характеристикам. Экструдированный акрил также может хорошо подходить для подходящих изделий и может обеспечивать преимущества по стоимости или толщине листа. Выбор марки должен определяться требованиями применения.
4. Может ли акрил после ЧПУ-обработки стать оптически прозрачным?
Да. Однако стандартное фрезерование не обеспечивает автоматически оптическую чистоту поверхности. Для проекта может потребоваться специальные финишные проходы, контролируемая полировка, специализированный инструмент или передовые методы финишной обработки. Оптические поверхности следует указывать при составлении сметы, поскольку финишная обработка влияет на стоимость и планирование размеров.
5. Почему акрил трескается вокруг отверстий под винты?
Возможные причины включают напряжения от механической обработки, плохие условия сверления, недостаточное расстояние до края, хрупкую геометрию, чрезмерную нагрузку при креплении, напряжения от зенковки, воздействие химических веществ или сочетание этих факторов. Следует проанализировать как процесс ЧПУ-обработки, так и окончательную сборку.
6. Может ли PMMA выдерживать жесткие допуски ЧПУ?
Да, прецизионные акриловые компоненты можно изготавливать, но реалистичный допуск зависит от геометрии, размеров, толщины стенок, марки материала, температурных условий, финишных операций и метода контроля. Жесткие допуски обычно следует назначать функциональным элементам, а не каждому размеру.
7. Требуется ли пятиосевая ЧПУ для PMMA?
Нет. Многие акриловые детали можно эффективно изготавливать с помощью трехосевой обработки. Пятиосевая ЧПУ становится полезной для сложной многосторонней геометрии, составных поверхностей, труднодоступных мест для инструмента или конструкций, где сокращение числа установок улучшает взаимное расположение элементов и удобство обработки.
8. Как следует очищать прецизионный акриловый компонент?
Используйте методы и чистящие средства, подтвержденные как совместимые с выбранной маркой PMMA. Избегайте абразивных материалов и непроверенных агрессивных растворителей. Химическая совместимость становится особенно важной, когда компонент содержит остаточные механические или сборочные напряжения.
Заключительный инженерный взгляд: правило прозрачной детали
PMMA вознаграждает хороший контроль процесса, потому что каждый этап становится видимым в готовом компоненте.
Острый резец оставляет следы.
Тупой резец оставляет следы.
Хорошо спроектированный финишный проход оставляет следы.
Плохой отвод стружки оставляет следы.
Качественная полировка оставляет следы.
Небрежное обращение оставляет следы.
Именно эта наглядность — причина, по которой прозрачные компоненты не следует закупать как обычный механически обработанный пластик.
Наиболее ценные поставщики понимают, что размерная точность, оптический внешний вид, целостность материала, финишная обработка, контроль и упаковка взаимосвязаны.
Для инженеров наиболее эффективная стратегия начинается с определения реальных эксплуатационных требований. Выбирайте марку PMMA исходя из области применения. Проектируйте геометрию с учётом реалистичного поведения при механической обработке. Определите критичные поверхности. Применяйте точность только там, где она создаёт ценность. Заложите финишную обработку поверхности в производственный план. Учитывайте напряжения при сборке ещё до изготовления первой детали.
Для отделов закупок оценка поставщика должна выходить за рамки почасовой ставки и марки станка. Обращайте внимание на знания в области обработки пластиков, возможности оборудования, контроль, управление материалами, системы качества, коммуникацию по DfM, финишную обработку прозрачных деталей и способность переходить от прототипа к серийному производству.
Цель — не просто прозрачный акриловый компонент.
Это компонент, который остаётся прозрачным, правильно устанавливается, выдерживает сборку, работает в своём применении и может производиться повторно при коммерчески разумной стоимости.
Начните проект точной обработки акрила с JUCHENG
Если ваш проект включает прозрачные корпуса, световоды, оптические прототипы, медицинские коллекторы, окна приборов, детали для автомобильных разработок, осветительные компоненты, лабораторные устройства или другие точные компоненты из PMMA, ранний производственный анализ может предотвратить дефекты, которые позже станут дорогостоящими.
JUCHENG предоставляет услуги ЧПУ-обработки на базе 3-, 4- и 5-осевых производственных возможностей, точного контроля, опыта обработки прозрачных материалов, поддержки DfM и внедрённых систем управления качеством.
Посетите JUCHENG CNC Machining чтобы отправить вашу CAD-модель и требования к проекту.
Для оценки производственных возможностей, специфичных для ПММА, покупатели также могут ознакомиться с ресурсами JUCHENG: CNC-обработка литого акрила и Обработка прозрачных материалов ресурсы.
Для независимой технической информации PLEXIGLAS публикует подробные рекомендации по обработке акрила, охватывающие такие операции, как сверление и механическая обработка. См. Рекомендации по обработке PLEXIGLAS.
При запросе коммерческого предложения предоставьте CAD-модель, чертёж, требования к материалу, количество, допуски, критически важные косметические зоны, оптические требования, метод сборки и ожидаемый объём производства. Эти данные позволяют производственной команде оценить не только то, можно ли вырезать компонент, но и то, как его можно надёжно изготовить — от первого образца до серийного производства.
Именно эта разница — между простой резкой прозрачного пластика и проектированием воспроизводимого производственного процесса — в конечном итоге определяет, станет ли проект CNC-обработки акрила успешным серийным компонентом или очередной дорогостоящей партией мутных прототипов.
[1]: https://www.jccncmachining.com/materials/pmma-acrylic/cast-acrylic/?utm_source=chatgpt.com “CNC Cast Acrylic Machining | Optical Clear PMMA Parts | Jucheng”
[2]: https://www.plexiglas.de/en/service/processing/drilling-plexiglas?utm_source=chatgpt.com “Drilling PLEXIGLAS”