
Una carcasa de PMMA transparente sale de la máquina CNC con las dimensiones exteriores correctas. El plano indica que la pieza debería funcionar. Sin embargo, durante la inspección, sus bordes se ven lechosos, un orificio perforado muestra una grieta fina, el bolsillo contiene marcas de cortador visibles y el pulido añade mucho más trabajo del esperado. Este es uno de los desafíos centrales del mecanizado de PMMA acrílico: producir la forma suele ser más fácil que producir la forma, la claridad, la estabilidad dimensional y el acabado cosmético al mismo tiempo.
Para un ingeniero o comprador, esta diferencia importa. El PMMA puede parecer un plástico sencillo, pero reacciona fuertemente al calor, la nitidez de la herramienta, la presión de sujeción, la evacuación de virutas, la secuencia de mecanizado, la tensión y el acabado. Un proceso que funciona bien en aluminio puede dañar el acrílico en segundos. Un proceso que produce un prototipo aceptable también puede volverse costoso o inestable cuando aumentan las cantidades.
La solución no es simplemente ralentizar la máquina, aumentar la velocidad del husillo o pulir cada superficie después. La producción fiable de PMMA requiere una estrategia de mecanizado completa en la que el grado del material, el equipo, los cortadores, los avances, la sujeción, el desbaste, el acabado, la inspección y el posprocesamiento trabajen juntos.
Esta guía sigue ese problema de fabricación desde el fallo hasta la solución. Explica cómo funciona el proceso, qué máquinas y herramientas pueden ser adecuadas, por qué fallan las piezas transparentes, cómo establecer un procedimiento de producción práctico, dónde se usa comúnmente el PMMA y qué deben evaluar los compradores antes de seleccionar un proveedor de CNC como JUCHENG.
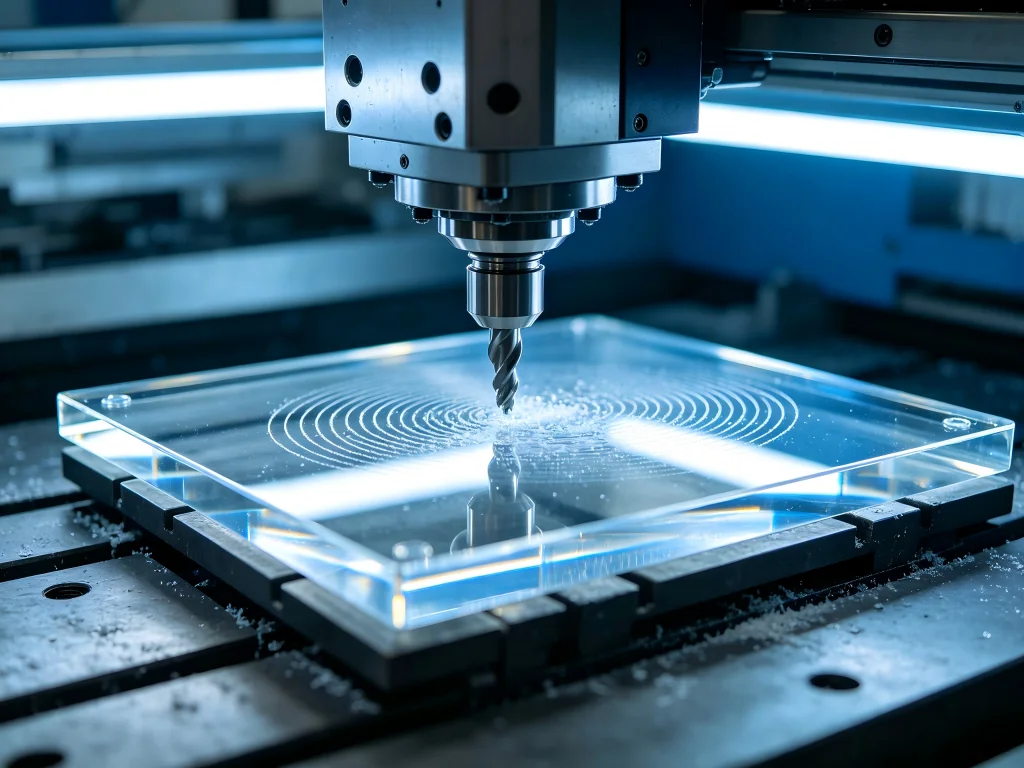
El problema real: un material transparente expone los errores de fabricación
Muchos defectos de CNC pueden ocultarse en un componente de ingeniería opaco. Las marcas de herramienta en el interior de una carcasa de POM negro pueden tener poco efecto en su valor comercial. Las diferencias cosméticas menores en un soporte de aluminio pueden desaparecer tras el anodizado.
El acrílico transparente se comporta de manera diferente porque el cliente puede ver el historial de fabricación.
Las marcas de herramienta son visibles. El astillado es visible. La tensión interna puede eventualmente hacerse visible. Un pulido deficiente es visible. Un pequeño arañazo causado por un manejo descuidado puede seguir siendo evidente después de que el componente pase la inspección dimensional.
Esto significa que la fabricación de PMMA a menudo implica tres definiciones separadas de calidad:
- Calidad geométrica: ¿Son correctas las dimensiones, orificios, bolsillos, radios, planitud, posiciones e interfaces de ensamblaje?
- Calidad superficial: ¿Están las marcas de mecanizado, arañazos, astillas en los bordes, rebabas, velo y defectos de pulido dentro del estándar cosmético acordado?
- Integridad del material: ¿Ha introducido el mecanizado calor excesivo, tensiones, grietas u otras condiciones que podrían causar fallos posteriores?
Un proveedor podría cumplir el primer requisito mientras incumple los otros dos.
Por eso un proyecto profesional de CNC en acrílico no debería comenzar con la pregunta: “¿Qué tolerancia puede mantener su máquina?”. Debería comenzar con una pregunta más amplia: “¿Qué necesita hacer este componente después del mecanizado, el acabado, el ensamblaje, la limpieza y el uso en el mundo real?”.”
¿Qué es el PMMA y por qué importa su comportamiento?
El PMMA es polimetilmetacrilato, un termoplástico transparente comúnmente llamado acrílico. Los usuarios comerciales también pueden reconocer nombres como vidrio acrílico, Plexiglas, Perspex o Lucite.
Su principal atractivo de ingeniería es la combinación de transparencia, rigidez, bajo peso, resistencia a la intemperie, flexibilidad de diseño y mecanizabilidad. Según el grado y la aplicación, el PMMA puede ofrecer una apariencia atractiva similar al vidrio sin requerir los métodos de fabricación asociados al vidrio convencional.
El mecanizado CNC hace que el material sea aún más útil porque los ingenieros pueden crear más que perfiles planos.
Un centro de mecanizado puede producir:
- bolsillos y cavidades de precisión;
- orificios de montaje y avellanados;
- canales y trayectorias de flujo;
- roscas y elementos para insertos;
- superficies curvas o tridimensionales;
- características ópticas y de iluminación;
- marcas grabadas;
- carcasas multifaz;
- lentes prototipo y componentes de gestión de la luz;
- conjuntos de ingeniería transparentes complejos.
Esto crea un puente importante entre el prototipado y la producción. Un equipo de desarrollo puede mecanizar varias versiones de un componente transparente sin comprometerse con el utillaje de moldeo por inyección. Los cambios de CAD se pueden introducir rápidamente, probar, medir y revisar.
Sin embargo, el comportamiento térmico y mecánico del PMMA explica por qué el control del proceso es tan importante.
El metal conduce el calor del mecanizado fuera de la zona de corte de forma relativamente eficiente. El acrílico no se comporta de la misma manera. Si el calor se acumula alrededor de la fresa, el polímero puede reblandecerse. Una vez que el material reblandecido se adhiere al filo de corte, el rendimiento de la herramienta puede deteriorarse rápidamente. En lugar de crear una viruta limpia, la herramienta puede empezar a frotar, embadurnar o recortar material reblandecido.
El operario puede entonces ver exactamente los síntomas de los que se quejan los compradores: bordes fundidos, virutas pegajosas, superficies blancas, variación dimensional, paredes rugosas o una fresa que parece cubierta de plástico.
Por lo tanto, un mecanizado fiable depende de crear una viruta y de alejar esa viruta de la pieza de trabajo.
Fallo n.º 1: El acrílico se funde en lugar de cortar limpiamente
La fusión es probablemente el problema de CNC con acrílico del que más se habla porque crea un fallo inmediato y evidente.
Un operario abre la puerta de la máquina y encuentra material enrollado alrededor de la fresa. El borde parece embadurnado en lugar de nítido. Las virutas pequeñas se han convertido en depósitos fibrosos o soldados. La calidad superficial se desploma.
La respuesta intuitiva a veces es reducir el avance porque un movimiento más lento parece más seguro.
Eso puede empeorar el problema.
Si el husillo sigue girando rápidamente mientras el avance se vuelve muy bajo, cada filo de corte puede eliminar demasiado poco material. En lugar de producir una viruta útil, el cortador pasa más tiempo frotando el polímero. La fricción genera calor. El material se ablanda, se adhiere a la herramienta y produce aún más fricción.
Por lo tanto, la relación importante no es solo la velocidad del husillo ni solo la velocidad de avance. Es la relación entre la geometría del cortador, el número de filos, la velocidad del husillo, el avance, el compromiso de corte, el material y la formación de viruta.
Cómo debe corregirse el proceso
Una estrategia de corte estable generalmente intenta producir una viruta definida, evacuarla eficientemente y evitar que el material caliente se vuelva a cortar.
La ventana exacta de parámetros depende de la máquina, el diámetro del cortador, el número de filos, la rigidez, la geometría de la pieza, la profundidad de corte, el grado de PMMA y el requisito de acabado. No existe un valor universal de RPM que funcione para todos los proyectos.
Sin embargo, varios principios del proceso siguen siendo útiles.
El cortador debe estar afilado. La geometría de la herramienta debe favorecer el corte de plástico y la evacuación de viruta. El avance debe ser suficiente para que el cortador corte en lugar de frotar. El compromiso de la herramienta no debe generar calor innecesario. Las virutas deben salir rápidamente de la zona de corte. Un chorro de aire o un enfoque de refrigeración adecuado puede ayudar a la evacuación de viruta cuando el proceso y la especificación del material lo permitan.
Las comunidades de CNC en línea describen con frecuencia el mismo patrón. Los usuarios suelen informar que pasar de herramientas multifi lo de uso general a cortadores adecuados de un solo filo o de filo en O, manteniendo un avance adecuado y despejando las virutas con aire, puede transformar el mecanizado del acrílico de un problema de fusión en una operación de corte limpia.
Esta experiencia del usuario tiene sentido mecánicamente. Un gran espacio para virutas les da un lugar adonde ir. Un filo afilado reduce el frotamiento. Una evacuación eficaz reduce el recorte. El resultado puede ser una menor acumulación de calor y paredes más consistentes.
Fallo n.º 2: Las dimensiones son correctas pero la pieza se ve blanca
Los bordes turbios y las superficies mecanizadas lechosas crean otra situación confusa.
El comprador puede recibir una pieza que es técnicamente transparente cuando se mira a través de las superficies del material sin tocar, pero cada pared mecanizada se ve blanca o esmerilada.
Esto no es necesariamente evidencia de que el material en sí sea de mala calidad.
Una superficie mecanizada contiene marcas de corte microscópicas. Estas irregularidades dispersan la luz. Cuanto más irregular se vuelve la superficie, menos claridad óptica aparenta tener.
El calor excesivo puede empeorar el problema, pero incluso una operación de fresado estable no crea automáticamente una superficie transparente de calidad óptica.
Esta distinción es esencial al especificar una pieza.
“PMMA transparente” describe el material.
“Superficie mecanizada ópticamente transparente” describe un resultado que puede requerir mecanizado y acabado específicos.
Comience con una superficie mecanizada mejor
El proceso de pulido más económico comienza con un buen mecanizado.
Supongamos que un proveedor desbasta agresivamente una pared exterior y deja patrones de corte profundos. Un técnico podría necesitar un lijado y pulido considerables para eliminarlos.
Otro proveedor separa el desbaste y el acabado. La operación de desbaste deja un margen controlado. A continuación, una fresa de acabado afilada elimina una pequeña cantidad de material en condiciones estables y produce una pared más uniforme.
Ambas piezas pueden acabar viéndose transparentes.
Pero la segunda ruta podría requerir mucho menos trabajo secundario y podría preservar la geometría de forma más fiable.
Esto es especialmente importante porque el pulido elimina material. Un proveedor no puede mejorar indefinidamente el aspecto sin considerar el cambio dimensional, la forma de los bordes, la planitud y la geometría local.
Por lo tanto, para componentes transparentes de tolerancia ajustada, el mecanizado y el acabado deben planificarse como un único sistema de fabricación en lugar de departamentos independientes.
Fallo n.º 3: Un agujero parece estar bien hoy y se agrieta después
El agrietamiento diferido puede ser más peligroso que un defecto de mecanizado evidente, porque la pieza puede haber pasado ya la inspección.
Una carcasa transparente podría salir de fábrica con dimensiones limpias y un buen aspecto visual. Después de instalar los tornillos, transportarla, limpiarla o exponerla a un producto químico, pueden empezar a formarse grietas finas alrededor de un agujero o de un borde sometido a tensión.
Este tipo de fallo pone de relieve el papel de las tensiones residuales.
El estrés puede provenir de la producción de materia prima, el mecanizado agresivo, las malas condiciones de perforación, el amarre, los efectos térmicos, el pulido, el pegado o el ensamblaje final.
El diseño puede añadir otra capa de riesgo.
Un orificio pequeño situado demasiado cerca de un borde crea una región más frágil. Un tornillo avellanado puede generar una alta tensión local. Un sujetador apretado como si la carcasa fuera de aluminio puede sobrecargar el polímero. Un marco metálico rígido puede restringir el movimiento térmico.
En otras palabras, el agrietamiento del PMMA no debería atribuirse automáticamente al “plástico defectuoso”.”
La causa raíz puede involucrar el material, el mecanizado, el diseño, el ensamblaje o la exposición química.
Una estrategia de perforación más confiable
La perforación debe tratarse como una operación de corte controlada en lugar de forzar una broca convencional a través de una lámina o bloque transparente lo más rápido posible.
Una geometría de herramienta adecuada puede reducir la tensión en el filo de corte. La evacuación de virutas es importante porque las virutas acumuladas añaden calor. El momento de atravesar merece especial atención porque el material sin soporte alrededor de la salida puede astillarse.
Para orificios críticos, el fabricante puede utilizar un proceso por etapas o mecanizar la característica mediante fresado en lugar de perforación convencional, según el diámetro, la geometría, la tolerancia, el espesor de pared y el equipo.
La guía de procesamiento de PLEXIGLAS también enfatiza que la broca en sí no es necesariamente el factor decisivo; la geometría de corte de la broca es crítica para producir orificios de acrílico precisos.
Esto lleva a una pregunta práctica de compra:
En lugar de preguntar a un taller de CNC solo si puede perforar el orificio, pregunte cómo planea mecanizar, inspeccionar y proteger un orificio de alta tensión en un componente transparente.
¿Acrílico colado o acrílico extruido?
Antes de crear el programa de CNC, la elección de la materia prima ya puede afectar el resultado.
El PMMA colado y el extruido son ambos acrílico, pero su historial de fabricación y su comportamiento de mecanizado difieren.
El acrílico colado se selecciona a menudo para aplicaciones CNC exigentes porque generalmente ofrece características de mecanizado, calidad óptica y comportamiento térmico favorables. El acrílico extruido puede ofrecer un espesor de lámina consistente y un costo de material potencialmente menor para proyectos adecuados, pero puede ser más sensible al calor y al estrés interno durante el mecanizado.
Eso no significa que el material extruido sea inutilizable.
Significa que el material debe seguir a la aplicación en lugar de elegirse solo por el precio unitario.
| Área de decisión | PMMA colado | PMMA extruido | Consideración del comprador |
|---|---|---|---|
| Mecanizado CNC de precisión | A menudo preferido para mecanizado exigente | Se puede mecanizar con parámetros controlados | Considerar geometría, estrés y necesidades de acabado |
| Trabajo óptico / cosmético | Opción sólida para piezas transparentes de alta gama | Adecuado para muchas piezas transparentes generales | Definir el requisito óptico real |
| Sensibilidad térmica durante el corte | Comportamiento de mecanizado generalmente favorable | Puede requerir un control térmico más estricto | La experiencia del proveedor en el proceso es importante |
| Consistencia del espesor de la chapa | Puede presentar más variación relacionada con la producción | A menudo ofrece un espesor de chapa consistente | Relevante para diseños basados en chapa |
| Prioridad de costo | Puede costar más según el grado | Puede ser económico para aplicaciones adecuadas | Compare el costo total de fabricación, no solo el precio del material |
| Pieza óptica mecanizada compleja | Frecuentemente el punto de partida más seguro | Requiere revisión de la aplicación | Prototipo antes de la producción en volumen |
| Ventana o panel simple | Adecuado | A menudo adecuado | El CNC no siempre es el proceso de menor costo |
La guía de materiales PMMA de JUCHENG hace especial hincapié en el acrílico colado para piezas de precisión como componentes ópticos, guías de luz, colectores médicos y productos transparentes de alta gama.
Para un comprador, este es un ejemplo útil de por qué una RFQ debe indicar más que “acrílico, transparente”.”
Si el equipo de ingeniería ya conoce el grado requerido, inclúyalo. Si no lo conoce, describa la función, las condiciones ambientales, los requisitos de superficie y el volumen para que el proveedor de mecanizado pueda analizar las opciones adecuadas.
El Proceso de mecanizado de acrílico PMMA: Del CAD a la pieza transparente
Un proceso robusto es más fácil de entender si seguimos el componente a través de la producción en lugar de tratar el fresado, el pulido y la inspección como operaciones no relacionadas.
Etapa 1: Revisar el diseño antes de cortar el material
La primera decisión de fabricación debe tomarse en la etapa de CAD.
Un proveedor debe examinar el espesor de pared, la profundidad de las cavidades, el acceso de la herramienta, los radios internos, la geometría de perforación, la distancia de orificio a borde, las roscas, el acabado superficial, la distribución de tolerancias, los socavados y las superficies visibles.
Esta revisión de DfM puede evitar errores costosos.
Por ejemplo, un ingeniero puede especificar una esquina interna perfectamente afilada porque el software CAD facilita dibujarla. Una fresa de extremo redonda convencional no puede crear esa esquina directamente. El proveedor puede necesitar una fresa más pequeña, otro proceso, un cambio de diseño o una característica de alivio.
Del mismo modo, una bolsa transparente estrecha y muy profunda puede parecer simple en CAD, pero requerir un cortador largo y esbelto. La deflexión de la herramienta y la vibración podrían entonces dañar la calidad de la pared.
La pregunta correcta no es: “¿Puede el CNC fabricar esto?”.”
El mecanizado moderno puede producir geometrías notablemente complejas.
La mejor pregunta es: “¿Se puede fabricar de forma repetible, económica y con la calidad requerida?”.”
Etapa 2: Verificar el PMMA en bruto
La identidad del material debe confirmarse antes de la producción.
Para proyectos sensibles a la calidad, la trazabilidad puede volverse importante. Las aplicaciones médicas, automotrices, analíticas y reguladas pueden requerir documentación que vincule el componente terminado con la fuente o el lote de material especificado.
El material en bruto también debe revisarse en busca de rayones, contaminación, daños superficiales, espesor u otras condiciones que puedan afectar la apariencia final.
Esto es importante porque los componentes transparentes son inusualmente sensibles al manejo.
Un centro de mecanizado no puede eliminar un rayón profundo de una cara óptica intacta a menos que esa cara se vuelva a acabar intencionalmente.
Etapa 3: Planificar la sujeción de la pieza
La pieza de trabajo debe sujetarse con la suficiente seguridad para resistir las fuerzas de corte, pero no de forma tan agresiva que el dispositivo de sujeción se convierta en parte del problema.
Pueden ser apropiados varios enfoques:
- mordazas blandas conformadas alrededor del componente;
- sujeción por vacío para geometrías de tipo lámina;
- placas de soporte sacrificables;
- dispositivos de sujeción personalizados;
- sujeción de baja distorsión;
- pestañas o elementos de material temporales;
- dispositivos de sujeción multioperación diseñados para proteger las caras cosméticas.
El método depende de la geometría y la cantidad.
Una placa transparente delgada y un bloque óptico grueso no deberían usar automáticamente la misma estrategia de sujeción.
Para las producciones en serie, los dispositivos de sujeción dedicados pueden añadir un costo inicial, pero mejoran la consistencia y reducen el tiempo de manipulación. Para los prototipos únicos, una sujeción de la pieza más flexible puede ser económica.
Etapa 4: Seleccionar herramientas para el material
El mecanizado de acrílico es una de esas aplicaciones en las que la selección de la fresa puede cambiar todo el proceso.
El objetivo es un corte afilado con suficiente espacio para las acanaladuras que permita evacuar las virutas.
Las fresas de una sola acanaladura y de acanaladura en O son opciones comunes en el mecanizado de plásticos porque su geometría puede favorecer una evacuación eficiente de las virutas. Según la máquina, la geometría y los requisitos de acabado, otras herramientas de carburo también pueden funcionar bien.
Lo importante es que la herramienta se seleccione para la operación.
Una herramienta de desbaste resuelve un problema distinto al de una fresa de acabado.
Una broca resuelve un problema distinto al de una fresa de extremo.
Una herramienta utilizada para una pared final transparente no debe tratarse automáticamente de la misma manera que una herramienta que elimina material en bruto de una cavidad invisible.
Etapa 5: Establecer parámetros de corte
Aquí es donde el desarrollo de procesos con experiencia se vuelve valioso.
Existe una fuerte demanda de búsqueda de “avances y velocidades para PMMA” universales, sin embargo, las tablas de parámetros pueden generar una falsa confianza.
Imagine dos talleres que utilizan una fresa de 6 mm.
La primera máquina es un router ligero con rigidez limitada y un husillo de alta velocidad. La segunda es un centro de mecanizado industrial con sujeción rígida de la pieza, capacidad controlada de refrigerante o aire y una geometría de herramienta diferente.
El mismo ajuste numérico puede producir resultados completamente diferentes.
Por lo tanto, un proceso práctico comienza con un rango de parámetros validado y luego considera la formación de viruta, la carga del husillo, el sonido, la apariencia superficial, la temperatura, la acumulación en la herramienta y los resultados dimensionales.
El mecanizado estable produce virutas en lugar de pasta fundida.
Esta observación es una de las herramientas de diagnóstico más simples disponibles.
Etapa 6: Desbastar sin destruir el acabado futuro
El desbaste elimina material en bruto de manera eficiente, pero debe dejar el componente en una condición que pueda acabarse de forma predecible.
Un error común es forzar el desbaste con tanta agresividad que las paredes delgadas se deformen, los bordes se astillen o queden marcas profundas en superficies que posteriormente necesitan pulido.
Una buena planificación del proceso considera lo que viene a continuación.
Si una pared recibirá un corte de acabado de precisión, el desbaste puede dejar una cantidad controlada de material. Si el componente contiene elementos delgados, la secuencia de mecanizado puede conservar temporalmente el material circundante para soportarlos.
Si la pieza requiere varios montajes, el proceso puede retrasar las operaciones cosméticas sensibles hasta que finalice la manipulación perjudicial.
Aquí es donde la estrategia CAM pasa a formar parte de la ingeniería de calidad.
Etapa 7: Mecanizado de acabado de superficies críticas
Una pasada de acabado dedicada podría proporcionar una dimensión final más estable y una mejor superficie que esperar que una pasada de desbaste pesada logre ambos objetivos.
La fresa de acabado debe estar en buen estado. El compromiso de la herramienta se puede reducir. La entrada y la salida se pueden planificar para evitar marcas en los bordes críticos. La dirección de corte y la estrategia de trayectoria se pueden ajustar según las pruebas.
El fabricante también puede distinguir entre superficies funcionales y cosméticas.
Una superficie de montaje puede necesitar planitud y dimensión.
Una pared exterior transparente puede necesitar apariencia.
Una característica óptica puede necesitar aún otro nivel de control.
Usar una única especificación de mecanizado genérica para las tres puede añadir coste y aun así no cumplir los requisitos reales.
Etapa 8: Desbarbado sin dañar la pieza
El desbarbado de plástico transparente requiere contención.
Una herramienta manual agresiva puede convertir rápidamente una pequeña rebaba en un arañazo, un borde redondeado o un chaflán inconsistente.
El proceso de desbarbado debe coincidir con el plano.
Algunos bordes pueden recibir un chaflán mecanizado definido en lugar de un rompimiento de aristas manual. Otros pueden desbarbarse ligeramente porque están ocultos a la vista.
Un borde cosmético de primera calidad puede formar parte del posterior proceso de pulido.
Etapa 9: Acabar la superficie según su función
No toda superficie de PMMA debe pulirse.
Esta es una de las formas más sencillas de controlar los costos.
Una cavidad mecánica interna a menudo puede permanecer tal como se mecanizó. Una superficie de visualización frontal puede requerir una excelente claridad. Un borde que transmite luz puede requerir una especificación diferente de la de un borde oculto dentro de una carcasa.
Los posibles enfoques de acabado incluyen pulido mecánico controlado, pulido de bordes, tratamiento con llama cuando corresponda, mecanizado especializado y procesos avanzados de acabado de plásticos transparentes.
El proceso correcto depende de la geometría, la tolerancia, el grado del material, el requisito óptico, la exposición química y el volumen de producción.
Etapa 10: Inspeccionar dimensiones y apariencia
Un plan de inspección completo debe separar los requisitos geométricos medibles de los criterios de aceptación visual.
La inspección dimensional puede utilizar calibradores, micrómetros, galgas, medición óptica, equipos CMM u otros métodos según la tolerancia y la geometría de la característica.
La inspección cosmética puede requerir iluminación definida, distancia de observación, ángulo de inspección, zonas de superficie, estándares de muestra o límites acordados para rayones y turbidez.
Sin esas definiciones, tanto el comprador como el proveedor pueden creer que cumplieron con la especificación mientras interpretan “buena apariencia” de manera diferente.
Etapa 11: Proteger el componente terminado
El embalaje es efectivamente la operación de fabricación final para una pieza transparente.
Un componente perfectamente pulido puede perder su valor durante el envío si las superficies se rozan entre sí.
Por lo tanto, puede justificarse la protección individual, el film adecuado, los separadores, las bandejas, las bolsas o el embalaje personalizado para piezas de alto valor estético.
Esto debería incluirse en el plan de producción en lugar de tratarse como algo secundario.
Elegir una Máquina de mecanizado de acrílico PMMA
En ocasiones, los compradores se centran en si el proveedor dispone de una “máquina CNC para PMMA”. En realidad, el acrílico no requiere una única categoría de máquina especializada.
El equipo correcto depende de lo que necesite el componente.
Fresado CNC de tres ejes
Un centro de mecanizado de 3 ejes puede abarcar una amplia gama de componentes de acrílico, incluidas placas, cavidades, orificios, perfiles, carcasas sencillas, utillajes, ventanas y muchas piezas prototipo.
Si se puede acceder a las características desde orientaciones sencillas, el mecanizado de 3 ejes puede ofrecer una solución eficiente.
Mecanizado de cuatro ejes
Un eje rotativo puede reducir el reposicionamiento manual de las piezas que contienen características en varias caras o geometría cilíndrica.
Menos montajes manuales pueden mejorar la eficiencia y reducir las oportunidades de daño por manipulación.
Mecanizado CNC de cinco ejes
La capacidad de cinco ejes resulta atractiva cuando los componentes transparentes contienen ángulos compuestos, geometría óptica curva, características en varias caras, acceso difícil o superficies complejas de forma libre.
El beneficio principal no es simplemente que la tecnología de cinco ejes suene más avanzada.
Su valor proviene de la reducción de accesos y de la configuración.
Cada vez que se retira, reposiciona y vuelve a sujetar un componente, pueden aumentar los riesgos de alineación y de manejo estético. Si se pueden completar más características en una sola configuración controlada, las relaciones geométricas pueden mejorar.
JUCHENG afirma que su base de equipos incluye más de 150 máquinas CNC y más de 25 centros de mecanizado de cinco ejes. Para los compradores de componentes transparentes complicados, este tipo de capacidad puede respaldar tanto la geometría como el escalado de la producción.
Torneado CNC
Las piezas de acrílico redondas también se pueden tornear.
Entre los ejemplos potenciales se incluyen casquillos transparentes, anillos, carcasas cilíndricas, cuerpos ópticos, manguitos, componentes relacionados con fluidos y formas de lentes prototipo.
La nitidez de la herramienta y el control del calor siguen siendo importantes porque el mismo comportamiento del PMMA se aplica aunque cambie la arquitectura de la máquina.
Equipos de acabado especializados
El centro de mecanizado es solo una parte de la decisión sobre el equipo cuando la apariencia óptica es importante.
Un proveedor también puede necesitar capacidad de pulido, sistemas de inspección, limpieza controlada, manejo protector y procesos especializados para superficies transparentes.
Para superficies de muy alta gama, el acabado con diamante puede resultar relevante según la geometría y la especificación.
Esto conduce a una regla útil para el abastecimiento:
No compre especificaciones de máquinas. Compre la capacidad de proceso completa que su pieza necesita.
Un procedimiento práctico de mecanizado de acrílico PMMA para equipos de ingeniería
Un comprador no necesita programar la máquina CNC, pero comprender la lógica de producción facilita mucho la evaluación de proveedores.
- Defina primero la función. Indique si el componente es estructural, cosmético, óptico, fluídico, protector o una combinación.
- Seleccione o revise el grado del material. Decida si el PMMA fundido o extruido cumple con el requisito.
- Marque las superficies críticas. Separe las superficies ópticas, cosméticas, de sellado, de montaje y no críticas.
- Aplique tolerancias según la función. Evite asignar precisión extrema a cada dimensión.
- Realice una revisión de DfM. Examine paredes, radios, agujeros, cavidades, roscas, acceso de herramientas y cargas de ensamblaje.
- Cree la secuencia de mecanizado. Planifique la sujeción de la pieza, el desbaste, el acabado, el taladrado, las operaciones en múltiples caras y la manipulación.
- Valide el utillaje y las condiciones de corte. Confirme la formación limpia de virutas y evite el calor excesivo.
- Inspeccione una muestra inicial. Mida las dimensiones y examine las superficies transparentes antes de comprometerse con el volumen.
- Aplique el acabado adecuado. Pula solo las superficies que lo requieran y proteja la geometría crítica.
- Complete la inspección final y el embalaje. Confirme los requisitos de ingeniería y estéticos antes del envío.
Esta secuencia puede parecer más detallada que una descripción típica de “cargar material y pulsar Cycle Start”, pero cada paso aborda un modo de fallo real.
Qué enseñan las discusiones de CNC en Reddit sobre el acrílico
Las guías de procesamiento profesionales son útiles, pero las comunidades de maquinistas ofrecen otro tipo de evidencia: patrones de fallo repetidos en el taller.
Varios temas se repiten en las discusiones de Reddit CNC y CNC de aficionados sobre el acrílico.
“Se sigue derritiendo”
Los usuarios a menudo descubren que un avance muy bajo no es automáticamente más seguro.
Cuando el filo no está tomando una viruta saludable, el roce puede aumentar el calor. Por eso los usuarios experimentados suelen hablar del avance en relación con las RPM en lugar de tratar cualquiera de las dos cifras de forma independiente.
“Mi fresa está atascada de plástico”
Esto normalmente apunta a la evacuación de virutas, el calor y la geometría de la fresa.
Los usuarios mencionan repetidamente herramientas de filo en O o de filo único porque estos cortadores proporcionan un espacio de viruta significativo para eliminar las virutas de plástico.
El soplado de aire es otra recomendación común en el taller porque una viruta que sale de la zona de corte no puede volver a cortarse ni recalentarse.
“El borde es liso pero no transparente”
Esto resalta la diferencia entre el acabado de mecanizado y el acabado óptico.
Una pared mecanizada puede sentirse lisa al tacto y aun así dispersar suficiente luz para parecer turbia.
El requisito debe definirse en términos ópticos y cosméticos en lugar de usar solo la palabra “liso”.
“Pulirlo a la llama”
El pulido a la llama aparece con frecuencia en los debates sobre acrílico porque puede producir bordes atractivos rápidamente.
Sin embargo, una decisión de producción profesional debe considerar más que la mejora visual.
Los efectos térmicos, las tensiones internas, el pegado, la exposición química, los requisitos dimensionales, la geometría y las condiciones de servicio futuras pueden determinar si el método es adecuado.
Lo que funciona para una pieza de exhibición puede no ser automáticamente la mejor opción para un conjunto médico u óptico de precisión.
Donde Facebook y las comunidades de fabricación aportan otra perspectiva
Los grupos de fabricación y CNC suelen tratar el acrílico desde un punto de vista de producción práctica en lugar de un punto de vista de ciencia de materiales. Las conversaciones típicas giran en torno a qué fresa de router deja un borde más limpio, por qué una lámina se funde mientras otra se corta con normalidad, si vale la pena el costo adicional del material colado, cuánto pulido se requiere y cómo evitar que las virutas se suelden a la herramienta.
Estos debates son útiles porque revelan lo que los clientes experimentan realmente.
También muestran por qué copiar un parámetro de la máquina de otra persona puede no resolver el problema.
Dos usuarios pueden decir ambos “acrílico de 6 mm”, pero uno puede estar cortando material colado con una herramienta de carburo de filo único afilada en una fresadora CNC rígida, mientras que otro está cortando material extruido con un cortador de múltiples filos más antiguo. Su potencia del husillo, rigidez, rango de RPM, sujeción de la pieza y condiciones de refrigeración pueden ser completamente diferentes.
Una buena ingeniería de procesos extrae el principio de estas conversaciones en lugar de copiar ciegamente el número.
El principio es consistente: crear una acción de corte limpia, eliminar el calor a través de la viruta, evacuar las virutas de manera eficiente, reducir el frotamiento innecesario y construir la estrategia de acabado a partir de una buena superficie mecanizada.
Análisis en profundidad de aplicaciones: componentes ópticos y de iluminación
La iluminación es una de las aplicaciones en las que la apariencia y la flexibilidad de fabricación del PMMA pueden generar un valor significativo.
Las guías de luz, cubiertas transparentes, componentes de iluminación, prototipos ópticos, piezas relacionadas con LED, elementos indicadores y carcasas ópticas pueden contener geometrías que no se pueden crear mediante un simple corte de chapa.
Por ejemplo, una pieza de gestión de la luz puede necesitar una pared exterior transparente, bolsillos internos, elementos de montaje, superficies ópticas y relaciones precisas con un LED o un sensor.
El mecanizado CNC permite crear estas características a partir de un solo bloque durante el desarrollo.
El desafío es que el rendimiento óptico puede depender de más que las dimensiones nominales.
La textura de la superficie puede afectar el comportamiento de la luz. Las marcas de herramienta pueden volverse visibles cuando los LED iluminan el borde. El pulido podría cambiar la geometría. Un arañazo apenas visible bajo la iluminación de la habitación puede volverse obvio cuando la luz entra en el material.
Esto significa que los proyectos de iluminación deben identificar qué superficies transmiten, reflejan, distribuyen o simplemente contienen la luz.
Esa información ayuda al proveedor a dedicar esfuerzo de fabricación donde afecta el rendimiento del producto.
Aplicaciones médicas y de laboratorio
Los componentes transparentes también tienen un valor obvio en equipos donde los operadores necesitan observar las condiciones internas.
Las aplicaciones potenciales incluyen cubiertas transparentes, componentes de instrumentos, accesorios de laboratorio, sistemas de flujo prototipo, colectores, cámaras de visualización, carcasas y ventanas de equipos.
Un colector transparente ilustra por qué importa la calidad del mecanizado.
La pieza puede contener canales y puertos interconectados. Los ingenieros pueden querer acceso visual a la trayectoria del fluido. La precisión dimensional importa porque el colector se interconecta con racores y sellos. La calidad superficial puede importar porque las regiones internas rugosas podrían afectar el flujo o la limpieza.
La documentación de materiales y la gestión de la calidad también pueden volverse importantes.
JUCHENG publica su capacidad de fabricación relacionada con ISO 13485 junto con sus servicios generales de CNC y PMMA. Para los compradores de dispositivos médicos, el valor relevante no es el nombre del certificado en sí, sino el marco disciplinado de documentación, trazabilidad, inspección y control de procesos que se espera de los entornos de fabricación regulados.
La idoneidad final del PMMA para una aplicación médica sigue dependiendo del grado especificado, las condiciones de contacto, el método de esterilización, los productos químicos, los requisitos normativos y el uso final.
Desarrollo automotriz y de transporte
El PMMA también puede ser útil en el desarrollo automotriz, particularmente para prototipos de iluminación, sistemas de visualización, cubiertas transparentes, componentes interiores, utillajes de prueba y modelos de validación visual.
El mecanizado CNC resulta especialmente atractivo antes de finalizar el utillaje de producción en serie.
Un equipo de ingeniería podría probar varias versiones geométricas sin modificar un molde cada vez. Los puntos de montaje, las relaciones ópticas, la forma exterior y las interfaces de ensamblaje pueden cambiarse digitalmente y mecanizarse de nuevo.
Esto acorta el ciclo de aprendizaje entre el CAD y las pruebas físicas.
Los programas automotrices también pueden preocuparse por la documentación de procesos, el control dimensional, la repetibilidad y los sistemas de calidad de los proveedores. JUCHENG incluye IATF 16949 entre sus certificaciones de calidad, lo cual puede ser relevante cuando un cliente evalúa la disciplina de fabricación más amplia que respalda el trabajo de prototipos o producción.
Electrónica e instrumentación
El acrílico suele considerarse para ventanas de instrumentos, cubiertas de pantallas, ventanas de sensores, paneles indicadores, carcasas transparentes y carcasas prototipo de electrónica.
El problema clave de diseño suele ser la integración.
Una ventana de pantalla puede parecer simple, pero podría incluir orificios de montaje, geometría relacionada con encajes a presión, zonas adhesivas, rebajes, elementos bloqueadores de luz, holguras para botones y superficies de alineación.
El mecanizado CNC puede combinar estas características sin inversión en utillaje.
En volúmenes bajos y medios, esa flexibilidad puede ser más valiosa que el costo unitario teórico más bajo.
Equipos industriales y componentes de máquinas
Las aplicaciones industriales pueden utilizar polímeros transparentes para cubiertas de inspección, ventanas de máquinas, fijaciones transparentes, componentes de visualización, protectores, fijaciones de medición y carcasas de equipos.
Aquí la selección de material debe considerar cuidadosamente el riesgo de impacto.
El PMMA ofrece excelentes cualidades visuales, pero no siempre es el mejor plástico transparente para protección contra impactos elevados. El policarbonato podría ser más apropiado cuando la tenacidad es el requisito de seguridad principal.
Por lo tanto, un proveedor responsable debería estar dispuesto a hablar sobre cuándo el acrílico no es la mejor opción.
Una buena selección de material protege la aplicación, no al proveedor de material.
PMMA vs policarbonato: evite elegir solo por la transparencia
El PMMA y el policarbonato se comparan con frecuencia porque ambos pueden ser transparentes.
La elección correcta depende de las prioridades.
El PMMA puede resultar atractivo cuando la claridad, el comportamiento frente a los rayos UV, la apariencia superficial, la rigidez y la estética pulida son importantes.
El policarbonato puede resultar atractivo cuando la resistencia al impacto y la tenacidad tienen más peso.
El error de compra es preguntar: “¿Qué plástico es mejor?”.”
Una mejor pregunta es: “¿Qué fallo puede tolerar menos este producto?”.”
Si la apariencia óptica es fundamental, el PMMA puede merecer prioridad.
Si el fallo por impacto genera una preocupación importante de seguridad, debe evaluarse el policarbonato.
Si ni la transparencia ni el rendimiento óptico importan, materiales como POM, nailon, PEEK, ABS u otros plásticos de ingeniería pueden ofrecer un rendimiento más adecuado según la aplicación.
Tolerancia: Precisión sin sobreingeniería
El PMMA puede mecanizarse con precisión, pero los compradores deben resistir el hábito de asignar la tolerancia más ajustada posible a cada característica.
La tolerancia debe seguir a la función.
Un taladro de localización puede controlar la alineación del ensamblaje.
Una superficie de sellado puede necesitar una planitud específica.
Una interfaz de guía de luz puede necesitar un posicionamiento preciso.
Una pared exterior oculta puede solo necesitar encajar dentro de una carcasa.
Asignar a las cuatro características la misma tolerancia extrema aumenta el costo de mecanizado e inspección sin necesariamente mejorar el producto.
Los polímeros también responden a la temperatura y al estrés de manera diferente a los metales. La geometría delgada puede moverse más fácilmente. El amarre puede afectar la medición. Un componente medido inmediatamente después del mecanizado también puede comportarse de manera diferente una vez que alcanza el equilibrio térmico.
Por lo tanto, la discusión de tolerancias más profesional incluye el material, el tamaño de la característica, la geometría, las condiciones ambientales, el método de inspección y el requisito funcional.
Por qué las piezas ópticas necesitan más que una inspección dimensional
Una CMM puede indicarle si una característica está ubicada correctamente.
Por sí solo, no puede definir si el cliente aceptará un arañazo en una ventana visible.
Por lo tanto, la inspección de piezas transparentes debe combinar sistemas dimensionales y cosméticos.
Para trabajos de alto valor, una RFQ puede definir zonas cosméticas.
La zona A podría ser una ventana de visualización frontal donde los arañazos están altamente restringidos.
La zona B podría ser un borde exterior pulido donde una variación menor puede ser aceptable.
La zona C podría ser un área de montaje interna donde se permiten marcas de mecanizado.
Este tipo de especificación hace que la calidad sea objetiva y reduce las discusiones después de la entrega.
También controla el costo porque el proveedor no necesita tratar cada milímetro cuadrado como una cara óptica.
El costo oculto de pulir todo
Muchos compradores asumen que el pulido es un pequeño paso final.
Puede ser uno de los mayores generadores de costo.
El pulido manual consume mano de obra. Múltiples etapas abrasivas consumen tiempo. La geometría compleja dificulta el acceso. Mantener bordes afilados y dimensiones mientras se pule requiere habilidad.
Si cada superficie se especifica como “transparente como espejo”, el proveedor puede pasar más tiempo acabando la pieza que mecanizándola.
Por esto, el equipo de diseño debe separar los requisitos visuales de los requisitos de ingeniería.
Pregunte si un bolsillo interno realmente necesita transparencia óptica.
Pregunte si la parte inferior de un rebaje de montaje puede quedar tal como se mecanizó.
Pregunte si solo el perímetro expuesto requiere pulido.
Pregunte si la cara original del material puede quedar intacta en lugar de ser refrentada.
Estas decisiones pueden reducir el precio sin cambiar el rendimiento.
Instalación: Una pieza de PMMA perfecta aún puede fallar durante el ensamblaje
El proveedor de mecanizado controla la pieza hasta el envío. El proceso de ensamblaje controla lo que sucede después.
El PMMA no debe forzarse en un ensamblaje desalineado.
Los sujetadores no deben recibir automáticamente valores de par de apriete para piezas metálicas. La presión localizada alrededor de los tornillos puede generar tensión. Los bordes metálicos afilados en contacto con el acrílico pueden concentrar la carga.
Según el diseño, arandelas, sujetadores con resalto, insertos, interfaces flexibles o una holgura controlada podrían distribuir la fuerza de manera más eficaz.
También debe considerarse la dilatación térmica cuando un componente acrílico relativamente grande se fija a una estructura metálica.
Si ambos materiales responden de manera diferente a los cambios de temperatura, una disposición de montaje completamente rígida puede generar tensión.
El diseño puede necesitar holgura o una estrategia de montaje que permita un movimiento controlado.
Mantenimiento: La química de limpieza importa
Una superficie transparente atrae naturalmente una limpieza frecuente.
Eso hace que la compatibilidad química sea importante.
Algunos limpiadores o disolventes agresivos pueden dañar el acrílico, especialmente cuando una pieza ya contiene tensiones de mecanizado o de montaje.
Los paños abrasivos también pueden rayar las caras pulidas.
Para aplicaciones comerciales exigentes, las instrucciones de limpieza deben tratarse como parte de la especificación del producto.
Utilice métodos de limpieza que se sepa que son compatibles con el grado de PMMA seleccionado. Pruebe los productos químicos dudosos antes de su aprobación. Evite suponer que un limpiador adecuado para vidrio común es automáticamente adecuado para el acrílico.
El mantenimiento protector puede preservar la calidad óptica mucho más tiempo que el pulido correctivo repetido.
Un caso práctico realista: la carcasa transparente del sensor
Considere un caso representativo de abastecimiento basado en fallos comunes de piezas transparentes.
Un desarrollador de equipos norteamericano necesita 60 carcasas transparentes de sensor para pruebas de validación. Cada carcasa contiene un alojamiento rectangular, cuatro orificios de montaje, una abertura para cable, dos elementos de alineación, un perímetro exterior pulido y una superficie frontal de visualización transparente.
El primer proveedor ve la geometría como un trabajo estándar de fresado de plástico.
El componente se programa rápidamente. Se utilizan fresas genéricas. El desbaste y el acabado se combinan cuando es posible para reducir el tiempo de ciclo.
Las primeras piezas pasan la mayoría de las comprobaciones dimensionales.
Pero bajo la iluminación de montaje, aparecen varios problemas.
Las paredes del alojamiento se ven turbias. El perímetro tiene una transparencia inconsistente. Una esquina contiene una pequeña mella. Aparecen finas líneas blancas alrededor de un orificio de montaje después de instalar los tornillos.
El proveedor propone más pulido.
Esto aumenta el precio pero no soluciona el agrietamiento.
Paso 1: Separar los problemas
El equipo del proyecto primero deja de tratar los defectos como un solo problema.
La cavidad turbia es un problema de mecanizado y acabado superficial.
El perímetro inconsistente implica mecanizado más pulido.
La esquina astillada se relaciona con la trayectoria de la herramienta, el soporte del material o la carga de acabado.
El orificio agrietado implica tensión de mecanizado, geometría y carga de ensamblaje.
Cada defecto necesita su propia ruta de causa raíz.
Paso 2: Revisar el material
El equipo confirma si el grado de PMMA seleccionado es adecuado para el mecanizado y pulido complejos.
Se evalúa un grado colado porque la calidad del mecanizado y la apariencia óptica son prioridades.
Paso 3: Revisar el utillaje y la formación de viruta
La siguiente prueba utiliza utillaje afilado adecuado para plástico y un proceso diseñado en torno a una evacuación limpia de viruta.
En lugar de tratar el avance bajo como automáticamente seguro, el ingeniero de mecanizado evalúa la relación entre el avance, la velocidad del husillo, la geometría del cortador, el compromiso de la herramienta y las virutas.
Paso 4: Separar el desbaste y el acabado
El desbaste deja material controlado en las paredes cosméticas.
Una operación de acabado dedicada elimina el margen final.
Esto reduce las marcas profundas de la fresa y hace que la etapa de pulido sea más predecible.
Paso 5: Revisar el orificio de montaje
Se verifican la geometría del orificio y la distancia desde el borde. Se revisa el proceso de taladrado en busca de daños por calor y por perforación.
El equipo de ensamblaje también reduce la carga innecesaria en los sujetadores y considera cómo se distribuye la fuerza alrededor del orificio.
Paso 6: Definir la especificación cosmética
En lugar de decir “todas las superficies deben estar despejadas”, el plano identifica la cara de visualización y el perímetro como áreas cosméticas críticas.
Se permite que las superficies mecánicas internas permanezcan tal como se mecanizaron cuando la apariencia no tiene efecto funcional.
El resultado comercial
El proceso revisado puede tener un ciclo de CNC ligeramente más largo que el proceso agresivo original.
Sin embargo, la mano de obra de pulido disminuye, el riesgo de rechazo baja y las fallas de ensamblaje se reducen.
Por lo tanto, el costo total de las piezas aceptables puede ser menor aunque la máquina no funcione a la tasa de arranque de material más rápida posible.
Esta es la lección de fabricación que los compradores deben recordar.
El tiempo de mecanizado más bajo no siempre es el costo de producción más bajo.
Cómo evaluar a un proveedor de CNC de acrílico
Elegir un proveedor solo por el precio unitario cotizado hace que las piezas transparentes sean innecesariamente riesgosas.
Una revisión más sólida del proveedor analiza el sistema de fabricación.
¿Entiende el proveedor los plásticos?
Una empresa que principalmente corta acero y aluminio puede tener equipos excelentes, pero aún así necesitar experiencia específica en procesos para polímeros transparentes.
Pregunte qué grados de acrílico mecaniza habitualmente.
Pregunte cómo distingue el material colado del extruido.
Pregunte cómo responde cuando las virutas comienzan a soldarse al cortador.
Pregunte cómo afectan los requisitos ópticos y cosméticos a su trayectoria de herramienta.
Las respuestas revelan mucho más que una declaración genérica de que “podemos mecanizar todos los plásticos”.”
¿Puede el proveedor separar el mecanizado de los requisitos de acabado?
Un proveedor experimentado debe entender que una cara de montaje de precisión, un borde transparente, una ventana pulida y una cavidad oculta pueden necesitar estrategias de fabricación diferentes.
Esta distinción ayuda a controlar el precio.
¿Tiene suficiente capacidad de máquina?
La cantidad de máquinas por sí sola no garantiza la calidad, pero la capacidad se vuelve importante cuando un proyecto pasa del prototipo a la producción.
Un taller puede mecanizar con éxito diez componentes prototipo, pero tener dificultades cuando la demanda llega a 1.000 piezas por mes.
Los compradores deben considerar tanto la capacidad técnica como la escala disponible.
¿Cuenta con una inspección adecuada?
La inspección debe coincidir con la tolerancia.
La geometría compleja de múltiples caras puede requerir medición por coordenadas o sistemas ópticos en lugar de herramientas manuales simples.
El proveedor también debe comprender la inspección cosmética si la apariencia es importante.
¿Proporciona retroalimentación de DfM?
Un proveedor que solo acepta el archivo CAD sin hacer preguntas puede perder oportunidades de reducir costos o riesgos.
Una buena retroalimentación de DfM podría identificar paredes frágiles, esquinas interiores poco realistas, tolerancias innecesariamente ajustadas, áreas de pulido difíciles o conceptos de rosca que no coinciden con el uso repetido.
¿Puede respaldar la trazabilidad y la documentación de calidad?
Esto cobra mayor importancia para las cadenas de suministro médicas, automotrices, industriales y otras cadenas controladas.
Pregunte qué sistema de calidad se aplica al proyecto y qué documentación de inspección o de materiales se puede proporcionar.
¿Por qué elegir JUCHENG para trabajos de CNC de precisión en PMMA?
JUCHENG orienta su capacidad en plásticos transparentes hacia el mecanizado de precisión combinado con un posprocesamiento controlado, en lugar del simple corte de acrílico.
Las capacidades publicadas de la empresa incluyen el mecanizado CNC de acrílico colado y otros materiales transparentes para aplicaciones como componentes ópticos, guías de luz, carcasas, colectores médicos, ventanas y piezas de ingeniería relacionadas.
Más de 13 años de experiencia en fabricación de precisión
La experiencia cobra especial importancia cuando un proceso tiene varias variables que interactúan.
El mecanizado de acrílico no es difícil porque un parámetro aislado sea misterioso. Es difícil porque el material, la geometría, la sujeción de la pieza, el estado del cortador, los avances, el calor, la evacuación de virutas, la tolerancia y el acabado influyen entre sí.
JUCHENG cuenta con más de 13 años de experiencia en fabricación de precisión, lo que brinda a los equipos de ingeniería acceso a una trayectoria de fabricación más amplia que la de un simple servicio de fresado.
Más de 150 máquinas CNC y más de 25 centros de cinco ejes
La plataforma de fabricación publicada de JUCHENG incluye más de 150 máquinas CNC y más de 25 centros de mecanizado de cinco ejes.
Para placas de acrílico simples, esa escala puede no ser necesaria.
Para proyectos que involucran carcasas complejas, geometría de múltiples superficies, características ópticas, ciclos de desarrollo rápidos o mayores cantidades de producción, una mayor capacidad de equipos puede resultar valiosa.
El mecanizado de cinco ejes también puede reducir los montajes para geometrías complicadas, lo que puede mejorar las relaciones entre características y reducir la manipulación de superficies transparentes sensibles.
Experiencia en materiales transparentes
JUCHENG mantiene información dedicada al mecanizado de materiales transparentes, incluidos el acrílico PMMA y el policarbonato.
Esto es importante porque los polímeros transparentes generan requisitos estéticos y ópticos que no existen de la misma manera con componentes opacos ordinarios.
Un comprador puede necesitar una comunicación clara sobre pulido, superficies de transmisión de luz, protección contra rayones, marcas de herramienta e inspección visual.
Capacidad con acrílico colado
JUCHENG promueve específicamente el PMMA colado para aplicaciones de precisión y ópticas exigentes.
Su guía de materiales analiza componentes como guías de luz, colectores médicos, lentes y productos transparentes de alta gama.
Este enfoque puede ser útil para proyectos en los que el comportamiento de mecanizado y la claridad final tienen más peso que la compra de acrílico al precio más bajo.
Sistemas de calidad para programas automotrices y médicos
JUCHENG publica certificaciones y sistemas de calidad, incluidos ISO 9001, ISO 13485, IATF 16949 e ISO 14001.
Las distintas certificaciones responden a diferentes requisitos de gestión y de la industria, pero en conjunto ofrecen a los compradores evidencia de un enfoque estructurado de la calidad de fabricación, la documentación, la gestión ambiental y la producción controlada.
Para un proyecto de PMMA, los requisitos de calificación deben revisarse específicamente en lugar de suponer que una certificación califica automáticamente una pieza para su aplicación final.
Trazabilidad de materiales
JUCHENG declara que su sistema de calidad respalda la trazabilidad de los materiales desde el proveedor de origen hasta los componentes terminados.
Esto puede ser especialmente valioso cuando los clientes necesitan una identidad de material documentada o registros de fabricación controlados.
Inspección de precisión
La capacidad de mecanizado sin capacidad de inspección crea un sistema incompleto.
Las operaciones de fabricación de precisión de JUCHENG incluyen capacidad de inspección por CMM, incluidos los equipos de medición Zeiss descritos en sus materiales de fabricación publicados.
Para carcasas acrílicas complicadas, relaciones de montaje en múltiples caras, orificios de precisión e interfaces controladas, la capacidad de medición puede ayudar a verificar si el proceso de mecanizado produjo realmente lo que pretendía el modelo CAD.
Del prototipo a la producción
Muchos proyectos acrílicos comienzan como prototipos.
Idealmente, el proveedor que ayuda a resolver el prototipo debería entender qué cambiará cuando el pedido se convierta en un programa de producción.
El utillaje puede volverse más especializado. Los planes de inspección pueden formalizarse. Es necesario controlar la vida útil de la herramienta. El embalaje puede requerir estandarización. La compra de materiales y la trazabilidad por lotes pueden cobrar mayor importancia.
La combinación de JUCHENG de volumen de equipos, capacidad multieje, soporte de ingeniería e infraestructura de calidad puede respaldar esta transición desde la validación inicial hacia la fabricación repetitiva.
Cómo preparar una mejor RFQ
Una buena cotización comienza con la información.
Proporcionar solo una captura de pantalla y la cantidad obliga al proveedor a hacer suposiciones. Esas suposiciones suelen reaparecer más adelante como cambios de precio o desacuerdos de calidad.
Una RFQ útil debe incluir un modelo 3D cuando esté disponible y un plano 2D controlado para las dimensiones que no pueden comunicarse solo mediante la geometría.
Especifique el grado de PMMA si ya está seleccionado.
Si el material sigue abierto, describa la aplicación en lugar de adivinar.
Marque las dimensiones críticas.
Identifique las superficies ópticas o cosméticas.
Defina las expectativas de pulido.
Describa las roscas, insertos, superficies de unión, áreas de sellado y componentes de acoplamiento.
Indique la cantidad de prototipos y el volumen de producción futuro esperado.
Explique las condiciones ambientales, como la exposición a los rayos UV, el rango de temperatura, el impacto, los productos químicos de limpieza y el contacto con fluidos.
Por último, indique al proveedor qué falla es la más importante.
¿Falla la pieza si el borde tiene una marca de herramienta visible?
¿Falla si un orificio se desplaza 0,05 mm?
¿Falla si la ventana crea distorsión óptica?
¿Falla si se agrieta tras una sujeción repetida?
Esta información ayuda a que el esfuerzo de ingeniería se ajuste al requisito real del negocio.
Reducción de costos sin sacrificar la calidad
Cuando una cotización de PMMA parece costosa, hay mejores opciones que buscar de inmediato al proveedor más barato.
Primero, revise la tolerancia.
Relaje las dimensiones no críticas mientras protege las interfaces de ensamblaje reales.
Segundo, revise las superficies cosméticas.
Pulir solo las zonas visibles u ópticas puede ahorrar una cantidad sustancial de mano de obra.
Tercero, revise la geometría.
Los bolsillos muy profundos, las relaciones extremas de espesor de pared, los radios internos diminutos y los socavados difíciles aumentan la complejidad del mecanizado.
Cuarto, revise las dimensiones del material en bruto.
Un diseño que se ajusta eficientemente al material estándar puede reducir el desperdicio de material.
Quinto, revise la cantidad de montajes.
Un pequeño cambio de diseño puede permitir mecanizar varias características en menos orientaciones.
Sexto, comparta el volumen de producción previsto.
El utillaje óptimo para diez piezas puede no ser el utillaje óptimo para diez mil.
Estos cambios reducen el esfuerzo total de fabricación en lugar de limitarse a trasladar el margen del proveedor al comprador.
Cuándo el mecanizado CNC no es el proceso adecuado para PMMA
El mecanizado CNC es potente, pero una guía de ingeniería también debería explicar sus límites.
Si la pieza es simplemente un perfil plano grande sin cavidades, características 3D de precisión ni interfaces mecanizadas ajustadas, el corte por láser u otro proceso de chapa puede ser más económico según los requisitos de borde y tensión.
Si el volumen anual llega a ser extremadamente alto y la geometría es apta para moldeo, el moldeo por inyección puede reducir el coste unitario a pesar de la inversión inicial en utillaje.
Si el producto es principalmente una estructura de chapa doblada, la conformación y la fabricación pueden ser más eficientes.
El CNC resulta especialmente valioso cuando el proyecto necesita geometría compleja, relaciones ajustadas entre características, cambios de diseño rápidos, cantidades de bajas a medias, taladros o cavidades de precisión, superficies tridimensionales o flexibilidad para prototipos.
Un proveedor competente debería ayudar al cliente a elegir el proceso que se ajuste al producto en lugar de forzar cada proyecto a una máquina CNC.
Preguntas frecuentes: Mecanizado CNC de acrílico PMMA
1. ¿Por qué se funde el PMMA durante el mecanizado CNC?
La fusión suele significar que se acumula calor excesivo alrededor de la herramienta de corte. Un avance bajo en relación con la velocidad del husillo, herramientas desgastadas, una mala evacuación de virutas, una geometría de herramienta inadecuada, un compromiso excesivo o el recorte de virutas pueden contribuir a ello. El proceso debe generar virutas limpias en lugar de permitir que el filo roce el acrílico.
2. ¿Qué tipo de herramienta de corte CNC es adecuada para el acrílico?
Se suelen utilizar cortadores de carburo afilados diseñados para plástico. Los diseños de una sola hélice y de hélice en O son populares porque su geometría de hélice abierta puede favorecer una evacuación eficaz de la viruta. La herramienta ideal sigue dependiendo del tipo de máquina, el tamaño de la característica, el grado del material, el acabado requerido, la profundidad y la operación.
3. ¿Es mejor el PMMA colado que el PMMA extruido para el mecanizado CNC?
El acrílico colado suele preferirse para el mecanizado complejo y las piezas transparentes de alta calidad debido a sus favorables características de mecanizado y ópticas. El acrílico extruido también puede funcionar bien para productos adecuados y puede ofrecer ventajas de costo o de espesor de lámina. Los requisitos de la aplicación deben determinar el grado.
4. ¿Puede el acrílico mecanizado por CNC volverse ópticamente transparente?
Sí. Sin embargo, el fresado estándar no deja automáticamente un acabado óptico. Un proyecto puede requerir pasadas de acabado dedicadas, pulido controlado, herramientas especializadas o métodos de acabado avanzados. Las superficies ópticas deben identificarse durante la cotización porque el acabado afecta el costo y la planificación dimensional.
5. ¿Por qué se agrieta el acrílico alrededor de los orificios para tornillos?
Las causas posibles incluyen tensión de mecanizado, condiciones de perforación deficientes, distancia insuficiente al borde, geometría frágil, carga de sujeción excesiva, tensión del avellanado, exposición química o una combinación de estos factores. Deben revisarse tanto el proceso CNC como el ensamblaje final.
6. ¿Puede el PMMA mantener tolerancias CNC ajustadas?
Sí, se pueden producir componentes de acrílico de precisión, pero la tolerancia realista depende de la geometría, las dimensiones, el espesor de pared, el grado del material, las condiciones térmicas, las operaciones de acabado y el método de inspección. Las tolerancias ajustadas normalmente deben asignarse a las características funcionales en lugar de a cada dimensión.
7. ¿Se requiere CNC de cinco ejes para el PMMA?
No. Muchas piezas de acrílico pueden producirse de manera eficiente con mecanizado de tres ejes. El CNC de cinco ejes resulta útil para geometría compleja de múltiples caras, superficies compuestas, acceso difícil de la herramienta o diseños en los que reducir los montajes mejora las relaciones entre características y la manipulación.
8. ¿Cómo debo limpiar un componente de acrílico de precisión?
Utilice métodos y agentes de limpieza confirmados como compatibles con el grado de PMMA seleccionado. Evite materiales abrasivos y solventes agresivos no verificados. La compatibilidad química se vuelve especialmente importante cuando el componente contiene tensión residual mecánica o de ensamblaje.
Perspectiva final de ingeniería: La regla de la pieza transparente
El PMMA recompensa un buen control del proceso porque cada etapa se hace visible en el componente terminado.
Un cortador afilado deja evidencia.
Un cortador desafilado deja evidencia.
Una pasada de acabado bien diseñada deja evidencia.
Una mala evacuación de virutas deja evidencia.
Un buen pulido deja evidencia.
Una mala manipulación deja evidencia.
Esa visibilidad es exactamente la razón por la que los componentes transparentes no deberían adquirirse como plástico mecanizado básico.
Los proveedores de mayor valor entienden que la precisión dimensional, la apariencia óptica, la integridad del material, el acabado, la inspección y el embalaje están conectados.
Para los ingenieros, la estrategia más eficaz comienza por definir el requisito de rendimiento real. Elija el grado de PMMA en función de la aplicación. Diseñe la geometría en torno a un comportamiento de mecanizado realista. Identifique las superficies críticas. Utilice precisión solo donde genere valor. Integre el acabado superficial en el plan de fabricación. Considere el estrés de ensamblaje antes de producir la primera pieza.
Para los equipos de compras, la evaluación de proveedores debe ir más allá de la tarifa por hora y la marca de la máquina. Observe el conocimiento del mecanizado de plásticos, la capacidad del equipo, la inspección, el control de materiales, los sistemas de calidad, la comunicación de DfM, el acabado de piezas transparentes y la capacidad de pasar del prototipo a la producción repetitiva.
El objetivo no es simplemente un componente de acrílico transparente.
Es un componente que permanece transparente, encaja correctamente, sobrevive al ensamblaje, funciona en su aplicación y puede producirse repetidamente a un costo comercialmente sensato.
Inicie un proyecto de acrílico de precisión con JUCHENG
Si su proyecto involucra carcasas transparentes, guías de luz, prototipos ópticos, colectores médicos, ventanas para instrumentos, piezas de desarrollo automotriz, componentes de iluminación, dispositivos de laboratorio u otros componentes de PMMA de precisión, una revisión temprana de fabricación podría prevenir los defectos que se vuelven costosos más adelante.
JUCHENG ofrece servicios de mecanizado CNC respaldados por capacidad de fabricación de 3 ejes, 4 ejes y 5 ejes, inspección de precisión, experiencia en el procesamiento de materiales transparentes, soporte de DfM y sistemas de gestión de calidad establecidos.
Visita Mecanizado CNC JUCHENG para enviar su modelo CAD y los requisitos del proyecto.
Para conocer la capacidad de fabricación específica de PMMA, los compradores también pueden consultar los recursos de JUCHENG sobre Mecanizado CNC de acrílico colado y Mecanizado de materiales transparentes recursos.
Como referencia técnica independiente, PLEXIGLAS publica una guía detallada sobre el procesamiento del acrílico que abarca operaciones como el taladrado y el mecanizado. Consulte Guía de procesamiento de PLEXIGLAS.
Al solicitar una cotización, proporcione el modelo CAD, el plano, el requisito de material, la cantidad, la tolerancia, las zonas cosméticas críticas, las expectativas ópticas, el método de ensamblaje y el volumen de producción previsto. Esos detalles permiten al equipo de fabricación evaluar no solo si el componente se puede cortar, sino también cómo podría producirse de forma fiable desde la primera pieza hasta la producción repetitiva.
Esa diferencia —pasar de simplemente cortar plástico transparente a diseñar un proceso de fabricación repetible— es lo que en última instancia determina si un proyecto de mecanizado CNC de acrílico se convierte en un componente de producción exitoso o en otra costosa ronda de prototipos turbios.
[1]: https://www.jccncmachining.com/materials/pmma-acrylic/cast-acrylic/?utm_source=chatgpt.com “CNC Cast Acrylic Machining | Optical Clear PMMA Parts | Jucheng”
[2]: https://www.plexiglas.de/en/service/processing/drilling-plexiglas?utm_source=chatgpt.com “Drilling PLEXIGLAS”