
+86-188-7042-1176
project@jcproto.com
Пн-Пт: 8:00-18:00 (GMT+8)
EN
Сертифицировано по ISO 9001:2015
Термообработка
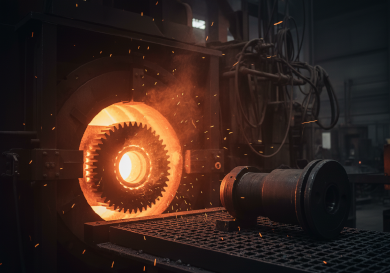
Термообработка — это контролируемый процесс нагрева и охлаждения, используемый для изменения физических и механических свойств металла без изменения его формы. Она необходима для повышения прочности, твёрдости, ударной вязкости или пластичности. В Jucheng Precision мы управляем комплексным спектром процессов термообработки через наших сертифицированных партнёров, чтобы гарантировать соответствие ваших деталей, обработанных на станках с ЧПУ, строгим металлургическим требованиям.
От отжига для улучшения обрабатываемости перед резкой до вакуумной закалки для финишной обработки высокоточных компонентов пресс-форм — мы контролируем весь жизненный цикл. Мы проверяем все обработанные детали на твёрдость по шкале HRC (Роквелл), чтобы убедиться в их соответствии вашим спецификациям (например, 58-60 HRC для инструментальных сталей) перед финальным точным шлифованием.
Ключевые характеристики
| Характеристика | Технический диапазон | Примечание |
|---|---|---|
| Макс. размер детали | 1000 мм x 800 мм x 800 мм | Зависит от вместимости печи |
| Диапазон твёрдости | 20 HRC – 65 HRC | Зависит от материала |
| Глубина упрочнённого слоя | 0,1 мм – 2,0 мм | Для цементации / азотирования |
| Совместимые материалы | Углеродистая сталь, легированная сталь, инструментальная сталь, нержавеющая сталь (17-4PH), алюминий | Для алюминия используется дисперсионное твердение (T6) |
| Стандартный срок выполнения | 3 – 5 дней | Включает комплектацию партий и испытания |
| Валидация | Роквелл C (HRC), Бринелль (HB) | Отчёт о твёрдости предоставляется |
Процессы термической обработки
| Процесс | Описание | Ключевые преимущества и области применения |
|---|---|---|
| Закалка и охлаждение | Нагрев металла до критической температуры и быстрое охлаждение (закалка) в масле, воде или воздухе для “замораживания” микроструктуры. | Преимущество: Максимальная твёрдость и прочность. Применение: Штампы из инструментальной стали, детали из конструкционной стали. |
| Цементация (науглероживание) | Диффузия углерода в поверхность низкоуглеродистой стали. Создаёт твёрдый наружный “слой” при сохранении мягкой и вязкой сердцевины. | Преимущество: Износостойкая поверхность + ударопрочная сердцевина. Применение: Шестерни, валы, пальцы, звёздочки. |
| Вакуумная закалка | Выполняется в вакуумной среде для предотвращения окисления и образования окалины. Обеспечивает блестящую, чистую поверхность. | Преимущество: Минимальная деформация и отсутствие поверхностной окалины. Применение: Высокоточные медицинские детали, аэрокосмические компоненты. |
| Отжиг / нормализация | Нагрев и медленное охлаждение для смягчения металла, снятия внутренних напряжений и улучшения структуры зерна. | Преимущество: Облегчает обработку материала и предотвращает коробление. Применение: Заготовки перед механической обработкой, сварные детали. |
| Азотирование | Диффузия азота в поверхность для создания твёрдого износостойкого слоя без закалки. Малая деформация. | Преимущество: Высокая поверхностная твёрдость (эквивалент до 70 HRC) и коррозионная стойкость. Применение: Полости пресс-форм, прецизионные винты. |
Рекомендации по проектированию для термической обработки
Оставляйте припуск на шлифование:
Термическая обработка вызывает снятие внутренних напряжений, что приводит к размерной деформации (короблению) и незначительному изменению размеров. Совет: Всегда оставляйте 0,2–0,5 мм дополнительного материала (“припуск на шлифование”) на ответственных элементах для шлифования до окончательного размера после закалка.
Острые углы:
Избегайте острых внутренних углов. Они действуют как концентраторы напряжений при быстром охлаждении во время закалки и могут вызвать растрескивание детали. По возможности используйте скруглённые углы.
Однородные поперечные сечения:
Детали с резкими изменениями толщины (например, толстый блок, соединённый с тонким ребром) охлаждаются с разной скоростью, что приводит к растрескиванию. Проектируйте равномерную толщину стенок или постепенные переходы.
Защита резьбы:
Мелкая резьба может становиться хрупкой или деформироваться при закалке. Часто лучше маскировать резьбу (при азотировании) или нарезать её после термообработки, если материал не слишком твёрдый.
Отраслевое применение
Автомобильные силовые агрегаты
Шестерни коробки передач и коленчатые валы подвергаются цементации для противостояния постоянному фрикционному износу при восприятии высоких крутящих моментов без разрушения.
Изготовление инструмента и пресс-форм
Литьевые формы из стали H13 или P20 подвергаются вакуумной закалке, чтобы выдерживать миллионы циклов высокоpressureного литья пластмасс без деформации.
Аэрокосмическая промышленность
Детали из нержавеющей стали 17-4PH подвергаются дисперсионному твердению (состояние H900) для достижения максимального соотношения прочности и веса для компонентов системы управления полётом.
Тяжёлое машиностроение
Оси и приводные валы подвергаются индукционной закалке (локальный нагрев) для закалки только поверхностей подшипников, при этом остальная часть вала остаётся вязкой.