
+86-188-7042-1176
project@jcproto.com
Lun-Vie: 8am-6pm (GMT+8)
ES
Certificado ISO 9001:2015
Tratamiento térmico
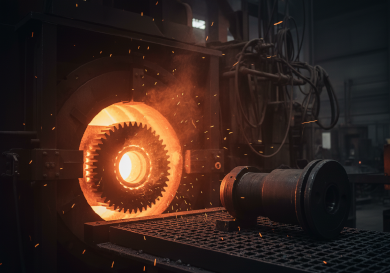
El tratamiento térmico es un proceso controlado de calentamiento y enfriamiento que se utiliza para alterar las propiedades físicas y mecánicas de un metal sin cambiar su forma. Es esencial para aumentar la resistencia, la dureza, la tenacidad o la ductilidad. En Jucheng Precision, gestionamos una amplia gama de procesos de tratamiento térmico a través de nuestros socios certificados para garantizar que sus piezas mecanizadas por CNC cumplan con estrictos requisitos metalúrgicos.
Desde el recocido para mejorar la maquinabilidad antes del corte, hasta el endurecimiento al vacío para el acabado de componentes de moldes de alta precisión, supervisamos todo el ciclo de vida. Verificamos todas las piezas tratadas con pruebas de dureza HRC (Rockwell) para garantizar que cumplan con sus especificaciones (por ejemplo, 58-60 HRC para aceros para herramientas) antes del rectificado de precisión final.
Especificaciones clave
| Especificación | Rango técnico | Nota |
|---|---|---|
| Tamaño máximo de pieza | 1000 mm x 800 mm x 800 mm | Depende de la capacidad del horno |
| Rango de dureza | 20 HRC – 65 HRC | Depende del material |
| Profundidad de cementación | 0.1 mm – 2.0 mm | Para cementación / nitruración |
| Materiales compatibles | Acero al carbono, acero aleado, acero para herramientas, acero inoxidable (17-4PH), aluminio | El aluminio utiliza endurecimiento por precipitación (T6) |
| Plazo de entrega estándar | 3 – 5 días | Incluye agrupación por lotes y pruebas |
| Validación | Rockwell C (HRC), Brinell (HB) | Se proporciona informe de dureza |
Procesos de tratamiento térmico
| Proceso | Descripción | Beneficios clave y aplicaciones |
|---|---|---|
| Templado y enfriamiento rápido | Calentar el metal a una temperatura crítica y enfriarlo rápidamente (templado) en aceite, agua o aire para “congelar” la microestructura. | Beneficio: Máxima dureza y resistencia. Aplicación: Matrices de acero para herramientas, piezas de acero estructural. |
| Cementación (Carburización) | Difusión de carbono en la superficie del acero de bajo carbono. Crea una “capa” exterior dura mientras mantiene el núcleo blando y tenaz. | Beneficio: Superficie resistente al desgaste + núcleo resistente a los impactos. Aplicación: Engranajes, ejes, pasadores, piñones. |
| Temple al Vacío | Se realiza en un entorno de vacío para prevenir la oxidación y el descascarillado. Proporciona un acabado brillante y limpio. | Beneficio: Distorsión mínima y sin cascarilla superficial. Aplicación: Piezas médicas de alta precisión, componentes aeroespaciales. |
| Recocido / Normalizado | Calentamiento y enfriamiento lento para ablandar el metal, aliviar las tensiones internas y mejorar la estructura del grano. | Beneficio: Hace que el material sea más fácil de mecanizar y previene el alabeo. Aplicación: Material en bruto para premecanizado, piezas soldadas. |
| Nitruración | Difundir nitrógeno en la superficie para crear una capa dura y resistente al desgaste sin templado. Baja distorsión. | Beneficio: Alta dureza superficial (hasta 70 HRC equivalente) y resistencia a la corrosión. Aplicación: Cavidades de moldes, tornillos de precisión. |
Directrices de diseño para el tratamiento térmico
Dejar sobreespesor para rectificado:
El tratamiento térmico provoca la liberación de tensiones internas, lo que genera distorsión dimensional (alabeo) y ligeros cambios de tamaño. Consejo: Dejar siempre 0,2 mm – 0,5 mm de material adicional (“sobreespesor para rectificado”) en las características críticas para rectificarlas hasta la medida final después de templado.
Esquinas vivas:
Evitar las esquinas internas vivas. Actúan como concentradores de tensiones durante el enfriamiento rápido del templado y pueden provocar el agrietamiento de la pieza. Utilizar esquinas con radio siempre que sea posible.
Secciones transversales uniformes:
Las piezas con cambios drásticos de espesor (p. ej., un bloque grueso conectado a una aleta delgada) se enfrían a velocidades diferentes, lo que provoca agrietamiento. Diseñar con espesor de pared uniforme o transiciones graduales.
Protección de roscas:
Las roscas finas pueden volverse frágiles o deformarse durante el templado. A menudo es mejor enmascarar las roscas (si se realiza nitruración) o mecanizarlas después del tratamiento térmico si el material no es demasiado duro.
Aplicaciones industriales
Tren de potencia automotriz
Los engranajes de transmisión y los cigüeñales se cementan para resistir el desgaste por fricción constante mientras absorben cargas de alto par sin romperse.
Fabricación de herramientas y troqueles
Los moldes de inyección fabricados con acero H13 o P20 se endurecen al vacío para soportar millones de ciclos de inyección de plástico a alta presión sin deformarse.
Aeroespacial
Las piezas de acero inoxidable 17-4PH se endurecen por precipitación (condición H900) para lograr la máxima relación resistencia-peso para componentes de control de vuelo.
Maquinaria pesada
Los ejes y árboles de transmisión se someten a temple por inducción (calentamiento local) para endurecer solo las superficies de rodamiento mientras el resto del eje permanece tenaz.