
+86-188-7042-1176
project@jcproto.com
Mo-Fr: 8-18 Uhr (GMT+8)
EN
ISO 9001:2015 zertifiziert
Wärmebehandlung
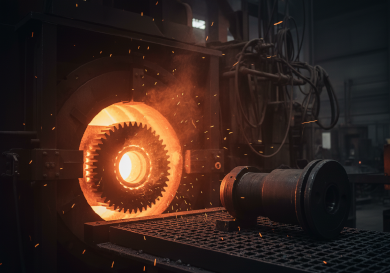
Wärmebehandlung ist ein kontrollierter Erwärmungs- und Abkühlungsprozess, der verwendet wird, um die physikalischen und mechanischen Eigenschaften eines Metalls zu verändern, ohne seine Form zu ändern. Sie ist unerlässlich, um Festigkeit, Härte, Zähigkeit oder Duktilität zu erhöhen. Bei Jucheng Precision verwalten wir ein umfassendes Spektrum an Wärmebehandlungsverfahren über unsere zertifizierten Partner, um sicherzustellen, dass Ihre CNC-bearbeiteten Teile strenge metallurgische Anforderungen erfüllen.
Vom Glühen zur Verbesserung der Bearbeitbarkeit vor dem Schneiden bis hin zum Vakuumhärten für die Endbearbeitung hochpräziser Formenkomponenten überwachen wir den gesamten Lebenszyklus. Wir verifizieren alle behandelten Teile mit HRC-Härteprüfung (Rockwell), um sicherzustellen, dass sie Ihre Spezifikationen erfüllen (z. B. 58-60 HRC für Werkzeugstähle), bevor das abschließende Präzisionsschleifen erfolgt.
Wichtige Spezifikationen
| Spezifikation | Technischer Bereich | Hinweis |
|---|---|---|
| Max. Teilegröße | 1000 mm x 800 mm x 800 mm | Abhängig von der Ofenkapazität |
| Härtebereich | 20 HRC – 65 HRC | Materialabhängig |
| Einsatzhärtungstiefe | 0,1 mm – 2,0 mm | Für Einsatzhärten / Nitrieren |
| Kompatible Materialien | Kohlenstoffstahl, Legierter Stahl, Werkzeugstahl, Edelstahl (17-4PH), Aluminium | Al verwendet Ausscheidungshärtung (T6) |
| Standard-Lieferzeit | 3 – 5 Tage | Beinhaltet Chargenbildung und Prüfung |
| Validierung | Rockwell C (HRC), Brinell (HB) | Härtebericht wird bereitgestellt |
Wärmebehandlungsverfahren
| Verfahren | Beschreibung | Hauptvorteile & Anwendungen |
|---|---|---|
| Härten & Abschrecken | Erhitzen von Metall auf eine kritische Temperatur und schnelles Abkühlen (Abschrecken) in Öl, Wasser oder Luft, um das Gefüge zu “fixieren”. | Vorteil: Maximale Härte und Festigkeit. Anw.: Werkzeugstahlmatrizen, Baustahlteile. |
| Einsatzhärten (Aufkohlen) | Diffundieren von Kohlenstoff in die Oberfläche von kohlenstoffarmem Stahl. Erzeugt eine harte äußere “Haut”, während der Kern weich und zäh bleibt. | Vorteil: Verschleißfeste Oberfläche + schlagfester Kern. Anw.: Zahnräder, Wellen, Stifte, Kettenräder. |
| Vakuumhärten | Durchgeführt in einer Vakuumumgebung, um Oxidation und Zunderbildung zu verhindern. Liefert eine helle, saubere Oberfläche. | Vorteil: Minimale Verformung und keine Oberflächenzunderbildung. Anw.: Hochpräzise Medizinteile, Luft- und Raumfahrtkomponenten. |
| Glühen / Normalisieren | Erhitzen und langsames Abkühlen, um das Metall zu erweichen, innere Spannungen abzubauen und die Gefügestruktur zu verbessern. | Vorteil: Macht das Material leichter bearbeitbar und verhindert Verziehen. Anw.: Vorbearbeitungshalbzeug, geschweißte Teile. |
| Nitrieren | Diffundieren von Stickstoff in die Oberfläche, um eine harte, verschleißfeste Schicht ohne Abschrecken zu erzeugen. Geringe Verformung. | Vorteil: Hohe Oberflächenhärte (bis zu 70 HRC äquivalent) und Korrosionsbeständigkeit. Anw.: Formnester, Präzisionsschrauben. |
Konstruktionsrichtlinien für die Wärmebehandlung
Schleifzugabe vorsehen:
Die Wärmebehandlung führt zur Freisetzung innerer Spannungen, was zu Maßverformungen (Verzug) und leichten Größenänderungen führt. Tipp: An kritischen Merkmalen stets 0,2 mm – 0,5 mm zusätzliches Material (“Schleifzugabe”) vorsehen, das auf das Endmaß geschliffen wird nachdem Härten.
Scharfe Ecken:
Scharfe Innenecken vermeiden. Sie wirken als Spannungskonzentratoren während der schnellen Abkühlung beim Abschrecken und können zum Reißen des Bauteils führen. Nach Möglichkeit abgerundete Ecken verwenden.
Gleichmäßige Querschnitte:
Bauteile mit starken Dickenänderungen (z. B. ein dicker Block, der mit einer dünnen Rippe verbunden ist) kühlen unterschiedlich schnell ab, was zu Rissen führt. Auf gleichmäßige Wandstärke oder allmähliche Übergänge auslegen.
Gewindeschutz:
Feine Gewinde können während des Härtens spröde oder verformt werden. Oft ist es am besten, Gewinde abzudecken (bei Nitrieren) oder sie nach der Wärmebehandlung zu bearbeiten, wenn das Material nicht zu hart ist.
Branchenanwendungen
Automotive Powertrain
Transmission gears and crankshafts are Case Hardened to withstand constant friction wear while absorbing high torque loads without snapping.
Tool & Die Making
Injection molds made from H13 or P20 steel are Vacuum Hardened to withstand millions of cycles of high-pressure plastic injection without deforming.
Luft- und Raumfahrt
17-4PH Stainless Steel parts are Precipitation Hardened (H900 condition) to achieve the maximum strength-to-weight ratio for flight control components.
Schwerlastmaschinen
Axles and drive shafts undergo Induction Hardening (local heating) to harden just the bearing surfaces while leaving the rest of the shaft tough.