
+86-188-7042-1176
project@jcproto.com
الإثنين-الجمعة: 8ص-6م (GMT+8)
EN
معتمد ISO 9001:2015
المعالجة الحرارية
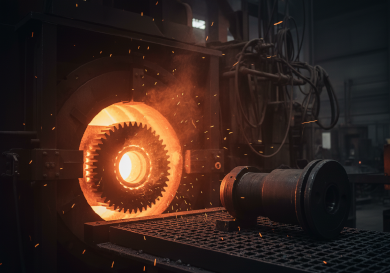
المعالجة الحرارية هي عملية تسخين وتبريد مُتحكَّم بها تُستخدم لتغيير الخصائص الفيزيائية والميكانيكية للمعدن دون تغيير شكله. وهي ضرورية لزيادة القوة أو الصلادة أو المتانة أو القابلية للسحب. في Jucheng Precision، ندير مجموعة شاملة من عمليات المعالجة الحرارية من خلال شركائنا المعتمدين لضمان تلبية الأجزاء المُشكَّلة بالتحكم الرقمي (CNC) الخاصة بك لمتطلبات المعادن الصارمة.
من التلدين لتحسين قابلية التشغيل قبل القطع، إلى التقسية الفراغية لإنهاء مكونات القوالب عالية الدقة، نشرف على دورة الحياة بأكملها. نتحقق من جميع الأجزاء المعالَجة باختبار صلادة HRC (روكويل) لضمان مطابقتها لمواصفاتك (مثل 58-60 HRC لصلب العدد) قبل التجليخ الدقيق النهائي.
المواصفات الرئيسية
| المواصفات | النطاق الفني | ملاحظة |
|---|---|---|
| أقصى حجم للقطعة | 1000 مم × 800 مم × 800 مم | يعتمد على سعة الفرن |
| نطاق الصلادة | 20 HRC – 65 HRC | يعتمد على المادة |
| عمق الطبقة | 0.1 مم – 2.0 مم | لتقسية السطح / النتردة |
| المواد المتوافقة | صلب الكربون، صلب السبائك، صلب العدد، الفولاذ المقاوم للصدأ (17-4PH)، الألومنيوم | الألومنيوم يستخدم التقسية بالترسيب (T6) |
| مدة التنفيذ القياسية | 3 – 5 أيام | يشمل التجميع والاختبار |
| التحقق | روكويل C (HRC)، برينل (HB) | يُقدَّم تقرير الصلادة |
عمليات المعالجة الحرارية
| العملية | الوصف | الفوائد والتطبيقات الرئيسية |
|---|---|---|
| التصليد والتبريد السريع | تسخين المعدن إلى درجة حرارة حرجة ثم تبريده بسرعة (التبريد السريع) في الزيت أو الماء أو الهواء لتثبيت البنية المجهرية. | الفائدة: أقصى صلادة ومتانة. التطبيق: قوالب فولاذ الأدوات، أجزاء الفولاذ الإنشائي. |
| تصليد السطح (الكربنة) | إدخال الكربون بالانتشار إلى سطح الفولاذ منخفض الكربون. يُنشئ قشرة خارجية صلبة مع إبقاء القلب طريًا ومتينًا. | الفائدة: سطح مقاوم للتآكل + قلب مقاوم للصدمات. التطبيق: التروس، الأعمدة، المسامير، العجلات المسننة. |
| التصليد في الفراغ | يُجرى في بيئة فراغية لمنع الأكسدة والتقشر. يوفر تشطيبًا لامعًا ونظيفًا. | الفائدة: تشوه أدنى وبدون تقشر سطحي. التطبيق: الأجزاء الطبية عالية الدقة، مكونات الطيران والفضاء. |
| التلدين / التطبيع | التسخين والتبريد البطيء لتليين المعدن وتخفيف الإجهادات الداخلية وتحسين البنية الحبيبية. | الفائدة: يجعل المادة أسهل في التشغيل ويمنع الالتواء. التطبيق: مخزون ما قبل التشغيل، الأجزاء الملحومة. |
| النتردة | نشر النيتروجين في السطح لإنشاء طبقة صلبة مقاومة للتآكل دون التقسية. تشوه منخفض. | الفائدة: صلابة سطحية عالية (حتى ما يعادل 70 HRC) ومقاومة للتآكل. التطبيق: تجاويف القوالب، البراغي الدقيقة. |
إرشادات التصميم للمعالجة الحرارية
اترك مخزون التجليخ:
تسبب المعالجة الحرارية تحرر الإجهادات الداخلية، مما يؤدي إلى تشوه الأبعاد (الالتواء) وتغيرات طفيفة في الحجم. نصيحة: اترك دائماً 0.2 مم – 0.5 مم من المادة الإضافية (“مخزون التجليخ”) على الميزات الحرجة ليتم تجليخها إلى الحجم النهائي بعد التقسية.
الزوايا الحادة:
تجنب الزوايا الداخلية الحادة. فهي تعمل كمركزات للإجهاد أثناء التبريد السريع في التقسية ويمكن أن تسبب تشقق الجزء. استخدم زوايا مستديرة كلما أمكن.
المقاطع العرضية المنتظمة:
الأجزاء ذات التغيرات الكبيرة في السماكة (مثل كتلة سميكة متصلة بزعنفة رقيقة) تبرد بمعدلات مختلفة، مما يؤدي إلى التشقق. صمم لسماكة جدار موحدة أو انتقالات تدريجية.
حماية السنون:
يمكن أن تصبح السنون الدقيقة هشة أو مشوهة أثناء التقسية. غالبًا ما يكون من الأفضل تغطية السنون (في حالة النتردة) أو تشغيلها بعد المعالجة الحرارية إذا لم تكن المادة صلبة جدًا.
تطبيقات الصناعة
مجموعة نقل الحركة في السيارات
تخضع تروس ناقل الحركة وأعمدة المرفق للتقسية السطحية لتحمل تآكل الاحتكاك المستمر مع امتصاص أحمال العزم العالية دون انكسار.
صناعة القوالب والأدوات
قوالب الحقن المصنوعة من الفولاذ H13 أو P20 تخضع للتقسية الفراغية لتحمل ملايين الدورات من حقن البلاستيك عالي الضغط دون تشوه.
الفضاء الجوي
أجزاء الفولاذ المقاوم للصدأ 17-4PH تخضع للتقسية بالترسيب (حالة H900) لتحقيق أقصى نسبة قوة إلى وزن لمكونات التحكم في الطيران.
الآلات الثقيلة
تخضع المحاور وأعمدة الإدارة للتقسية بالحث (تسخين موضعي) لتقسية أسطح المحامل فقط مع إبقاء باقي العمود متينًا.