
+86-188-7042-1176
project@jcproto.com
월-금: 오전 8시-오후 6시 (GMT+8)
EN
ISO 9001:2015 인증
열처리
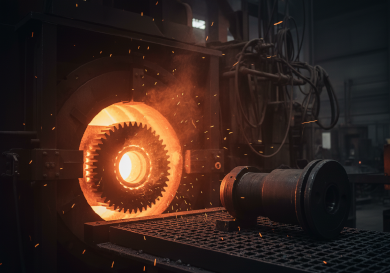
열처리는 금속의 형상을 변경하지 않고 물리적·기계적 특성을 변화시키기 위해 사용되는 제어된 가열 및 냉각 공정입니다. 강도, 경도, 인성 또는 연성을 향상시키는 데 필수적입니다. Jucheng Precision에서는 인증된 파트너사를 통해 다양한 열처리 공정을 종합적으로 관리하여 귀하의 CNC 가공 부품이 엄격한 야금 요구 사항을 충족하도록 보장합니다.
절삭 전 가공성을 향상시키기 위한 어닐링부터 고정밀 금형 부품 마감을 위한 진공 경화까지, 당사는 전체 수명 주기를 관리합니다. 당사는 모든 열처리된 부품을 HRC(록웰) 경도 시험으로 검증하여 최종 정밀 연삭 전에 귀하의 사양(예: 공구강의 경우 58-60 HRC)을 충족하는지 확인합니다.
주요 사양
| 사양 | 기술 범위 | 비고 |
|---|---|---|
| 최대 부품 크기 | 1000 mm x 800 mm x 800 mm | 로 용량에 따라 다름 |
| 경도 범위 | 20 HRC – 65 HRC | 재질에 따라 다름 |
| 침탄 깊이 | 0.1 mm – 2.0 mm | 침탄 / 질화 처리용 |
| 호환 가능한 재료 | 탄소강, 합금강, 공구강, 스테인리스(17-4PH), 알루미늄 | 알루미늄은 석출 경화(T6) 사용 |
| 표준 리드 타임 | 3 – 5일 | 배치 처리 및 시험 포함 |
| 검증 | 록웰 C(HRC), 브리넬(HB) | 경도 보고서 제공 |
열처리 공정
| 공정 | 설명 | 주요 이점 및 응용 분야 |
|---|---|---|
| 경화 및 담금질 | 금속을 임계 온도까지 가열한 후 오일, 물 또는 공기 중에서 급속 냉각(담금질)하여 미세조직을 “고정”시킵니다. | 이점: 최대 경도 및 강도. 응용: 공구강 다이, 구조용 강 부품. |
| 침탄 경화(카뷰라이징) | 저탄소강 표면에 탄소를 확산시킵니다. 단단한 외부 “케이스”를 형성하면서 코어는 연하고 인성을 유지합니다. | 이점: 내마모성 표면 + 내충격성 코어. 응용: 기어, 샤프트, 핀, 스프로킷. |
| 진공 경화 | 산화 및 스케일을 방지하기 위해 진공 환경에서 수행됩니다. 밝고 깨끗한 마감을 제공합니다. | 이점: 최소 변형 및 표면 스케일 없음. 응용: 고정밀 의료 부품, 항공우주 부품. |
| 어닐링 / 노멀라이징 | 금속을 연화시키고 내부 응력을 완화하며 결정립 구조를 개선하기 위해 가열 후 서서히 냉각하는 공정입니다. | 이점: 재료의 가공성을 높이고 휨을 방지합니다. 응용: 사전 가공 소재, 용접 부품. |
| 질화 처리 | 담금질 없이 질소를 표면에 확산시켜 경질의 내마모성 층을 형성합니다. 변형이 적습니다. | 이점: 높은 표면 경도(최대 70 HRC 상당)와 내식성. 응용: 금형 캐비티, 정밀 나사. |
열처리 설계 지침
연삭 여유 남기기:
열처리는 내부 응력 방출을 일으켜 치수 변형(휨)과 약간의 크기 변화를 초래합니다. 팁: 최종 치수로 연삭할 주요 형상에는 항상 0.2mm – 0.5mm의 추가 재료(“연삭 여유”)를 남기십시오 열처리를 통해 경화시킨 경화.
날카로운 모서리:
날카로운 내부 모서리를 피하십시오. 이러한 모서리는 담금질의 급속 냉각 시 응력 집중부로 작용하여 부품에 균열을 일으킬 수 있습니다. 가능하면 라운드 처리된 모서리를 사용하십시오.
균일한 단면:
두께가 급격히 변하는 부품(예: 얇은 핀에 연결된 두꺼운 블록)은 서로 다른 속도로 냉각되어 균열이 발생합니다. 균일한 벽 두께 또는 점진적인 전환을 고려하여 설계하십시오.
나사부 보호:
미세 나사산은 경화 과정에서 취성이 생기거나 변형될 수 있습니다. 질화 처리의 경우 나사부를 마스킹하거나, 재료가 너무 단단하지 않다면 열처리 후에 가공하는 것이 일반적으로 가장 좋습니다.
산업 응용 분야
자동차 파워트레인
변속기 기어와 크랭크샤프트는 표면 경화 처리되어 지속적인 마찰 마모를 견디면서도 절단 없이 높은 토크 하중을 흡수합니다.
공구 및 금형 제작
H13 또는 P20 강으로 제작된 사출 금형은 진공 경화 처리되어 변형 없이 수백만 회의 고압 플라스틱 사출 사이클을 견딥니다.
항공우주
17-4PH 스테인리스 강 부품은 비행 제어 부품의 최대 강도 대 중량 비율을 달성하기 위해 석출 경화(H900 조건) 처리됩니다.
중장비
액슬과 구동축은 유도 경화(국부 가열)를 거쳐 베어링 표면만 경화되고 나머지 축 부분은 인성을 유지합니다.