
+86-188-7042-1176
project@jcproto.com
Lun-Ven : 8h-18h (GMT+8)
EN
Certifié ISO 9001:2015
Traitement thermique
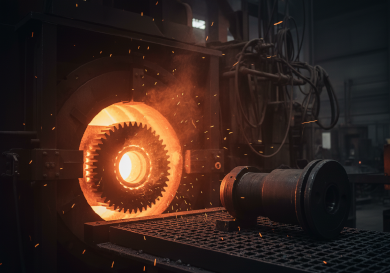
Le traitement thermique est un processus contrôlé de chauffage et de refroidissement utilisé pour modifier les propriétés physiques et mécaniques d'un métal sans changer sa forme. Il est essentiel pour augmenter la résistance, la dureté, la ténacité ou la ductilité. Chez Jucheng Precision, nous gérons une gamme complète de processus de traitement thermique via nos partenaires certifiés afin de garantir que vos pièces usinées CNC répondent à des exigences métallurgiques strictes.
Du recuit pour améliorer l'usinabilité avant la découpe, à la trempe sous vide pour la finition de composants de moules de haute précision, nous supervisons tout le cycle de vie. Nous vérifions toutes les pièces traitées par un test de dureté HRC (Rockwell) pour garantir qu'elles répondent à vos spécifications (par exemple, 58-60 HRC pour les aciers à outils) avant la rectification de précision finale.
Spécifications clés
| Spécification | Plage technique | Remarque |
|---|---|---|
| Taille max. de pièce | 1000 mm x 800 mm x 800 mm | Dépend de la capacité du four |
| Plage de dureté | 20 HRC – 65 HRC | Dépend du matériau |
| Profondeur de cémentation | 0,1 mm – 2,0 mm | Pour la cémentation / la nitruration |
| Matériaux compatibles | Acier au carbone, acier allié, acier à outils, inox (17-4PH), aluminium | L'aluminium utilise le durcissement par précipitation (T6) |
| Délai de livraison standard | 3 – 5 jours | Comprend le traitement par lots et les essais |
| Validation | Rockwell C (HRC), Brinell (HB) | Rapport de dureté fourni |
Procédés de traitement thermique
| Procédé | Description | Principaux avantages et applications |
|---|---|---|
| Durcissement et trempe | Chauffage du métal à une température critique et refroidissement rapide (trempe) dans l'huile, l'eau ou l'air pour “ figer ” la microstructure. | Avantage : Dureté et résistance maximales. Application : Matrices en acier à outils, pièces en acier de construction. |
| Cémentation (Carbonitruration) | Diffusion du carbone dans la surface de l'acier à faible teneur en carbone. Crée une “ couche ” externe dure tout en gardant le cœur mou et tenace. | Avantage : Surface résistante à l'usure + cœur résistant aux chocs. Application : Engrenages, arbres, goupilles, pignons. |
| Trempe sous vide | Réalisée dans un environnement sous vide pour éviter l'oxydation et le calaminage. Offre un fini brillant et propre. | Avantage : Distorsion minimale et aucune calamine de surface. Application : Pièces médicales de haute précision, composants aérospatiaux. |
| Recuit / Normalisation | Chauffage et refroidissement lent pour ramollir le métal, soulager les contraintes internes et améliorer la structure granulaire. | Avantage : Rend le matériau plus facile à usiner et évite le gauchissement. Application : Stock de pré-usinage, pièces soudées. |
| Nitruration | Diffusion d'azote dans la surface pour créer une couche dure et résistante à l'usure sans trempe. Faible distorsion. | Avantage : Dureté de surface élevée (jusqu'à 70 HRC équivalent) et résistance à la corrosion. Application : Cavités de moules, vis de précision. |
Directives de conception pour le traitement thermique
Prévoir du stock de meulage :
Le traitement thermique provoque une libération des contraintes internes, entraînant une distorsion dimensionnelle (gauchissement) et de légères variations de dimensions. Conseil : Toujours prévoir 0,2 mm – 0,5 mm de matière supplémentaire (“ stock de meulage ”) sur les caractéristiques critiques à meuler à la dimension finale après trempe.
Angles vifs :
Éviter les angles internes vifs. Ils agissent comme des concentrateurs de contraintes lors du refroidissement rapide de la trempe et peuvent provoquer la fissuration de la pièce. Utiliser des angles arrondis chaque fois que possible.
Sections transversales uniformes :
Les pièces présentant des variations brusques d'épaisseur (par exemple, un bloc épais relié à une ailette mince) refroidissent à des vitesses différentes, ce qui entraîne des fissures. Concevoir pour une épaisseur de paroi uniforme ou des transitions progressives.
Thread Protection:
Fine threads can become brittle or distorted during hardening. It is often best to mask threads (if nitriding) or machine them after heat treat if the material isn’t too hard.
Applications industrielles
Automotive Powertrain
Transmission gears and crankshafts are Case Hardened to withstand constant friction wear while absorbing high torque loads without snapping.
Tool & Die Making
Injection molds made from H13 or P20 steel are Vacuum Hardened to withstand millions of cycles of high-pressure plastic injection without deforming.
Aérospatiale
17-4PH Stainless Steel parts are Precipitation Hardened (H900 condition) to achieve the maximum strength-to-weight ratio for flight control components.
Machines lourdes
Axles and drive shafts undergo Induction Hardening (local heating) to harden just the bearing surfaces while leaving the rest of the shaft tough.