
+86-188-7042-1176
project@jcproto.com
Lun-Ven: 8:00-18:00 (GMT+8)
EN
Certificato ISO 9001:2015
Trattamento termico
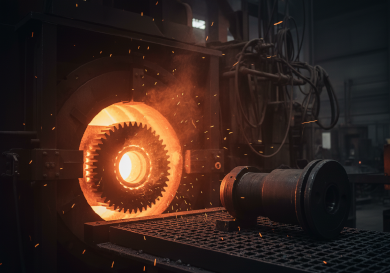
Il trattamento termico è un processo controllato di riscaldamento e raffreddamento utilizzato per modificare le proprietà fisiche e meccaniche di un metallo senza cambiarne la forma. È essenziale per aumentare resistenza, durezza, tenacità o duttilità. Presso Jucheng Precision, gestiamo una gamma completa di processi di trattamento termico attraverso i nostri partner certificati per garantire che i vostri componenti lavorati a CNC soddisfino rigorosi requisiti metallurgici.
Dalla ricottura per migliorare la lavorabilità prima del taglio, alla tempra sotto vuoto per la finitura di componenti di stampi ad alta precisione, supervisioniamo l'intero ciclo di vita. Verifichiamo tutte le parti trattate con prove di durezza HRC (Rockwell) per garantire che soddisfino le vostre specifiche (ad es., 58-60 HRC per acciai da utensili) prima della rettifica di precisione finale.
Specifiche principali
| Specifica | Intervallo tecnico | Nota |
|---|---|---|
| Dimensione massima del pezzo | 1000 mm x 800 mm x 800 mm | Dipende dalla capacità del forno |
| Intervallo di durezza | 20 HRC – 65 HRC | Dipende dal materiale |
| Profondità di cementazione | 0,1 mm – 2,0 mm | Per cementazione / nitrurazione |
| Materiali compatibili | Acciaio al carbonio, acciaio legato, acciaio da utensili, inossidabile (17-4PH), alluminio | L'alluminio utilizza l'indurimento per precipitazione (T6) |
| Tempi di consegna standard | 3 – 5 giorni | Include lotti e collaudo |
| Validazione | Rockwell C (HRC), Brinell (HB) | Report di durezza fornito |
Processi di trattamento termico
| Processo | Descrizione | Vantaggi e applicazioni principali |
|---|---|---|
| Tempra e rinvenimento | Riscaldamento del metallo a una temperatura critica e raffreddamento rapido (tempra) in olio, acqua o aria per “congelare” la microstruttura. | Vantaggio: Massima durezza e resistenza. Applicazione: Stampi in acciaio per utensili, parti in acciaio strutturale. |
| Cementazione (carburazione) | Diffusione del carbonio sulla superficie dell'acciaio a basso tenore di carbonio. Crea un duro “strato” esterno mantenendo il nucleo morbido e tenace. | Vantaggio: Superficie resistente all'usura + nucleo resistente agli urti. Applicazione: Ingranaggi, alberi, perni, ruote dentate. |
| Tempra sottovuoto | Eseguita in un ambiente sottovuoto per prevenire l'ossidazione e la scagliatura. Fornisce una finitura brillante e pulita. | Vantaggio: Distorsione minima e nessuna scaglia superficiale. Applicazione: Parti medicali di alta precisione, componenti aerospaziali. |
| Ricottura / Normalizzazione | Riscaldamento e raffreddamento lento per ammorbidire il metallo, alleviare le tensioni interne e migliorare la struttura del grano. | Vantaggio: Rende il materiale più facile da lavorare e previene le deformazioni. Applicazione: Grezzi da pre-lavorazione, parti saldate. |
| Nitrurazione | Diffusione dell'azoto nella superficie per creare uno strato duro e resistente all'usura senza tempra. Bassa distorsione. | Vantaggio: Elevata durezza superficiale (fino a 70 HRC equivalenti) e resistenza alla corrosione. Applicazione: Cavità di stampi, viti di precisione. |
Linee guida di progettazione per il trattamento termico
Lasciare sovrametallo per rettifica:
Il trattamento termico provoca il rilascio delle tensioni interne, causando distorsioni dimensionali (deformazioni) e lievi variazioni di dimensione. Suggerimento: Lasciare sempre 0,2 mm – 0,5 mm di materiale in eccesso (“sovrametallo per rettifica”) sulle caratteristiche critiche da rettificare alla dimensione finale dopo tempra.
Spigoli vivi:
Evitare gli spigoli interni vivi. Agiscono come concentratori di tensione durante il rapido raffreddamento della tempra e possono causare la rottura del pezzo. Utilizzare angoli raccordati ove possibile.
Sezioni trasversali uniformi:
I componenti con variazioni drastiche di spessore (ad esempio, un blocco spesso collegato a una pinna sottile) si raffreddano a velocità diverse, causando cricche. Progettare per uno spessore di parete uniforme o transizioni graduali.
Protezione delle filettature:
Le filettature fini possono diventare fragili o deformarsi durante la tempra. Spesso è meglio mascherare le filettature (se si esegue la nitrurazione) o lavorarle dopo il trattamento termico se il materiale non è troppo duro.
Applicazioni industriali
Powertrain automobilistico
Gli ingranaggi della trasmissione e gli alberi a gomiti sono sottoposti a cementazione per resistere all'usura da attrito costante assorbendo carichi di coppia elevati senza spezzarsi.
Costruzione di stampi e attrezzature
Gli stampi a iniezione realizzati in acciaio H13 o P20 sono sottoposti a tempra sotto vuoto per resistere a milioni di cicli di iniezione di plastica ad alta pressione senza deformarsi.
Aerospaziale
I componenti in acciaio inossidabile 17-4PH sono sottoposti a indurimento per precipitazione (condizione H900) per ottenere il massimo rapporto resistenza-peso per i componenti di controllo del volo.
Macchinari pesanti
Gli assali e gli alberi di trasmissione sono sottoposti a tempra per induzione (riscaldamento localizzato) per indurire solo le superfici di supporto lasciando tenace il resto dell'albero.