
+86-188-7042-1176
project@jcproto.com
Пн-Пт: 8:00-18:00 (GMT+8)
EN
Сертифицировано по ISO 9001:2015
Копировально-прошивной электроэрозионный станок
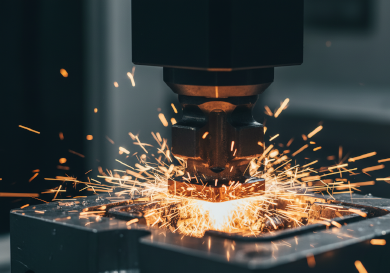
Прошивная электроэрозионная обработка (также известная как электроэрозионная обработка электродом или выжигание полостей) — это производственный процесс, в котором используется специально изготовленный электрод (из меди или графита) для выжигания определённой формы в заготовке. В отличие от проволочной электроэрозионной обработки, которая прорезает деталь насквозь, прошивная ЭЭО позволяет создавать глухие полости, острые внутренние углы и сложные 3D-контуры в закалённых материалах.
В Jucheng Precision мы используем высокопроизводительные прошивные электроэрозионные станки Sodick, способные достигать зеркальной чистоты поверхности (вплоть до Ra 0,2 мкм) без ручной полировки. Этот процесс незаменим для нашего отдела изготовления пресс-форм, позволяя нам производить точные формы для литья под давлением и пресс-формы для литья, требующие сложных внутренних геометрий, которые невозможно обработать традиционным фрезерованием с ЧПУ.
Ключевые характеристики
| Характеристика | Технический диапазон | Примечание |
|---|---|---|
| Макс. размер детали | 800 мм x 500 мм x 400 мм | Зависит от размера ванны |
| Точность обработки | +/- 0,005 мм (5 микрон) | Высокая точность |
| Шероховатость поверхности (Ra) | 0,2 мкм – 3,2 мкм (VDI 0 – 24) | Способна достигать зеркальной отделки |
| Материалы электродов | Бескислородная медь, графит, вольфрамовая медь | Изготовлено на ЧПУ собственными силами |
| Мин. радиус угла | 0,03 мм | Острые внутренние углы |
| Совместимые материалы | Закалённая сталь, твёрдый сплав, титан, хастеллой | Любой проводящий металл |
| Стандартный срок выполнения | 3 – 7 дней | Включает обработку электродов |
Стратегии процесса EDM
| Стратегия | Описание | Ключевые преимущества и области применения |
|---|---|---|
| Черновая электроэрозионная обработка | Использование высокого тока и графитовых электродов для быстрого удаления основного материала. Оставляет более шероховатую “язвенную” поверхность. | Преимущество: Быстрое удаление материала в закалённой стали. Применение: Раскрытие крупных полостей пресс-форм, создание грубых текстур. |
| Чистовая электроэрозионная обработка | Проходы с низким током и высокой частотой с использованием медных электродов. Удаляется очень мало материала для точной подгонки детали до размера. | Преимущество: Жёсткие допуски и гладкие поверхности. Применение: Окончательная подгонка вставок пресс-форм, точных отверстий. |
| Зеркальная отделка | Специализированный цикл чистовой обработки с использованием определённых настроек мощности для создания высокоотражающей поверхности непосредственно на станке. | Преимущество: Устраняет ручную полировку, сохраняет острые кромки. Применение: Косметические пресс-формы для литья пластмасс (формы для линз). |
Рекомендации по проектированию для прошивной электроэрозионной обработки
Острые внутренние углы:
Прошивная электроэрозионная обработка (Sinker EDM) — единственный способ создать острые внутренние углы в глухом кармане (фрезерные инструменты имеют круглую форму). Однако сам электрод будет слегка изнашиваться в углу. Совет: Если абсолютно острый угол не требуется, предусмотрите очень малый радиус (0,03 мм), чтобы снизить стоимость.
Износ электрода:
Электрод изнашивается в процессе обработки. Для глубоких или точных полостей мы часто изготавливаем несколько электродов (черновой, получистовой, чистовой). Совет: Это увеличивает стоимость/время по сравнению с фрезерование с ЧПУ. Используйте EDM только тогда, когда фрезерование невозможно.
Текстура поверхности (VDI):
EDM естественным образом оставляет ненаправленную матовую текстуру. В изготовлении пресс-форм это часто желательно (текстура VDI). Совет: Укажите требуемый номер VDI (например, VDI 24) на вашем чертеже.
Глухие шпоночные пазы и рёбра:
Глубокие узкие рёбра или глухие шпоночные пазы — идеальные кандидаты для прошивной EDM, поскольку режущие инструменты в таких геометриях будут отклоняться или ломаться.
Отраслевое применение
Изготовление пресс-форм для литья под давлением
Создание сложных полостей, рёбер и текста/логотипов внутри закалённых стальных пресс-форм (P20, H13) , которые невозможно обработать фрезерованием.
Аэрокосмическая промышленность
Обработка глухих шпоночных пазов, шлицев и шестигранных гнёзд в высокотемпературных суперсплавах (Inconel, титан) для компонентов двигателей.
Литье под давлением
Изготовление жаростойких пресс-форм для литья алюминия и цинка, требующих прочных поверхностных покрытий и глубоких полостей.
Медицинское производство
Создание микроэлементов на рукоятках хирургических инструментов или формообразование труднообрабатываемых биосовместимых сплавов.