
+86-188-7042-1176
project@jcproto.com
Lun-Vie: 8am-6pm (GMT+8)
ES
Certificado ISO 9001:2015
Electroerosión por penetración
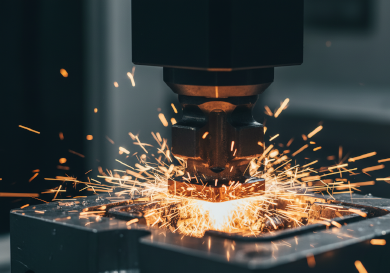
La electroerosión por penetración (también conocida como EDM de penetración o electroerosión por molde) es un proceso de fabricación que utiliza un electrodo mecanizado a medida (fabricado de cobre o grafito) para erosionar una forma específica en una pieza de trabajo. A diferencia de la electroerosión por hilo, que corta a través de la pieza, la electroerosión por penetración puede crear cavidades ciegas, esquinas internas afiladas y contornos 3D intrincados en materiales endurecidos.
En Jucheng Precision, utilizamos máquinas de electroerosión por penetración Sodick de alto rendimiento capaces de lograr acabados superficiales similares a un espejo (hasta Ra 0,2 µm) sin pulido manual. Este proceso es indispensable para nuestro departamento de fabricación de moldes, ya que nos permite producir moldes de inyección de precisión y moldes de fundición a presión que requieren geometrías internas complejas imposibles de mecanizar con fresado CNC tradicional.
Especificaciones clave
| Especificación | Rango técnico | Nota |
|---|---|---|
| Tamaño máximo de pieza | 800 mm x 500 mm x 400 mm | Depende del tamaño del tanque |
| Tolerancia de mecanizado | +/- 0,005 mm (5 micras) | Alta precisión |
| Rugosidad superficial (Ra) | 0,2 µm – 3,2 µm (VDI 0 – 24) | Puede lograr acabado espejo |
| Materiales de electrodos | Cobre libre de oxígeno, Grafito, Cobre-tungsteno | Mecanizado CNC en planta |
| Radio de esquina mín. | 0,03 mm | Esquinas internas afiladas |
| Materiales compatibles | Acero endurecido, Carburo, Titanio, Hastelloy | Cualquier metal conductor |
| Plazo de entrega estándar | 3 – 7 días | Incluye mecanizado de electrodos |
Estrategias del proceso de EDM
| Estrategia | Descripción | Beneficios clave y aplicaciones |
|---|---|---|
| Electroerosión de desbaste | Uso de alta amperaje y electrodos de grafito para eliminar material en bruto rápidamente. Deja una superficie más rugosa “picada”. | Beneficio: Eliminación rápida de material en acero endurecido. Aplicación: Apertura de grandes cavidades de moldes, creación de texturas rugosas. |
| Electroerosión de acabado | Pasadas de bajo amperaje y alta frecuencia con electrodos de cobre. Erosiona cantidades muy pequeñas para dimensionar la pieza perfectamente. | Beneficio: Tolerancias ajustadas y superficies lisas. Aplicación: Dimensionado final de insertos de matrices, agujeros de precisión. |
| Acabado espejo | Un ciclo de acabado especializado que utiliza ajustes de potencia específicos para crear una superficie altamente reflectante directamente en la máquina. | Beneficio: Elimina el pulido manual, mantiene los bordes afilados. Aplicación: Moldes de inyección de plástico cosmético (moldes de lentes). |
Directrices de diseño para electroerosión por penetración
Esquinas internas afiladas:
La electroerosión por penetración es la única forma de crear esquinas internas afiladas en una cavidad ciega (las herramientas de fresado son redondas). Sin embargo, el propio electrodo se desgastará ligeramente en la esquina. Consejo: Permita un radio muy pequeño (0,03 mm) si no se requiere un filo absolutamente agudo para reducir el costo.
Desgaste del electrodo:
El electrodo se degrada durante el corte. Para cavidades profundas o precisas, a menudo mecanizamos múltiples electrodos (desbaste, semiacabado, acabado). Consejo: Esto añade costo/tiempo en comparación con Fresado CNC. Utilice EDM solo cuando el fresado sea imposible.
Textura superficial (VDI):
El EDM deja naturalmente una textura mate no direccional. En la fabricación de moldes, esto suele ser deseable (textura VDI). Consejo: Especifique el número VDI deseado (p. ej., VDI 24) en su plano.
Chaveteros ciegos y nervios:
Los nervios profundos y estrechos o los chaveteros ciegos son candidatos perfectos para el EDM de penetración, ya que las herramientas de corte se desviarían o romperían en estas geometrías.
Aplicaciones industriales
Fabricación de moldes de inyección
Creación de cavidades complejas, nervaduras y textos/logotipos dentro de moldes de acero endurecido (P20, H13) que no se pueden fresar.
Aeroespacial
Mecanizado de chaveteros ciegos, estrías y alojamientos hexagonales en superaleaciones de alta temperatura (Inconel, titanio) para componentes de motores.
Fundición a presión
Producción de moldes resistentes al calor para fundición de aluminio y zinc, que requieren acabados superficiales robustos y cavidades profundas.
Fabricación médica
Creación de microcaracterísticas en mangos de instrumentos quirúrgicos o conformado de aleaciones biocompatibles difíciles de mecanizar.