
+86-188-7042-1176
project@jcproto.com
Lun-Ven : 8h-18h (GMT+8)
EN
Certifié ISO 9001:2015
Électroérosion par enfonçage
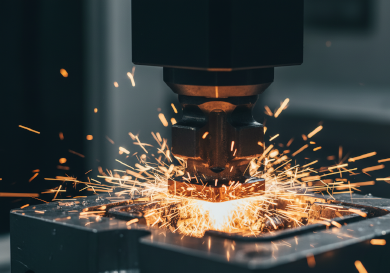
L'EDM par enfonçage (également appelée EDM à poinçon ou enfonçage de matrice) est un procédé de fabrication qui utilise une électrode usinée sur mesure (en cuivre ou en graphite) pour éroder une forme spécifique dans une pièce. Contrairement à l'EDM à fil qui traverse la pièce, l'EDM par enfonçage peut créer des cavités borgnes, des angles internes vifs et des contours 3D complexes dans des matériaux trempés.
Chez Jucheng Precision, nous utilisons des machines d'EDM par enfonçage Sodick hautes performances capables d'obtenir des finitions de surface de type miroir (jusqu'à Ra 0,2 µm) sans polissage manuel. Ce procédé est indispensable à notre département de fabrication de moules, nous permettant de produire des moules d'injection de précision et des moules de coulée sous pression nécessitant des géométries internes complexes impossibles à usiner avec le fraisage CNC traditionnel.
Spécifications clés
| Spécification | Plage technique | Remarque |
|---|---|---|
| Taille max. de pièce | 800 mm x 500 mm x 400 mm | Dépend de la taille du bain |
| Tolérance d'usinage | +\/- 0,005 mm (5 microns) | Haute précision |
| Rugosité de surface (Ra) | 0,2 µm – 3,2 µm (VDI 0 – 24) | Peut obtenir une finition miroir |
| Matériaux d'électrode | Cuivre sans oxygène, graphite, cuivre-tungstène | Usiné par CNC en interne |
| Rayon d'angle minimal | 0,03 mm | Des angles internes vifs |
| Matériaux compatibles | Acier trempé, carbure, titane, Hastelloy | Tout métal conducteur |
| Délai de livraison standard | 3 – 7 jours | Inclut l'usinage de l'électrode |
Stratégies de processus d'EDM
| Stratégie | Description | Principaux avantages et applications |
|---|---|---|
| EDM d'ébauche | Utilisation d'un ampérage élevé et d'électrodes en graphite pour éliminer rapidement la matière en masse. Laisse une surface plus rugueuse “ piquée ”. | Avantage : Enlèvement rapide de matière dans l'acier trempé. Application : Ouverture de grandes cavités de moule, création de textures rugueuses. |
| EDM de finition | Passes à faible ampérage et haute fréquence utilisant des électrodes en cuivre. Érode de très petites quantités pour dimensionner parfaitement la pièce. | Avantage : Tolérances serrées et surfaces lisses. Application : Dimensionnement final des inserts de matrice, trous de précision. |
| Finition miroir | Un cycle de finition spécialisé utilisant des réglages de puissance spécifiques pour créer une surface hautement réfléchissante directement dans la machine. | Avantage : Élimine le polissage manuel, préserve les arêtes vives. Application : Moules d'injection plastique esthétiques (moules de lentilles). |
Directives de conception pour l'EDM par enfonçage
Angles internes vifs :
L'EDM par enfonçage est le seul moyen de créer des angles internes vifs dans une poche borgne (les outils de fraisage sont ronds). Cependant, l'électrode elle-même s'usera légèrement sur l'angle. Conseil : Prévoyez un très petit rayon (0,03 mm) si un angle absolument vif n'est pas requis afin de réduire les coûts.
Usure de l'électrode :
L'électrode se dégrade pendant la coupe. Pour les cavités profondes ou précises, nous usinons souvent plusieurs électrodes (ébauche, semi-finition, finition). Conseil : Cela ajoute du coût/temps par rapport à Fraisage CNC. N'utilisez l'EDM que lorsque le fraisage est impossible.
Texture de surface (VDI) :
L'EDM laisse naturellement une texture mate non directionnelle. En fabrication de moules, cela est souvent souhaitable (texture VDI). Conseil : Spécifiez le numéro VDI souhaité (par exemple, VDI 24) sur votre plan.
Clavettes borgnes et nervures :
Les nervures profondes et étroites ou les clavettes borgnes sont des candidats parfaits pour l'EDM par enfonçage, car les outils de coupe fléchiraient ou se casseraient dans ces géométries.
Applications industrielles
Fabrication de moules d'injection
Création de cavités complexes, de nervures et de textes/logos à l'intérieur de moules en acier trempé (P20, H13) qui ne peuvent pas être fraisés.
Aérospatiale
Usinage de clavettes borgnes, de cannelures et de douilles hexagonales dans des superalliages à haute température (Inconel, Titane) pour des composants de moteur.
Coulée sous pression
Production de matrices résistantes à la chaleur pour le moulage de l'aluminium et du zinc, nécessitant des finitions de surface robustes et des cavités profondes.
Fabrication médicale
Création de micro-caractéristiques sur les manches d'instruments chirurgicaux ou mise en forme d'alliages biocompatibles difficiles à usiner.