
+86-188-7042-1176
project@jcproto.com
الإثنين-الجمعة: 8ص-6م (GMT+8)
EN
معتمد ISO 9001:2015
القطع بالغمر EDM
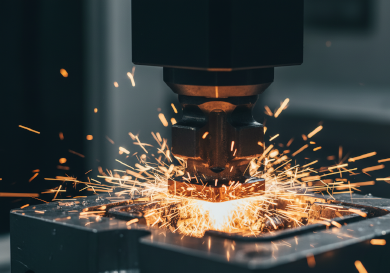
التآكل الكهربائي بالغمر (المعروف أيضًا باسم Ram EDM أو Die Sinking) هو عملية تصنيع تستخدم قطبًا كهربائيًا مُشكَّلًا خصيصًا (مصنوعًا من النحاس أو الجرافيت) لتآكل شكل محدد في قطعة العمل. على عكس Wire EDM الذي يقطع عبر الجزء، يمكن لـ Sinker EDM إنشاء تجاويف عمياء وزوايا داخلية حادة ومحيطات ثلاثية الأبعاد معقدة في المواد المقسّاة.
في Jucheng Precision، نستخدم آلات Sodick Sinker EDM عالية الأداء القادرة على تحقيق تشطيبات سطحية شبيهة بالمرآة (حتى Ra 0.2 ميكرومتر) دون تلميع يدوي. هذه العملية لا غنى عنها لقسم صناعة القوالب لدينا، مما يتيح لنا إنتاج قوالب حقن دقيقة وقوالب صب بالقالب تتطلب أشكالًا هندسية داخلية معقدة يستحيل تشكيلها بالتفريز CNC التقليدي.
المواصفات الرئيسية
| المواصفات | النطاق الفني | ملاحظة |
|---|---|---|
| أقصى حجم للقطعة | 800 مم × 500 مم × 400 مم | يعتمد على حجم الحوض |
| تفاوت التصنيع | +/- 0.005 مم (5 ميكرون) | دقة عالية |
| خشونة السطح (Ra) | 0.2 ميكرومتر – 3.2 ميكرومتر (VDI 0 – 24) | يمكن تحقيق تشطيب مرآوي |
| مواد الأقطاب الكهربائية | نحاس خالٍ من الأكسجين، جرافيت، نحاس تنغستن | مُشكَّل آليًا بتقنية CNC داخليًا |
| الحد الأدنى لنصف قطر الزاوية | 0.03 مم | زوايا داخلية حادة |
| المواد المتوافقة | فولاذ مقسّى، كربيد، تيتانيوم، Hastelloy | أي معدن موصل |
| مدة التنفيذ القياسية | 3 – 7 أيام | يتضمن تشغيل الأقطاب الكهربائية |
استراتيجيات عملية EDM
| الاستراتيجية | الوصف | الفوائد والتطبيقات الرئيسية |
|---|---|---|
| التخشين بالـ EDM | استخدام تيار عالٍ وأقطاب كهربائية من الجرافيت لإزالة المواد الكبيرة بسرعة. يترك سطحًا خشنًا “منقرًا”. | الفائدة: إزالة سريعة للمواد في الفولاذ المقسى. التطبيق: فتح تجاويف القوالب الكبيرة، وإنشاء ملمس خشن. |
| التشطيب بالـ EDM | تمريرات بتيار منخفض وتردد عالٍ باستخدام أقطاب كهربائية من النحاس. يزيل كميات صغيرة جدًا لضبط أبعاد القطعة بدقة تامة. | الفائدة: تفاوتات ضيقة وأسطح ملساء. التطبيق: الضبط النهائي لإدراجات القوالب، والثقوب الدقيقة. |
| التشطيب المرآوي | دورة تشطيب متخصصة تستخدم إعدادات طاقة محددة لإنشاء سطح عالي الانعكاس مباشرة داخل الماكينة. | الفائدة: يلغي التلميع اليدوي، ويحافظ على الحواف الحادة. التطبيق: قوالب حقن البلاستيك التجميلية (قوالب العدسات). |
إرشادات التصميم لـ Sinker EDM
زوايا داخلية حادة:
حفر التجويف بالشرارة الكهربائية (Sinker EDM) هو الطريقة الوحيدة لإنشاء زوايا داخلية حادة في تجويف مسدود (أدوات التفريز مستديرة). ومع ذلك، فإن القطب الكهربائي نفسه سيتآكل قليلاً عند الزاوية. نصيحة: اسمح بنصف قطر صغير جداً (0.03 مم) إذا لم يكن الحد الحاد المطلق مطلوباً لتقليل التكلفة.
تآكل القطب الكهربائي:
يتدهور القطب الكهربائي أثناء القطع. بالنسبة للتجاويف العميقة أو الدقيقة، غالباً ما نصنّع عدة أقطاب كهربائية (قطب تخشين، قطب نصف تشطيب، قطب تشطيب). نصيحة: وهذا يضيف تكلفة/وقتاً مقارنة بـ تفريز CNC. استخدم EDM فقط عندما يكون التفريز مستحيلاً.
نسيج السطح (VDI):
تترك عملية EDM بطبيعتها نسيجاً مطفأً غير اتجاهي. في صناعة القوالب، غالباً ما يكون هذا مرغوباً فيه (نسيج VDI). نصيحة: حدد رقم VDI المطلوب (مثل VDI 24) على الرسم الخاص بك.
مجاري الخوابير المسدودة والنتوءات:
النتوءات العميقة الضيقة أو مجاري الخوابير المسدودة هي مرشحات مثالية لحفر التجويف بالشرارة الكهربائية (Sinker EDM) لأن أدوات القطع ستنحرف أو تنكسر في هذه الأشكال الهندسية.
تطبيقات الصناعة
صناعة قوالب الحقن
إنشاء تجاويف ونتوءات ونصوص/شعارات معقدة داخل قوالب فولاذية مقسّاة (P20،, H13) لا يمكن تفريزها.
الفضاء الجوي
تصنيع مجاري الخوابير العمياء والخطوط اللولبية والمقابس السداسية في السبائك الفائقة عالية الحرارة (Inconel، التيتانيوم) لمكونات المحركات.
الصب بالقالب
إنتاج قوالب مقاومة للحرارة لصب الألومنيوم والزنك، تتطلب تشطيبات سطحية متينة وتجاويف عميقة.
التصنيع الطبي
إنشاء ميزات دقيقة على مقابض الأدوات الجراحية أو تشكيل سبائك حيوية متوافقة صعبة التصنيع.