
+86-188-7042-1176
project@jcproto.com
Mo-Fr: 8-18 Uhr (GMT+8)
EN
ISO 9001:2015 zertifiziert
Senkerodieren
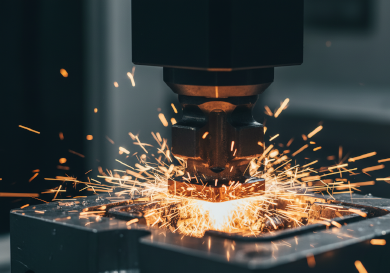
Senkerodieren (auch bekannt als Ram EDM oder Die Sinking) ist ein Fertigungsverfahren, bei dem eine kundenspezifisch bearbeitete Elektrode (aus Kupfer oder Graphit) verwendet wird, um eine bestimmte Form in ein Werkstück zu erodieren. Anders als beim Drahterodieren, das das Teil durchschneidet, kann das Senkerodieren Sacklöcher, scharfe Innenkanten und komplexe 3D-Konturen in gehärteten Materialien erzeugen.
Bei Jucheng Precision setzen wir leistungsstarke Sodick-Senkerodiermaschinen ein, die spiegelglatte Oberflächen (bis zu Ra 0,2 µm) ohne Handpolitur erzielen können. Dieses Verfahren ist für unsere Abteilung Formenbau unverzichtbar und ermöglicht es uns, Präzisions-Spritzgussformen und Druckgussformen herzustellen, die komplexe innere Geometrien erfordern, die mit herkömmlichem CNC-Fräsen nicht bearbeitet werden können.
Wichtige Spezifikationen
| Spezifikation | Technischer Bereich | Hinweis |
|---|---|---|
| Max. Teilegröße | 800 mm x 500 mm x 400 mm | Abhängig von der Beckengröße |
| Bearbeitungstoleranz | +/- 0,005 mm (5 Mikrometer) | Hohe Präzision |
| Oberflächenrauheit (Ra) | 0,2 µm – 3,2 µm (VDI 0 – 24) | Kann Spiegelfinish erzielen |
| Elektrodenmaterialien | Sauerstofffreies Kupfer, Graphit, Wolframkupfer | In-house CNC-bearbeitet |
| Min. Eckenradius | 0,03 mm | Scharfe Innenkanten |
| Kompatible Materialien | Gehärteter Stahl, Hartmetall, Titan, Hastelloy | Jedes leitfähige Metall |
| Standard-Lieferzeit | 3 – 7 Tage | Inklusive Elektrodenbearbeitung |
EDM-Prozessstrategien
| Strategie | Beschreibung | Hauptvorteile & Anwendungen |
|---|---|---|
| Schruppfunkenerosion | Verwendung von hoher Stromstärke und Graphitelektroden zum schnellen Abtragen von viel Material. Hinterlässt eine rauere “narbige” Oberfläche. | Vorteil: Schneller Materialabtrag in gehärtetem Stahl. Anw.: Ausarbeiten großer Formhohlräume, Erzeugen rauer Texturen. |
| Schlichtfunkenerosion | Niederstrom-, Hochfrequenzdurchgänge mit Kupferelektroden. Trägt sehr kleine Mengen ab, um das Teil exakt auf Maß zu bringen. | Vorteil: Enge Toleranzen und glatte Oberflächen. Anw.: Endmaßbearbeitung von Formeinsätzen, Präzisionsbohrungen. |
| Spiegelglanzfinish | Ein spezialisierter Schlichtzyklus mit bestimmten Leistungseinstellungen, um direkt in der Maschine eine hochreflektierende Oberfläche zu erzeugen. | Vorteil: Eliminiert manuelles Polieren, erhält scharfe Kanten. Anw.: Kosmetische Kunststoff-Spritzgussformen (Linsenformen). |
Konstruktionsrichtlinien für Senkerosion
Scharfe Innenkanten:
Senkerodieren ist die einzige Möglichkeit, scharfe Innenkanten in einer Sacktasche zu erzeugen (Fräswerkzeuge sind rund). Allerdings nutzt sich die Elektrode selbst an der Ecke leicht ab. Tipp: Erlauben Sie einen sehr kleinen Radius (0,03 mm), wenn keine absolute Schärfe erforderlich ist, um die Kosten zu senken.
Elektrodenverschleiß:
Die Elektrode verschleißt während des Schneidens. Bei tiefen oder präzisen Kavitäten fertigen wir oft mehrere Elektroden (Schrupp-, Schlicht- und Feinschlichtelektrode). Tipp: Dies erhöht die Kosten/den Zeitaufwand im Vergleich zu CNC-Fräsen. Verwenden Sie EDM nur, wenn Fräsen unmöglich ist.
Oberflächenbeschaffenheit (VDI):
EDM hinterlässt von Natur aus eine richtungslose matte Textur. Im Formenbau ist dies oft wünschenswert (VDI-Textur). Tipp: Geben Sie die gewünschte VDI-Nummer (z. B. VDI 24) auf Ihrer Zeichnung an.
Sacknuten & Rippen:
Tiefe, schmale Rippen oder Sacknuten sind perfekte Kandidaten für das Senkerodieren, da Schneidwerkzeuge in diesen Geometrien abgelenkt oder brechen würden.
Branchenanwendungen
Spritzgussformenbau
Erzeugen komplexer Kavitäten, Rippen und Texte/Logos in gehärteten Stahlformen (P20, H13) die nicht gefräst werden können.
Luft- und Raumfahrt
Bearbeitung von Sacknuten, Verzahnungen und Innensechskantaufnahmen in Hochtemperatur-Superlegierungen (Inconel, Titan) für Motorkomponenten.
Druckguss
Herstellung hitzebeständiger Formen für Aluminium- und Zinkguss, die robuste Oberflächengüten und tiefe Taschen erfordern.
Medizinische Fertigung
Erzeugung von Mikrostrukturen an chirurgischen Instrumentengriffen oder Formgebung schwer zerspanbarer biokompatibler Legierungen.