
+86-188-7042-1176
project@jcproto.com
Lun-Ven: 8:00-18:00 (GMT+8)
EN
Certificato ISO 9001:2015
Elettroerosione a tuffo
L'EDM a tuffo (noto anche come EDM a ram o Die Sinking) è un processo di produzione che utilizza un elettrodo appositamente lavorato (in rame o grafite) per erodere una forma specifica in un pezzo in lavorazione. A differenza dell'EDM a filo, che taglia attraverso il pezzo, l'EDM a tuffo può creare cavità cieche, spigoli interni vivi e contorni 3D intricati in materiali induriti.
Presso Jucheng Precision, utilizziamo macchine EDM a tuffo Sodick ad alte prestazioni in grado di ottenere finiture superficiali a specchio (fino a Ra 0,2 µm) senza lucidatura manuale. Questo processo è indispensabile per il nostro reparto di stampi, consentendoci di produrre stampi a iniezione di precisione e stampi per pressofusione che richiedono geometrie interne complesse impossibili da lavorare con la fresatura CNC tradizionale.
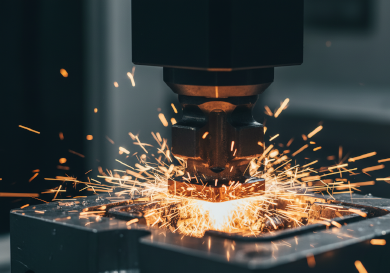
Specifiche principali
| Specifica | Intervallo tecnico | Nota |
|---|---|---|
| Dimensione massima del pezzo | 800 mm x 500 mm x 400 mm | Dipende dalle dimensioni della vasca |
| Tolleranza di lavorazione | +/- 0,005 mm (5 micron) | Alta precisione |
| Rugosità superficiale (Ra) | 0,2 µm – 3,2 µm (VDI 0 – 24) | Può ottenere una finitura a specchio |
| Materiali degli elettrodi | Rame esente da ossigeno, grafite, rame-tungsteno | Lavorato CNC internamente |
| Raggio minimo dell'angolo | 0,03 mm | Spigoli interni vivi |
| Materiali compatibili | Acciaio indurito, carburo, titanio, Hastelloy | Qualsiasi metallo conduttivo |
| Tempi di consegna standard | 3 – 7 giorni | Include la lavorazione degli elettrodi |
Strategie di processo EDM
| Strategia | Descrizione | Vantaggi e applicazioni principali |
|---|---|---|
| EDM di sgrossatura | Utilizzo di elevata amperaggio ed elettrodi in grafite per rimuovere rapidamente il materiale in eccesso. Lascia una superficie più ruvida “a crateri”. | Vantaggio: Rimozione rapida del materiale nell'acciaio temprato. Applicazione: Apertura di grandi cavità di stampi, creazione di texture ruvide. |
| EDM di finitura | Passate a basso amperaggio e alta frequenza con elettrodi in rame. Erode quantità molto piccole per dimensionare perfettamente il pezzo. | Vantaggio: Tolleranze strette e superfici lisce. Applicazione: Dimensionamento finale degli inserti degli stampi, fori di precisione. |
| Finitura a specchio | Un ciclo di finitura specializzato che utilizza impostazioni di potenza specifiche per creare una superficie altamente riflettente direttamente nella macchina. | Vantaggio: Elimina la lucidatura manuale, mantiene i bordi affilati. Applicazione: Stampi per iniezione di plastica estetici (stampi per lenti). |
Linee guida di progettazione per Sinker EDM
Spigoli interni vivi:
L'EDM a tuffo è l'unico modo per creare spigoli interni vivi in una tasca cieca (gli utensili da fresatura sono rotondi). Tuttavia, l'elettrodo stesso si usurerà leggermente sullo spigolo. Suggerimento: Prevedere un raggio molto piccolo (0,03 mm) se non è richiesto uno spigolo assolutamente vivo, per ridurre i costi.
Usura dell'elettrodo:
L'elettrodo si degrada durante la lavorazione. Per cavità profonde o precise, spesso lavoriamo più elettrodi (sgrossatore, semifinitore, finitore). Suggerimento: Ciò aumenta costi/tempi rispetto a Fresatura CNC. Utilizzare l'EDM solo quando la fresatura è impossibile.
Texture superficiale (VDI):
L'EDM lascia naturalmente una texture opaca non direzionale. Nella costruzione di stampi, questa è spesso desiderabile (texture VDI). Suggerimento: Specificare il numero VDI desiderato (ad es. VDI 24) sul disegno.
Cave cieche e nervature:
Nervature profonde e strette o cave cieche sono candidate perfette per l'EDM a tuffo, poiché gli utensili da taglio si fletterebbero o si romperebbero in queste geometrie.
Applicazioni industriali
Produzione di stampi a iniezione
Realizzazione di cavità complesse, nervature e testi/loghi all'interno di stampi in acciaio temprato (P20, H13) che non possono essere fresati.
Aerospaziale
Lavorazione di cave di chiavetta cieche, scanalature e sedi esagonali in superleghe ad alta temperatura (Inconel, Titanio) per componenti motore.
Pressofusione
Produzione di stampi resistenti al calore per colata di alluminio e zinco, che richiedono finiture superficiali robuste e cavità profonde.
Produzione Medicale
Creazione di micro-caratteristiche su manici di strumenti chirurgici o sagomatura di leghe biocompatibili difficili da lavorare.