
+86-188-7042-1176
project@jcproto.com
Seg-Sex: 8h-18h (GMT+8)
PT
Certificado ISO 9001:2015
EDM por Penetração
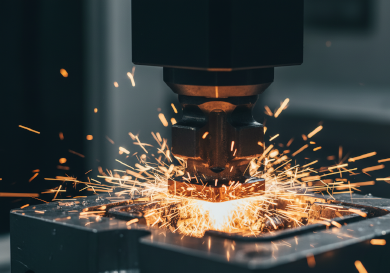
A eletroerosão por penetração (também conhecida como EDM por penetração ou Die Sinking) é um processo de fabrico que utiliza um elétrodo maquinado à medida (feito de cobre ou grafite) para erodir uma forma específica numa peça de trabalho. Ao contrário da eletroerosão por fio, que corta a peça, a eletroerosão por penetração pode criar cavidades cegas, cantos internos vivos e contornos 3D complexos em materiais endurecidos.
Na Jucheng Precision, utilizamos máquinas de eletroerosão por penetração Sodick de alto desempenho, capazes de alcançar acabamentos superficiais espelhados (até Ra 0,2 µm) sem polimento manual. Este processo é indispensável para o nosso departamento de Mold Making, permitindo-nos produzir moldes de injeção de precisão e moldes de fundição sob pressão que exigem geometrias internas complexas impossíveis de maquinar com fresagem CNC tradicional.
Especificações Principais
| Especificação | Faixa Técnica | Observação |
|---|---|---|
| Tamanho Máx. da Peça | 800 mm x 500 mm x 400 mm | Depende do tamanho do tanque |
| Tolerância de Usinagem | +/- 0,005 mm (5 mícrones) | Alta precisão |
| Rugosidade Superficial (Ra) | 0,2 µm – 3,2 µm (VDI 0 – 24) | Pode alcançar acabamento espelhado |
| Materiais dos elétrodos | Cobre isento de oxigénio, grafite, cobre-tungsténio | Maquinado por CNC internamente |
| Raio de Canto Mín. | 0,03 mm | Cantos internos vivos |
| Materiais compatíveis | Aço endurecido, metal duro, titânio, Hastelloy | Qualquer metal condutor |
| Prazo de Entrega Padrão | 3 – 7 dias | Inclui usinagem de eletrodos |
Estratégias do Processo de EDM
| Estratégia | Descrição | Principais Benefícios e Aplicações |
|---|---|---|
| EDM de Desbaste | Uso de alta amperagem e eletrodos de grafite para remover material em massa rapidamente. Deixa uma superfície mais rugosa e “picotada”. | Benefício: Remoção rápida de material em aço endurecido. Aplicação: Abertura de grandes cavidades de moldes, criação de texturas rugosas. |
| EDM de Acabamento | Passes de baixa amperagem e alta frequência usando eletrodos de cobre. Erode quantidades muito pequenas para dimensionar a peça com precisão. | Benefício: Tolerâncias apertadas e superfícies lisas. Aplicação: Dimensionamento final de insertos de matrizes, furos de precisão. |
| Acabamento Espelhado | Um ciclo de acabamento especializado usando configurações de potência específicas para criar uma superfície altamente refletiva diretamente na máquina. | Benefício: Elimina o polimento manual, mantém arestas vivas. Aplicação: Moldes cosméticos de injeção plástica (moldes de lentes). |
Diretrizes de Projeto para EDM por Penetração
Cantos internos vivos:
A eletroerosão por penetração é a única forma de criar cantos internos vivos numa cavidade fechada (as ferramentas de fresagem são redondas). No entanto, o próprio elétrodo sofrerá um ligeiro desgaste no canto. Dica: Preveja um raio muito pequeno (0,03 mm) se o vivo absoluto não for necessário, para reduzir o custo.
Desgaste do elétrodo:
O elétrodo degrada-se durante o corte. Para cavidades profundas ou precisas, frequentemente maquinamos vários elétrodos (desbaste, semi-acabamento, acabamento). Dica: Isto acrescenta custo/tempo em comparação com CNC milling. Utilize a eletroerosão apenas quando a fresagem for impossível.
Textura superficial (VDI):
A eletroerosão deixa naturalmente uma textura mate não direcional. Na fabricação de moldes, isto é frequentemente desejável (textura VDI). Dica: Especifique o número VDI pretendido (por exemplo, VDI 24) no seu desenho.
Chavetas cegas e nervuras:
Nervuras profundas e estreitas ou chavetas cegas são candidatas perfeitas para a eletroerosão por penetração, uma vez que as ferramentas de corte se desviariam ou quebrariam nestas geometrias.
Aplicações industriais
Fabricação de Moldes de Injeção
Criação de cavidades complexas, nervuras e texto/logótipos dentro de moldes de aço endurecido (P20, H13) que não podem ser fresados.
Aeroespacial
Usinagem de chavetas cegas, estrias e encaixes hexagonais em superligas de alta temperatura (Inconel, Titânio) para componentes de motores.
Fundição sob Pressão
Produção de matrizes resistentes ao calor para fundição de alumínio e zinco, exigindo acabamentos superficiais robustos e cavidades profundas.
Fabricação Médica
Criação de microcaracterísticas em cabos de instrumentos cirúrgicos ou moldagem de ligas biocompatíveis de difícil usinagem.