
UNJねじとUNねじは、呼び径とピッチを共有していても同等ではありません。UNJ方式には、管理された外ねじ谷底半径と、それに対応する嵌合すきま要件が含まれます。したがって、試し組み立てが成功しただけでは、指定されたUNJ部品の代替としてUN部品を承認するには不十分です。代替を認可する前に、完全な呼び表示、適用規格、嵌合形状、および検査の証拠を確認してください。.
これは加工上の問題であると同時に、図面レビューの問題でもあります。直径と1インチあたりのねじ山数だけを残した購買用の記述は、二つのねじ方式を区別する情報そのものを削除してしまう可能性があります。.
違いはねじ山フランクの下から始まる
外ねじの谷底は、隣接するねじ山フランク間の谷です。UNJは、たまたまフランクを切削する工具の結果として谷底を副次的に残すのではなく、その丸み形状を管理します。内ねじは、その外側形状が要求するすきまを提供しなければなりません。これが、区別を単にピッチだけに還元できない理由です。.
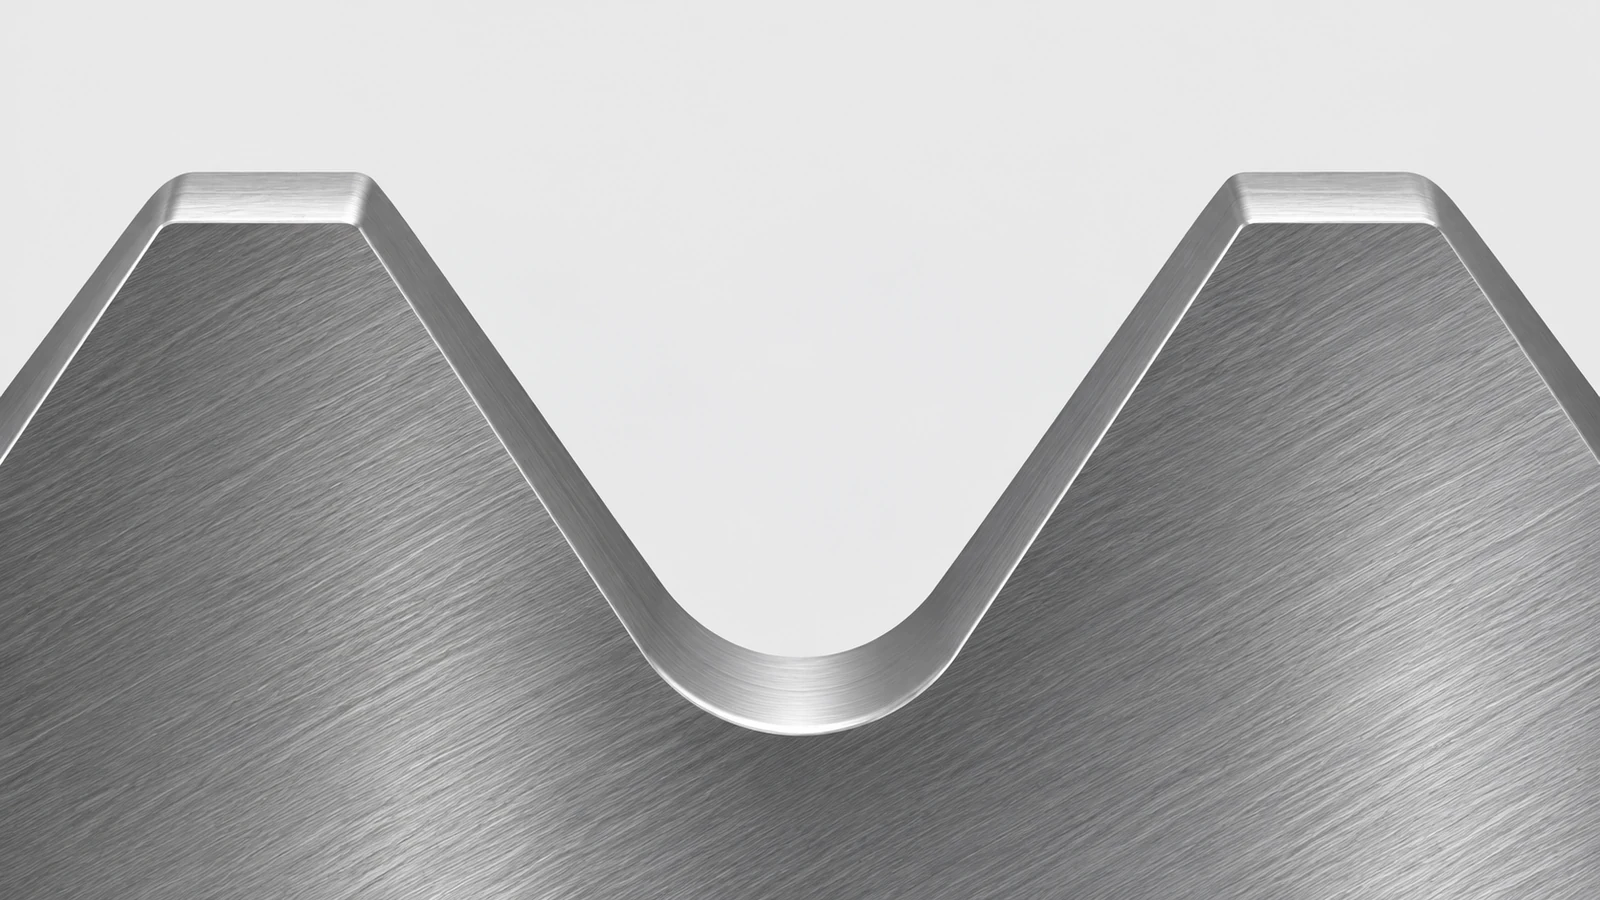
管理された谷底は疲労に敏感な設計に関係する可能性がありますが、呼び表示だけでは組み立てられた継手の寿命を確立するものではありません。材料の状態、表面状態、予張力、荷重履歴、および継手設計のその他の要素は依然として重要です。ねじ山形状の比較を、あらゆる用途でUNJ締結具がUN締結具より優れるという主張に変えてはいけません。.
また、UNRは単にUNJの別表記というわけでもありません。異なるねじ方式の下で記述された丸みのある谷底は、自動的に要求されるUNJの限界を満たすものではありません。丸みのある谷底への言及をすべて同じ要件に置き換えるのではなく、実際の規格と等級を特定してください。.
The インチねじ加工ページ は、これらのねじファミリーのサービス上の文脈を扱っています。ここでの問題は、提案された部品が継手の工学的定義を維持しているかどうかです。.
一つの呼び表示ではなく、嵌合するペアを確認する
提案されたペアが許容できるかどうかを判断する前に、両方の完全なねじ呼び表示を書き留めてください。呼びサイズ、ピッチまたは系列、等級、内ねじ・外ねじの別、および適用仕様を含めます。次に、どちらの部品が変更されるのかを特定します。外ねじシャフトを代替することは、その内ねじ嵌合部品を変更することとは異なるレビューを引き起こします。.
互換性が対称的であると仮定しないでください。一方の代替方向で組み立てられる組み合わせは、逆の組み合わせが十分なすきまを持つことを確立するものではありません。また、干渉がないことは、指定された谷底形状、強度の前提、または検査要件が維持されていることを確立するものでもありません。.
| 利用可能な証拠 | 何を立証するのに役立つか | 何が未解決のままか |
|---|---|---|
| 呼び径とピッチの一致 | 意図された基本ねじサイズと間隔 | ねじ山の谷形状、等級、クリアランス、および仕様適合性 |
| 試し組み立て | 試験条件の下で、試験したペアが嵌合できること | 許容限界全体にわたる互換性と各部品の適合性 |
| 指定されたねじ方式に基づく検査 | 実際に評価された特性に対する証拠 | その検査範囲外の図面要件 |
交換部品には、定義された嵌合長さと肩の関係も必要です。部品が意図した着座位置に達する前に不完全なねじ山で底付きする場合、ねじ呼びの比較だけでは組立問題の全体を解決したことになりません。レビュー中は機能インターフェースを見える状態に保ってください。.
要件を工具と仕上げまで通す
製造経路は、部品が合格となる時点で指定された形状を維持しなければなりません。おねじでは、工具形状とそれによって生じる谷形状を併せて検討する必要があります。めねじでは、下穴と完成したねじ山形状が、要求される嵌合クリアランスを支えなければなりません。なじみのあるねじサイズのみを記載した工具説明に頼るのではなく、完全な要件に対して工具を確認してください。.
このレビューは、計画の早い段階で行うべきものです。 CNC旋削部品. これはフィーチャへのアクセス、隣接するショルダー周りの順序、そして加工後に測定可能なまま残さなければならないものに影響を与え得る。これは特定のサプライヤがすべての専用工具やゲージを保有している証拠ではない。その能力は別途確認する必要がある。.
めっきや他の表面処理が指定されている場合、ねじ要件がその工程の前と後のどちらに適用されるのか、また許容差がどのように管理されるのかを特定する。適合する前処理測定は、その後変化した形状に対して自動的に最終合格として扱うことはできない。図面と購買要件によってその段階を明示的に解決すべきである。.
組み立ての証拠と検査の証拠を分ける
機能ゲージ、有効径の測定、および谷底形状の評価は、それぞれ異なる問いに答えるものである。検査計画には、各手法がどの特性をカバーするのか、またどの仕様が合否基準を管理するのかを明記すべきである。単一の合格チェックをねじのすべての要素の証明として扱うことは避ける。.
例えば、有効径に関する寸法的証拠は、それ自体では外側の谷底半径を文書化するものではない。同様に、谷底の画像はねじのすべての機能要件を立証するものではない。既存の ねじ有効径検査 に関する議論は、数値的チェックと機能的チェックを互換的に扱うべきでない理由を説明している。.
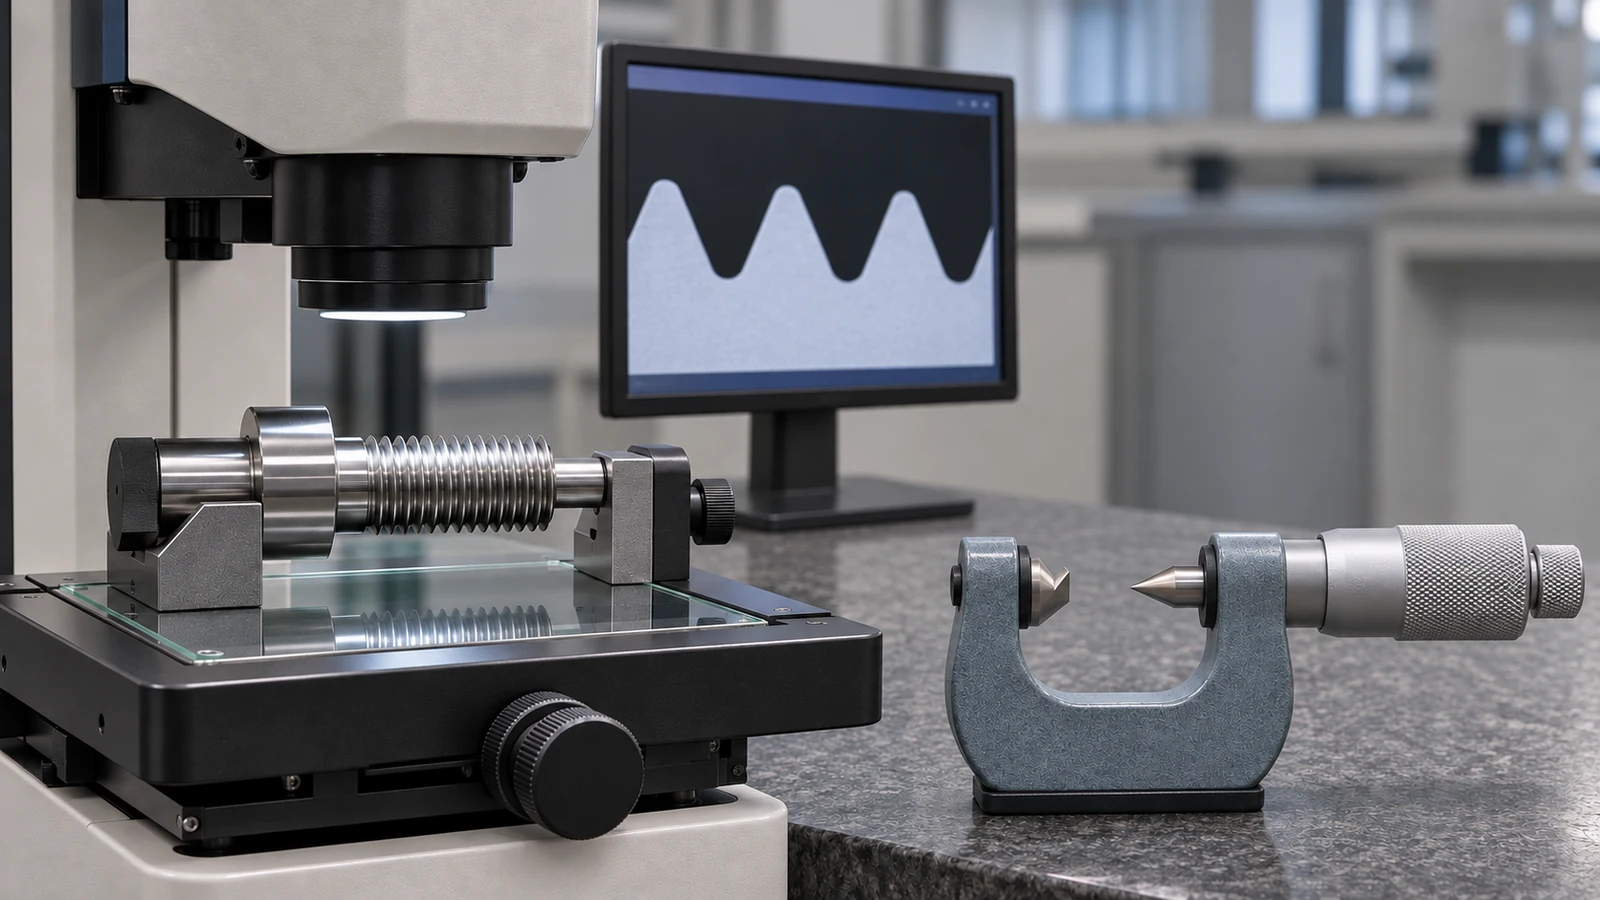
部品リビジョン、ねじ呼び、方法、および合否基準を特定する検査記録を要求する。谷底が通常のチェックで評価できない場合、バッチ製造前に追加の方法を解決する。必要なのはトレーサブルな証拠であり、ねじを検査したという一般的な記述ではない。.
代替のレビューを完了する
代替品の承認は、責任ある設計権限者が嵌合形状および元の呼称が担っていた要件をレビューした後にのみ行う。承認された変更を管理文書に記録し、購買、製造、検査のすべてが同じ定義を使用するようにする。.
提案が「同じ径、同じピッチ、そしてねじ込める」というままであるなら、レビューは不完全である。これらの観察は有用な出発点ではあるが、UNJとUNの等価性を立証するものではない。.