
UNJ- und UN-Gewinde können einen Nenndurchmesser und eine Steigung gemeinsam haben, ohne gleichwertig zu sein. Das UNJ-System umfasst einen kontrollierten Außengewinde-Fußradius und entsprechende Anforderungen an das Paarungsspiel. Eine erfolgreiche Probemontage reicht daher nicht aus, um ein UN-Bauteil als Ersatz für ein spezifiziertes UNJ-Bauteil freizugeben. Prüfen Sie die vollständigen Angaben, die geltenden Normen, die Paarungsgeometrie und die Prüfnachweise, bevor Sie eine Substitution genehmigen.
Dies ist ebenso ein Problem der Zeichnungsprüfung wie ein Fertigungsproblem. Eine Einkaufsbeschreibung, die nur Durchmesser und Gewindegänge pro Zoll beibehält, kann genau die Informationen entfernen, die die beiden Gewindesysteme unterscheiden.
Der Unterschied beginnt unterhalb der Gewindeflanken
Der Außengewinde-Fuß ist die Rille zwischen benachbarten Gewindeflanken. UNJ kontrolliert seine gerundete Form, anstatt den Fuß als zufälliges Ergebnis des jeweiligen Werkzeugs zu belassen, das die Flanken schneidet. Das Innengewinde muss das durch diese Außengeometrie erforderliche Spiel bereitstellen. Deshalb lässt sich die Unterscheidung nicht auf die Steigung allein reduzieren.
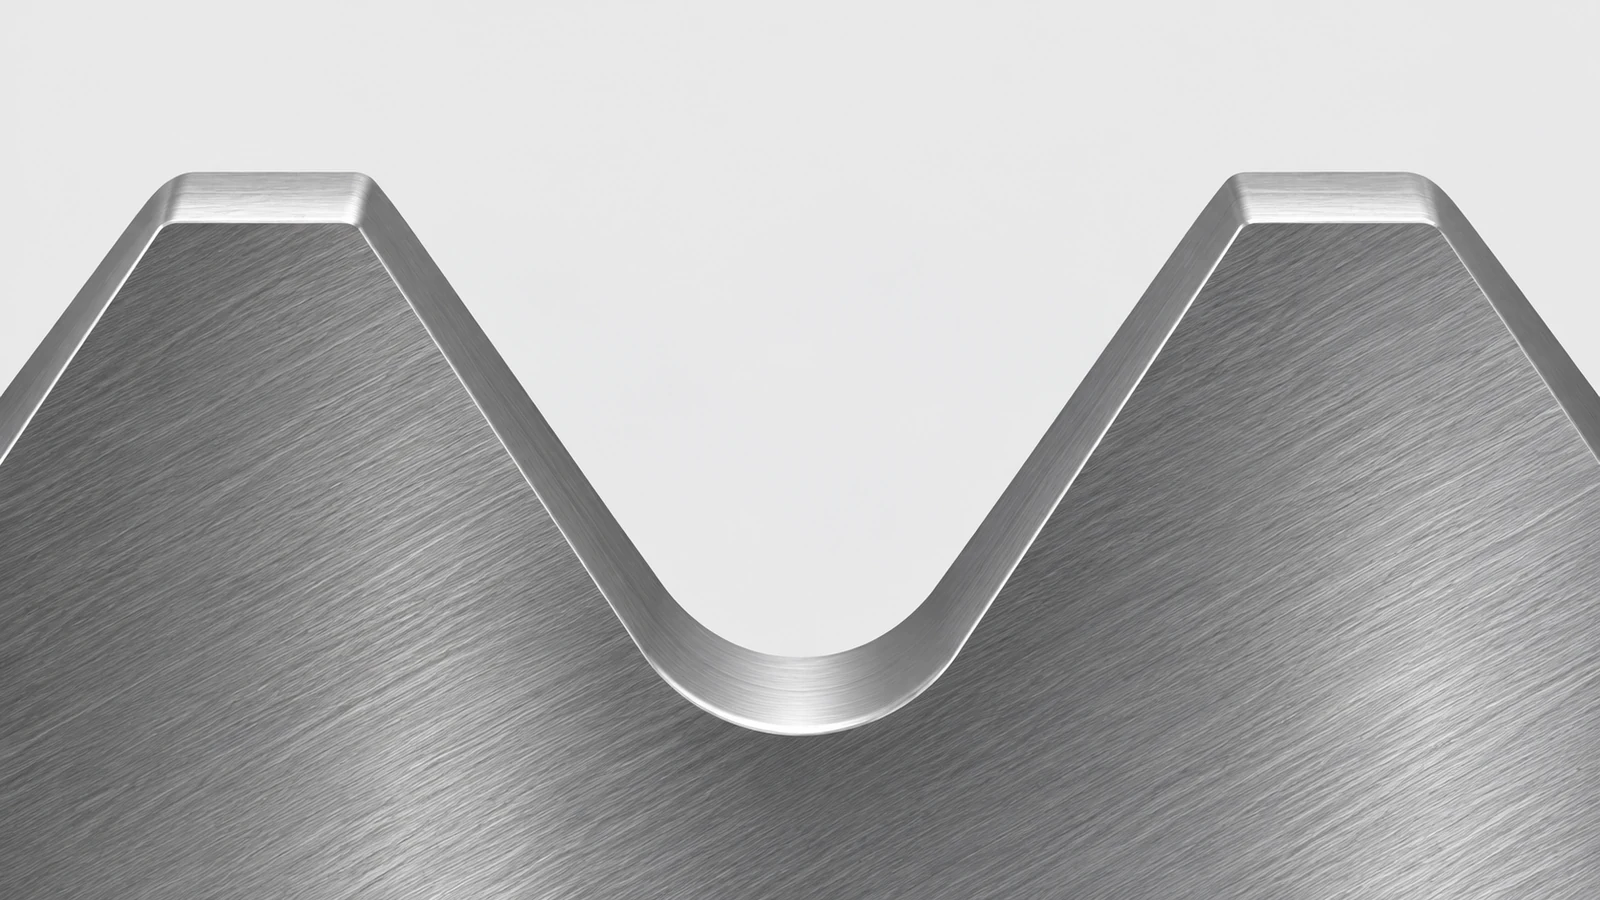
Ein kontrollierter Fuß kann für ermüdungsempfindliche Konstruktionen relevant sein, aber die Bezeichnung allein begründet nicht die Lebensdauer einer montierten Verbindung. Werkstoffzustand, Oberflächenzustand, Vorspannung, Belastungshistorie und der Rest der Verbindungskonstruktion bleiben relevant. Machen Sie aus einem Gewindeformvergleich keine Behauptung, dass jeder UNJ-Verbinder jeden UN-Verbinder in jeder Anwendung übertreffen wird.
UNR ist auch nicht einfach eine andere Schreibweise von UNJ. Ein gerundeter Fuß, der unter einem anderen Gewindesystem beschrieben wird, erfüllt nicht automatisch die geforderten UNJ-Grenzwerte. Ermitteln Sie die tatsächliche Norm und Klasse, anstatt jede Erwähnung eines gerundeten Fußes in dieselbe Anforderung zu übersetzen.
Die Seite zur Zerspanung von Zollgewinden deckt den Anwendungskontext für diese Gewindefamilien ab. Hier ist die Frage, ob das vorgeschlagene Teil die technische Definition der Verbindung beibehält.
Prüfen Sie das Paarungspaar, nicht eine einzelne Bezeichnung
Notieren Sie beide vollständigen Gewindeangaben, bevor Sie entscheiden, ob ein vorgeschlagenes Paar akzeptabel ist. Geben Sie Nenngröße, Steigung oder Reihe, Klasse, Innen- oder Außenbezeichnung und die maßgebliche Spezifikation an. Identifizieren Sie dann, welches Bauteil geändert wird. Der Austausch einer außengewindeversehenen Welle erfordert eine andere Prüfung als die Änderung ihres innengewindeversehenen Gegenstücks.
Gehen Sie nicht davon aus, dass die Kompatibilität symmetrisch ist. Eine Kombination, die sich in einer Substitutionsrichtung montieren lässt, belegt nicht, dass die umgekehrte Kombination ausreichendes Spiel aufweist. Ebenso wenig belegt die Freiheit von Störungen, dass die spezifizierte Fußform, die Festigkeitsannahmen oder die Prüfanforderungen beibehalten wurden.
| Verfügbare Nachweise | Was damit belegt werden kann | Was ungeklärt bleibt |
|---|---|---|
| Übereinstimmung von Nenndurchmesser und Steigung | Die beabsichtigte Grundgewindegröße und Gewindesteigung | Fußform, Toleranzklasse, Spiele und Einhaltung der Spezifikation |
| Eine Probemontage | Dass das geprüfte Paar unter den Prüfbedingungen ineinandergreifen kann | Austauschbarkeit innerhalb der zulässigen Grenzen und Konformität jedes Teils |
| Prüfung nach dem festgelegten Gewindesystem | Nachweise für die tatsächlich bewerteten Merkmale | Etwaige Zeichnungsanforderungen außerhalb dieses Prüfungsumfangs |
Ein Ersatzteil benötigt außerdem eine definierte Einschraublänge und eine definierte Beziehung zur Anlagefläche. Wenn das Teil auf unvollständigen Gewindegängen aufsitzt, bevor es seinen vorgesehenen Sitz erreicht, hat der Vergleich von Gewindebezeichnungen das gesamte Montageproblem nicht gelöst. Halten Sie die funktionalen Schnittstellen während der Prüfung sichtbar.
Führen Sie die Anforderung durch Werkzeugbau und Oberflächenbehandlung
Der Fertigungsweg muss die festgelegte Form an dem Punkt erhalten, an dem das Teil abgenommen wird. Bei einem Außengewinde müssen Werkzeuggeometrie und die daraus resultierende Fußform gemeinsam betrachtet werden. Bei einem Innengewinde müssen das vorgebohrte Loch und die fertige Gewindegeometrie das erforderliche Paarungsspiel gewährleisten. Bestätigen Sie die Werkzeuge anhand der vollständigen Anforderung, statt sich auf eine Werkzeugbeschreibung zu verlassen, die nur eine bekannte Gewindegröße angibt.
Diese Prüfung gehört früh in die Planung für ein CNC-gdrehtes Bauteil. Dies kann den Zugang zu Merkmalen, die Abfolge rund um einen angrenzenden Absatz und das, was nach der Bearbeitung messbar bleiben muss, beeinflussen. Es ist kein Nachweis dafür, dass ein bestimmter Lieferant jedes Spezialwerkzeug oder Messgerät besitzt; diese Fähigkeit muss separat bestätigt werden.
Wo eine Beschichtung oder eine andere Oberflächenbehandlung spezifiziert ist, ist festzulegen, ob die Gewindeanforderung vor oder nach diesem Vorgang gilt und wie ein etwaiges Aufmaß kontrolliert wird. Eine konforme Messung vor der Beschichtung kann nicht automatisch als Endabnahme für eine Geometrie dienen, die sich anschließend verändert hat. Die Zeichnung und die Beschaffungsanforderungen sollten diese Stufe eindeutig regeln.
Trennen Sie Montagenachweise von Prüfnachweisen
Eine Funktionslehre, eine Messung des Flankendurchmessers und eine Beurteilung der Gewindegrundform beantworten unterschiedliche Fragen. Der Prüfplan sollte angeben, welche Merkmale durch welche Methode abgedeckt werden und welche Spezifikation die Abnahmekriterien bestimmt. Vermeiden Sie es, eine einzelne bestandene Prüfung als Nachweis für jedes Element des Gewindes zu behandeln.
Beispielsweise belegen Maßnachweise zum Flankendurchmesser für sich genommen nicht den Außenradius des Gewindegrunds. Ebenso wenig erfasst ein Bild des Gewindegrunds jede funktionale Anforderung des Gewindes. Die bestehende Erläuterung zur Prüfung des Gewindeflankendurchmessers erklärt, warum numerische und funktionale Prüfungen nicht als austauschbar behandelt werden sollten.
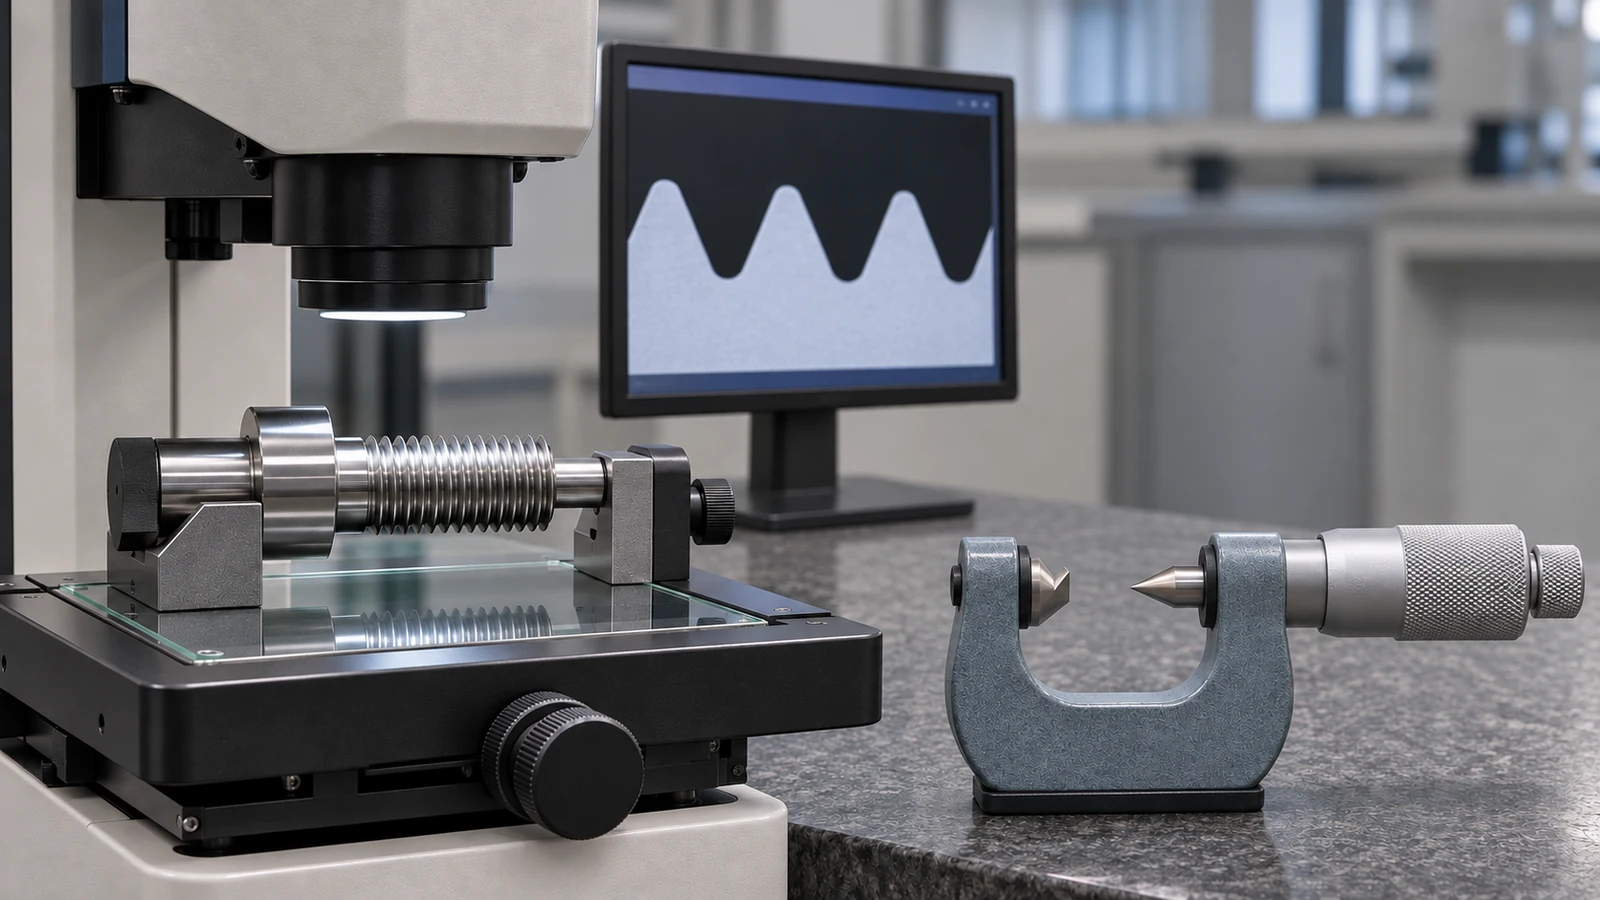
Fordern Sie einen Prüfbericht an, der die Teileversion, die Gewindeangabe, die Methode und die Abnahmegrundlage angibt. Wo der Gewindegrund durch die Routineprüfung nicht beurteilt werden kann, ist die zusätzliche Methode vor der Fertigung der Charge festzulegen. Erforderlich sind rückverfolgbare Nachweise, nicht eine pauschale Aussage, dass die Gewinde geprüft wurden.
Schließen Sie die Substitutionsprüfung ab
Genehmigen Sie eine Substitution erst, nachdem die zuständige Konstruktionsbehörde die Paarungsgeometrie und die Anforderungen, die die ursprüngliche Bezeichnung mit sich brachte, geprüft hat. Dokumentieren Sie die genehmigte Änderung in der gelenkten Dokumentation, damit Beschaffung, Fertigung und Prüfung alle dieselbe Definition verwenden.
Wenn der Vorschlag weiterhin lautet “gleicher Durchmesser, gleiche Steigung, und er lässt sich einschrauben”, ist die Prüfung unvollständig. Diese Beobachtungen sind nützliche Ausgangspunkte, belegen aber nicht die Gleichwertigkeit von UNJ und UN.