
Резьбы UNJ и UN могут иметь одинаковый номинальный диаметр и шаг, не будучи эквивалентными. Система UNJ включает контролируемый радиус впадины наружной резьбы и соответствующие требования к зазору при сопряжении. Поэтому успешная пробная сборка ещё не достаточна для утверждения компонента UN в качестве замены указанного компонента UNJ. Перед разрешением на замену проверьте полные обозначения, применимые стандарты, геометрию сопряжения и результаты контроля.
Это задача проверки чертежа в той же мере, что и задача обработки. Закупочное описание, в котором сохранены только диаметр и число ниток на дюйм, может удалить именно ту информацию, которая отличает эти две системы резьбы.
Различие начинается ниже боковых сторон профиля резьбы
Впадина наружной резьбы — это канавка между соседними боковыми сторонами профиля. UNJ контролирует её скруглённую форму, а не оставляет впадину случайным результатом того инструмента, который случится обрабатывать боковые стороны. Внутренняя резьба должна обеспечивать зазор, требуемый этой наружной геометрией. Именно поэтому различие нельзя свести только к шагу.
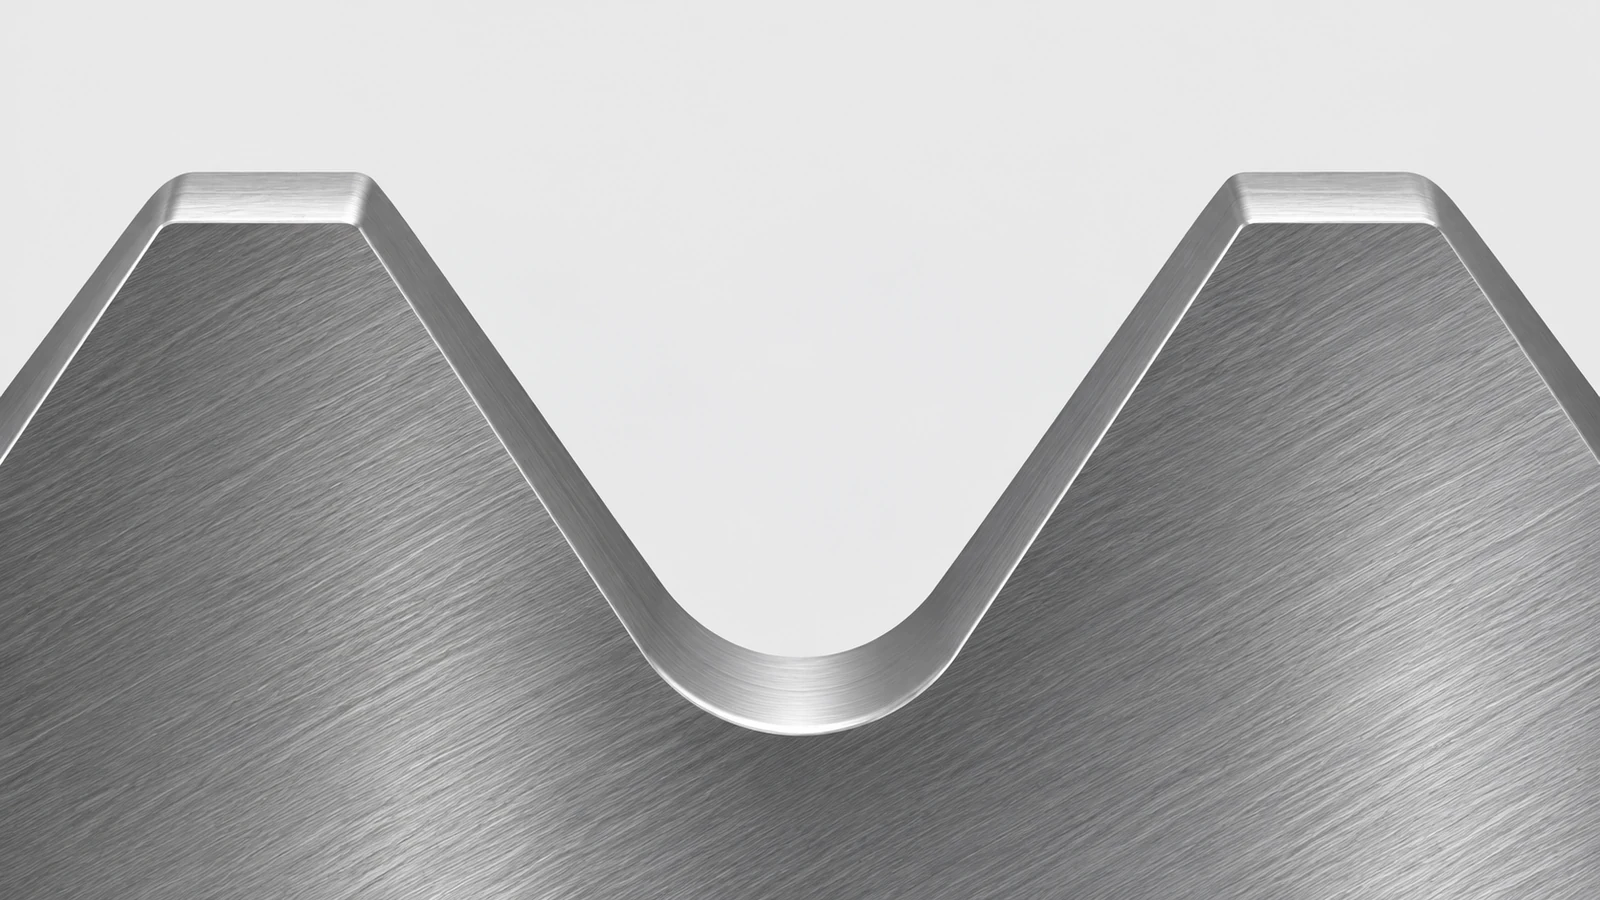
Контролируемая впадина может иметь значение для конструкций, чувствительных к усталости, но само обозначение не устанавливает ресурс собранного соединения. Состояние материала, состояние поверхности, предварительная затяжка, история нагружения и остальная часть конструкции соединения остаются значимыми. Не превращайте сравнение профиля резьбы в утверждение, что любой крепёж UNJ превзойдёт любой крепёж UN во всех применениях.
UNR также не является просто другим написанием UNJ. Скруглённая впадина, описанная в другой системе резьбы, не удовлетворяет автоматически требуемым пределам UNJ. Определите фактический стандарт и класс вместо того, чтобы переводить любое упоминание скруглённой впадины в одно и то же требование.
Процедура страница обработки дюймовых резьб охватывает контекст обслуживания для этих семейств резьб. Здесь вопрос в том, сохраняет ли предлагаемая деталь инженерное определение соединения.
Проверяйте сопрягаемую пару, а не одно обозначение
Запишите оба полных обозначения резьбы, прежде чем решать, приемлема ли предлагаемая пара. Укажите номинальный размер, шаг или серию, класс, обозначение внутренней или наружной резьбы и действующую спецификацию. Затем определите, какой компонент изменяется. Замена наружного резьбового вала требует иного рассмотрения, чем изменение его сопрягаемой детали с внутренней резьбой.
Не предполагайте, что совместимость симметрична. Комбинация, которая собирается в одном направлении замены, не доказывает, что обратная комбинация имеет достаточный зазор. Также отсутствие интерференции не доказывает, что заданная форма впадины, допущения по прочности или требования к контролю сохранены.
| Имеющиеся доказательства | Что это помогает установить | Что остаётся нерешённым |
|---|---|---|
| Совпадение номинального диаметра и шага | Предполагаемый базовый размер и шаг резьбы | Форма впадины, класс точности, зазоры и соответствие спецификации |
| Пробная сборка | Что испытанная пара может соединиться в условиях испытания | Взаимозаменяемость в пределах допустимых отклонений и соответствие каждой детали |
| Контроль по заданной резьбовой системе | Доказательства для фактически оценённых характеристик | Любые требования чертежа вне области этого контроля |
Заменяемая деталь также требует заданной длины зацепления и соотношения с буртиком. Если деталь упирается в неполные витки до достижения предназначенного седла, сравнение обозначений резьбы не решило всю проблему сборки. Сохраняйте функциональные сопряжения видимыми при анализе.
Переносите требование через оснастку и финишную обработку
Технологический маршрут должен сохранять заданную форму в точке приёмки детали. Для наружной резьбы геометрию инструмента и получаемую впадину необходимо рассматривать вместе. Для внутренней резьбы подготовленное отверстие и геометрия готовой резьбы должны обеспечивать требуемый сопрягаемый зазор. Подтверждайте оснастку по полному требованию, а не полагайтесь на описание инструмента, в котором указан только привычный размер резьбы.
Этот обзор относится к ранней стадии планирования для токарной обработки на станке с ЧПУ. компонента. Он может повлиять на доступ к элементам, последовательность обработки рядом с прилегающим буртиком и на то, что должно оставаться измеримым после механической обработки. Это не является доказательством того, что конкретный поставщик располагает всем специализированным инструментом или измерительными калибрами; такую возможность необходимо подтверждать отдельно.
Если указано покрытие или другая отделка, определите, применяется ли требование к резьбе до или после этой операции и как контролируется соответствующий припуск. Соответствующее измерение до нанесения покрытия не может автоматически служить окончательной приёмкой для геометрии, которая впоследствии изменилась. Чертёж и требования к закупке должны однозначно определять этот этап.
Отделяйте доказательства сборки от доказательств контроля
Функциональный калибр, измерение среднего диаметра и оценка формы впадины отвечают на разные вопросы. План контроля должен указывать, какие характеристики охватываются каждым методом и какая спецификация определяет критерии приёмки. Не следует рассматривать одну успешную проверку как доказательство всех элементов резьбы.
Например, размерные данные о среднем диаметре сами по себе не документируют наружный радиус впадины. Точно так же изображение впадины не устанавливает все функциональные требования к резьбе. Существующее обсуждение контроля среднего диаметра резьбы объясняет, почему числовые и функциональные проверки не следует считать взаимозаменяемыми.
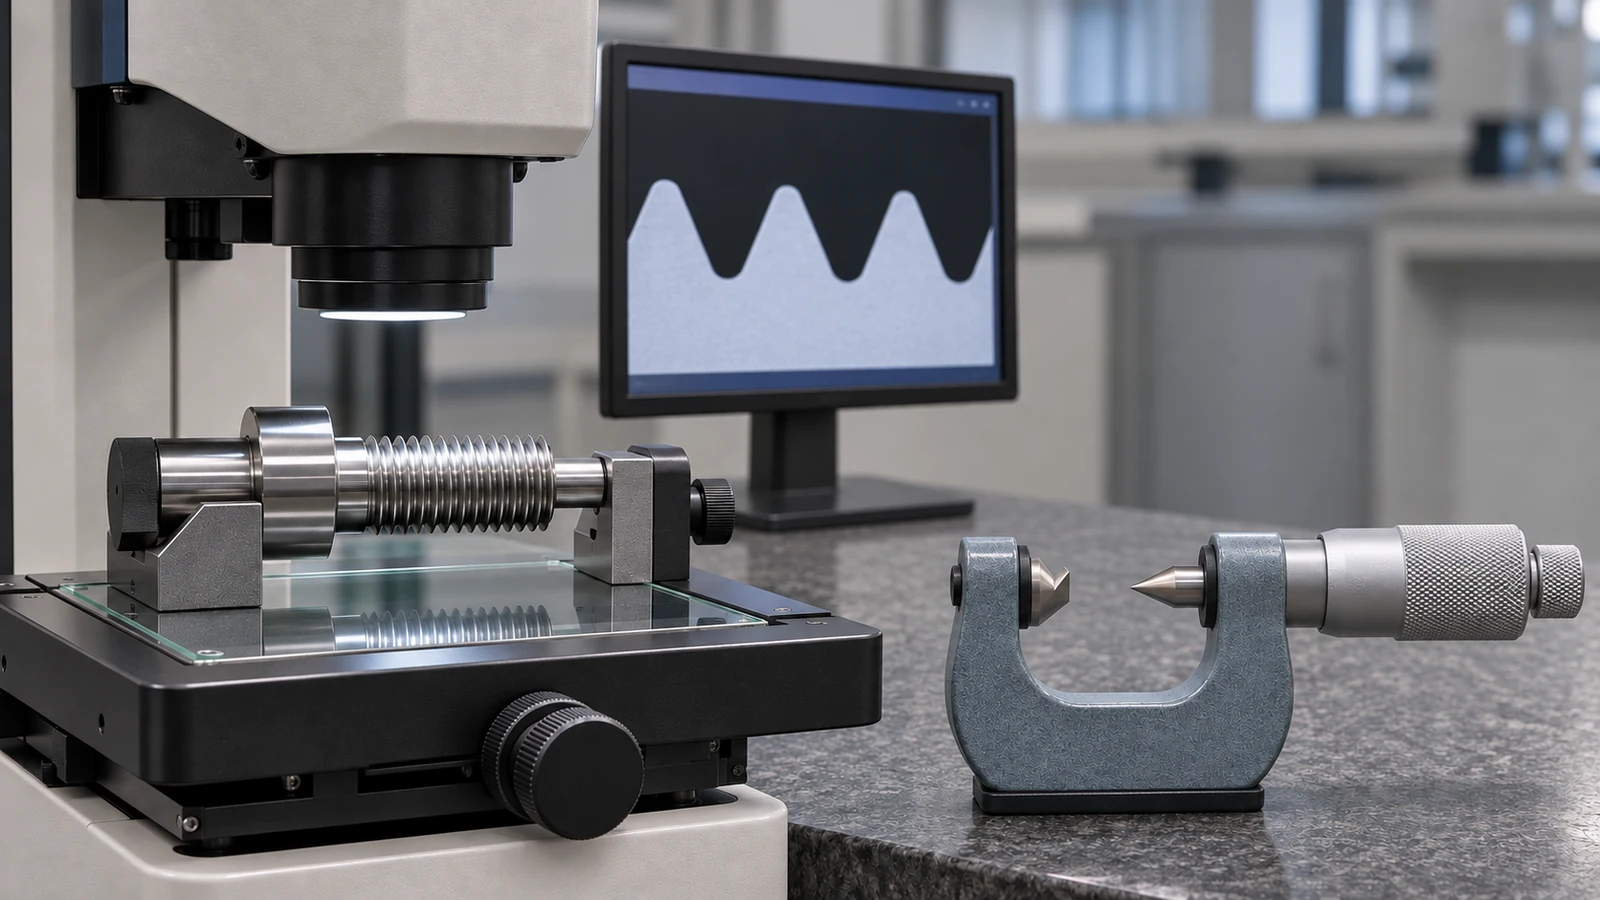
Запрашивайте протокол контроля, в котором указаны ревизия детали, обозначение резьбы, метод и основание для приёмки. Если впадину невозможно оценить при обычной проверке, определите дополнительный метод до изготовления партии. Требуется прослеживаемое доказательство, а не общее утверждение о том, что резьба была проверена.
Завершите рассмотрение замены
Утверждайте замену только после того, как ответственный орган по проектированию рассмотрел сопрягаемую геометрию и требования, которые несло исходное обозначение. Зафиксируйте утверждённое изменение в контролируемой документации, чтобы закупки, производство и контроль использовали одно и то же определение.
Если предложение сводится к “тот же диаметр, тот же шаг, и оно навинчивается”, обзор неполон. Эти наблюдения — полезная отправная точка, но они не устанавливают эквивалентность UNJ и UN.