
Le filettature UNJ e UN possono condividere un diametro nominale e un passo senza essere equivalenti. Il sistema UNJ include un raggio di fondo della filettatura esterna controllato e i corrispondenti requisiti di gioco di accoppiamento. Un assemblaggio di prova riuscito non è quindi sufficiente per approvare un componente UN come sostituto di un componente UNJ specificato. Verificare le designazioni complete, gli standard applicabili, la geometria di accoppiamento e le evidenze di ispezione prima di autorizzare una sostituzione.
Si tratta di un problema di revisione del disegno tanto quanto di un problema di lavorazione. Una descrizione di acquisto che conserva solo il diametro e i filetti per pollice può eliminare proprio le informazioni che distinguono i due sistemi di filettatura.
La differenza inizia sotto i fianchi della filettatura
Il fondo della filettatura esterna è la valle tra i fianchi adiacenti della filettatura. UNJ ne controlla la forma arrotondata invece di lasciare il fondo come risultato incidentale dell'utensile che taglia i fianchi. La filettatura interna deve fornire il gioco richiesto da quella geometria esterna. È per questo che la distinzione non può essere ridotta al solo passo.
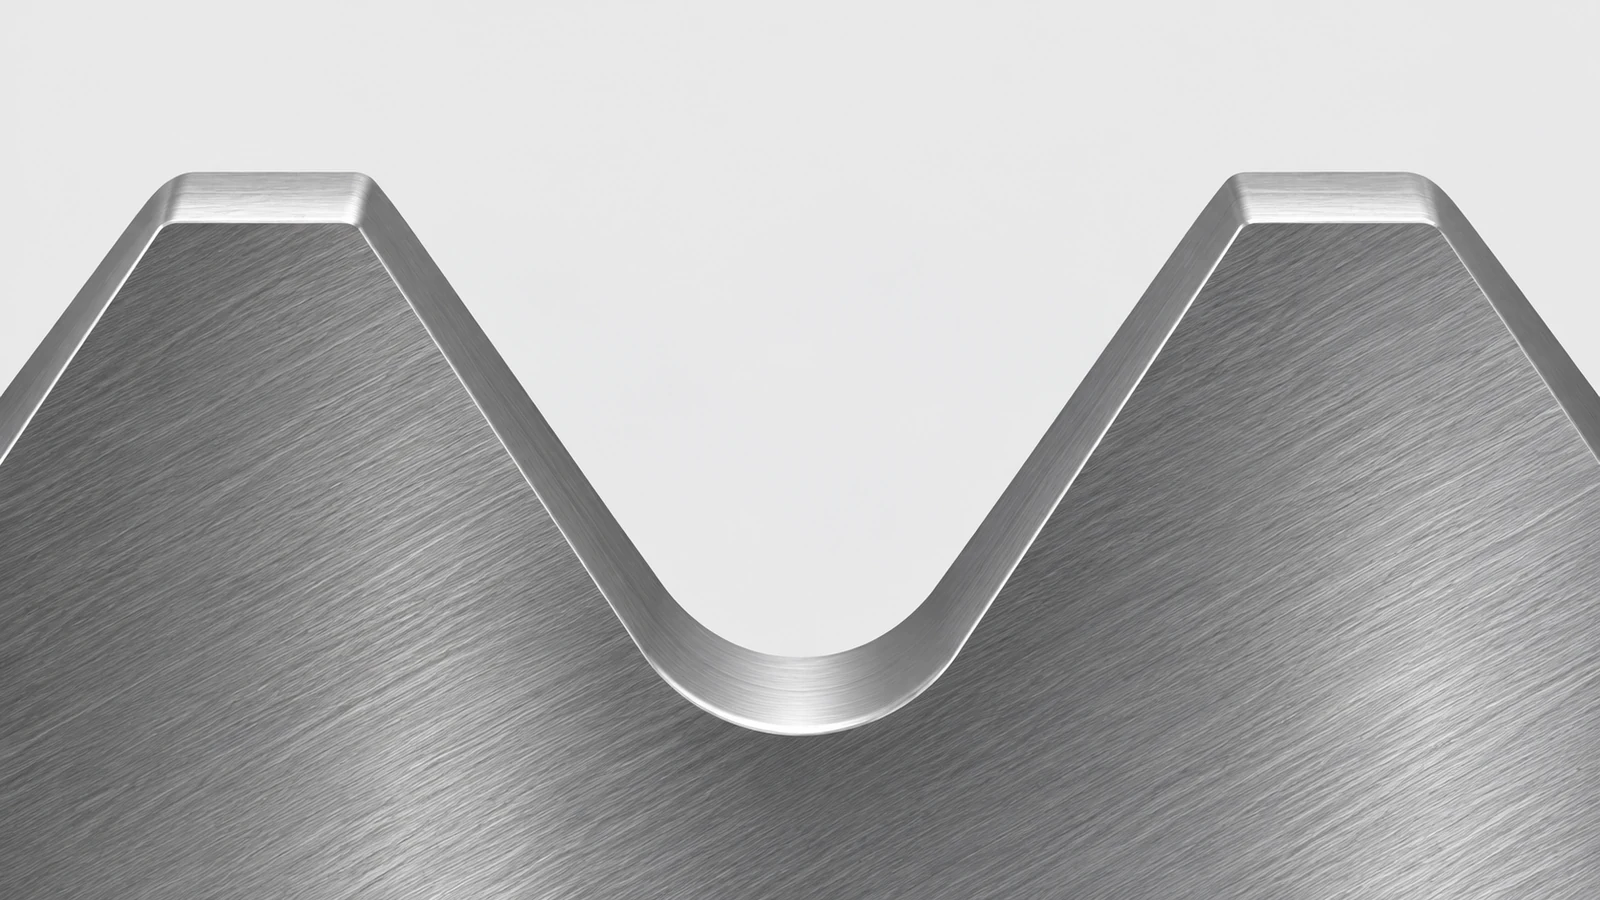
Un fondo controllato può essere rilevante per progetti sensibili alla fatica, ma la designazione non stabilisce di per sé la vita di un giunto assemblato. Condizione del materiale, condizione superficiale, precarico, storia dei carichi e il resto del progetto del giunto restano rilevanti. Non trasformare un confronto di forme di filettatura in un'affermazione secondo cui qualsiasi elemento di fissaggio UNJ supererà qualsiasi elemento di fissaggio UN in ogni applicazione.
Anche UNR non è semplicemente un'altra grafia di UNJ. Un fondo arrotondato descritto in un diverso sistema di filettatura non soddisfa automaticamente i limiti UNJ richiesti. Identificare lo standard e la classe effettivi invece di tradurre ogni menzione di un fondo arrotondato nello stesso requisito.
La pagina sulla lavorazione delle filettature imperiali copre il contesto di servizio per queste famiglie di filettature. Qui la questione è se il componente proposto preserva la definizione ingegneristica del giunto.
Esaminare la coppia di accoppiamento, non una singola designazione
Annotare entrambe le designazioni complete della filettatura prima di decidere se una coppia proposta è accettabile. Includere dimensione nominale, passo o serie, classe, designazione interna o esterna e la specifica applicabile. Poi identificare quale componente viene modificato. Sostituire un albero filettato esterno richiede una revisione diversa rispetto alla modifica del suo componente di accoppiamento filettato internamente.
Non presumere che la compatibilità sia simmetrica. Una combinazione che può essere assemblata in una direzione di sostituzione non stabilisce che la combinazione inversa abbia un gioco adeguato. Né l'assenza di interferenza stabilisce che la forma del fondo specificata, le ipotesi di resistenza o i requisiti di ispezione siano stati mantenuti.
| Prove disponibili | A cosa aiuta a stabilire | Cosa rimane irrisolto |
|---|---|---|
| Corrispondenza di diametro nominale e passo | La dimensione e la spaziatura di base previste per la filettatura | Forma della radice, classe, giochi e conformità alla specifica |
| Un assemblaggio di prova | Che la coppia testata possa impegnarsi nelle condizioni di prova | Intercambiabilità entro i limiti consentiti e conformità di ciascun componente |
| Ispezione secondo il sistema di filettatura specificato | Prove per le caratteristiche effettivamente valutate | Eventuali requisiti del disegno al di fuori di tale ambito di ispezione |
Anche un ricambio necessita di una lunghezza di impegno e di un rapporto con la battuta definiti. Se il componente si arresta su filetti incompleti prima di raggiungere la propria sede prevista, il confronto delle designazioni di filettatura non ha risolto l'intero problema di assemblaggio. Mantenere visibili le interfacce funzionali durante la verifica.
Trasferire il requisito attraverso utensili e finitura
Il percorso produttivo deve preservare la forma specificata nel punto in cui il componente viene accettato. Su una filettatura esterna, la geometria dell'utensile e la radice risultante devono essere considerate insieme. Per una filettatura interna, il foro preparato e la geometria della filettatura finita devono supportare il gioco di accoppiamento richiesto. Confermare l'attrezzatura rispetto al requisito completo anziché affidarsi a una descrizione dell'utensile che elenca solo una dimensione di filettatura familiare.
Questa verifica va collocata precocemente nella pianificazione di un Componente tornito a CNC. Può influire sull'accesso alle caratteristiche, sulla sequenza attorno a uno spallamento adiacente e su ciò che deve rimanere misurabile dopo la lavorazione. Non è prova che un determinato fornitore disponga di ogni utensile o calibro specialistico; tale capacità deve essere confermata separatamente.
Quando è specificata una placcatura o un'altra finitura, identificare se il requisito della filettatura si applica prima o dopo tale operazione e come viene controllato l'eventuale sovrametallo. Una misurazione conforme prima della finitura non può servire automaticamente come accettazione finale per una geometria che è stata successivamente modificata. Il disegno e i requisiti di acquisto dovrebbero risolvere esplicitamente tale fase.
Separare le evidenze di assemblaggio dalle evidenze di ispezione
Un calibro funzionale, una misurazione del diametro primitivo e una valutazione della forma della radice rispondono a domande diverse. Il piano di ispezione dovrebbe indicare quali caratteristiche sono coperte da ciascun metodo e quale specifica controlla i criteri di accettazione. Evitare di trattare un singolo controllo superato come prova di ogni elemento della filettatura.
Ad esempio, l'evidenza dimensionale sul diametro primitivo non documenta, da sola, il raggio di radice esterno. Allo stesso modo, un'immagine della radice non stabilisce ogni requisito funzionale della filettatura. La discussione esistente su ispezione del diametro primitivo della filettatura spiega perché i controlli numerici e funzionali non dovrebbero essere considerati intercambiabili.
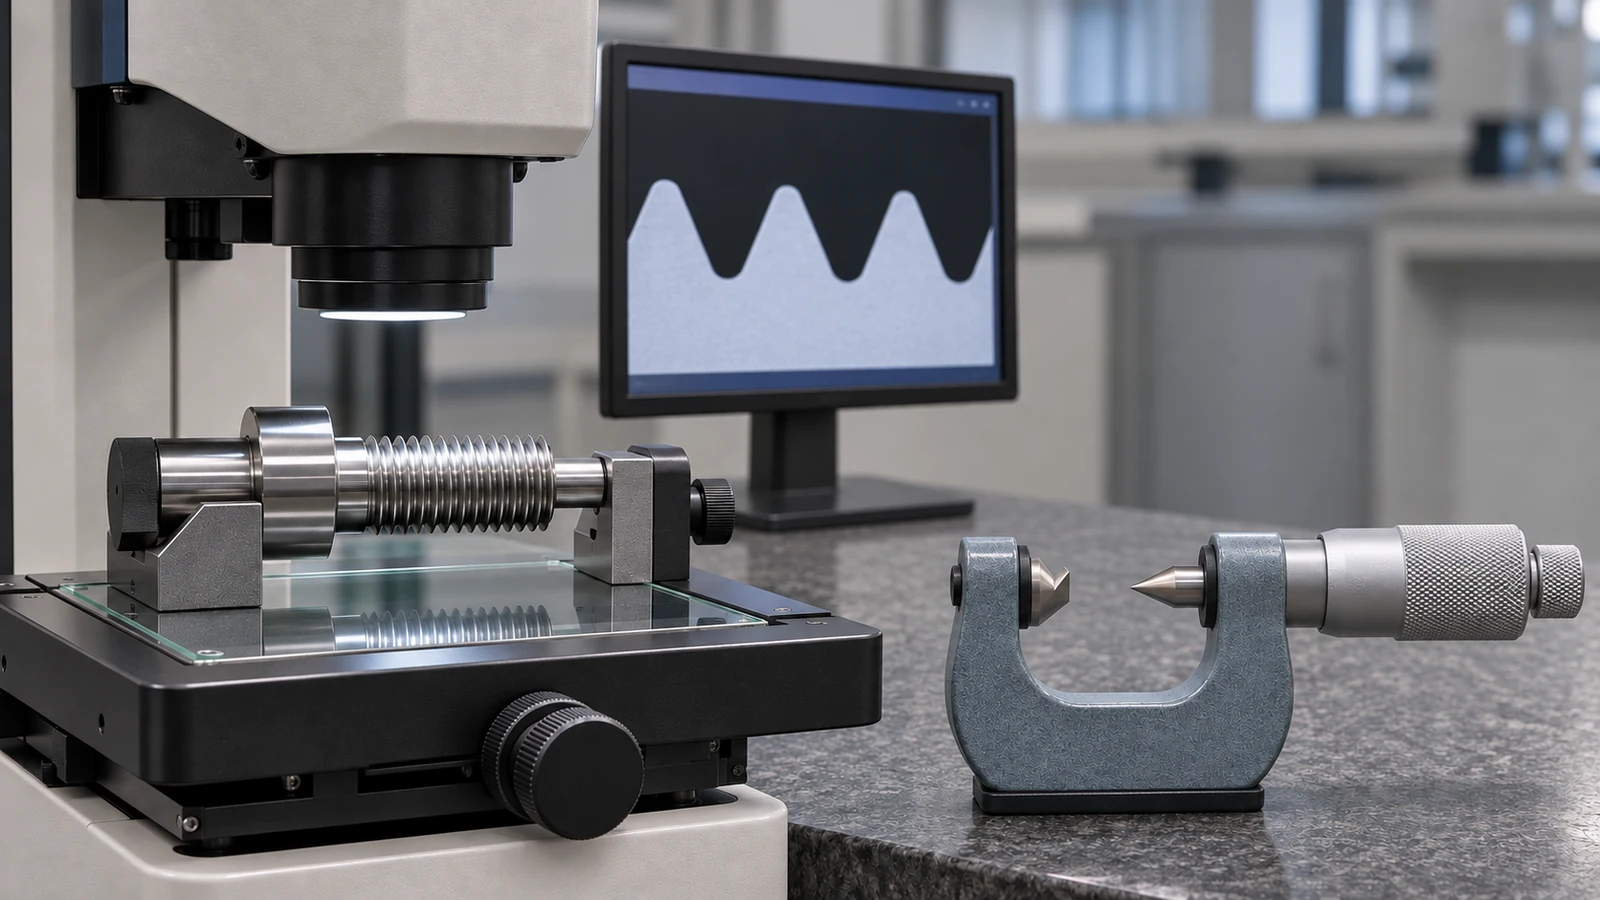
Richiedere un registro di ispezione che identifichi la revisione del pezzo, la designazione della filettatura, il metodo e la base di accettazione. Dove la radice non può essere valutata mediante il controllo di routine, definire il metodo aggiuntivo prima che il lotto venga prodotto. La necessità è di evidenza tracciabile, non di una dichiarazione generica che le filettature sono state controllate.
Concludere la revisione della sostituzione
Approvare una sostituzione solo dopo che l'autorità di progettazione responsabile ha esaminato la geometria di accoppiamento e i requisiti che la designazione originale comportava. Registrare la modifica approvata nella documentazione controllata affinché acquisti, produzione e ispezione utilizzino tutti la stessa definizione.
Se la proposta rimane “stesso diametro, stesso passo e si avvita”, la revisione è incompleta. Tali osservazioni sono utili punti di partenza, ma non stabiliscono l'equivalenza tra UNJ e UN.