
ねじの有効径は、外ねじと内ねじのフランクのかみ合いを大きく左右する寸法です。有効径、ピッチ、フランク角、リード、またはねじ山形状が誤っていれば、部品は外径検査に合格しても、固着したり、緩く感じたり、機能ゲージに不合格となることがあります。ねじの種類、公差クラス、製造段階、合否判定に適合する検査方法を選択してください。1回の測定でねじのすべての特性を検証できるわけではありません。.
多くの購買・受入検査では、校正済みのGO/NO-GOねじゲージが実用的な機能スクリーニングとなります。有効径の数値や工程調整が必要な場合は、外ねじに対する三針法などの測定方法の方がより有用な情報をもたらすことがあります。内ねじには適切なプラグゲージまたは専用の測定機器が必要です。図面および適用されるねじ規格には、意図する方式とクラスを明記する必要があります。.
有効径が管理するもの
有効径とは、規定のねじ形状においてねじ山の幅と溝の幅が等しくなる、ねじ上の仮想円筒です。外径や谷径ではありません。嵌合する一対では、有効径はフランクの接触とすき間に影響し、ピッチ、山の角度、リード、ねじ山形状、表面状態も組立に影響します。.
そのため、ねじ山の頂部をまたいだノギスの読み取りは有効径検査ではありません。外径は大きな寸法異常や損傷の特定に役立ち、内径は内側のすき間や谷形状にとって重要となり得ますが、どちらも単独では機能的な嵌合を確認できません。受入計画では、ねじの呼び、公差クラス、ゲージ方式、および機能ゲージまたは数値結果のどちらが必要かを特定する必要があります。.
ねじ加工が製造工程の一部である場合、サイトの ねじ切りオプション および カスタムねじ対応 ページは関連する工程の背景情報です。これらは完全な図面指示の代わりにはなりません。ねじ規格、呼び径、ピッチ、ねじの向き、クラス、および特別な形状要件があれば提供してください。.
機能ゲージは合否の問いに答える
GOゲージは、規定の方法の下で、ねじが正しい寸法の機能的な嵌合形状を受け入れられるかどうかを確認します。NO-GOゲージは別の境界を確認するものであり、適用規格で許容される限度内でのみ係合する必要があります。詳細は、ねじが内ねじか外ねじか、またゲージ規格、クラス、状態によって異なります。記憶に頼って普遍的な回転数を適用するのではなく、ゲージの指示と準拠すべき規格に従ってください。.
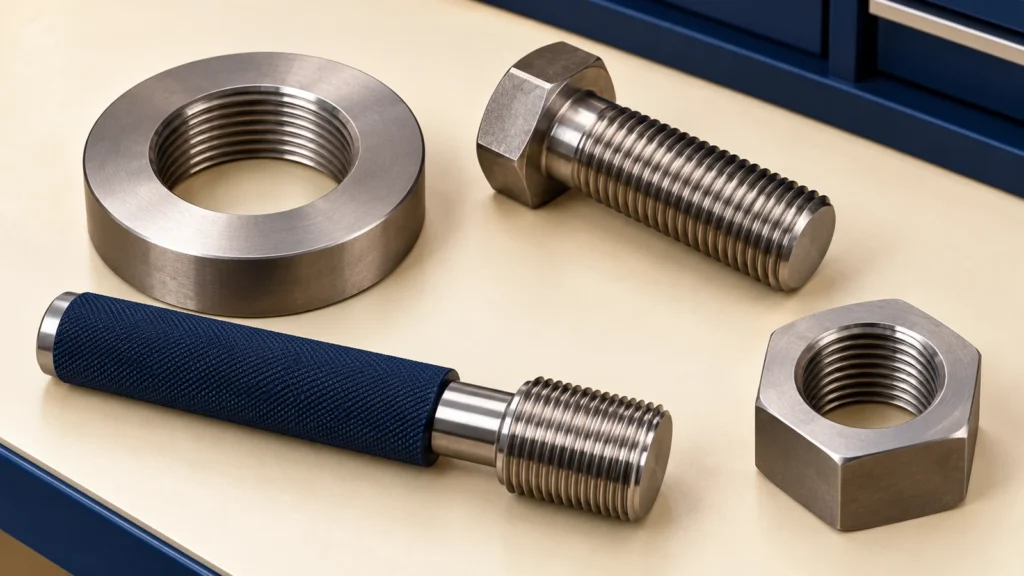
ゲージの状態は重要です。ゲージは清潔に保ち、保護し、校正範囲内で維持してください。摩耗、損傷、温度の影響、および正しい取り扱いを確認してください。損傷したゲージや過度の力は、誤った拒否を生じさせたり、ワークを損傷したりする可能性があります。トレーサビリティが要求される場合は、ゲージの識別情報と校正状態を記録してください。.
外ねじの三針測定
三針法は、ねじ溝に配置した精密ワイヤを介して外ねじを測定します。マイクロメータでワイヤをまたいで測定し、その結果をねじピッチおよびフランク角と組み合わせて有効径を求めます。工程設定、工具摩耗の監視、または嵌合問題のトラブルシューティングのために数値が必要な場合に有用です。.
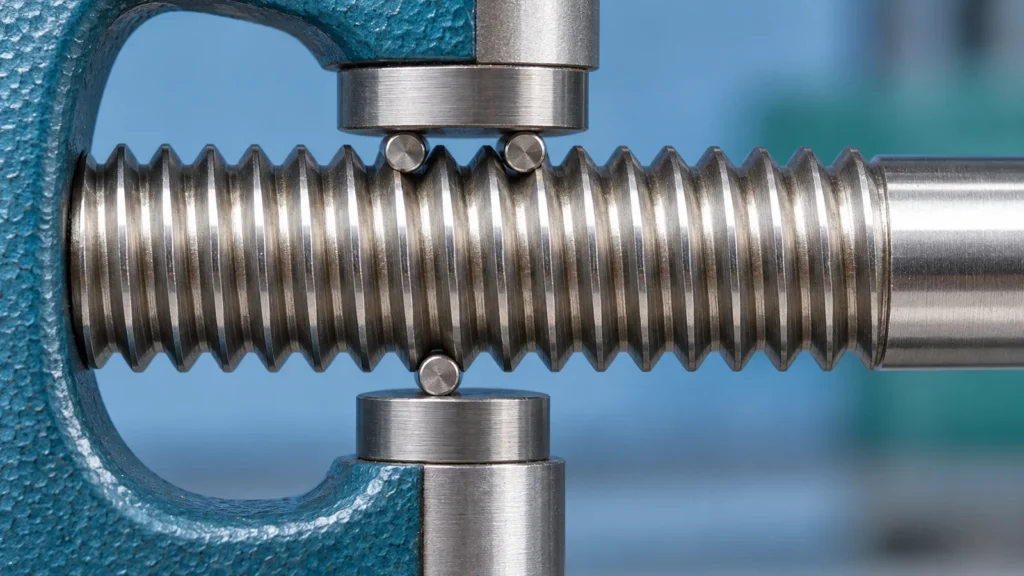
指定されたねじ形状に対して正しい計算または計器機能を使用してください。60度のユニファイねじまたはメートルねじの公式は、管用ねじ、台形ねじ、丸形プロファイル、または特殊形状に自動的に適用されるものではありません。すきま、切り詰め、コーティング、および公差クラスは、許容値の意味を変える可能性があります。計算が限界に近い場合は、計器の不確かさと測定の繰り返し性を考慮してください。.
内ねじの検査
めねじは一般に、指定されたねじ方式およびクラスに合わせて選択された校正済みのGOおよびNO-GOプラグゲージでスクリーニングされます。これらのゲージは機能的な確認を提供しますが、検査員に数値の有効径を伝えない場合があります。用途が報告値や詳細な診断を必要とする場合は、適切なねじ測定器、内部測定用に設計された校正済みのねじワイヤまたはボール、あるいは形状と公差に対して検証された座標法を使用してください。.
アクセスと深さが方法に影響します。部品またはゲージの設計が適切な係合を妨げる場合、ゲージは入口を確認できても長いねじの全長を確認できないことがあります。クロス穴、止まり穴の底部、コーティング、および逃げ溝は評価を複雑にする可能性があります。重要な箇所では、検査深さと機能的係合領域を図面または検査計画に明記してください。.
よくある測定の落とし穴を避ける
- 規格の混同: ユニファイの呼び値をメートルの前提で測定したり、その逆を行ったりしないでください。呼び径、ピッチ、シリーズ、クラス、および公差方式を確認してください。.
- 山頂径を代用すること: 外径は有効径ではなく、フランクの嵌合を証明することはできません。.
- バリや異物の無視: ねじ始端のバリや止まり穴内の切り粉は、機能的なねじが評価される前にゲージを止める可能性があります。.
- ゲージを無理に押し込むこと: 過度のトルクは境界を覆い隠したり、部品やゲージを損傷したりする可能性があります。.
- コーティングの見落とし: めっきまたはコーティングの前にねじを検査するか後にするかを決定し、指定された取り代を考慮してください。.
- 偽の精度を報告すること: 数値結果は、測定方法、校正、不確かさ、および条件がその分解能を裏付ける場合にのみ有用です。.
リスクに基づいた検査計画の策定
安定した生産特性の場合、合意されたサンプリングレートでの機能ゲージで十分な場合があり、セットアップ検証とゲージ管理を文書化します。新しい工具、重要な締結具、シール界面、または繰り返し発生する嵌合問題の場合は、機能ゲージと数値的方法を組み合わせ、複数の箇所を検査してください。ねじが安全上重要であるか、顧客仕様に準拠する場合は、指定された管理計画と承認された測定手順に従ってください。.
検査記録には、正確な図面改訂、ねじの呼び、ゲージまたは計器、校正状態、測定位置、コーティング状態、および結果を特定する必要があります。初品検査は、それを生産した工具、機械、およびプロセス改訂に結び付けてください。これにより、エンジニアリングは加工調整と測定方法の不一致を区別できます。.
よくある質問
ねじプラグゲージで正確な有効径を測定できますか?
通常、数値の有効径値ではなく、機能的な合否結果を提供します。診断やプロセス管理のために実際の値が必要な場合は、適切な寸法測定方法を使用してください。.
ノギスで有効径を測定できますか?
いいえ。ノギスはその限界内でアクセス可能な外径または内径を測定できますが、ねじの有効径を直接測定したり、完全なねじ嵌合を検証したりすることはできません。.
GOゲージはすべてのねじ特性を検査しますか?
その設計と準拠する規格に従って機能的な嵌合を検査します。有効径をリード、角度、形状、バリ、または損傷から必ずしも分離するわけではないため、部品が不合格となった場合は追加の測定が必要になることがあります。.