
Un valore Ra più basso non è automaticamente una superficie CNC migliore. Può richiedere passate di finitura più lente, utensili più freschi, fissaggio del pezzo più stabile, lucidatura aggiuntiva e più ispezioni—pur continuando a non controllare ondulazione, direzione di lavorazione, graffi o prestazioni di tenuta. L'obiettivo pratico è specificare il requisito di superficie meno restrittivo che supporti in modo affidabile la funzione del pezzo. Questa guida mostra a ingegneri e acquirenti come collegare la rugosità superficiale CNC a contatto, tenuta, usura, aspetto, misurazione e costo prima che il disegno raggiunga il preventivo.
La trappola dei costi nascosta in un'indicazione Ra bassa
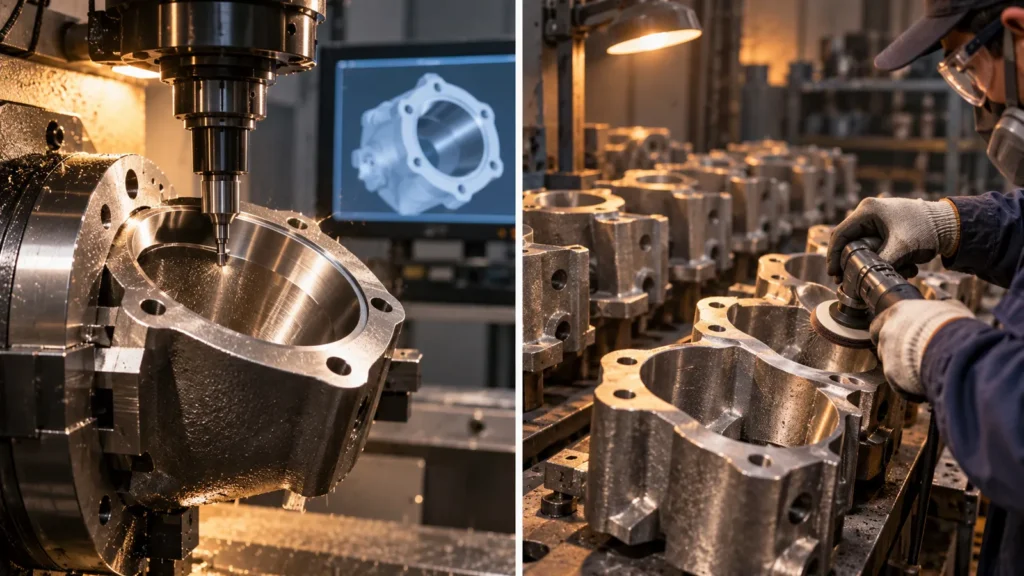
Ecco perché un requisito di rugosità appartiene alla superficie funzionale—non automaticamente all'intero modello. Una sede di cuscinetto, una superficie di tenuta per guarnizione, un pannello rivolto verso l'ottica e una tasca di gioco nascosta non hanno lo stesso compito. Quando ogni faccia riceve il valore più impegnativo, il preventivo porta con sé il costo e il rischio dell'interpretazione più difficile.
Ra è solo una parte della storia della superficie
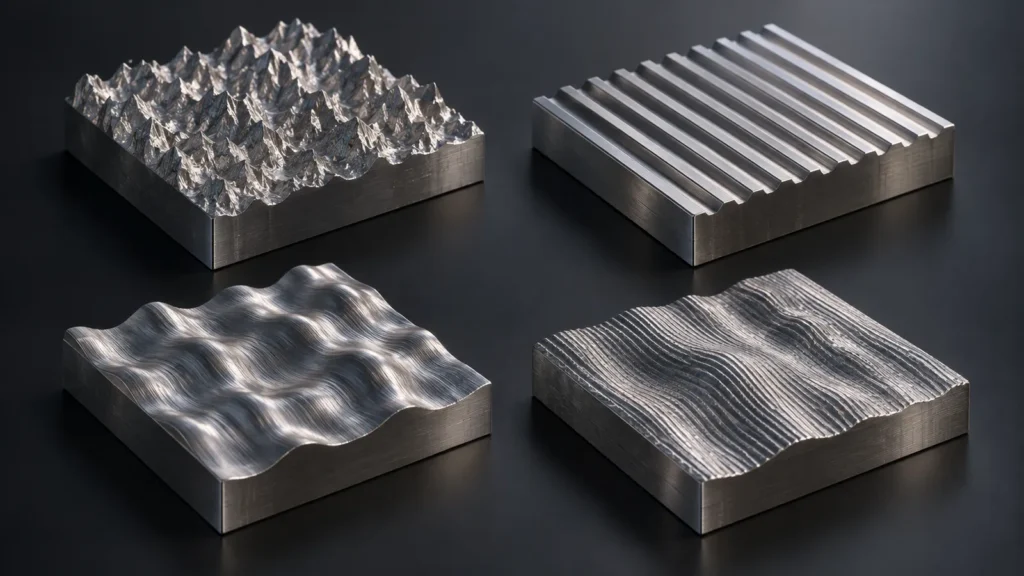
| Termine della superficie | Cosa aiuta a descrivere | Cosa non risolve da solo |
|---|---|---|
| Ra | Scostamento medio del profilo | Picchi isolati, valli profonde, direzione di lavorazione, ondulazione o uniformità visiva |
| Rz | Altezza media picco-valle sulle lunghezze di campionamento | Spaziatura e direzione della texture |
| Direzione di lavorazione | Direzione dominante del pattern superficiale | Ampiezza o accettazione dei graffi |
| Ondulazione | Variazione superficiale con spaziatura maggiore | Rugosità fine causata dal processo di taglio |
| Grado visivo | Colore, lucentezza, texture, graffi e coerenza estetica | Un risultato di rugosità numerico tracciabile |
Utilizzare il più ampio guida alle finiture superficiali per lavorazioni CNC quando la decisione coinvolge anche anodizzazione, sabbiatura, lucidatura, placcatura o un altro post-processo. La rugosità è una caratteristica della superficie finita, non un sinonimo di ogni trattamento superficiale.
Inizia da contatto, flusso o aspetto
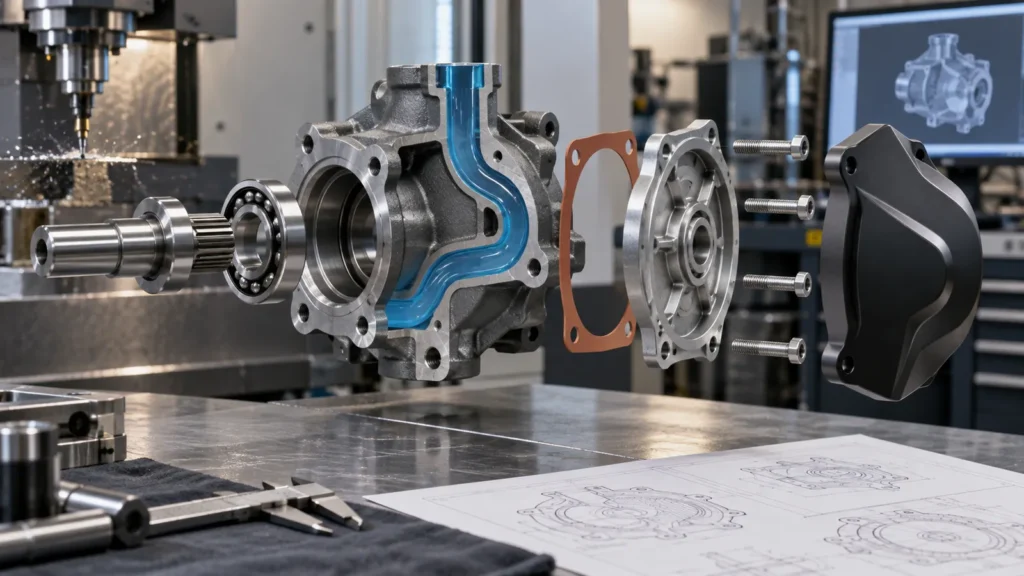
Interfacce di accoppiamento e scorrimento
Per un albero, una boccola, una guida o una sede di cuscinetto, la rugosità lavora insieme a materiale, durezza, lubrificazione, geometria e gioco. Una superficie estremamente liscia non è sempre ideale: alcune interfacce necessitano di texture per trattenere il lubrificante, mentre picchi acuti possono accelerare l'usura precoce. Specificare prima la funzione assemblata e poi scegliere il requisito superficiale insieme all'accoppiamento.
Superfici di tenuta e percorsi dei fluidi
Sulle sedi delle guarnizioni e sulle superfici di tenuta, la direzione della lavorazione e l'ondulazione possono essere importanti quanto la rugosità media. Un motivo direzionale dell'utensile può creare un percorso di perdita. Sui canali dei fluidi, bave, transizioni, pulizia e geometria possono prevalere su un piccolo miglioramento di Ra.
Alloggiamenti e comandi visibili
I clienti giudicano l'aspetto attraverso la coerenza della texture, i segni dell'utensile, il colore, la lucentezza, la qualità dei bordi e i danni da manipolazione. Un numero di rugosità da solo non può definirli. Le superfici estetiche spesso richiedono zone, condizioni di osservazione, campioni approvati e limiti per graffi o ammaccature in aggiunta a—o invece di—un Ra numerico.
Come il processo di lavorazione plasma il risultato
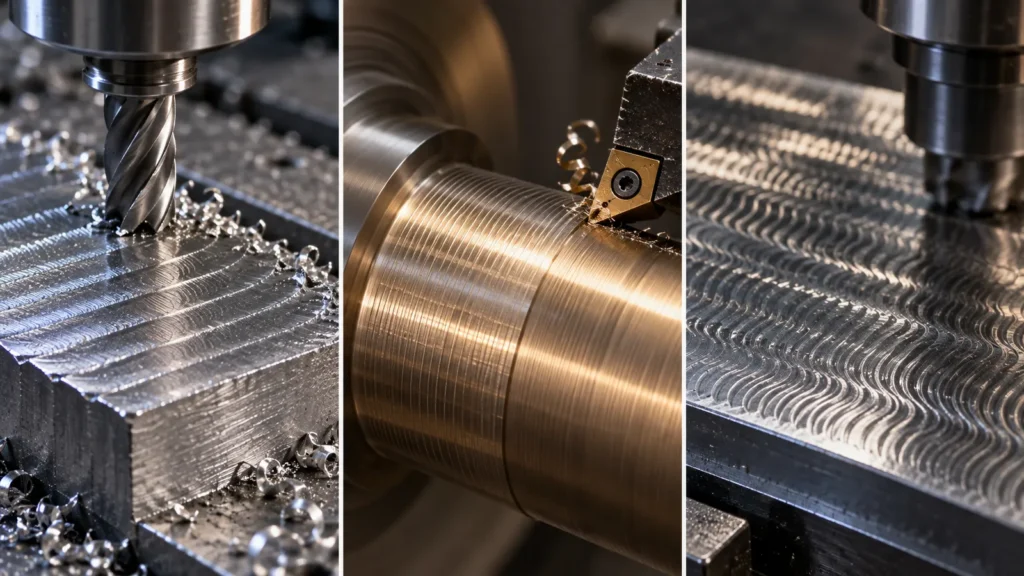
| Superficie osservata | Possibili domande sul processo | Azione successiva utile |
|---|---|---|
| Segni regolari di avanzamento | Avanzamento, geometria dell'utensile, passo laterale e direzione del percorso utensile | Esaminare la passata di finitura e se la disposizione influisce sulla funzione |
| Schema di vibrazione (chatter) | Sporgenza dell'utensile, rigidità, fissaggio del pezzo, velocità del mandrino e rigidità della parete | Migliorare la stabilità prima di richiedere una rilavorazione estetica più lenta |
| Materiale strappato o spalmato | Condizione del materiale, tagliente di riporto, calore, affilatura dell'utensile e refrigerante | Correggere le condizioni di taglio e verificare la condizione del materiale |
| Bordo arrotondato e lucidato | Accesso manuale, pressione di lucidatura, protezione del bordo e sovrametallo da asportare | Separare i bordi dimensionali dalle zone di lucidatura estetica |
Se la texture richiesta è difficile da ottenere con la sola lavorazione per asportazione, può essere appropriato un percorso secondario controllato. La panoramica delle capacità di finitura superficiale del sito aiuta a collegare la base lavorata alle opzioni di post-processo compatibili.
Misura la stessa superficie che intendevi
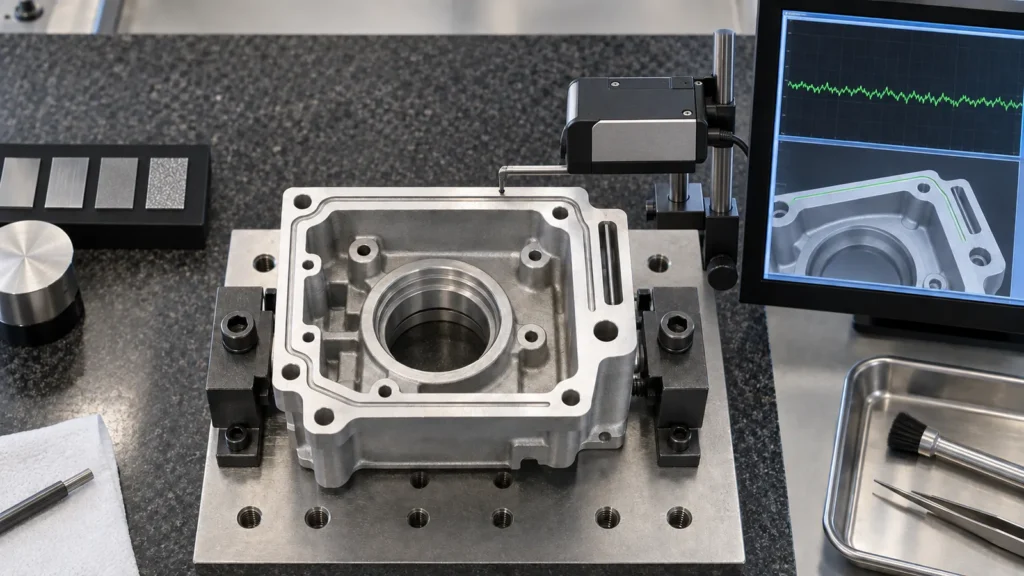
- Contrassegnare la zona di misurazione esatta anziché indicare l'intero particolare.
- Indicare il parametro, l'unità, il valore massimo o l'intervallo e la direzione di lavorazione dove la funzione lo richiede.
- Confermare che la posizione di valutazione sia fisicamente accessibile allo strumento concordato.
- Definire se la misurazione avviene prima o dopo sabbiatura, rivestimento, lucidatura o pulizia.
- Mantenere i difetti visivi e la rugosità numerica in criteri di accettazione separati.
- Per le feature critiche, concordare il formato del report e il campionamento prima della produzione.
La pianificazione delle misurazioni appartiene alla pianificazione della qualità, non alla fine della produzione. La panoramica sul controllo qualità di JUCHENG spiega il ruolo dei disegni, della pianificazione delle ispezioni e della verifica documentata in un progetto di lavorazione meccanica.
Un modo migliore per annotare il disegno
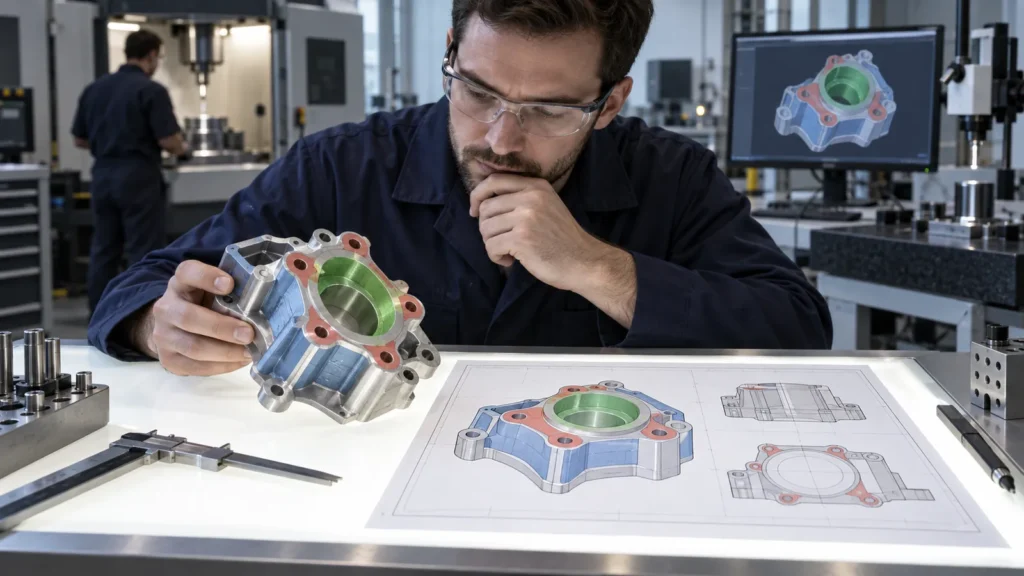
Esempio di logica di specifica
- Faccia funzionale A: requisito di rugosità misurato più direzione di lavorazione e zona di ispezione.
- Zona estetica B: texture visiva e limiti di graffi controllati da campione approvato.
- Alesaggio C: diametro finale e rugosità verificati dopo l'ultima fase di finitura rilevante.
- Tutte le altre facce: condizione standard di lavorazione con bave rimosse e spigoli trattati secondo disegno.
Questa struttura fornisce al preventivatore un percorso realistico e all'ispezione un piano di accettazione inequivocabile. Rende inoltre possibile l'ingegnerizzazione del valore: il fornitore può contestare una specifica locale costosa senza indebolire il resto del disegno.
La revisione della rugosità pre-RFQ
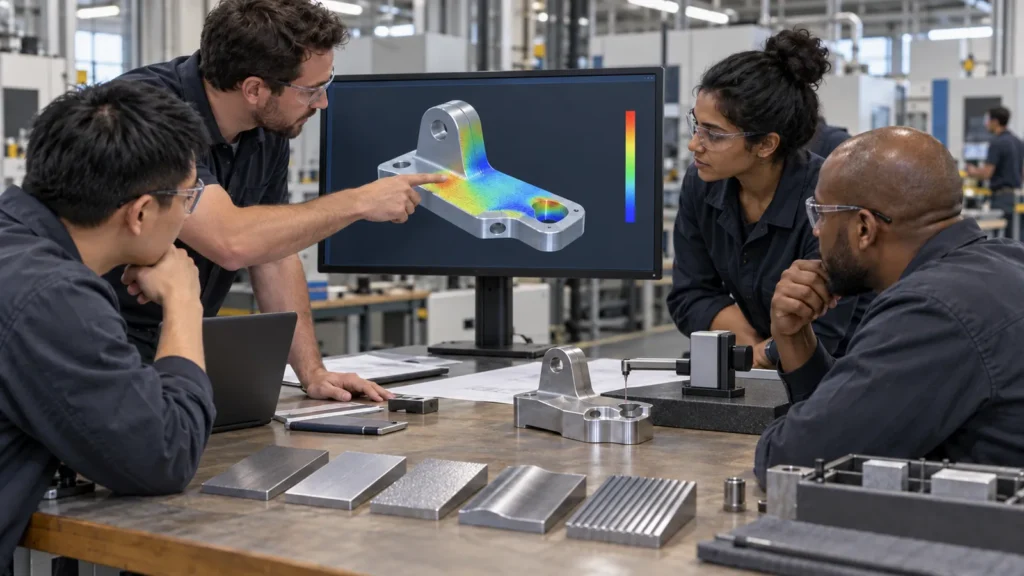
- Denominare il guasto: perdita, usura, attrito, scarsa adesione, contaminazione intrappolata, segni di utensile inaccettabili o altro.
- Identificare la superficie responsabile: non estendere il requisito a facce non correlate.
- Selezionare la caratteristica: parametro di rugosità, lay, ondulazione, campione estetico o una combinazione.
- Verificare la producibilità: accesso utensile, rigidità, comportamento del materiale, finitura secondaria e movimentazione.
- Verifica del piano: accesso agli strumenti, direzione di misurazione, tempistica, dimensione del campione e registrazioni.
- Revisione del costo totale: tempo di lavorazione, post-elaborazione, protezione, ispezione e rischio di scarto.
Il risultato dovrebbe essere sufficientemente specifico da poter essere quotato, ma non più stretto di quanto richieda l'applicazione. Per le combinazioni di processi disponibili, confrontare la servizi di finitura superficiale CNC pagina con il materiale e i requisiti funzionali del disegno.
Domande che gli acquirenti pongono sulla rugosità
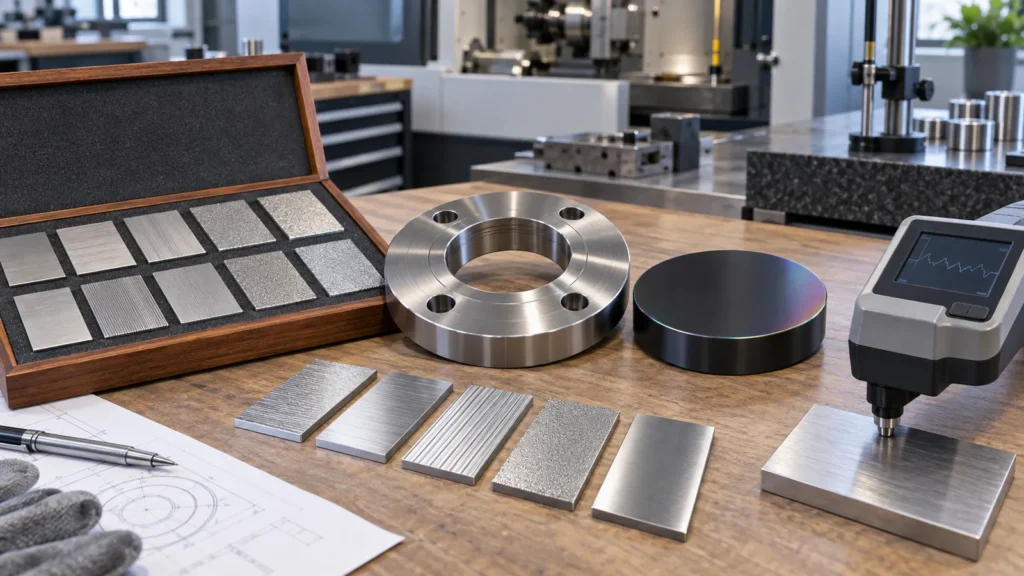
Non sempre, perché geometria, materiale, accesso utensile, capacità del processo e quantità determinano l'impatto reale. Tuttavia, un requisito sostanzialmente più liscio può aggiungere passate di finitura, controllo utensile, lucidatura, protezione e ispezione. Il costo aumenta più rapidamente quando la specifica riguarda superfici difficili o non funzionali.
La sabbiatura può migliorare un risultato di rugosità?
La sabbiatura modifica la texture e può rendere l'aspetto più uniforme, ma non trasforma semplicemente una superficie lavorata in una rugosità numerica universalmente “migliore”. Mezzo, pressione, materiale, mascheratura e metodo di misurazione influenzano il risultato. Specificare la sabbiatura per il suo ruolo previsto di texture o preparazione e verificare separatamente le facce funzionali.
La rugosità deve essere controllata prima o dopo il rivestimento?
Dipende dalla funzione. Un valore pre-rivestimento può controllare l'adesione o la condizione del substrato, mentre la superficie finita può controllare tenuta, attrito o aspetto. Se entrambi sono importanti, identificare esplicitamente entrambe le fasi anziché presumere che una misurazione rappresenti l'altra.
Quali informazioni devono accompagnare una specifica di rugosità?
Specificare l'esatta superficie, il parametro, l'unità, il limite o l'intervallo, la direzione di lavorazione quando pertinente, la fase di misurazione, la zona di ispezione accessibile e qualsiasi criterio estetico separato. Per un'interfaccia critica, includere le informazioni sul componente accoppiato e sul servizio durante la revisione DFM.