
Ein niedrigerer Ra-Wert ist nicht automatisch eine bessere CNC-Oberfläche. Er kann langsamere Schlichtdurchgänge, frischere Werkzeuge, stabilere Werkstückaufnahmen, zusätzliches Polieren und mehr Prüfaufwand erfordern – und trotzdem Welligkeit, Riefenrichtung, Kratzer oder Dichtverhalten nicht kontrollieren. Das praktische Ziel ist, die am wenigsten restriktive Oberflächenanforderung festzulegen, die die Funktion des Teils zuverlässig unterstützt. Dieser Leitfaden zeigt Ingenieuren und Einkäufern, wie sie die CNC-Oberflächenrauheit mit Kontakt, Dichtheit, Verschleiß, Aussehen, Messung und Kosten verknüpfen, bevor die Zeichnung das Angebot erreicht.
Die Kostenfalle, die in einer niedrigen Ra-Angabe steckt
Eine pauschale Rauheitsangabe kann gewöhnliche Flächen in kritische Merkmale verwandeln. Die Werkstatt muss möglicherweise den Vorschub reduzieren, ein Schlichtwerkzeug hinzufügen, die Werkzeugbahn ändern, die Oberfläche während der Handhabung schützen und mehr Stellen prüfen. Tiefe Taschen, enge Nuten, unterbrochene Schnitte, dünne Wände und weit auskragende Merkmale können es viel schwieriger machen, denselben Wert zu erreichen, als auf einer offenen ebenen Fläche.
Deshalb gehört eine Rauheitsanforderung zur funktionalen Oberfläche – nicht automatisch zum gesamten Modell. Ein Lagersitz, eine Dichtungsauflage, eine optische Frontplatte und eine verdeckte Freistellungstasche haben nicht dieselbe Aufgabe. Wenn jede Fläche den anspruchsvollsten Wert erhält, trägt das Angebot die Kosten und das Risiko der schwierigsten Auslegung.
Ra ist nur ein Teil der Oberflächengeschichte
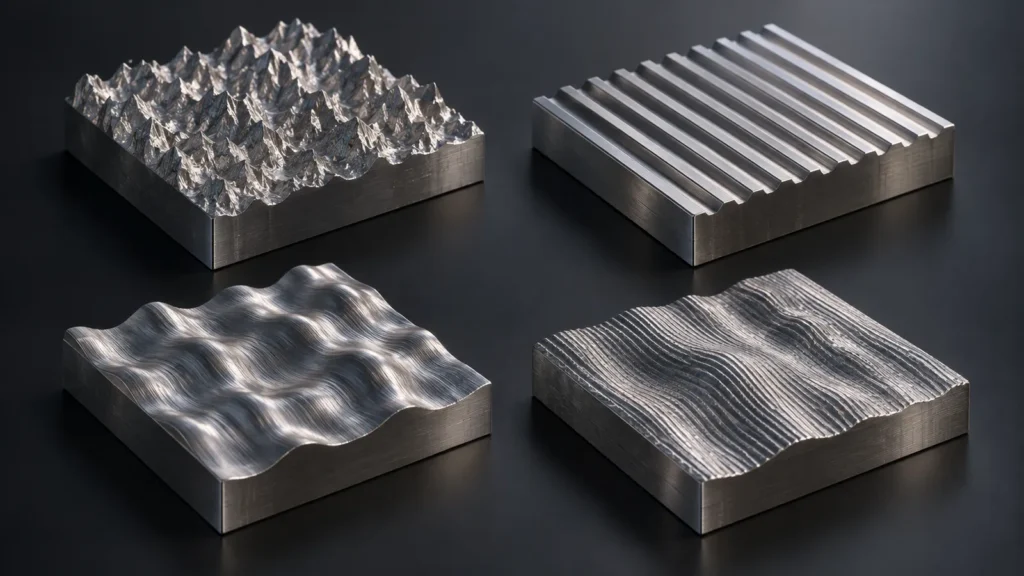
Ra gibt den arithmetischen Mittelwert der Profilabweichungen über die Bezugsstrecke an. Es ist nützlich und weit verbreitet, doch zwei Oberflächen können einen ähnlichen Ra-Wert aufweisen und sich dennoch unterschiedlich verhalten, weil ihre Spitzen, Täler, Abstände, Richtung oder großmaßstäbliche Welligkeit nicht gleich sind. Eine polierte Oberfläche und eine fein gefräste Oberfläche können daher ein unterschiedliches Kontakt- oder Dichtungsverhalten zeigen, selbst wenn eine angegebene Zahl vergleichbar erscheint.
| Oberflächenkenngröße | Wobei sie hilft | Was sie allein nicht klärt |
|---|---|---|
| Ra | Mittlere Profilabweichung | Einzelne Spitzen, tiefe Täler, Rillenrichtung, Welligkeit oder visuelle Gleichmäßigkeit |
| Rz | Mittlere Spitzen-Tal-Höhe über die Einzelmessstrecken | Abstand und Richtung der Textur |
| Rillenrichtung | Vorherrschende Richtung des Oberflächenmusters | Amplitude oder Akzeptanz von Kratzern |
| Welligkeit | Weiter auseinanderliegende Oberflächenvariation | Feine Rauheit, die durch den Schneidprozess verursacht wird |
| Visuelle Klasse | Farbe, Glanz, Textur, Kratzer und kosmetische Konsistenz | Ein rückverfolgbares numerisches Rauheitsergebnis |
Verwenden Sie den breiteren Leitfaden zu CNC-Bearbeitungsoberflächen wenn die Entscheidung auch Eloxieren, Strahlen, Polieren, Beschichten oder einen anderen Nachbearbeitungsprozess umfasst. Rauheit ist eine Eigenschaft der fertigen Oberfläche, kein Synonym für jede Oberflächenbehandlung.
Beginnen Sie mit Kontakt, Strömung oder Aussehen
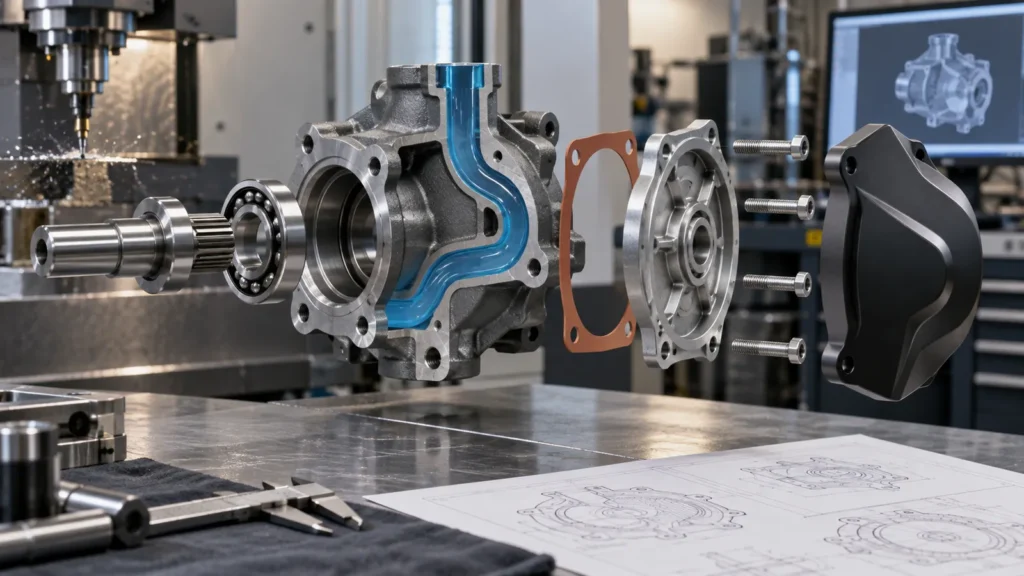
Eine nützliche Spezifikation beginnt damit, was die Oberfläche überquert oder berührt. Diese Frage bestimmt, ob das wichtige Thema Reibung, Fluidleckage, Haftung von Beschichtungen, Reinigungsfähigkeit, Ermüdungsinitiierung, optische Klarheit oder einfach die Wahrnehmung des Produkts durch den Kunden ist.
Paarungs- und Gleitflächen
Bei einer Welle, Buchse, Führung oder einem Lagersitz wirkt die Rauheit mit Material, Härte, Schmierung, Geometrie und Spiel zusammen. Eine extrem glatte Oberfläche ist nicht immer ideal: Manche Schnittstellen benötigen Textur, um Schmierstoff zu halten, während scharfe Spitzen den frühen Verschleiß beschleunigen können. Spezifizieren Sie zuerst die montierte Funktion und wählen Sie dann die Oberflächenanforderung zusammen mit der Passung.
Dichtflächen und Fluidwege
Bei Dichtungsauflagen und Dichtflächen können Riefenrichtung und Welligkeit ebenso wichtig sein wie die mittlere Rauheit. Ein gerichtetes Werkzeugmuster kann einen Leckagepfad erzeugen. Bei Fluidkanälen können Grate, Übergänge, Sauberkeit und Geometrie gegenüber einer kleinen Verbesserung von Ra dominieren.
Sichtbare Gehäuse und Bedienelemente
Kunden beurteilen das Aussehen anhand von Texturkonsistenz, Werkzeugspuren, Farbe, Glanz, Kantenqualität und Handhabungsschäden. Eine Rauheitszahl allein kann dies nicht definieren. Kosmetische Oberflächen benötigen oft Zonen, Betrachtungsbedingungen, freigegebene Muster und Grenzwerte für Kratzer oder Dellen zusätzlich zu – oder anstelle von – einem numerischen Ra.
Wie der Bearbeitungsprozess das Ergebnis formt
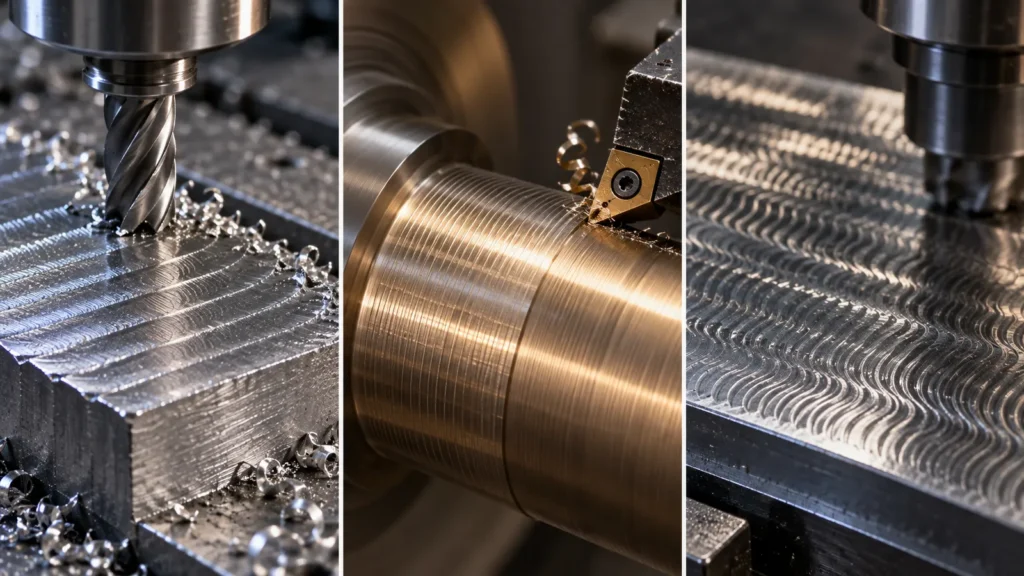
Die endgültige Textur dokumentiert den Fertigungsweg. Vorschub pro Zahn, Schneideneckenradius, Schneidenzustand, Rundlauf, Spindelverhalten, Werkzeugwegstrategie, Materialgefüge, Kühlmittel, Werkstückaufnahme und Vibration hinterlassen alle ihre Signatur. Eine Zeichnung, die auf unterschiedlichen Geometrien dieselbe Oberfläche verlangt, kann daher unterschiedliche Operationen erfordern.
| Beobachtete Oberfläche | Wahrscheinliche Prozessfragen | Sinnvolle nächste Maßnahme |
|---|---|---|
| Regelmäßige Vorschubmarken | Vorschub, Fräsergeometrie, Zeilenabstand und Werkzeugwegrichtung | Schlichtdurchgang prüfen und ob die Riefenrichtung die Funktion beeinflusst |
| Rattermarken | Werkzeugauskragung, Steifigkeit, Werkstückaufnahme, Spindeldrehzahl und Wandsteifigkeit | Stabilität verbessern, bevor langsames kosmetisches Nacharbeiten verlangt wird |
| Aufgerissenes oder verschmiertes Material | Materialzustand, Aufbauschneide, Wärme, Werkzeugschärfe und Kühlmittel | Schnittbedingungen korrigieren und Materialzustand überprüfen |
| Verrundete, polierte Kante | Manueller Zugang, Polierdruck, Kantenschutz und Materialabtrag | Dimensionale Kanten von kosmetischen Polierzonen trennen |
Wenn die geforderte Textur allein durch Zerspanung schwer erreichbar ist, kann ein kontrollierter Sekundärweg angemessen sein. Die Oberflächenveredelung Übersicht der Website hilft, die bearbeitete Basislinie mit kompatiblen Nachbearbeitungsoptionen zu verbinden.
Messen Sie dieselbe Oberfläche, die Sie beabsichtigt haben
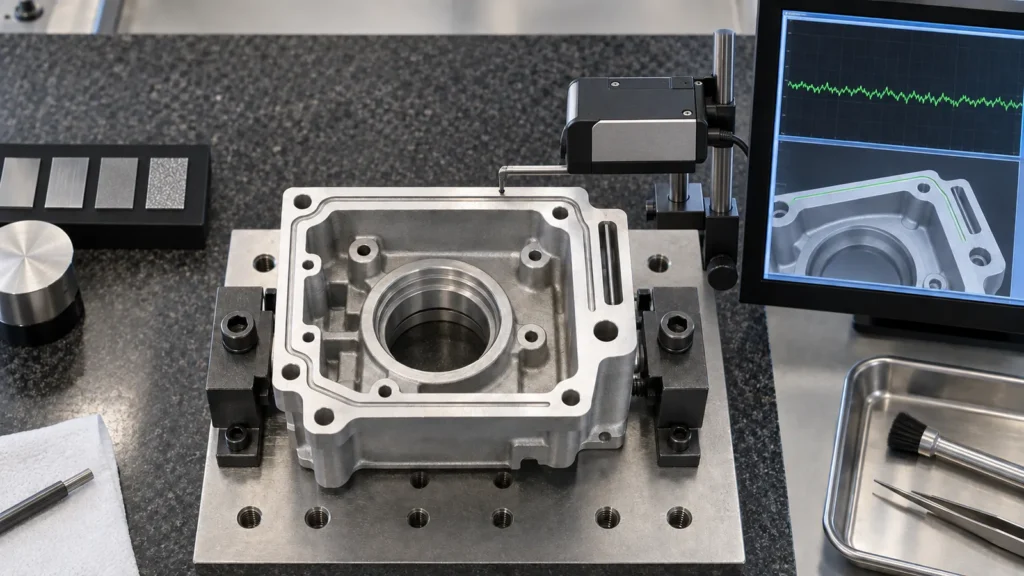
Ein Rauheitswert ist nur aussagekräftig, wenn die Messmethode das Merkmal erreichen kann und beide Parteien ihn konsistent bewerten. Tastrichtung, Grenzwellenlänge, Auswertungslänge, Filterung, Vorrichtungsstabilität, lokale Krümmung und Oberflächenreinheit können das Ergebnis verändern. Kleine Bohrungen, enge Nuten, steile Radien und unterbrochene Oberflächen sind möglicherweise mit demselben Instrument nicht zugänglich, das auf einer breiten Fläche verwendet wird.
- Die genaue Messzone markieren, anstatt auf das gesamte Bauteil zu zeigen.
- Parameter, Einheit, Höchstwert oder Bereich und Rillenrichtung angeben, wo die Funktion es erfordert.
- Bestätigen, dass die Auswertungsstelle für das vereinbarte Instrument physisch zugänglich ist.
- Festlegen, ob die Messung vor oder nach Strahlen, Beschichten, Polieren oder Reinigen erfolgt.
- Visuelle Defekte und numerische Rauheit in getrennten Abnahmekriterien halten.
- Für kritische Merkmale Berichtsformat und Stichprobenumfang vor der Produktion vereinbaren.
Die Messplanung gehört in die Qualitätsplanung, nicht ans Ende der Produktion. JUCHENGs Überblick über die Qualitätskontrolle erläutert die Rolle von Zeichnungen, Prüfplanung und dokumentierter Verifikation über ein Zerspanungsprojekt hinweg.
Ein besserer Weg, die Zeichnung zu bemaßen
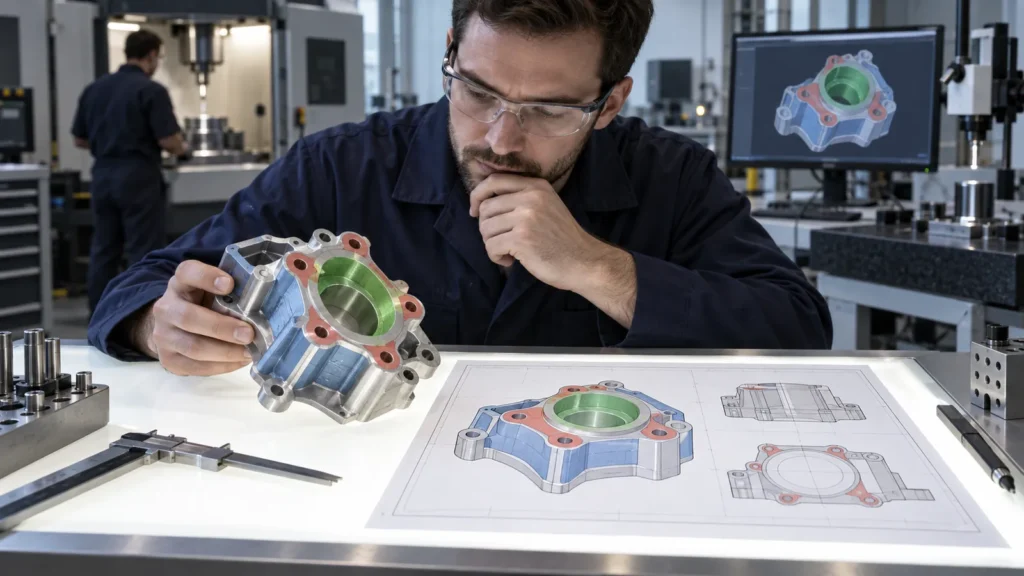
Eine aussagekräftige Zeichnung trennt Funktionsflächen, kosmetische Flächen und gewöhnliche bearbeitete Bereiche. Sie verbirgt eine anspruchsvolle Anforderung nicht in einer allgemeinen Anmerkung. Verwenden Sie Führungslinien oder Zonen, kennzeichnen Sie geschützte Kanten und Bezugsmerkmale und klären Sie, ob Maße vor oder nach einer materialabtragenden oder materialauftragenden Oberflächenbehandlung gelten.
Beispiel für Spezifikationslogik
- Funktionsfläche A: gemessene Rauheitsanforderung plus Bearbeitungsrichtung und Prüfbereich.
- Sichtzone B: visuelle Textur und Kratzergrenzen, gesteuert durch ein freigegebenes Muster.
- Bohrung C: Enddurchmesser und Rauheit nach dem letzten relevanten Fertigungsschritt verifiziert.
- Alle anderen Flächen: Standard-Bearbeitungszustand mit entgrateten Kanten und gemäß Zeichnung behandelten Kanten.
Diese Struktur gibt dem Kalkulator einen realistischen Fertigungsweg und der Prüfung einen eindeutigen Abnahmeplan. Sie ermöglicht außerdem Value Engineering: Der Lieferant kann eine teure lokale Anforderung hinterfragen, ohne den Rest der Zeichnung abzuschwächen.
Die Rauheitsprüfung vor der Angebotsanfrage
Bevor die RFQ versendet wird, prüfen Sie jede Sonderfläche mit dieser Reihenfolge:
- Benennen Sie den Fehler: Leckage, Verschleiß, Reibung, schlechte Haftung, eingeschlossene Verunreinigungen, unzulässige Werkzeugspuren oder etwas anderes.
- Identifizieren Sie die verantwortliche Fläche: Verteilen Sie die Anforderung nicht auf unzusammenhängende Flächen.
- Wählen Sie das Merkmal: Rauheitsparameter, Bearbeitungsrichtung, Welligkeit, Sichtmuster oder eine Kombination.
- Prüfen Sie die Fertigbarkeit: Werkzeugzugänglichkeit, Steifigkeit, Materialverhalten, Nachbearbeitung und Handhabung.
- Planprüfung: Instrumentenzugänglichkeit, Messrichtung, Zeitpunkt, Stichprobengröße und Aufzeichnungen.
- Gesamtkosten prüfen: Bearbeitungszeit, Nachbearbeitung, Schutz, Prüfung und Ausschussrisiko.
Das Ergebnis sollte spezifisch genug für ein Angebot sein, aber nicht enger als für die Anwendung erforderlich. Vergleichen Sie bei verfügbaren Prozesskombinationen die CNC-Oberflächenveredelungsdiensten Seite mit den Material- und Funktionsanforderungen der Zeichnung.
Fragen, die Einkäufer zur Rauheit stellen
Erhöht eine kleinere Ra-Zahl immer die Bearbeitungskosten?
Nicht immer, denn Geometrie, Material, Werkzeugzugänglichkeit, Prozessfähigkeit und Stückzahl bestimmen die tatsächliche Auswirkung. Eine deutlich glattere Anforderung kann jedoch Schlichtdurchgänge, Werkzeugkontrolle, Polieren, Schutz und Prüfung erfordern. Die Kosten steigen am schnellsten, wenn die Angabe schwierige oder nichtfunktionale Flächen betrifft.
Kann Kugelstrahlen ein Rauheitsergebnis verbessern?
Strahlen verändert die Textur und kann das Erscheinungsbild gleichmäßiger machen, aber es verwandelt eine bearbeitete Oberfläche nicht einfach in einen universell “besseren” numerischen Rauheitswert. Strahlmittel, Druck, Material, Abdeckung und Messmethode beeinflussen das Ergebnis. Geben Sie das Strahlen für seine beabsichtigte Textur- oder Vorbereitungsrolle an und prüfen Sie Funktionsflächen separat.
Sollte die Rauheit vor oder nach der Beschichtung geprüft werden?
Das hängt von der Funktion ab. Ein Wert vor der Beschichtung kann die Haftung oder den Zustand des Substrats steuern, während die fertige Oberfläche Dichtheit, Reibung oder Aussehen steuern kann. Wenn beides wichtig ist, benennen Sie beide Stufen ausdrücklich, statt anzunehmen, dass eine Messung die andere repräsentiert.
Welche Informationen sollten eine Rauheitsangabe begleiten?
Geben Sie die genaue Fläche, den Parameter, die Einheit, den Grenzwert oder Bereich, bei Bedarf die Rillenrichtung, die Messstufe, den zugänglichen Prüfbereich und etwaige separate optische Kriterien an. Bei einer kritischen Schnittstelle sollten Sie während der DFM-Prüfung Informationen zum Gegenstück und zur Einsatzumgebung angeben.