
Un valor de Ra más bajo no es automáticamente una mejor superficie CNC. Puede requerir pasadas de acabado más lentas, herramientas más nuevas, sujeción más estable, pulido adicional y más inspección, mientras que aún no logra controlar la ondulación, la dirección de las marcas, los rayones o el rendimiento de sellado. El objetivo práctico es especificar el requisito de superficie menos restrictivo que respalde de manera confiable la función de la pieza. Esta guía muestra a ingenieros y compradores cómo conectar la rugosidad superficial CNC con el contacto, el sellado, el desgaste, la apariencia, la medición y el costo antes de que el plano llegue a cotización.
La trampa de costos oculta en una llamada Ra baja
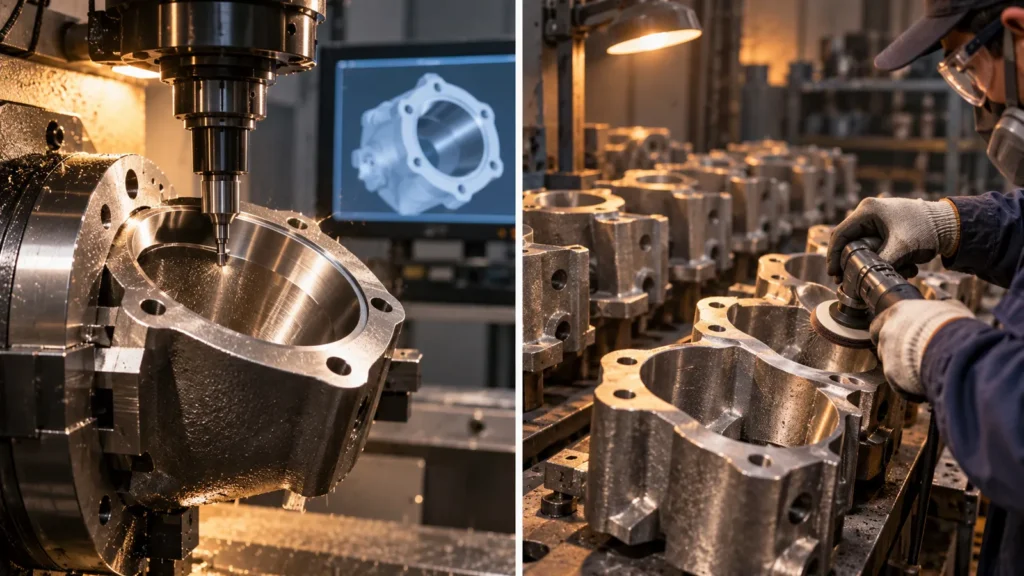
Por esto, un requisito de rugosidad pertenece a la superficie funcional, no automáticamente a todo el modelo. Un asiento de rodamiento, una superficie de junta, un panel orientado ópticamente y un bolsillo de holgura oculto no tienen la misma función. Cuando cada cara recibe el valor más exigente, la cotización carga con el costo y el riesgo de la interpretación más difícil.
Ra es solo una parte de la historia de la superficie
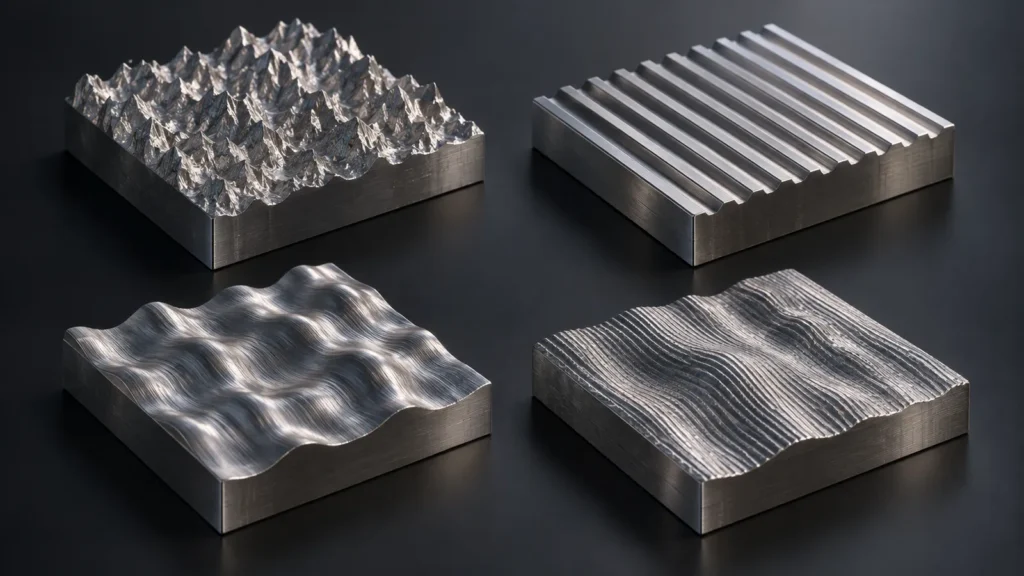
| Término de superficie | Qué ayuda a describir | Qué no resuelve por sí solo |
|---|---|---|
| Ra | Desviación promedio del perfil | Picos aislados, valles profundos, lay, ondulación o uniformidad visual |
| Rz | Altura promedio de pico a valle a través de longitudes de muestreo | Espaciado y dirección de la textura |
| Lay | Dirección dominante del patrón superficial | Amplitud o aceptación de rayones |
| Ondulación | Variación superficial con mayor espaciado | Rugosidad fina causada por el proceso de corte |
| Grado visual | Color, brillo, textura, rayones y consistencia cosmética | Un resultado numérico de rugosidad trazable |
Utilice el término más amplio Guía de acabados superficiales de mecanizado CNC cuando la decisión también involucra anodizado, granallado, pulido, galvanoplastia u otro posproceso. La rugosidad es una característica de la superficie terminada, no un sinónimo de todos los tratamientos superficiales.
Comience con el contacto, el flujo o la apariencia
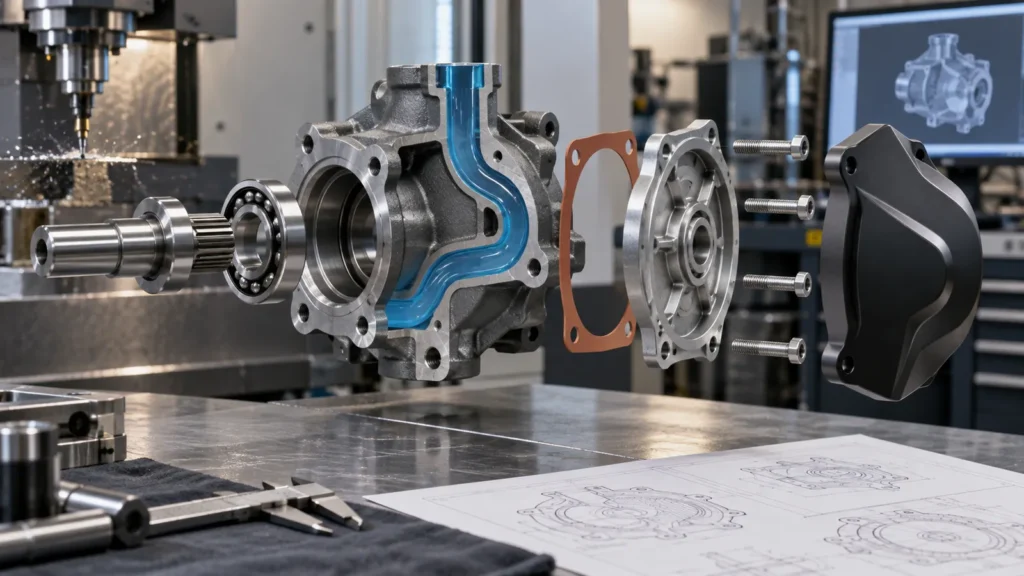
Interfaces de acoplamiento y deslizamiento
Para un eje, casquillo, guía o asiento de rodamiento, la rugosidad actúa junto con el material, la dureza, la lubricación, la geometría y el juego. Una superficie extremadamente lisa no siempre es lo ideal: algunas interfaces necesitan textura para retener lubricante, mientras que los picos afilados pueden acelerar el desgaste prematuro. Especifique primero la función ensamblada y luego elija el requisito superficial junto con el ajuste.
Caras de sellado y trayectorias de fluido
En las superficies de apoyo de juntas y las caras de sellado, la dirección de las marcas y la ondulación pueden importar tanto como la rugosidad media. Un patrón direccional de la herramienta puede crear una trayectoria de fuga. En los canales de fluido, las rebabas, las transiciones, la limpieza y la geometría pueden dominar sobre una pequeña mejora en Ra.
Carcasas y controles visibles
Los clientes juzgan la apariencia mediante la consistencia de la textura, las marcas de herramienta, el color, el brillo, la calidad de los bordes y el daño por manipulación. Un número de rugosidad por sí solo no puede definir esto. Las superficies cosméticas a menudo necesitan zonas, condiciones de visualización, muestras aprobadas y límites para rayones o abolladuras, además de—o en lugar de—un Ra numérico.
Cómo el proceso de mecanizado da forma al resultado
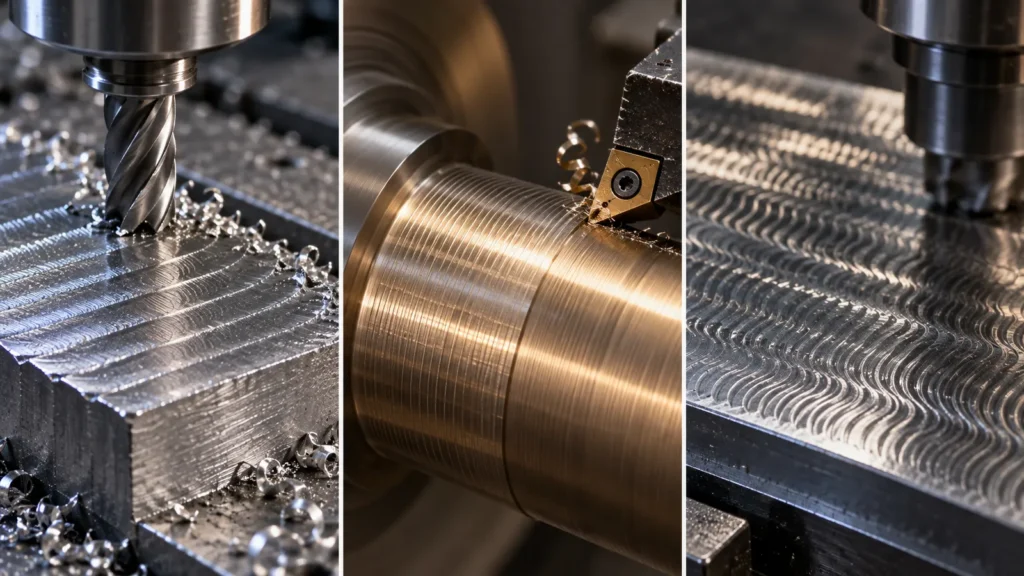
| Superficie observada | Preguntas probables sobre el proceso | Acción siguiente útil |
|---|---|---|
| Marcas de avance regulares | Avance, geometría de la herramienta, paso lateral y dirección de la trayectoria de la herramienta | Revisar el pase de acabado y si la disposición afecta la función |
| Patrón de chatter | Alcance de la herramienta, rigidez, sujeción de la pieza, velocidad del husillo y rigidez de la pared | Mejorar la estabilidad antes de exigir un retrabajo cosmético más lento |
| Material desgarrado o embadurnado | Condición del material, filo de aportación, calor, filo de la herramienta y refrigerante | Corregir las condiciones de corte y verificar la condición del material |
| Borde redondeado y pulido | Acceso manual, presión de pulido, protección del borde y eliminación de material | Separar los bordes dimensionales de las zonas de pulido cosmético |
Si la textura requerida es difícil de alcanzar solo mediante corte, puede ser apropiada una ruta secundaria controlada. La descripción general de las capacidades de acabado superficial del sitio ayuda a conectar la base mecanizada con opciones de posprocesamiento compatibles.
Mida la misma superficie que pretendía
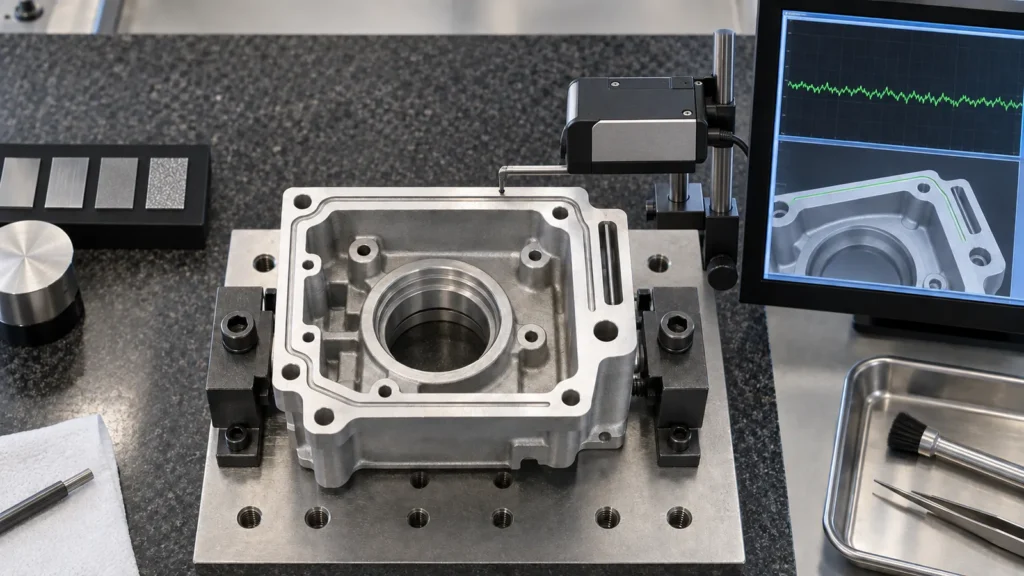
- Marque la zona de medición exacta en lugar de señalar toda la pieza.
- Indique el parámetro, la unidad, el máximo o el rango, y la dirección de las estrías donde la función lo requiera.
- Confirme que la ubicación de evaluación sea físicamente accesible para el instrumento acordado.
- Defina si la medición se realiza antes o después del granallado, recubrimiento, pulido o limpieza.
- Mantenga los defectos visuales y la rugosidad numérica en criterios de aceptación separados.
- Para características críticas, acuerde el formato del informe y el muestreo antes de la producción.
La planificación de la medición pertenece a la planificación de la calidad, no al final de la producción. La descripción general del control de calidad de JUCHENG explica el papel de los planos, la planificación de la inspección y la verificación documentada a lo largo de un proyecto de mecanizado.
Una mejor manera de marcar el plano
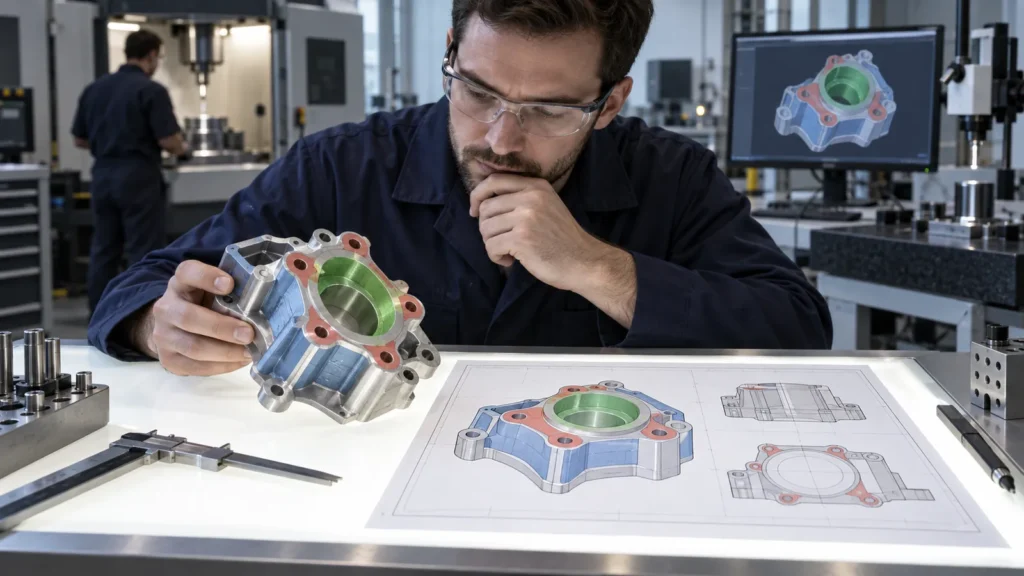
Lógica de especificación de ejemplo
- Cara funcional A: requisito de rugosidad medido más dirección de mecanizado y zona de inspección.
- Zona cosmética B: textura visual y límites de rayaduras controlados por muestra aprobada.
- Barreno C: diámetro final y rugosidad verificados después del último paso de acabado relevante.
- Todas las demás caras: condición mecanizada estándar con rebabas eliminadas y bordes tratados según plano.
Esta estructura le da al estimador una ruta realista y le da a inspección un plan de aceptación inequívoco. También hace posible la ingeniería de valor: el proveedor puede cuestionar una indicación local costosa sin debilitar el resto del plano.
La revisión de rugosidad previa a la RFQ
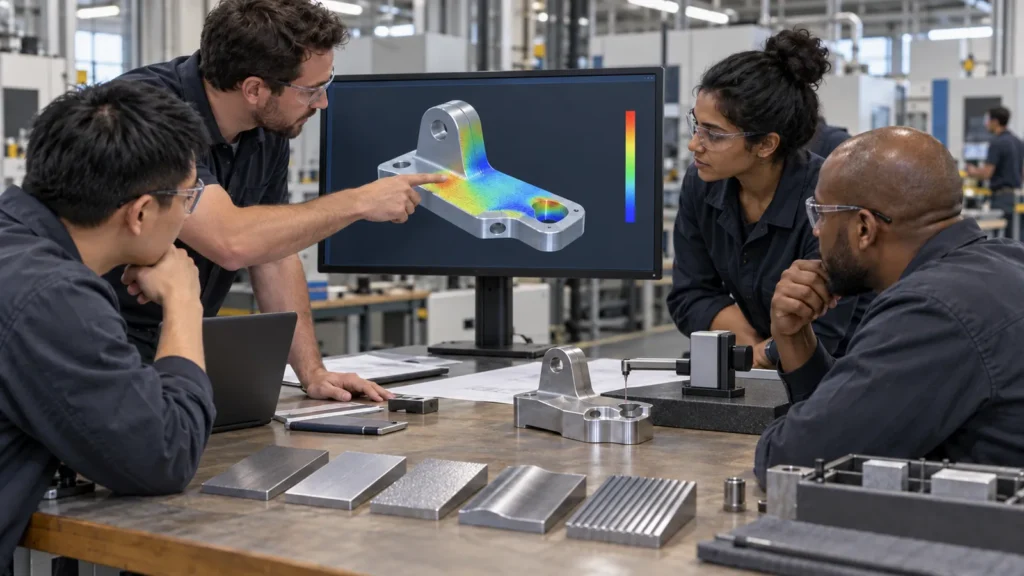
- Nombre la falla: fuga, desgaste, fricción, mala adherencia, contaminación atrapada, marcas de herramienta objetables u otra cosa.
- Identifique la superficie responsable: no extienda el requisito a caras no relacionadas.
- Seleccione la característica: parámetro de rugosidad, textura, ondulación, muestra cosmética o una combinación.
- Verificar la fabricabilidad: acceso de herramientas, rigidez, comportamiento del material, acabado secundario y manipulación.
- Planificar la verificación: acceso a instrumentos, dirección de medición, momento, tamaño de muestra y registros.
- Revisar el costo total: tiempo de mecanizado, posprocesamiento, protección, inspección y riesgo de rechazo.
El resultado debe ser lo suficientemente específico para cotizar, pero no más estricto de lo que la aplicación necesita. Para las combinaciones de procesos disponibles, compare la servicios de acabado superficial CNC página con el material y los requisitos funcionales del plano.
Preguntas que hacen los compradores sobre la rugosidad
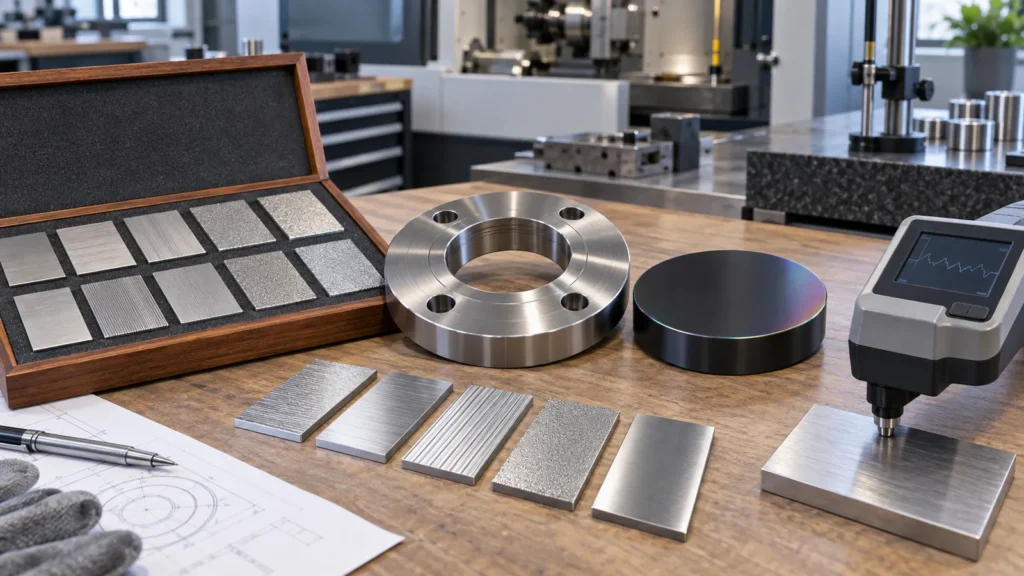
No siempre, porque la geometría, el material, el acceso de herramientas, la capacidad del proceso y la cantidad determinan el impacto real. Sin embargo, un requisito sustancialmente más suave puede añadir pasadas de acabado, control de herramientas, pulido, protección e inspección. El costo aumenta más rápido cuando la indicación cubre superficies difíciles o no funcionales.
¿Puede el granallado mejorar un resultado de rugosidad?
El granallado cambia la textura y puede hacer que la apariencia sea más uniforme, pero no convierte simplemente una superficie mecanizada en una rugosidad numérica universalmente “mejor”. El medio, la presión, el material, el enmascaramiento y el método de medición afectan el resultado. Especifique el granallado por su textura prevista o su función de preparación y verifique las caras funcionales por separado.
¿Debe comprobarse la rugosidad antes o después del recubrimiento?
Eso depende de la función. Un valor previo al recubrimiento puede controlar la adhesión o la condición del sustrato, mientras que la superficie acabada puede controlar el sellado, la fricción o la apariencia. Si ambos importan, identifique ambas etapas explícitamente en lugar de asumir que una medición representa a la otra.
¿Qué información debe acompañar a una indicación de rugosidad?
Proporcione la superficie exacta, el parámetro, la unidad, el límite o rango, la dirección de las estrías cuando sea relevante, la etapa de medición, la zona de inspección accesible y cualquier criterio cosmético independiente. Para una interfaz crítica, incluya información de la pieza acoplada y del servicio durante la revisión de DFM.