
Um valor de Ra mais baixo não é automaticamente uma superfície CNC melhor. Pode exigir passes de acabamento mais lentos, ferramentas mais novas, fixação mais estável, polimento adicional e mais inspeção — e ainda assim não conseguir controlar a ondulação, a direção de corte, os riscos ou o desempenho de vedação. O objetivo prático é especificar o requisito de superfície menos restritivo que suporte de forma fiável a função da peça. Este guia mostra a engenheiros e compradores como relacionar a rugosidade superficial CNC com contacto, vedação, desgaste, aparência, medição e custo antes de o desenho chegar à cotação.
A armadilha de custos escondida numa chamada Ra baixa
Uma nota de rugosidade genérica pode transformar faces comuns em características críticas. A oficina de maquinagem pode precisar de reduzir o avanço, adicionar uma ferramenta de acabamento, alterar a trajetória da ferramenta, proteger a superfície durante o manuseamento e inspecionar mais locais. Cavidades profundas, ranhuras estreitas, cortes interrompidos, paredes finas e características de longo alcance podem tornar o mesmo número muito mais difícil de alcançar do que numa face plana aberta.
É por isso que um requisito de rugosidade pertence à superfície funcional — não automaticamente a todo o modelo. Um assento de rolamento, uma sede de vedação, um painel de face óptica e uma cavidade de folga oculta não têm a mesma função. Quando todas as faces recebem o valor mais exigente, o orçamento carrega o custo e o risco da interpretação mais difícil.
Ra é apenas uma parte da história da superfície
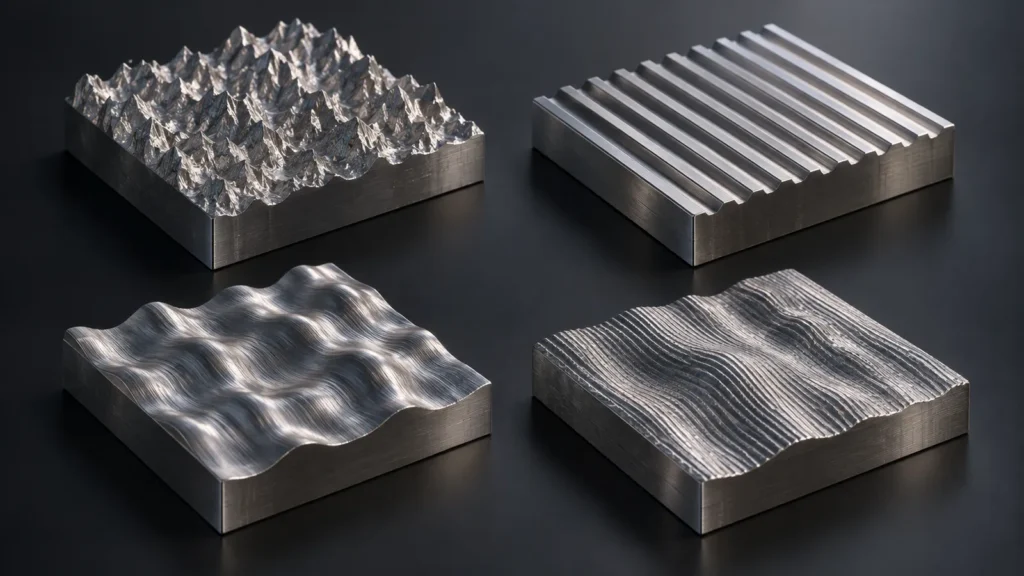
Ra expressa a média aritmética dos desvios de perfil ao longo do comprimento de avaliação. É útil e amplamente compreendida, mas duas superfícies podem ter um Ra semelhante e comportar-se de forma diferente porque os seus picos, vales, espaçamento, direção ou ondulação de maior escala não são iguais. Uma superfície polida e uma superfície finamente fresada podem, portanto, produzir comportamentos de contacto ou vedação diferentes, mesmo quando um número reportado parece comparável.
| Termo de superfície | O que ajuda a descrever | O que não resolve sozinho |
|---|---|---|
| Ra | Desvio médio do perfil | Picos isolados, vales profundos, orientação, ondulação ou uniformidade visual |
| Rz | Altura média pico-a-vale ao longo dos comprimentos de amostragem | Espaçamento e direção da textura |
| Orientação | Direção dominante do padrão da superfície | Amplitude ou aceitação de riscos |
| Ondulação | Variação superficial com espaçamento maior | Rugosidade fina causada pelo processo de corte |
| Grau visual | Cor, brilho, textura, riscos e consistência cosmética | Um resultado numérico de rugosidade rastreável |
Use o guia mais amplo guia de acabamentos superficiais de usinagem CNC quando a decisão também envolve anodização, jateamento, polimento, galvanoplastia ou outro pós-processo. A rugosidade é uma característica da superfície acabada, não um sinônimo de todos os tratamentos superficiais.
Comece pelo contacto, fluxo ou aparência
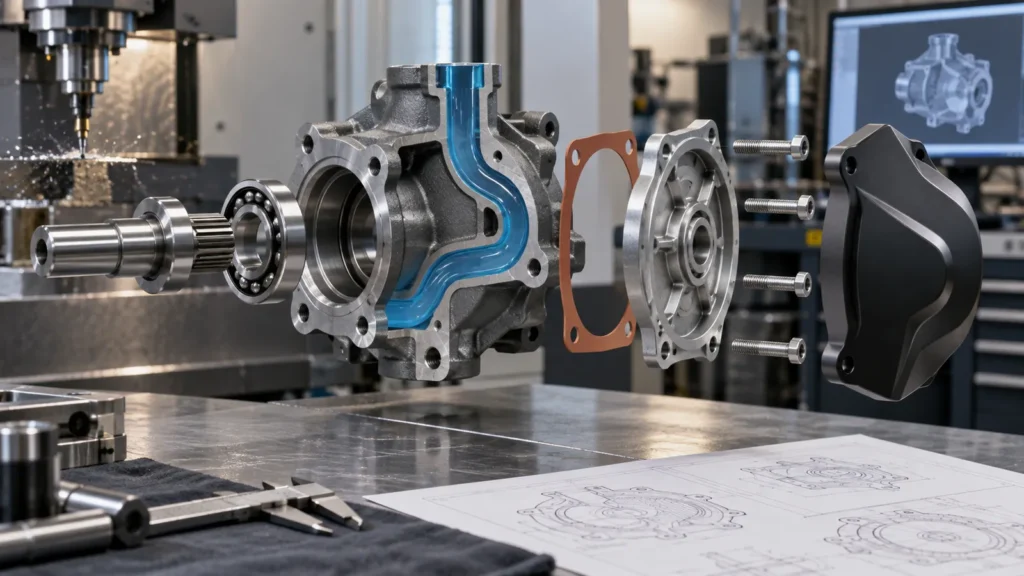
Uma especificação útil começa com o que cruza ou toca a superfície. Essa questão determina se o problema importante é atrito, vazamento de fluido, adesão de revestimento, facilidade de limpeza, iniciação de fadiga, clareza óptica ou simplesmente como o cliente vê o produto.
Interfaces de acoplamento e deslizamento
Para um eixo, bucha, guia ou assento de rolamento, a rugosidade atua em conjunto com material, dureza, lubrificação, geometria e folga. Uma superfície extremamente lisa nem sempre é ideal: algumas interfaces precisam de textura para reter lubrificante, enquanto picos acentuados podem acelerar o desgaste precoce. Especifique primeiro a função montada e depois escolha o requisito de superfície junto com o ajuste.
Faces de vedação e caminhos de fluido
Em assentos de junta e faces de vedação, a direção da textura e a ondulação podem ser tão importantes quanto a rugosidade média. Um padrão direcional de ferramenta pode criar um caminho de vazamento. Em canais de fluido, rebarbas, transições, limpeza e geometria podem predominar sobre uma pequena melhoria em Ra.
Carcaças e controles visíveis
Os clientes avaliam a aparência por meio da consistência da textura, marcas de ferramenta, cor, brilho, qualidade das arestas e danos de manuseio. Um número de rugosidade isolado não consegue definir isso. Superfícies cosméticas frequentemente exigem zonas, condições de visualização, amostras aprovadas e limites para riscos ou amassados, além de—ou em vez de—um Ra numérico.
Como o processo de maquinagem molda o resultado
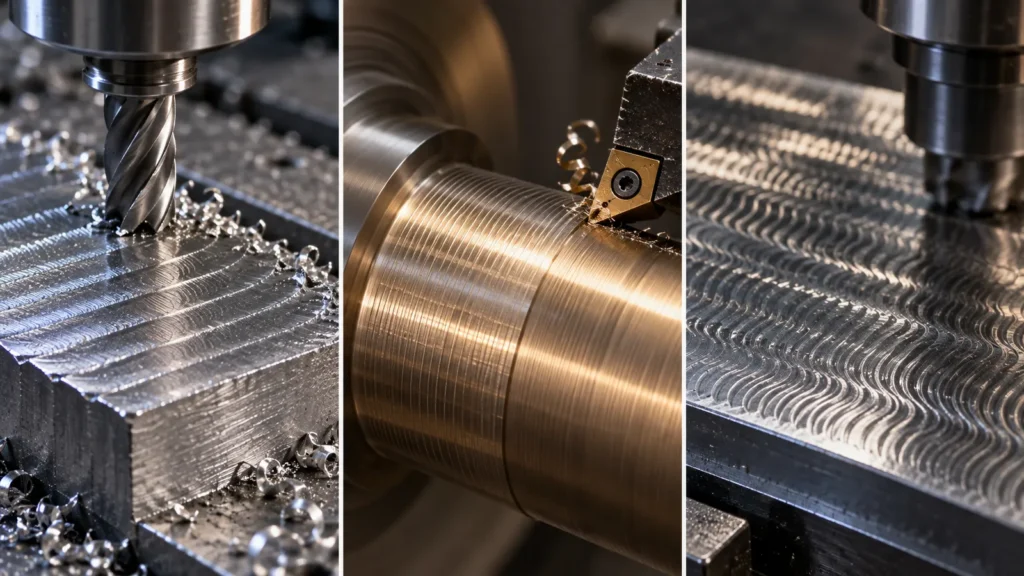
A textura final registra a rota de fabricação. Avanço por dente, raio da ponta da ferramenta, condição da aresta, excentricidade, comportamento do fuso, estratégia de trajetória da ferramenta, microestrutura do material, fluido de corte, fixação da peça e vibração deixam todos uma assinatura. Um desenho que exige a mesma superfície em geometrias diferentes pode, portanto, exigir operações distintas.
| Superfície observada | Perguntas prováveis sobre o processo | Próxima ação útil |
|---|---|---|
| Marcas regulares de avanço | Avanço, geometria da fresa, passo lateral e direção da trajetória da ferramenta | Revise o passe de acabamento e se o padrão de usinagem afeta a função |
| Padrão de chatter | Alcance da ferramenta, rigidez, fixação da peça, rotação do fuso e rigidez da parede | Melhore a estabilidade antes de exigir retrabalho cosmético mais lento |
| Material rasgado ou esfregado | Condição do material, aresta postiça, calor, afiação da ferramenta e fluido de corte | Corrija as condições de corte e verifique a condição do material |
| Rounded polished edge | Manual access, polishing pressure, edge protection, and stock removal | Separate dimensional edges from cosmetic polish zones |
If the required texture is difficult to reach by cutting alone, a controlled secondary route may be appropriate. The site’s capacidades de acabamento de superfície overview helps connect the machined baseline to compatible post-process options.
Meça a mesma superfície que pretendia
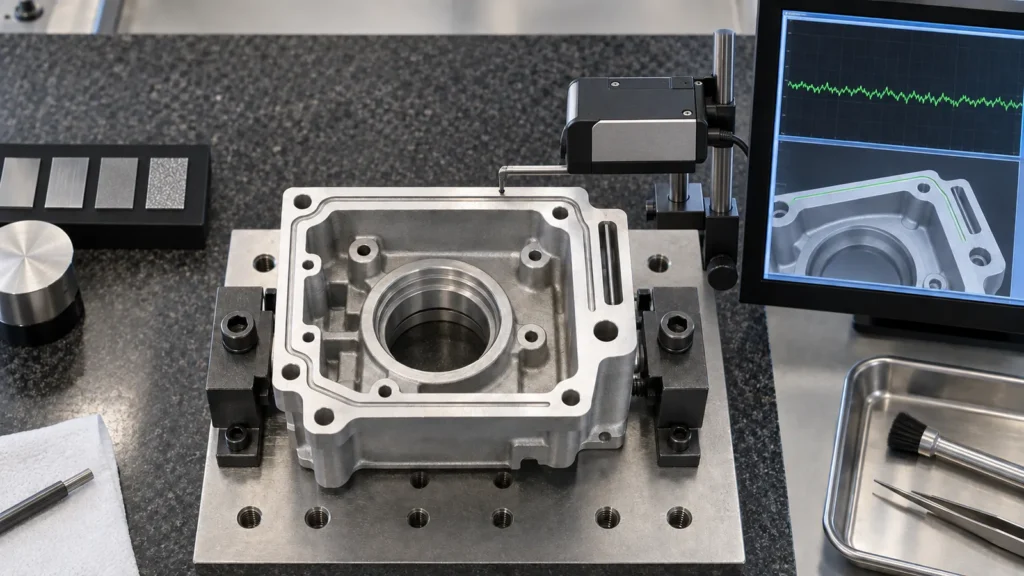
A roughness value is only meaningful when the measurement method can reach the feature and both parties evaluate it consistently. Stylus direction, cutoff, evaluation length, filtering, fixture stability, local curvature, and surface cleanliness can change the result. Small holes, narrow grooves, steep radii, and interrupted surfaces may not be accessible with the same instrument used on a broad face.
- Mark the exact measurement zone rather than pointing to the entire part.
- State the parameter, unit, maximum or range, and lay direction where function requires it.
- Confirm the evaluation location is physically accessible to the agreed instrument.
- Define whether measurement occurs before or after blasting, coating, polishing, or cleaning.
- Keep visual defects and numerical roughness in separate acceptance criteria.
- For critical features, agree on report format and sampling before production.
Measurement planning belongs in quality planning, not at the end of production. JUCHENG’s visão geral do controle de qualidade explica o papel dos desenhos, do planejamento de inspeção e da verificação documentada ao longo de um projeto de usinagem.
Uma melhor forma de marcar o desenho
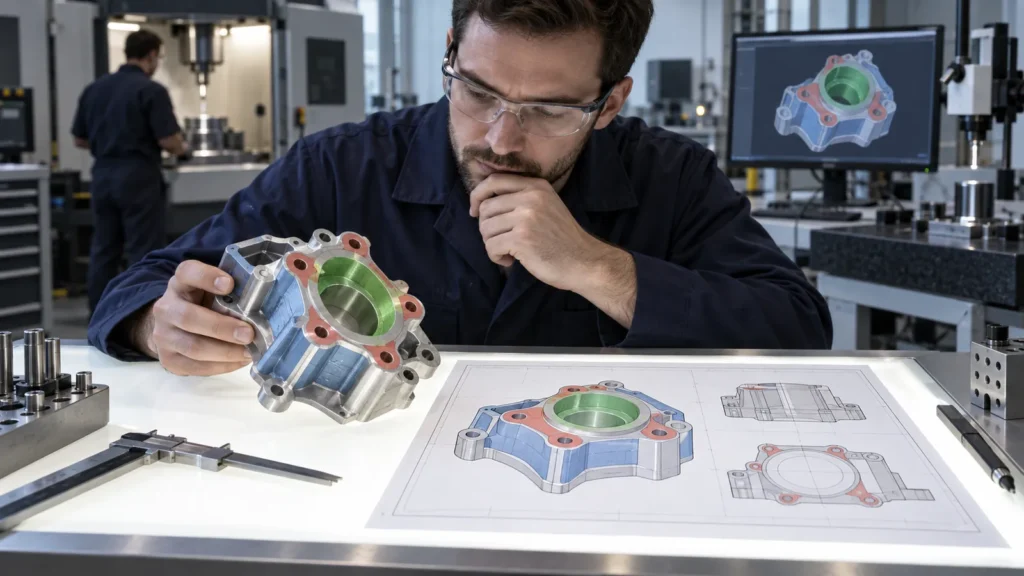
Um desenho robusto separa superfícies funcionais, superfícies cosméticas e áreas usinadas comuns. Ele não esconde um requisito exigente dentro de uma nota geral. Use linhas de chamada ou zonas, identifique arestas protegidas e elementos de referência, e esclareça se as dimensões se aplicam antes ou depois de qualquer acabamento que remova ou adicione material.
Exemplo de lógica de especificação
- Face funcional A: requisito de rugosidade medido, além da direção de lay e da zona de inspeção.
- Zona cosmética B: textura visual e limites de riscos controlados por amostra aprovada.
- Furo C: diâmetro final e rugosidade verificados após a última etapa de acabamento relevante.
- Todas as outras faces: condição usinada padrão com rebarbas removidas e arestas tratadas conforme o desenho.
Essa estrutura fornece ao estimador uma rota realista e dá à inspeção um plano de aceitação inequívoco. Também possibilita a engenharia de valor: o fornecedor pode contestar uma chamada local cara sem enfraquecer o restante do desenho.
A revisão de rugosidade antes do pedido de cotação
Antes de enviar a RFQ, revise cada superfície especial com esta sequência:
- Nomeie a falha: vazamento, desgaste, atrito, adesão deficiente, contaminação retida, marcas de ferramenta indesejáveis ou algo mais.
- Identifique a superfície responsável: não estenda o requisito a faces não relacionadas.
- Selecione a característica: parâmetro de rugosidade, orientação, ondulação, amostra cosmética ou uma combinação.
- Verifique a fabricabilidade: acesso da ferramenta, rigidez, comportamento do material, acabamento secundário e manuseio.
- Planeje a verificação: acesso do instrumento, direção de medição, momento, tamanho da amostra e registros.
- Revise o custo total: tempo de usinagem, pós-processamento, proteção, inspeção e risco de rejeição.
O resultado deve ser específico o suficiente para cotar, mas não mais restritivo do que a aplicação exige. Para combinações de processos disponíveis, compare a serviços de acabamento de superfície CNC página com os requisitos de material e funcionais do desenho.
Perguntas que os compradores fazem sobre rugosidade
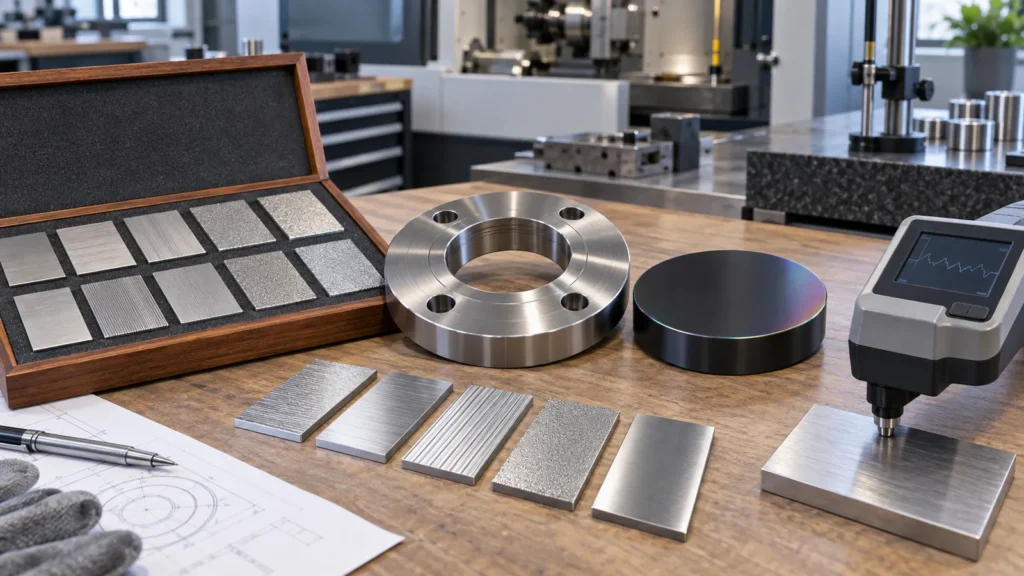
Um número de Ra menor sempre aumenta o custo de usinagem?
Nem sempre, porque geometria, material, acesso da ferramenta, capacidade do processo e quantidade determinam o impacto real. No entanto, um requisito substancialmente mais liso pode adicionar passes de acabamento, controle de ferramenta, polimento, proteção e inspeção. O custo aumenta mais rapidamente quando a indicação cobre superfícies difíceis ou não funcionais.
O jateamento com esferas pode melhorar um resultado de rugosidade?
O jateamento altera a textura e pode tornar a aparência mais uniforme, mas não converte simplesmente uma superfície usinada em uma rugosidade numérica universalmente “melhor”. O meio, a pressão, o material, o mascaramento e o método de medição afetam o resultado. Especifique o jateamento para sua textura pretendida ou função de preparação e verifique as faces funcionais separadamente.
A rugosidade deve ser verificada antes ou depois do revestimento?
Isso depende da função. Um valor antes do revestimento pode controlar a adesão ou a condição do substrato, enquanto a superfície acabada pode controlar a vedação, o atrito ou a aparência. Se ambos forem importantes, identifique explicitamente as duas etapas em vez de assumir que uma medição representa a outra.
Que informações devem acompanhar uma especificação de rugosidade?
Forneça a superfície exata, o parâmetro, a unidade, o limite ou a faixa, a direção de leitura quando relevante, a etapa de medição, a zona de inspeção acessível e quaisquer critérios estéticos separados. Para uma interface crítica, inclua informações sobre a peça de acoplamento e o serviço durante a revisão de DFM.