
Une valeur Ra plus faible n'est pas automatiquement une meilleure surface CNC. Elle peut exiger des passes de finition plus lentes, des outils plus neufs, un maintien en position plus stable, un polissage supplémentaire et davantage d'inspection—tout en ne parvenant toujours pas à maîtriser l'ondulation, le sens des stries, les rayures ou les performances d'étanchéité. L'objectif pratique est de spécifier l'exigence de surface la moins restrictive qui soutient de manière fiable la fonction de la pièce. Ce guide montre aux ingénieurs et aux acheteurs comment relier la rugosité de surface CNC au contact, à l'étanchéité, à l'usure, à l'apparence, à la mesure et au coût avant que le plan n'atteigne la phase de devis.
Le piège de coût caché dans une spécification Ra basse
Une note de rugosité générale peut transformer des faces ordinaires en caractéristiques critiques. L'atelier d'usinage peut avoir besoin de réduire l'avance, d'ajouter un outil de finition, de modifier la trajectoire d'outil, de protéger la surface pendant la manutention et d'inspecter davantage d'emplacements. Les poches profondes, les gorges étroites, les coupes interrompues, les parois minces et les caractéristiques à longue portée peuvent rendre le même chiffre beaucoup plus difficile à atteindre que sur une face plane dégagée.
C'est pourquoi une exigence de rugosité appartient à la surface fonctionnelle—et non automatiquement à l'ensemble du modèle. Un siège de roulement, une portée de joint, un panneau orienté vers l'optique et une poche de dégagement cachée n'ont pas la même fonction. Lorsque chaque face reçoit la valeur la plus exigeante, le devis porte le coût et le risque de l'interprétation la plus difficile.
Ra n'est qu'une partie de l'histoire de la surface
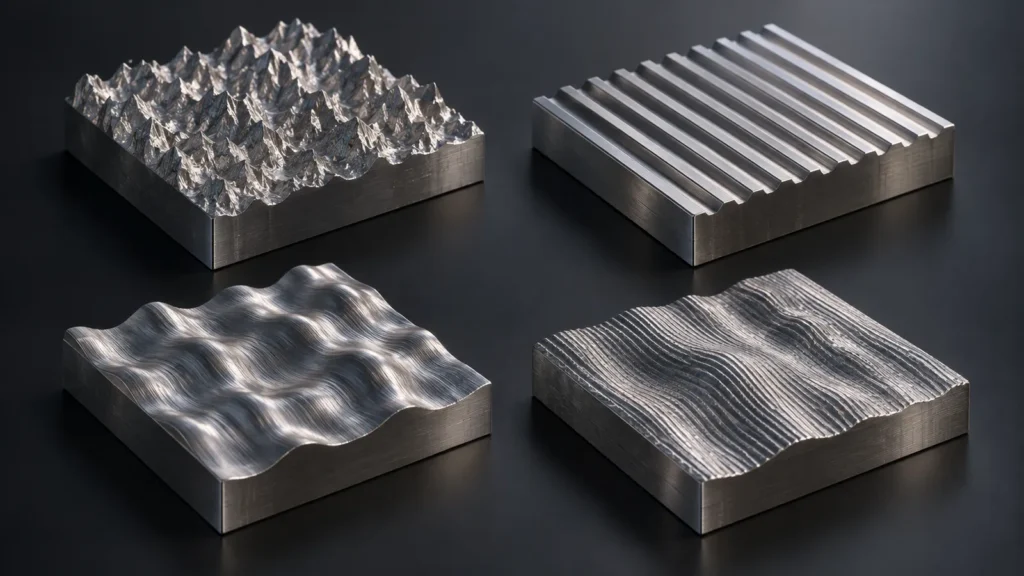
Ra exprime la moyenne arithmétique des écarts de profil sur la longueur d'évaluation. Il est utile et largement compris, mais deux surfaces peuvent présenter un Ra similaire et se comporter différemment, car leurs pics, vallées, espacements, direction ou ondulation à plus grande échelle ne sont pas identiques. Une surface polie et une surface finement fraisée peuvent donc produire un comportement de contact ou d'étanchéité différent, même lorsque la valeur rapportée semble comparable.
| Terme de surface | Ce qu'il aide à décrire | Ce qu'il ne détermine pas à lui seul |
|---|---|---|
| Ra | Écart moyen de profil | Pics isolés, vallées profondes, sens de stries, ondulation ou uniformité visuelle |
| Rz | Hauteur moyenne pic-à-vallée sur les longueurs d'échantillonnage | Espacement et direction de la texture |
| Sens de stries | Direction dominante du motif de surface | Amplitude ou acceptation des rayures |
| Ondulation | Variation de surface à espacement plus large | Rugosité fine causée par le processus de coupe |
| Grade visuel | Couleur, brillance, texture, rayures et cohérence cosmétique | Un résultat de rugosité numérique traçable |
Utilisez le terme plus large guide des finitions de surface en usinage CNC lorsque la décision implique également l'anodisation, le sablage, le polissage, le placage ou un autre post-traitement. La rugosité est une caractéristique de la surface finie, pas un synonyme de tout traitement de surface.
Commencer par le contact, l'écoulement ou l'apparence
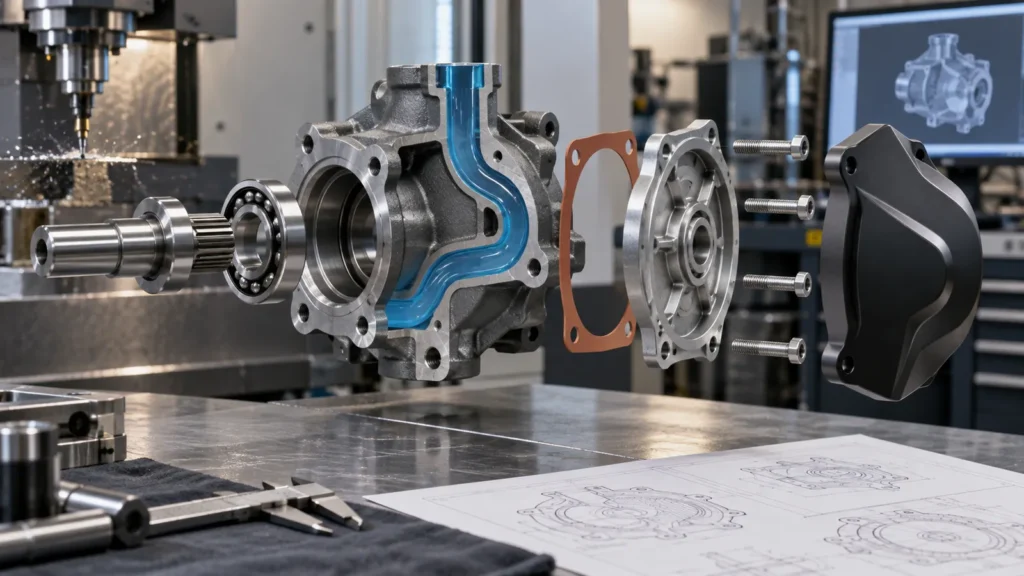
Une spécification utile commence par ce qui traverse ou touche la surface. Cette question détermine si le problème important est le frottement, la fuite de fluide, l'adhérence du revêtement, la nettoyabilité, l'amorçage de fatigue, la clarté optique, ou simplement la façon dont un client voit le produit.
Interfaces d'accouplement et de glissement
Pour un arbre, une douille, un guide ou un logement de roulement, la rugosité agit de concert avec le matériau, la dureté, la lubrification, la géométrie et le jeu. Une surface extrêmement lisse n'est pas toujours idéale : certaines interfaces ont besoin de texture pour retenir le lubrifiant, tandis que des pics acérés peuvent accélérer l'usure précoce. Spécifiez d'abord la fonction assemblée, puis choisissez l'exigence de surface en fonction de l'ajustement.
Faces d'étanchéité et chemins de fluide
Sur les portées de joint et les faces d'étanchéité, la direction de lay et l'ondulation peuvent compter autant que la rugosité moyenne. Un motif d'outil directionnel peut créer un chemin de fuite. Sur les canaux de fluide, les bavures, les transitions, la propreté et la géométrie peuvent dominer sur une petite amélioration de Ra.
Boîtiers et commandes visibles
Les clients jugent l'apparence par la cohérence de la texture, les marques d'outil, la couleur, la brillance, la qualité des bords et les dommages de manipulation. Un chiffre de rugosité seul ne peut pas définir cela. Les surfaces cosmétiques nécessitent souvent des zones, des conditions d'observation, des échantillons approuvés et des limites pour les rayures ou les bosses en plus—ou au lieu—d'un Ra numérique.
Comment le procédé d'usinage façonne le résultat
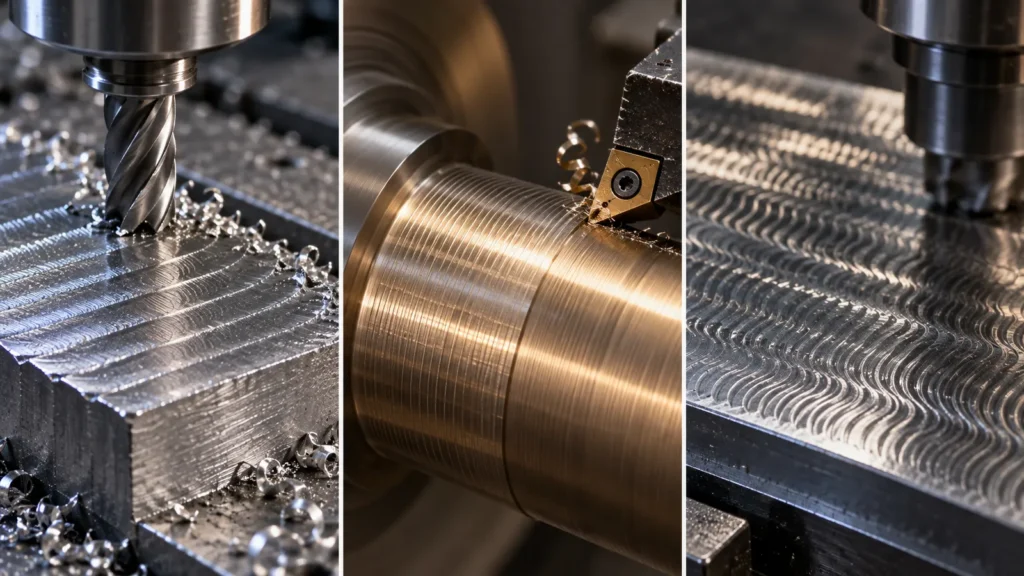
La texture finale enregistre la route de fabrication. L'avance par dent, le rayon de nez d'outil, l'état de l'arête, le faux rond, le comportement de la broche, la stratégie de trajectoire d'outil, la microstructure du matériau, le liquide de refroidissement, le maintien en position et les vibrations laissent tous une signature. Un dessin qui exige la même surface sur des géométries différentes peut donc nécessiter des opérations différentes.
| Surface observée | Questions probables sur le procédé | Action suivante utile |
|---|---|---|
| Marques régulières d'avance | Avance, géométrie de l'outil, pas de recouvrement et direction de la trajectoire | Vérifier la passe de finition et si l'orientation affecte la fonction |
| Motif de broutement | Portée de l'outil, rigidité, maintien de la pièce, vitesse de broche et rigidité de la paroi | Améliorer la stabilité avant d'exiger une reprise cosmétique plus lente |
| Matière arrachée ou étalée | État de la matière, arête rapportée, chaleur, affûtage de l'outil et liquide de coupe | Corriger les conditions de coupe et vérifier l'état de la matière |
| Bord arrondi poli | Accès manuel, pression de polissage, protection des bords et enlèvement de matière | Séparer les bords dimensionnels des zones de polissage cosmétique |
Si la texture requise est difficile à obtenir par usinage seul, une voie secondaire contrôlée peut être appropriée. La page capacités de finition de surface d'aperçu du site aide à relier la base usinée aux options de post-traitement compatibles.
Mesurer la même surface que celle prévue
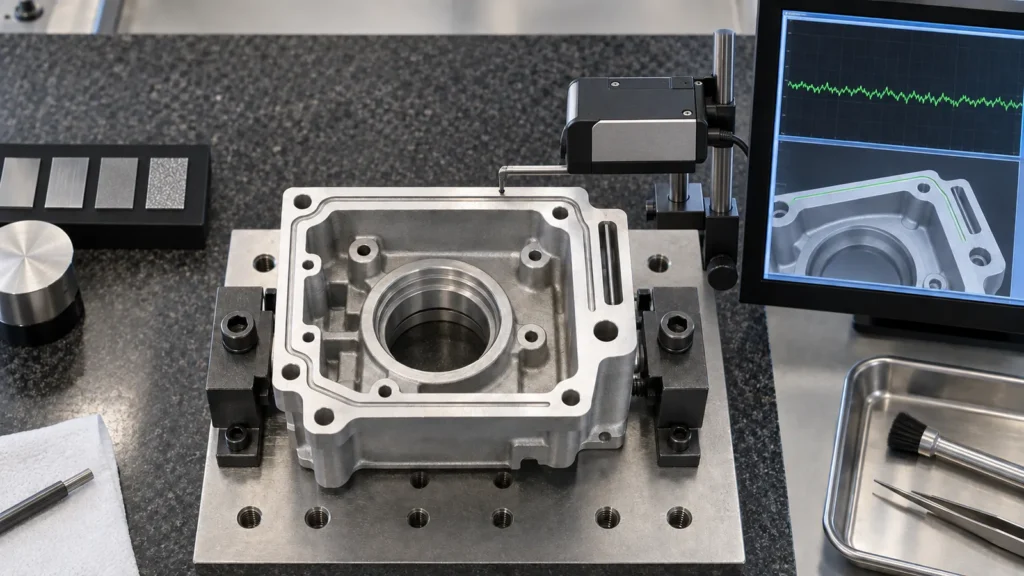
Une valeur de rugosité n'a de sens que si la méthode de mesure peut atteindre la zone concernée et si les deux parties l'évaluent de manière cohérente. La direction du stylet, la longueur de coupure, la longueur d'évaluation, le filtrage, la stabilité du montage, la courbure locale et la propreté de la surface peuvent modifier le résultat. Les petits trous, les rainures étroites, les rayons abrupts et les surfaces interrompues peuvent ne pas être accessibles avec le même instrument que celui utilisé sur une face large.
- Marquez la zone de mesure exacte plutôt que de pointer l'ensemble de la pièce.
- Indiquez le paramètre, l'unité, la valeur maximale ou la plage, et la direction de lay lorsque la fonction l'exige.
- Confirmez que l'emplacement d'évaluation est physiquement accessible à l'instrument convenu.
- Définissez si la mesure a lieu avant ou après le grenaillage, le revêtement, le polissage ou le nettoyage.
- Gardez les défauts visuels et la rugosité numérique dans des critères d'acceptation distincts.
- Pour les caractéristiques critiques, convenez du format de rapport et de l'échantillonnage avant la production.
La planification des mesures relève de la planification qualité, et non de la fin de la production. La page aperçu du contrôle qualité de JUCHENG explique le rôle des plans, de la planification des inspections et de la vérification documentée tout au long d'un projet d'usinage.
Une meilleure façon de marquer le plan
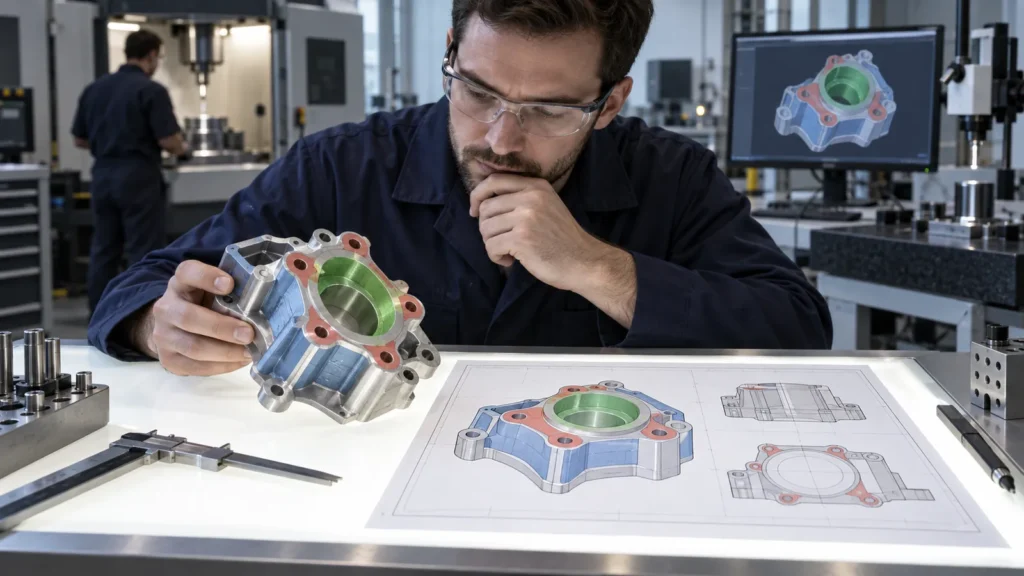
Un bon plan distingue les surfaces fonctionnelles, les surfaces esthétiques et les zones usinées ordinaires. Il ne dissimule pas une exigence contraignante dans une note générale. Utilisez des lignes de repère ou des zones, identifiez les bords protégés et les éléments de référence, et précisez si les dimensions s'appliquent avant ou après tout fini d'enlèvement ou d'ajout de matière.
Logique de spécification exemplaire
- Face fonctionnelle A : exigence de rugosité mesurée, plus direction de lay et zone d'inspection.
- Zone cosmétique B : texture visuelle et limites de rayures contrôlées par un échantillon approuvé.
- Alésage C : diamètre final et rugosité vérifiés après la dernière étape de finition pertinente.
- Toutes les autres faces : état usiné standard avec ébavurage et arêtes traitées selon le plan.
Cette structure donne à l'estimateur une gamme réaliste et à l'inspection un plan d'acceptation sans ambiguïté. Elle rend également l'ingénierie de valeur possible : le fournisseur peut contester une spécification locale coûteuse sans affaiblir le reste du plan.
La revue de rugosité avant la demande de devis
Avant d'envoyer la demande de prix, examinez chaque surface spéciale selon cette séquence :
- Nommer la défaillance : fuite, usure, frottement, mauvaise adhérence, contamination piégée, marques d'outil inacceptables ou autre.
- Identifier la surface responsable : ne pas étendre l'exigence à des faces non concernées.
- Sélectionner la caractéristique : paramètre de rugosité, direction d'usinage, ondulation, échantillon cosmétique ou une combinaison.
- Vérifiez la fabricabilité : accès de l'outil, rigidité, comportement du matériau, finition secondaire et manutention.
- Vérification du plan : accès à l'instrument, direction de mesure, moment, taille de l'échantillon et enregistrements.
- Examiner le coût total : temps d'usinage, post-traitement, protection, inspection et risque de rejet.
Le résultat doit être suffisamment précis pour permettre un devis, sans être plus serré que nécessaire pour l'application. Pour les combinaisons de procédés disponibles, comparez la les services de finition de surface CNC page avec le matériau et les exigences fonctionnelles du dessin.
Questions que les acheteurs posent sur la rugosité
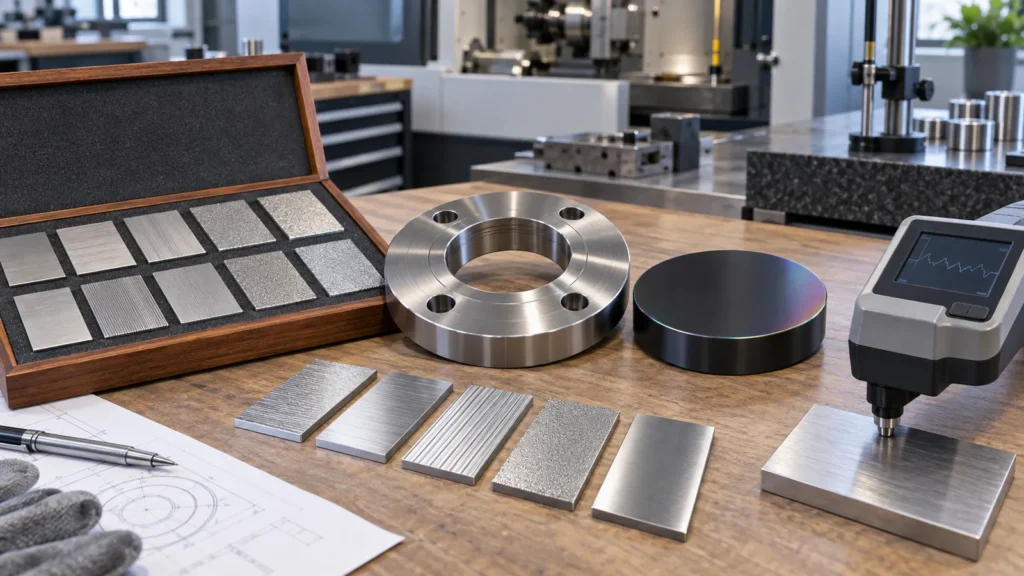
Un nombre Ra plus petit augmente-t-il toujours le coût d'usinage ?
Pas toujours, car la géométrie, le matériau, l'accès aux outils, la capacité du procédé et la quantité déterminent l'impact réel. Cependant, une exigence nettement plus lisse peut ajouter des passes de finition, un contrôle des outils, du polissage, de la protection et de l'inspection. Le coût augmente le plus rapidement lorsque l'indication couvre des surfaces difficiles ou non fonctionnelles.
Le sablage aux billes peut-il améliorer un résultat de rugosité ?
Le sablage modifie la texture et peut rendre l'aspect plus uniforme, mais il ne transforme pas simplement une surface usinée en une rugosité numérique universellement “ meilleure ”. Le média, la pression, le matériau, le masquage et la méthode de mesure influencent le résultat. Spécifiez le sablage pour sa texture visée ou son rôle de préparation et vérifiez séparément les faces fonctionnelles.
La rugosité doit-elle être contrôlée avant ou après le revêtement ?
Cela dépend de la fonction. Une valeur avant revêtement peut contrôler l'adhérence ou l'état du substrat, tandis que la surface finie peut contrôler l'étanchéité, le frottement ou l'aspect. Si les deux importent, identifiez explicitement les deux étapes plutôt que de supposer qu'une mesure représente l'autre.
Quelles informations doivent accompagner une indication de rugosité ?
Indiquez la surface exacte, le paramètre, l'unité, la limite ou la plage, la direction de stries le cas échéant, l'étape de mesure, la zone d'inspection accessible et tout critère esthétique distinct. Pour une interface critique, incluez les informations sur la pièce d'accouplement et le service lors de la revue DFM.