
設計段階にある重要な機械部品—例えば重機用の油圧ピストンロッド、高強度の自動車用アクスル、あるいは数千時間の回転応力に耐える必要がある精密ギア—があるとします。その用途には炭素鋼が適した材料ファミリーであることはご存じでしょう。しかし、いざ調査を始めた瞬間 炭素鋼の機械加工, 相反するアドバイスの壁にぶつかります。ある機械工は高速・高送りで加工するよう勧め、別の人は数分で工具を焼き切ることになると警告します。ある工場は妥当に見える見積を出し、別の工場は2倍から3倍のコストを提示します。そして心のどこかで、結局ステンレス鋼の方が良い選択だったのではないかと考えているのです。.
これが今日の製造業における CNC炭素鋼機械加工 の現実です。単に鋼の棒を旋盤に取り付けて「スタート」を押すだけのことではありません。鋼種間の微妙な冶金学的違いを理解し、適切な切削パラメータを選定し、熱と工具摩耗を管理し、そして—おそらく最も重要なこととして—この多用途でありながら要求の厳しい材料から最高の性能を引き出す方法を真に理解している加工パートナーを見つけることなのです。.
本ガイドでは、エンジニアや調達マネージャーが 炭素鋼の機械加工. の際に直面する最も一般的な課題を取り上げます。問題の全体像をたどり、解決策の背後にある科学を探り、品質・コスト・納期のバランスを取るための情報に基づいた意思決定の方法を示します。構造用ブラケット向けに 軟鋼を機械加工 する場合でも、耐摩耗部品向けに 高炭素鋼を機械加工 する場合でも、ここで概説する原則は複雑さを自信を持って乗り越える助けとなるでしょう。.
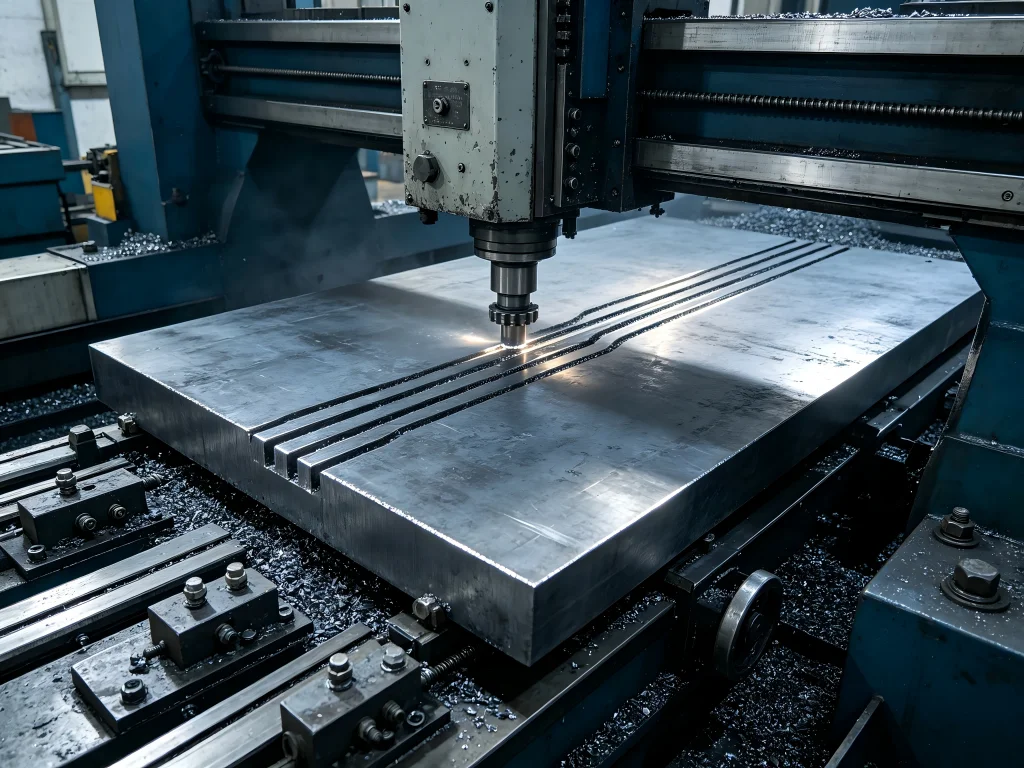
問題:炭素鋼の機械加工が悪夢になり得る理由
機械工場で毎日のように見られるシナリオから始めましょう。あるメーカーがAISI 1045中炭素鋼製の精密シャフト5,000本の注文を受けます。エンジニアリングチームは信頼できるCNC工場を選定し、CADファイルを送り、順調な生産を期待します。3週間後、彼らは電話を受けます。プロジェクトは遅延し、工具費は予算を超過し、最初の200個の表面仕上げは仕様を満たしていない、というのです。.
何が問題だったのでしょうか?その答えは通常、頻発するいくつかの一般的な落とし穴のいずれかにあります 炭素鋼の機械加工 プロジェクトに好まれる選択肢となっています。.
落とし穴1:材料の挙動を誤解する
炭素鋼は単一の材料ではなく、機械加工特性が大きく異なる合金のファミリーです。1018のような低炭素鋼は軟らかく延性があり、切りくずが長く糸状になって破断しにくく、切削工具の周囲で「バードネスティング」を引き起こすことがあります。1045のような中炭素鋼は強度と切りくず制御に優れますが、より大きな切削動力と発熱を伴います。高炭素鋼は優れた耐摩耗性を提供しますが、脆くなり、機械加工がますます困難になります。用途に合わない鋼種を選ぶこと、あるいはそれに応じて加工戦略を調整しないことは、失敗への道です。.
落とし穴2:工具摩耗を過小評価する
あるRedditユーザーは最近、次のような不満を共有しました。「古いCNC旋盤で1045シャフトのバッチを加工しようとしたら、1シフトでインサートを3箱も使い切った。この材料は本当に工具を消耗する」。これは誇張ではありません。 炭素鋼の機械加工, の場合、クレーター摩耗は通常の工具破損モードですが、切削速度、送り速度、クーラント供給を適切に管理しないと、過熱によって予測不能で壊滅的な工具破損を引き起こす可能性があります。Practical Machinistのある機械工が指摘したように、「低炭素鋼/軟鋼は最も汎用性の高い材料ですが……その限界を尊重する必要があります」。.
落とし穴3:熱処理要件を無視する
多くのエンジニアは、所望の機械的特性を得るために必要となる可能性のある熱処理を考慮せずに炭素鋼部品を指定します。例えばAISI 1045は、焼入れ焼戻しや高周波焼入れによく適応しますが、部品を先に加工してから熱処理すると、歪み、寸法変化、表面割れが発生する可能性があります。一方、加工前に熱処理すると、より硬い材料を扱うことになり、工具摩耗が加速します。この順序を正しく守るには、慎重な計画と経験が必要です。.
落とし穴4:コストをリンゴとオレンジで比較する
炭素鋼はステンレス鋼より手頃であるため選ばれることが多く、通常1トンあたり$500~800に対し、ステンレスは$1,500~3,000以上です。しかし材料費は方程式の一部にすぎません。加工プロセスが非効率で、工具費が高く、不良率が過大で、サイクルタイムが長い場合、部品あたりの総コストは、より高価でも加工しやすい材料に支払う額をすぐに上回る可能性があります。ある業界情報源によると、炭素鋼はアルミニウムに比べて加工コストが30~50%増加し、ステンレス鋼は100~150%増加します。重要なのは、最も安い原材料を選ぶことではなく、プロセスを最適化することです。.
解決策:炭素鋼加工への体系的なアプローチ
良いニュースは、これらの問題は解決可能だということです。. 炭素鋼の加工を 成功させるには、材料選定、プロセス最適化、パートナーの能力という3つの相互に関連する要素にかかっています。それぞれを詳しく見ていきましょう。.
炭素鋼ファミリーを理解する
炭素鋼を効果的に加工するには、扱う材料を理解する必要があります。炭素鋼は炭素含有量によって分類され、それが被削性、強度、熱処理応答に直接影響します。.
低炭素鋼(軟鋼)
AISI 1018やA36などの鋼種は最大0.25%の炭素を含みます。これらの材料は軟らかく、延性があり、溶接性に優れています。一般加工や構造用途の主力材料です。しかし、炭素含有量が低いため、切削時に「粘り」が出て、長く連続した切りくずが工具や治具に絡みつきます。そのため、適切な切りくず分断対策なしでは、自動化された大量生産が難しくなります。.
場合、 軟鋼を機械加工, 機械加工の現場では、特殊なチップブレーカー形状を備えたコーティング超硬インサートが好まれることがよくあります。材料が軟らかいため高速で加工できますが、生産の中断を避けるために切りくずの排出を慎重に管理する必要があります。.
中炭素鋼
AISI 1045は中炭素鋼の業界標準であり、炭素含有量は約0.45%です。この鋼種は低炭素鋼に比べて強度が大幅に向上しており、焼ならし状態での引張強さは約570 MPaで、軟鋼より約30%高くなります。また、熱処理にもよく応じ、高周波焼入れにより表面硬度55 HRCまで達成できます。.
被削性の観点からは、1045は「粘り強い」低炭素鋼種よりも好まれることが多いです。切りくずはC字状にきれいに分断され、切削領域から容易に排出されます。材料の剛性が高いため、長尺ベッド旋削加工中のびびり振動が発生しにくくなります。適切な工具(通常はCVDコーティング超硬インサート)を使用すれば、旋盤から直接Ra 0.8の表面粗さを達成できます。.
ただし、1045は1018よりも加工に多くの動力が必要で、発生する熱も多くなります。工具寿命と寸法精度を維持するには、適切なクーラント供給と剛性の高いセットアップが不可欠です。.
高炭素鋼
炭素含有量が0.60%を超える鋼種は高炭素鋼に分類されます。これらの材料は優れた硬度と耐摩耗性を提供しますが、より脆く、加工が大幅に困難です。通常、切削工具、ばね、高応力の耐摩耗部品などの用途に使用されます。.
場合、 高炭素鋼を機械加工, 切削速度を下げ、適切なコーティングを施した堅牢な工具を使用し、多くの場合、最終熱処理前に焼なまし(軟化)状態で加工を行う必要があります。.
快削炭素鋼
AISI 1215などの鋼種は、高速生産向けに特別に設計されています。添加された硫黄とリンが微細な硫化マンガン介在物を形成し、これが内部潤滑剤および切りくず分断剤として機能します。これにより切削力が大幅に低減され、発熱が抑えられ、工具破損や切りくず関連の問題のリスクがほぼ排除された「無人」製造が可能になります。.
快削鋼は、標準的な炭素鋼と比較して70%から220%の被削性指数で評価されています。締結具、継手、流体動力部品などの大量旋削部品に最適な選択肢です。.
切削パラメータの最適化
適切な鋼種を選択したら、次のステップは切削パラメータの調整です。以下の表は、超硬工具を使用する場合の炭素鋼カテゴリー別の推奨開始値を示しています。.
| 材料カテゴリー | 鋼種例 | 切削速度(SFM) | 送り速度(IPR) | 被削性評価 |
|---|---|---|---|---|
| 低炭素鋼 | 1018、A36 | 40-140 | 0.008-0.020 | ~65% |
| 中炭素鋼 | 1045、C45 | 70-120 | 0.010-0.025 | ~55% |
| 高炭素鋼 | 1060, 1095 | 65-100 | 0.008-0.018 | ~45% |
| 快削鋼 | 1215、11L17 | 100-150 | 0.012-0.030 | ~100%+ |
出典:Open Oregon Pressbooks、Haas Automation
これらは出発点であり、絶対的なルールではありません。あるCNC専門家が指摘するように、「体系的なアプローチが最善です。信頼できる情報源から推奨パラメータを入手して開始し、テストカットを実行し、結果を観察し、プロセスが安定して効率的になるまで小さな段階的な調整を行います」。.
場合、 炭素鋼のミリング, 同様の原理が当てはまります。仕上げ加工の切り込み深さは通常0.030~0.075インチの範囲です。重要なのは、材料除去率と工具寿命のバランスを保つことです。無理に押し進めるとサイクルタイムは短縮されますが工具費が増加します。逆に保守的すぎると工具寿命は延びますが部品あたりのコストが上昇します。.
工具摩耗と熱の管理
工具摩耗は最大のコスト要因です。 CNC炭素鋼機械加工. 。摩耗のメカニズムとその軽減方法を理解することは、収益性の高い生産に不可欠です。.
クレータ摩耗は、炭素鋼や合金鋼を加工する際の通常の故障モードです。これは切りくずがインサート上を滑るすくい面で発生します。この領域の高温と高圧により、工具材料が時間とともに溶解・侵食されます。クレータ摩耗は予測可能で管理しやすく、生産した部品数に基づいて工具交換を計画できます。.
一方、過熱は予測不可能な故障モードであり、一瞬で工具や部品を台無しにする可能性があります。これは切削温度が工具の熱限界を超えたときに発生し、急速な劣化、刃先の欠け、さらにはインサートの壊滅的な破損を引き起こします。解決策は3つあります。
- クーラント供給を改善する: 切削領域に正確に指向された高圧クーラントは、温度を劇的に低下させ、切りくずを洗い流すことができます。.
- 適切な工具コーティングを選択する: AlTiNやTiCNなどの現代のコーティングは、優れた耐熱性と耐摩耗性を提供します。.
- 切削パラメータを調整する: 過熱の兆候が見られたときに速度や送りを下げることで、工具とワークを救うことができます。.
見落とされがちな要因の一つは、原材料表面のミルスケールの存在です。研究により、ミルスケールは他の条件が同一であっても、母材を加工する場合と比較して工具寿命を大幅に短縮することが示されています。ミルスケール中の酸化鉄は約1030 DPHの微小硬度を持ち、非常に研磨性が高いです。ミルスケールが付着したまま熱間圧延炭素鋼を加工する場合、切削速度を下げるか、より耐摩耗性の高い工具を使用する必要があるかもしれません。.
熱処理に関する考慮事項
熱処理はさらに複雑さを加えます: 炭素鋼の機械加工. 加工を熱処理の前に行うか後に行うかという工程順序は、コスト、品質、リードタイムに大きな影響を与えます。.
1045のような中炭素鋼の場合、一般的なアプローチは、焼ならしまたは熱間圧延状態で部品を加工し、その後所望の硬度を得るために熱処理を行い、最後に最終寸法公差を達成するために仕上げ研削を行うというものです。この順序により、材料が比較的軟らかい状態で加工でき(工具摩耗とサイクルタイムを削減)、かつ用途に必要な機械的特性を達成できます。.
しかし、このアプローチには慎重な計画が必要です。熱処理は歪みを引き起こす可能性があるため、熱処理後の研削用に十分な取り代を残す必要があります。シャフトの場合、炉による焼入れと比較して歪みが最小限に抑えられるため、高周波焼入れが好まれることが多いです。.
溶接が必要な場合、高炭素鋼は追加の課題をもたらします。例えばAISI 1045は、溶接後に急速に冷却されると熱影響部の割れが発生しやすいです。構造溶接には200°C~300°Cへの予熱が必須であり、その後は制御された溶接後冷却が必要です。.
1018のような低炭素鋼は、この点ではるかに扱いやすいです。MIG、TIG、被覆アークなど、ほぼすべての標準的なプロセスで溶接でき、溶接継手に脆性が生じる重大なリスクはありません。.
適切な選択:炭素鋼 vs. ステンレス鋼
加工フォーラムでよくある質問は、特定の用途に炭素鋼とステンレス鋼のどちらを選ぶべきかというものです。その答えは、何を優先するかによって変わります。.
炭素鋼はコストと被削性の面で優れています。原材料費は大幅に低く、1トンあたり$500~800に対し、ステンレスは$1,500~3,000以上です。また炭素鋼は加工速度が速く、工具摩耗も少ないため、総合的な生産コストを抑えられます。あるRedditユーザーはこう述べています。「試作品用なら軟鋼をいつも加工しているよ。手頃で、初心者のミスも許してくれるからね」。.
ステンレス鋼は優れた耐食性と美しい外観を備えていますが、トレードオフも伴います。工具への負担が大きく、切削速度を遅くする必要があり、加工硬化も起こりやすくなります。別の機械加工者はこう指摘しています。「ステンレスは、錆びにくくする酸化クロム層のせいで、加工が少し難しいんだ」。.
最終的な選択は、用途の要件次第です。耐食性が重要であれば、たとえば食品加工設備や海洋環境などでは、ステンレス鋼は追加コストに見合うかもしれません。強度、耐摩耗性、コスト効率を最優先するなら、炭素鋼が明らかな勝者です。.
マレーシアやその他の熱帯気候での用途では、腐食は正当な懸念事項です。しかし、めっき、塗装、油塗布などの適切な表面処理によって、ほとんどの屋内用途や保護された屋外用途では炭素鋼部品を保護できます。キーワードの carbon steel Malaysia は、こうした環境上の考慮事項を理解している地元サプライヤーを探す調達担当者による検索でよく見られます。.
CNCプロジェクトに適した炭素鋼グレードの選び方
適切なグレードの選択は、あなたが下す最も重要な決定の一つです。誤った選択は、部品の故障や過大な加工コスト、あるいはその両方を招きかねません。ここでは、意思決定のための実践的な枠組みを紹介します。
ステップ1:用途の要件を定義する
まず、部品の要件を列挙することから始めましょう。硬度、柔軟性、強度、耐摩耗性、コストについて考えてください。自問してみてください。
- 部品にはどのような荷重がかかりますか?静的、動的、それとも衝撃的ですか?
- 部品には耐摩耗性が必要ですか?他の表面と摺動しますか?
- 部品は溶接されますか?もしそうなら、溶接性は重要な要素です。.
- 部品には熱処理が必要ですか?もしそうなら、どのグレードが選択した処理方法によく適合しますか?
- 生産量はどのくらいですか? 大量生産には快削鋼が適しています。.
ステップ2:要件を炭素鋼のカテゴリーに当てはめる
要件を把握したら、適切なカテゴリーに当てはめます:
- 低炭素鋼(例:1018): 優れた溶接性、良好な成形性、中程度の強度が必要な場合に選択します。構造フレーム、ブラケット、溶接を多用する部品に最適です。.
- 中炭素鋼(例:1045): より高い強度、耐摩耗性、熱処理の可能性が必要な場合に選択します。シャフト、アクスル、ギア、油圧部品に最適です。.
- 高炭素鋼(例:1060): 耐摩耗性と硬度が最重要で、切削性の低下を許容できる場合にのみ選択します。切削工具、ばね、高応力の摩耗部品に最適です。.
- 快削鋼(例:1215): 加工速度と工具寿命が最重要となる大量生産に選択します。ファスナー、継手、流体動力部品に最適です。.
ステップ3:総コスト全体を考慮する
加工コストを考慮せずに最も安い原材料を選ぶという間違いを犯さないでください。加工が速く工具摩耗が少ない、わずかに高価な鋼種の方が、長期的には実際によりコスト効率が良い場合があります。ある業界資料が指摘するように、「最良の選択とは、強度、耐摩耗性、コストに関する特定の用途の要件を満たすものです」。.
炭素鋼加工のニーズにJucheng Precisionがパートナーとして選ばれる理由
背後にある理論を理解する 炭素鋼の機械加工 それは一つのことです。しかし、厳しい公差を守りながら、規模を拡大して一貫して実行することは、まったく別の話です。ここでJucheng Precisionがお客様のサプライチェーンに大きな価値をもたらします。.
Jucheng PrecisionはIATF 16949およびISO 13485の認証パートナーとして事業を展開しており、150台以上のCNCマシン(25台以上の5軸センターを含む)、30台以上の板金加工設備、50台以上の産業用3Dプリンティングシステム、35台以上の射出成形機を擁する製造拠点を有しています。この広範な生産能力により、迅速な試作から大量生産まで、あらゆる規模のプロジェクトに対応できます。.
のこととなると、 CNC炭素鋼機械加工, Juchengの専門性は、材料の挙動に関する詳細な理解に明らかです。同社は、軟鋼(1018、1042、A36)、中炭素鋼(1045、C45、EN8)、そしてEN16、EN24T、EN29、EN39などの高グレードを含む幅広い炭素鋼グレードを加工しています。各グレードに対して、速度、品質、工具寿命のバランスを取る最適化された加工戦略を適用しています。.
AISI 1045部品について、Juchengは厳しい振れ公差での精密旋削、表面硬度最大55 HRCを達成するための焼入れ焼戻しおよび高周波焼入れ、H7/g6はめあい用の円筒研削、熱影響部の割れを防ぐ管理された溶接手順などの専門的な能力を提供しています。同社の機械工は、予測可能な切りくず分断性と安定した加工挙動から、より「粘っこい」低炭素グレードよりも1045を好んでいます。.
大量生産では、Juchengは高速スイス型旋盤と自動旋削センターの設備群を活用し、1215などの快削グレードを限界まで使いこなし、寸法精度を犠牲にすることなく極めて低コストな部品を提供します。これらの材料の予測可能な切りくず制御により「無人」製造が可能となり、人件費を削減しスループットを向上させます。.
加工に加えて、Juchengはすべてのロットに完全な材料証明書を添付し、お客様が既知の認証済み基準に基づいて作業できることを保証します。13年以上の経験を持つ30名以上のシニアエンジニアを含む190名以上の熟練専門家が、あらゆるプロジェクトに深い専門知識をもたらします。この設備、専門知識、品質システムの組み合わせにより、Juchengは以下に信頼されるパートナーとなっています。 炭素鋼の機械加工 自動車、油圧、産業機械、その他の要求の厳しい分野向けの部品。.
以下を探しているお客様向けに carbon steel Malaysia 加工サービスにおいて、Juchengは調達担当者が求めるグローバルな品質基準と地域密着型の対応力を提供します。材料選定から加工、熱処理、仕上げまでの統合されたアプローチにより、サプライチェーンが簡素化され、お客様のチームの調整負担が軽減されます。.
炭素鋼の加工に関するよくある質問
1. 標準的なCNC工具で炭素鋼を切削できますか?
はい、標準的なCNC工具で炭素鋼を切削できますが、具体的な工具要件はグレードによって異なります。1018などの低炭素鋼はHSSまたは超硬工具で加工できます。中炭素鋼および高炭素鋼は通常、より高い切削力と温度に耐えるため、適切なコーティング(CVDまたはPVD)を施した超硬インサートが必要です。1215などの快削鋼は最も切削が容易で、優れた工具寿命でより高速で加工できます。.
2. 工具を損傷せずに炭素鋼を切削するにはどうすればよいですか?
工具を損傷せずに炭素鋼を切削するには、速度、送り、クーラントの3つの要素に注意する必要があります。保守的なパラメータから始め、工具摩耗の観察に基づいて調整してください。材料グレードに適したコーティング超硬工具を使用してください。熱を管理するため、切削領域への十分なクーラント供給を確保してください。そして最も重要なのは、工具を切削中に滞留させないことです。断続切削や滞留痕は工具の急速な破損を引き起こす可能性があります。.
3. ステンレス鋼の加工と炭素鋼の加工の違いは何ですか?
主な違いはコスト、被削性、耐食性です。炭素鋼は安価で、加工速度が速く、工具摩耗も少ないですが、錆びやすいです。ステンレス鋼は優れた耐食性を持ちますが、工具への負担が大きく、切削速度を遅くする必要があり、加工硬化しやすいです。どちらを選ぶかは、用途にとって耐食性とコスト効率のどちらがより重要かによって決まります。.
4. 最も加工しやすい炭素鋼の鋼種はどれですか?
AISI 1215のような快削鋼種が最も加工しやすいです。これらには切りくず分断剤および潤滑剤として働く硫黄とリンが添加されており、切削抵抗を減らし工具寿命を延ばします。標準的な鋼種の中では、1018のような低炭素鋼が中炭素鋼や高炭素鋼よりも加工しやすいですが、長く糸状の切りくずが発生し、自動生産では管理が難しい場合があります。.
5. 炭素鋼の加工はアルミニウムより高価ですか?
はい、炭素鋼の加工は通常、アルミニウムの加工より高価です。業界資料によると、炭素鋼はアルミニウムに比べて加工コストが30~50%増加します。この高いコストは、鋼の加工に伴う切削抵抗、工具摩耗、所要動力の増加を反映しています。しかし、炭素鋼は優れた強度と耐摩耗性を備えているため、加工コストが高いにもかかわらず、多くの機械用途で選ばれる材料となっています。.
6. 炭素鋼の加工にはどの切削速度を使うべきですか?
切削速度は鋼種と工具によって異なります。超硬工具の場合、推奨される開始速度は、低炭素鋼40~140 SFM、中炭素鋼70~120 SFM、高炭素鋼65~100 SFM、快削鋼100~150 SFMです。これらは開始点であり、お使いの特定の機械、工具、部品形状に基づいて調整が必要になる場合があります。.
7. 炭素鋼はドライ加工できますか?
一部の炭素鋼はドライ加工できますが、ほとんどの生産用途では推奨されません。ドライ加工は高温を発生させ、工具摩耗を加速し、部品品質に影響を与える可能性があります。熱を管理し、切りくずを排出し、表面仕上げを改善するために、一般にクーラントが推奨されます。例外は快削鋼で、発熱が少なく、一部の用途ではドライ加工に適している場合があります。.
8. 加工した炭素鋼部品の錆を防ぐにはどうすればよいですか?
加工した炭素鋼部品の錆を防ぐには、表面保護が必要です。オプションには、加工直後の給油や防錆コーティングの塗布、めっき(亜鉛、ニッケル、クロム)、塗装、粉体塗装などがあります。保管または出荷される部品には、気化性腐食抑制剤(VCI)包装を使用してください。具体的な保護方法は、使用環境と要求される表面仕上げによって異なります。.
結論:炭素鋼加工の課題を競争優位性に変える
炭素鋼の加工を は現実的な課題を提示します—材料のばらつき、工具摩耗、熱管理、そして慎重な工程計画の必要性です。しかし、これらの課題は克服できないものではありません。適切な材料選択、最適化された切削パラメータ、そして知識豊富な加工パートナーがいれば、炭素鋼は競争力のあるコストで卓越した性能を発揮できます。.
鍵は、各プロジェクトに体系的に取り組むことです。扱う特定の鋼種とその被削特性を理解してください。材料除去率と工具寿命のバランスを取る切削パラメータを選択してください。熱処理と仕上げ工程を正しい順序で計画してください。そして、プロジェクトを確実に実行するための設備、専門知識、品質システムを備えた加工パートナーを選んでください。.
Jucheng Precisionはこれらすべての要素を統合しています。150台以上のCNC機械、1018から1215以降に至る炭素鋼鋼種に関する深い専門知識、そしてIATF 16949やISO 13485を含む認証を備え、ワンストップソリューションを提供します。 CNC炭素鋼機械加工 あらゆる規模のプロジェクト。試作から生産まで、熱処理や仕上げを含む一貫したアプローチにより、サプライチェーンを簡素化し、一貫した品質を確保します。.
あなたが 炭素鋼のミリング 自動車用途向けの部品、, 高炭素鋼を機械加工 耐摩耗性工具向けの部品、あるいは 快削炭素鋼 大量生産向けのものを検討している場合でも、このガイドの原則は情報に基づいた意思決定に役立ちます。そして、精度、信頼性、コスト効率をもって実行できるパートナーが必要なとき、Jucheng Precisionがお応えする準備ができています。.
次の炭素鋼加工プロジェクトについて話し合う準備はできていますか?ぜひ今日Jucheng Precisionにお問い合わせいただき、見積もりをご依頼ください。専門知識がもたらす違いを体験してください。.