
У вас на чертеже ответственный механический компонент — возможно, шток гидроцилиндра для тяжёлой техники, высокопрочная автомобильная полуось или прецизионная шестерня, которая должна выдерживать тысячи часов вращательных нагрузок. Вы знаете, что углеродистая сталь — правильное семейство материалов для этой задачи, но как только вы начинаете изучать обработка углеродистой стали, вы натыкаетесь на стену противоречивых советов. Один станочник говорит вам работать на высоких скоростях и с агрессивными подачами; другой предупреждает, что вы сожжёте инструмент за считанные минуты. Одни цеха называют цену, которая кажется разумной, другие — вдвое или втрое дороже. И где-то в глубине сознания вы задаётесь вопросом, не была ли нержавеющая сталь всё-таки лучшим выбором.
Такова реальность обработки углеродистой стали на станках с ЧПУ в современном производственном ландшафте. Речь не просто о том, чтобы зажать стальной пруток в токарный станок и нажать “пуск”. Речь о понимании тонких металлургических различий между марками, выборе правильных параметров резания, управлении теплом и износом инструмента и — пожалуй, самое важное — о поиске партнёра по обработке, который действительно умеет выжать максимум из этого универсального, но требовательного материала.
Это руководство посвящено наиболее распространённым болевым точкам, с которыми сталкиваются инженеры и менеджеры по закупкам при обработка углеродистой стали. Мы пройдём по проблемному полю, рассмотрим науку, лежащую в основе решений, и покажем, как принимать обоснованные решения, балансирующие качество, стоимость и сроки поставки. Независимо от того, обрабатываете ли вы мягкую сталь для конструкционных кронштейнов или обрабатываете высокоуглеродистую сталь для износостойких компонентов, изложенные здесь принципы помогут вам уверенно ориентироваться в этих сложностях.
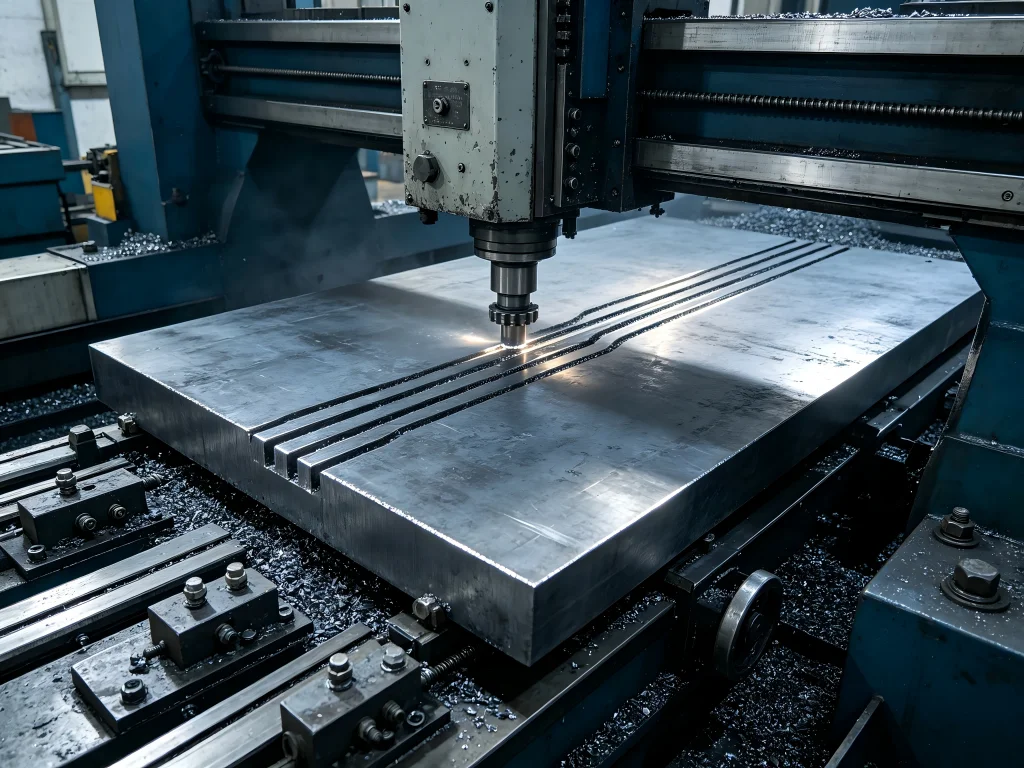
Проблема: почему обработка углеродистой стали может стать кошмаром
Начнём со сценария, который разыгрывается в механообрабатывающих цехах каждый день. Производитель получает заказ на 5000 прецизионных валов из среднеуглеродистой стали AISI 1045. Инженерная команда выбирает надёжный цех с ЧПУ, отправляет CAD-файлы и ожидает гладкого производственного цикла. Три недели спустя им звонят: проект отстаёт от графика, затраты на инструмент вышли за бюджет, а чистота поверхности первых 200 деталей не соответствует спецификации.
Что пошло не так? Ответ обычно кроется в одной из нескольких типичных ловушек, которые преследуют обработка углеродистой стали проектов.
Ошибка 1: Непонимание поведения материала
Углеродистая сталь — это не единый материал, а семейство сплавов с совершенно разными характеристиками обрабатываемости. Низкоуглеродистые стали, такие как 1018, мягкие и пластичные, образуют длинную, вязкую стружку, которую трудно ломать и которая может вызывать “гнездование” вокруг режущего инструмента. Среднеуглеродистые стали, такие как 1045, обеспечивают лучшую прочность и стружкодробление, но требуют большей мощности резания и выделяют больше тепла. Высокоуглеродистые стали обладают превосходной износостойкостью, но становятся хрупкими и всё более трудными в обработке. Выбор неправильной марки для вашего применения — или неспособность соответствующим образом скорректировать стратегию обработки — это рецепт катастрофы.
Ошибка 2: Недооценка износа инструмента
Один пользователь Reddit недавно поделился своим разочарованием: “Я попытался обработать партию валов из 1045 на нашем старом токарном станке с ЧПУ, и мы израсходовали три коробки пластин за одну смену. Материал просто съедает инструмент”. Это не преувеличение. Когда обработка углеродистой стали, лункообразный износ является нормальным видом отказа инструмента — но если вы не управляете скоростями резания, подачами и подачей СОЖ должным образом, перегрев может вызвать непредсказуемый и катастрофический отказ инструмента. Как отметил один токарь на Practical Machinist: “Низкоуглеродистая/мягкая сталь — ваш самый универсальный материал… но вы должны уважать её пределы”.
Ошибка 3: Игнорирование требований к термической обработке
Многие инженеры указывают детали из углеродистой стали, не учитывая термическую обработку, которая может потребоваться для достижения желаемых механических свойств. AISI 1045, например, хорошо отзывается на сквозную закалку и индукционную закалку — но если вы сначала обработаете детали, а затем проведёте термообработку, вы можете столкнуться с деформацией, изменением размеров или растрескиванием поверхности. С другой стороны, если вы проводите термообработку перед обработкой, вы работаете с более твёрдым материалом, что ускоряет износ инструмента. Правильная последовательность требует тщательного планирования и опыта.
Ошибка 4: Сравнение несравнимого по стоимости
Углеродистую сталь часто выбирают, потому что она доступнее нержавеющей стали — обычно она стоит $500–800 за тонну по сравнению с $1 500–3 000+ для нержавеющей. Но стоимость материала — лишь часть уравнения. Если ваш процесс обработки неэффективен, с высокими затратами на инструмент, чрезмерным уровнем брака и длительными циклами, общая стоимость детали может быстро превысить то, что вы заплатили бы за более дорогой, но легче обрабатываемый материал. Один отраслевой источник отмечает, что углеродистая сталь добавляет 30–50% к стоимости обработки по сравнению с алюминием, тогда как нержавеющая сталь добавляет 100–150%. Ключ — оптимизация процесса, а не просто выбор самого дешёвого сырья.
Решение: системный подход к обработке углеродистой стали
Хорошая новость в том, что эти проблемы решаемы. Обработка углеродистой стали успешно сводится к трём взаимосвязанным факторам: выбор материала, оптимизация процесса и возможности партнёра. Рассмотрим каждый из них подробно.
Понимание семейства углеродистых сталей
Прежде чем эффективно обрабатывать углеродистую сталь, вам нужно понять, с чем вы работаете. Углеродистая сталь классифицируется по содержанию углерода, которое напрямую влияет на обрабатываемость, прочность и реакцию на термическую обработку.
Низкоуглеродистая сталь (мягкая сталь)
Марки, такие как AISI 1018 и A36, содержат до 0,25% углерода. Эти материалы мягкие, пластичные и хорошо свариваются. Они являются рабочей лошадкой общего машиностроения и конструкционных применений. Однако низкое содержание углерода делает их “вязкими” при обработке — они образуют длинную непрерывную стружку, которая может наматываться на инструменты и приспособления. Это затрудняет автоматизированное крупносерийное производство без надлежащих стратегий стружкодробления.
При изготовлении обрабатываете ли вы мягкую сталь, станочники часто предпочитают пластины из твердого сплава с покрытием и специализированной геометрией стружколома. Мягкость материала означает, что можно работать на более высоких скоростях, но необходимо тщательно управлять отводом стружки, чтобы избежать перерывов в производстве.
Среднеуглеродистая сталь
AISI 1045 — отраслевой стандарт для среднеуглеродистой стали с содержанием углерода примерно 0,45%. Эта марка обеспечивает значительный скачок прочности по сравнению с низкоуглеродистыми аналогами — предел прочности около 570 МПа в нормализованном состоянии, почти на 30% выше, чем у мягкой стали. Она также хорошо поддается термической обработке, позволяя достичь поверхностной твердости до 55 HRC путем индукционной закалки.
С точки зрения обрабатываемости 1045 часто предпочитают “более липким” низкоуглеродистым маркам. Она образует четкую стружку С-образной формы, которая легко удаляется из зоны резания. Материал более жесткий, что делает его менее склонным к вибрации (дребезгу) при токарной обработке на станках с длинной станиной. С правильным инструментом — обычно пластинами из твердого сплава с CVD-покрытием — можно достичь шероховатости поверхности Ra 0,8 непосредственно после токарной обработки.
Однако для обработки 1045 требуется больше мощности, чем для 1018, и она выделяет больше тепла. Правильная подача СОЖ и жесткая оснастка необходимы для поддержания стойкости инструмента и точности размеров.
Высокоуглеродистая сталь
Марки с содержанием углерода выше 0,60% относятся к категории высокоуглеродистых. Эти материалы обеспечивают превосходную твердость и износостойкость, но более хрупкие и значительно труднее поддаются обработке. Они обычно используются для таких применений, как режущие инструменты, пружины и высоконагруженные износостойкие компоненты.
При изготовлении обрабатываете высокоуглеродистую сталь, необходимо снижать скорости резания, использовать прочный инструмент с соответствующими покрытиями и часто выполнять обработку в отожженном (размягченном) состоянии перед окончательной термической обработкой.
Автоматная углеродистая сталь
Марки, такие как AISI 1215, специально разработаны для высокоскоростного производства. Они содержат добавки серы и фосфора, которые образуют микроскопические включения сульфида марганца, действующие как внутренние смазки и стружколомы. Это значительно снижает силы резания, уменьшает тепловыделение и позволяет осуществлять “безлюдное” производство, где риск отказа инструмента или проблем со стружкой практически исключен.
Автоматные стали имеют индексы обрабатываемости от 70% до 220% по сравнению со стандартными углеродистыми сталями. Они являются предпочтительным выбором для крупносерийных точеных деталей, таких как крепеж, фитинги и компоненты гидро- и пневмосистем.
Оптимизация параметров резания
После выбора правильной марки следующий шаг — настройка параметров резания. В таблице ниже приведены рекомендуемые начальные значения для различных категорий углеродистой стали при использовании твердосплавного инструмента.
| Категория материала | Примеры марок | Скорость резания (SFM) | Подача (IPR) | Оценка обрабатываемости |
|---|---|---|---|---|
| Низкоуглеродистая сталь | 1018, A36 | 40-140 | 0.008-0.020 | ~65% |
| Среднеуглеродистая сталь | 1045, C45 | 70-120 | 0.010-0.025 | ~55% |
| Высокоуглеродистая сталь | 1060, 1095 | 65-100 | 0.008-0.018 | ~45% |
| Автоматная сталь | 1215, 11L17 | 100-150 | 0.012-0.030 | ~100%+ |
Источники: Open Oregon Pressbooks, Haas Automation
Это отправные точки, а не абсолютные правила. Как отмечает один эксперт по ЧПУ: “Лучший подход — методичный: начните с рекомендуемых параметров из надежного источника, выполните пробный проход, оцените результаты и вносите небольшие постепенные корректировки, пока процесс не станет стабильным и эффективным”.
При изготовлении фрезерование углеродистой стали, действуют аналогичные принципы. Глубина резания для чистовых операций обычно составляет от 0,030 до 0,075 дюйма. Ключ — в поддержании баланса между скоростью съема материала и стойкостью инструмента: слишком агрессивный режим экономит время цикла, но увеличивает затраты на инструмент; слишком консервативный продлевает срок службы инструмента, но повышает стоимость обработки одной детали.
Контроль износа инструмента и тепла
Износ инструмента — главный фактор затрат при обработки углеродистой стали на станках с ЧПУ. . Понимание механизмов износа и способов их снижения необходимо для рентабельного производства.
Лункообразный износ — нормальный вид отказа при обработке углеродистых и легированных сталей. Он возникает на передней поверхности режущего инструмента, где стружка скользит по пластине. Высокие температуры и давления в этой зоне со временем вызывают растворение и эрозию материала инструмента. Лункообразный износ предсказуем и управляем — вы можете планировать замену инструмента исходя из количества изготовленных деталей.
Перегрев, напротив, является непредсказуемым видом отказа, который может мгновенно испортить инструмент и детали. Он возникает, когда температура резания превышает термические пределы инструмента, вызывая быструю деградацию, выкрашивание кромки или даже катастрофическое разрушение пластины. Решение состоит из трех частей:
- Улучшить подачу СОЖ: СОЖ высокого давления, направленная точно в зону резания, может значительно снизить температуру и смыть стружку.
- Выбрать подходящие покрытия инструмента: Современные покрытия, такие как AlTiN и TiCN, обеспечивают превосходную теплостойкость и износостойкость.
- Отрегулируйте параметры резания: Снижение скорости или подачи при появлении признаков перегрева может спасти инструмент и деталь.
Одним из часто упускаемых из виду факторов является наличие окалины на исходном материале. Исследования показали, что окалина значительно сокращает срок службы инструмента по сравнению с обработкой основного материала в остальных идентичных условиях. Оксиды железа в окалине имеют значения микротвёрдости около 1030 DPH, что делает их высокоабразивными. Если вы обрабатываете горячекатаную углеродистую сталь с неповреждённой окалиной, вам может потребоваться снизить скорости резания или использовать более износостойкий инструмент.
Особенности термической обработки
Термическая обработка добавляет ещё один уровень сложности в обработка углеродистой стали. Последовательность операций — обрабатываете ли вы до или после термической обработки — оказывает глубокое влияние на стоимость, качество и сроки выполнения.
Для среднеуглеродистых сталей, таких как 1045, типичный подход заключается в обработке детали в нормализованном или горячекатаном состоянии, затем в проведении термической обработки для достижения желаемой твёрдости с последующим финишным шлифованием для достижения окончательных размерных допусков. Такая последовательность позволяет обрабатывать материал, когда он относительно мягкий (снижая износ инструмента и время цикла), при этом достигая требуемых для применения механических свойств.
Однако такой подход требует тщательного планирования. Термическая обработка может вызвать деформацию, поэтому необходимо оставить достаточный припуск для шлифования после термообработки. Для валов часто предпочтительна индукционная закалка, поскольку она минимизирует деформацию по сравнению с печной закалкой.
Если требуется сварка, стали с более высоким содержанием углерода создают дополнительные сложности. AISI 1045, например, подвержена растрескиванию зоны термического влияния при слишком быстром охлаждении после сварки. Предварительный нагрев до 200°C–300°C обязателен для конструкционных сварных швов с последующим контролируемым охлаждением после сварки.
Низкоуглеродистые стали, такие как 1018, гораздо более снисходительны в этом отношении. Их можно сваривать практически любым стандартным процессом — MIG, TIG или ручной дуговой — без значительного риска хрупкости сварного соединения.
Правильный выбор: углеродистая сталь или нержавеющая сталь
Частый вопрос на форумах по обработке — какую сталь выбрать для конкретного применения: углеродистую или нержавеющую. Ответ зависит от ваших приоритетов.
Углеродистая сталь выигрывает по стоимости и обрабатываемости. Стоимость сырья значительно ниже — $500–800 за тонну по сравнению с $1 500–3 000+ для нержавеющей стали. Углеродистая сталь также обрабатывается быстрее и вызывает меньший износ инструмента, снижая общие производственные затраты. Как выразился один пользователь Reddit: “Я постоянно обрабатываю мягкую сталь для прототипов — это доступно и прощает ошибки новичков”.
Нержавеющая сталь обеспечивает превосходную коррозионную стойкость и более привлекательный внешний вид, но имеет свои компромиссы. Она более требовательна к инструменту, требует более низких скоростей резания и более склонна к наклёпу. Как отметил другой станочник: “Нержавеющую сталь немного сложнее обрабатывать из-за слоя оксида хрома, который делает её устойчивой к ржавчине”.
Выбор в конечном итоге сводится к требованиям вашего применения. Если коррозионная стойкость критична — например, в оборудовании для пищевой промышленности или в морской среде — нержавеющая сталь может оправдать дополнительные затраты. Если прочность, износостойкость и экономическая эффективность являются вашими главными приоритетами, углеродистая сталь — явный победитель.
Для применений в Малайзии и других тропических климатических условиях коррозия является обоснованной проблемой. Однако надлежащая поверхностная обработка — такая как гальванизация, окрашивание или смазывание — может защитить компоненты из углеродистой стали в большинстве внутренних и защищённых наружных применений. Ключевое слово carbon steel Malaysia часто встречается в поисковых запросах специалистов по закупкам, ищущих местных поставщиков, которые понимают эти экологические аспекты.
Как выбрать правильную марку углеродистой стали для вашего проекта на станках с ЧПУ
Выбор правильной марки — одно из самых критических решений, которые вы примете. Неправильный выбор может привести к отказу детали, чрезмерным затратам на обработку или к тому и другому одновременно. Вот практическая схема для принятия решения:
Шаг 1: Определите требования вашего применения
Начните с составления списка требований к вашей детали. Подумайте о твёрдости, гибкости, прочности, износостойкости и стоимости. Спросите себя:
- Какие нагрузки будет испытывать деталь? Статические, динамические или ударные?
- Должна ли деталь противостоять износу? Будет ли она скользить по другим поверхностям?
- Будет ли деталь свариваться? Если да, то свариваемость является критическим фактором.
- Требует ли деталь термической обработки? Если да, то какие марки хорошо реагируют на выбранный вами процесс?
- Каков ваш объём производства? Крупносерийное производство благоприятствует маркам с хорошей обрабатываемостью.
Шаг 2: Сопоставьте требования с категорией углеродистой стали
Как только вы поймёте свои требования, сопоставьте их с соответствующей категорией:
- Низкоуглеродистая сталь (например, 1018): Выбирайте её, если вам нужны отличная свариваемость, хорошая формуемость и умеренная прочность. Идеально подходит для конструкционных рам, кронштейнов и деталей, которые будут подвергаться интенсивной сварке.
- Среднеуглеродистая сталь (например, 1045): Выбирайте её, если вам нужны повышенная прочность, износостойкость и способность к термической обработке. Идеально подходит для валов, осей, шестерён и гидравлических компонентов.
- Высокоуглеродистая сталь (например, 1060): Выбирайте её только в том случае, если износостойкость и твёрдость имеют первостепенное значение и вы можете допустить снижение обрабатываемости. Идеально подходит для режущих инструментов, пружин и высоконагруженных изнашиваемых компонентов.
- Автоматная сталь (например, 1215): Выбирайте её для крупносерийного производства, где скорость обработки и стойкость инструмента являются главными приоритетами. Идеально подходит для крепежа, фитингов и компонентов гидро- и пневмосистем.
Шаг 3: Учитывайте полную картину затрат
Не совершайте ошибку, выбирая самый дешёвый исходный материал без учёта затрат на обработку. Немного более дорогая марка, которая обрабатывается быстрее и с меньшим износом инструмента, в долгосрочной перспективе может оказаться фактически более экономичной. Как отмечает один отраслевой источник: “Лучший выбор — тот, который отвечает конкретным требованиям вашего применения по прочности, износостойкости и стоимости”.
Почему стоит выбрать Jucheng Precision для обработки углеродистой стали
Понимать теорию, лежащую в основе обработка углеродистой стали — это одно; последовательно применять её в масштабе, с жёсткими допусками — совсем другое. Именно здесь Jucheng Precision приносит значительную ценность вашей цепочке поставок.
Jucheng Precision работает как партнёр, сертифицированный по IATF 16949 и ISO 13485, располагая мощной производственной базой, включающей более 150 станков с ЧПУ (в том числе более 25 5-осевых центров), более 30 установок для листовой штамповки, более 50 промышленных систем 3D-печати и более 35 литьевых прессов. Такие масштабные мощности позволяют им реализовывать проекты любого масштаба — от быстрого прототипирования до крупносерийного производства.
Когда речь идет о обработки углеродистой стали на станках с ЧПУ, экспертиза Jucheng проявляется в детальном понимании поведения материалов. Они обрабатывают широкий спектр марок углеродистой стали, включая мягкую сталь (1018, 1042, A36), среднеуглеродистую сталь (1045, C45, EN8) и более высокие марки, такие как EN16, EN24T, EN29 и EN39. Для каждой марки они применяют оптимизированные стратегии обработки, обеспечивающие баланс скорости, качества и стойкости инструмента.
Для компонентов из AISI 1045 Jucheng предлагает специализированные возможности, включая прецизионное точение с жесткими допусками на биение, сквозную закалку и индукционную закалку для достижения поверхностной твердости до 55 HRC, круглое шлифование для посадок H7/g6 и контролируемые процедуры сварки для предотвращения растрескивания зоны термического влияния. Их станочники предпочитают 1045 “более липким” низкоуглеродистым маркам благодаря предсказуемому дроблению стружки и стабильному поведению при обработке.
Для крупносерийного производства Jucheng использует свой парк высокоскоростных швейцарских токарных станков и автоматизированных токарных центров, чтобы довести легкообрабатываемые марки, такие как 1215, до их пределов, поставляя исключительно недорогие детали без ущерба для точности размеров. Предсказуемое стружкодробление этих материалов позволяет организовать “безлюдное” производство, снижая затраты на оплату труда и повышая производительность.
Помимо механической обработки, Jucheng предоставляет полные сертификаты на материалы с каждой партией, гарантируя, что вы работаете с известной, сертифицированной базой. Их более 190 квалифицированных специалистов, включая более 30 старших инженеров с опытом более 13 лет, привносят глубокую экспертизу в каждый проект. Это сочетание оборудования, экспертизы и систем качества делает Jucheng надежным партнером для обработка углеродистой стали компонентов в автомобильной, гидравлической, промышленной и других требовательных отраслях.
Для клиентов, ищущих carbon steel Malaysia услуги механической обработки, Jucheng предлагает мировые стандарты качества и локальную оперативность, которые требуются специалистам по закупкам. Их комплексный подход — от выбора материала и механической обработки до термообработки и отделки — упрощает цепочку поставок и снижает нагрузку по координации на вашу команду.
Часто задаваемые вопросы о механической обработке углеродистой стали
1. Можно ли резать углеродистую сталь стандартным инструментом для ЧПУ?
Да, углеродистую сталь можно резать стандартным инструментом для ЧПУ, но конкретные требования к инструменту зависят от марки. Низкоуглеродистые стали, такие как 1018, можно обрабатывать инструментом из быстрорежущей стали или твердого сплава. Средне- и высокоуглеродистые стали обычно требуют твердосплавных пластин с соответствующими покрытиями (CVD или PVD), чтобы выдерживать более высокие силы резания и температуры. Легкообрабатываемые стали, такие как 1215, режутся легче всего и могут обрабатываться на более высоких скоростях с отличной стойкостью инструмента.
2. Как резать углеродистую сталь, не испортив инструмент?
Резка углеродистой стали без порчи инструмента требует внимания к трем факторам: скорости, подаче и охлаждающей жидкости. Начинайте с консервативных параметров и корректируйте их на основе наблюдений за износом инструмента. Используйте твердосплавный инструмент с покрытием, подходящим для марки материала. Обеспечьте достаточную подачу охлаждающей жидкости в зону резания для управления теплом. И самое главное — не допускайте выстаивания инструмента в резе: прерывистое резание или следы выстаивания могут вызвать быстрый выход инструмента из строя.
3. В чем разница между обработкой нержавеющей и углеродистой стали?
Основные различия — это стоимость, обрабатываемость и коррозионная стойкость. Углеродистая сталь дешевле, обрабатывается быстрее и вызывает меньший износ инструмента, но подвержена ржавчине. Нержавеющая сталь обеспечивает превосходную коррозионную стойкость, но она более требовательна к инструменту, требует более низких скоростей резания и более склонна к наклепу. Выбор между ними зависит от того, что важнее для вашего применения — коррозионная стойкость или экономическая эффективность.
4. Какую марку углеродистой стали легче всего обрабатывать?
Легче всего обрабатывать легкообрабатываемые марки, такие как AISI 1215. Они содержат добавки серы и фосфора, которые действуют как стружколомы и смазки, снижая силы резания и продлевая срок службы инструмента. Среди стандартных марок низкоуглеродистые стали, такие как 1018, обрабатываются легче, чем средне- или высокоуглеродистые, хотя они образуют длинную, витую стружку, которая может быть сложной в управлении при автоматизированном производстве.
5. Обработка углеродистой стали дороже, чем алюминия?
Да, обработка углеродистой стали обычно дороже, чем обработка алюминия. Отраслевые источники указывают, что углеродистая сталь добавляет 30–50% к стоимости обработки по сравнению с алюминием. Более высокая стоимость отражает увеличенные силы резания, износ инструмента и потребность в мощности, связанные с обработкой стали. Однако углеродистая сталь обеспечивает превосходную прочность и износостойкость, что делает её материалом выбора для многих механических применений, несмотря на более высокую стоимость обработки.
6. Какую скорость резания следует использовать при обработке углеродистой стали?
Скорости резания зависят от марки и инструмента. Для твердосплавного инструмента рекомендуемые начальные скорости: низкоуглеродистая сталь 40–140 SFM, среднеуглеродистая сталь 70–120 SFM, высокоуглеродистая сталь 65–100 SFM и автоматная сталь 100–150 SFM. Это отправные точки — вам может потребоваться корректировка в зависимости от конкретного станка, инструмента и геометрии детали.
7. Можно ли обрабатывать углеродистую сталь без СОЖ?
Некоторые углеродистые стали можно обрабатывать без СОЖ, но для большинства производственных применений это не рекомендуется. Обработка без СОЖ приводит к более высоким температурам, которые ускоряют износ инструмента и могут повлиять на качество детали. СОЖ обычно рекомендуется для управления теплом, удаления стружки и улучшения качества поверхности. Исключение составляют автоматные стали, которые выделяют меньше тепла и могут подходить для обработки без СОЖ в некоторых применениях.
8. Как предотвратить ржавчину на обработанных деталях из углеродистой стали?
Предотвращение ржавчины на обработанных деталях из углеродистой стали требует защиты поверхности. Варианты включают нанесение масла или антикоррозионных покрытий сразу после обработки, гальваническое покрытие (цинк, никель или хром), окрашивание или порошковое покрытие. Для деталей, которые будут храниться или транспортироваться, используйте упаковку с ингибиторами коррозии в паровой фазе (VCI). Конкретный метод защиты зависит от условий эксплуатации и требуемой отделки поверхности.
Заключение: Превращение сложностей обработки углеродистой стали в конкурентное преимущество
Обработка углеродистой стали представляет реальные сложности — изменчивость материала, износ инструмента, управление теплом и необходимость тщательного планирования процесса. Но эти сложности преодолимы. При правильном выборе материала, оптимизированных параметрах резания и опытном партнёре по обработке углеродистая сталь может обеспечить исключительные характеристики при конкурентоспособной стоимости.
Ключ — системный подход к каждому проекту. Понимайте конкретную марку, с которой вы работаете, и её характеристики обрабатываемости. Выбирайте параметры резания, балансирующие скорость съёма материала и стойкость инструмента. Планируйте термообработку и финишные операции в правильной последовательности. И выбирайте партнёра по обработке с оборудованием, экспертизой и системами качества для надёжного выполнения вашего проекта.
Jucheng Precision объединяет все эти элементы. С более чем 150 станками с ЧПУ, глубокой экспертизой в марках углеродистой стали от 1018 до 1215 и beyond, а также сертификатами, включая IATF 16949 и ISO 13485, они предлагают комплексное решение для обработки углеродистой стали на станках с ЧПУ проектов любого масштаба. Их интегрированный подход — от прототипирования до производства, включая термообработку и финишную обработку — упрощает вашу цепочку поставок и обеспечивает стабильное качество.
Независимо от того, нужны ли вам фрезерование углеродистой стали компоненты для автомобильных применений, обрабатываете высокоуглеродистую сталь для износостойкой оснастки или изучения автоматная углеродистая сталь для крупносерийного производства принципы, изложенные в этом руководстве, помогут вам принимать обоснованные решения. А когда вам нужен партнёр, способный работать с точностью, надёжностью и экономической эффективностью, Jucheng Precision готов выполнить заказ.
Готовы обсудить ваш следующий проект по обработке углеродистой стали? Свяжитесь с Jucheng Precision сегодня, чтобы запросить расчёт стоимости и ощутить разницу, которую даёт экспертиза.